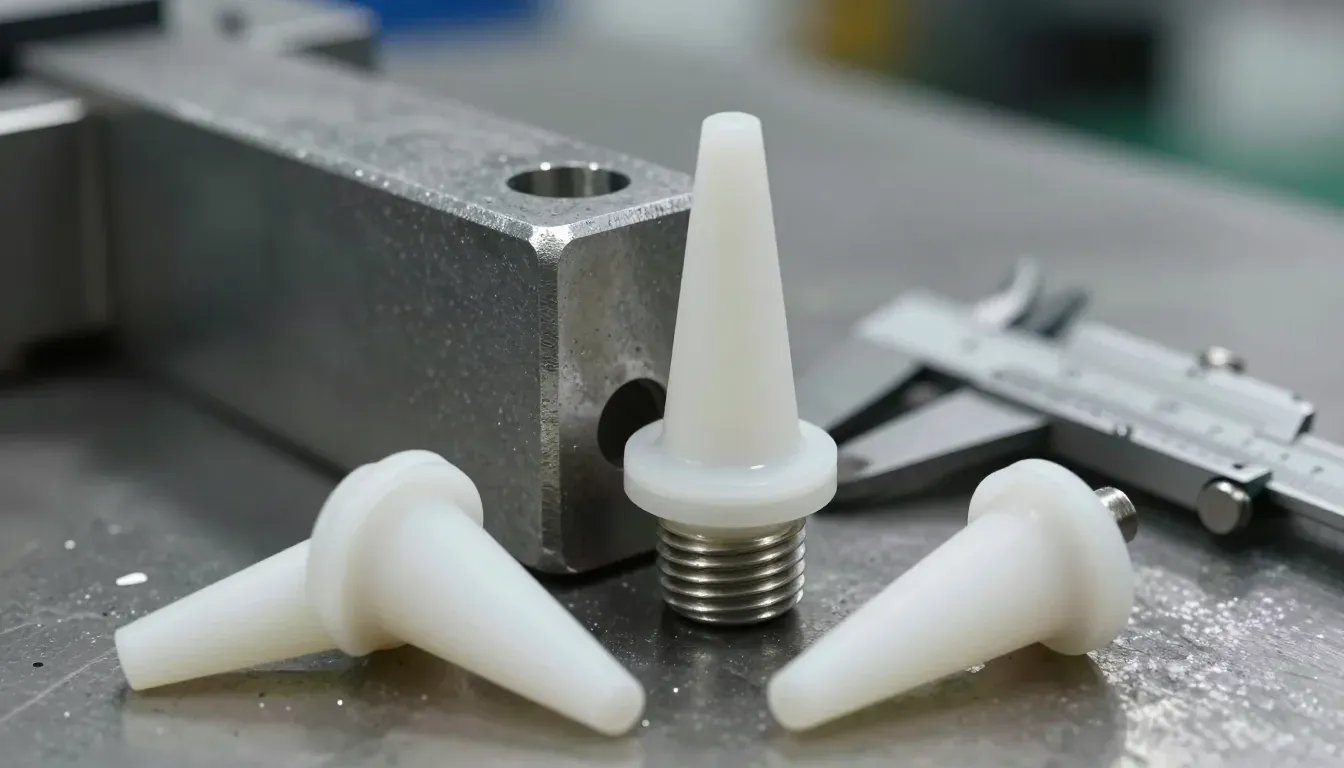
Korki stożkowe, gwintowe, stopniowe i kołnierzowe: różnice
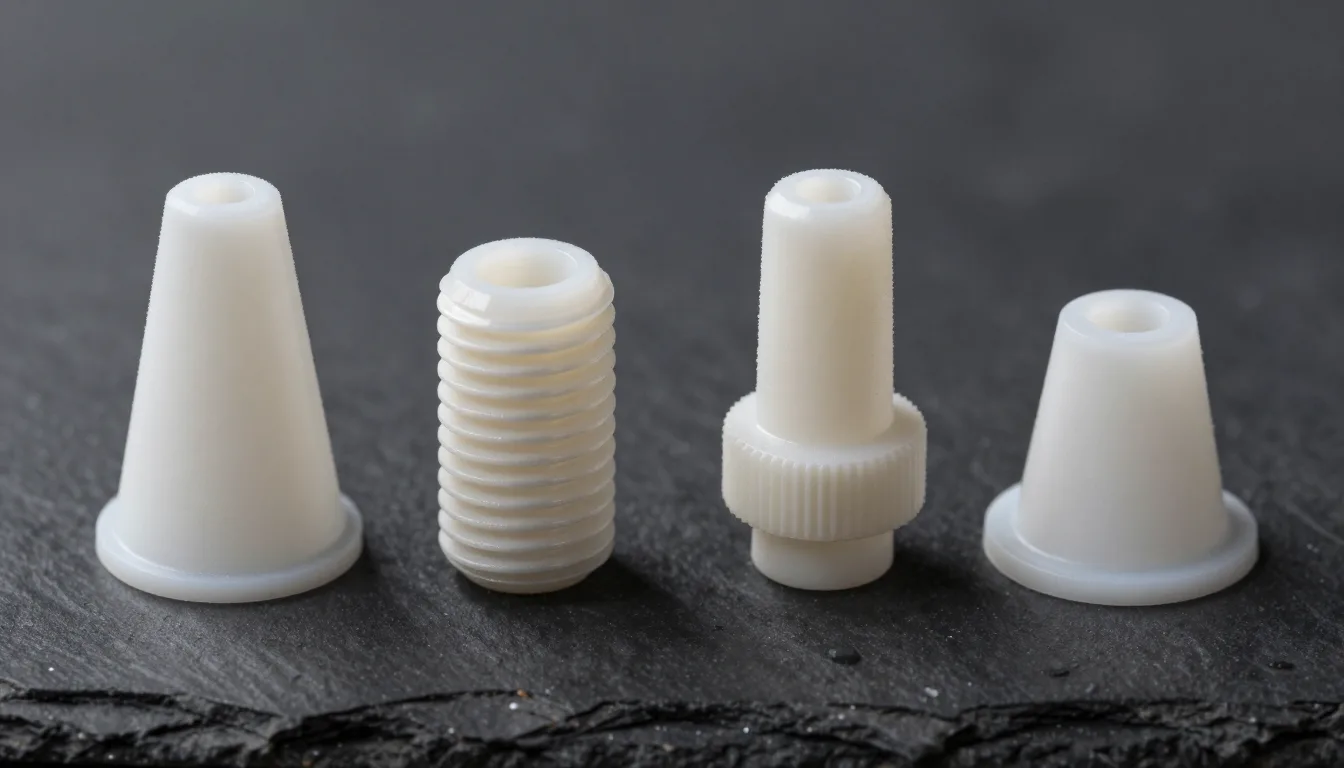
Różnica między korkiem stożkowym, gwintowym, stopniowym i kołnierzowym tkwi nie w nazwie, lecz w geometrii korpusu i sposobie osadzenia w otworze. Stożkowy centruje się pod lekkim naciskiem, gwintowy wchodzi w zwoje gwintu, stopniowy zamyka otwór o zmiennej średnicy, a kołnierzowy chroni dodatkowo powierzchnię wokół otworu.
Wiele warsztatów dobiera korek, mierząc wyłącznie średnicę otworu. To działa do chwili, gdy dwa otwory o tej samej średnicy zachowują się inaczej, bo jeden jest nieprzelotowy, a drugi przelotowy, jeden gwintowany, a drugi gładki. Błąd widać później: korek przesunął się w piecu, proszek zapiekł się w gwincie, śruba nie wchodzi ręką. Poniżej rozdzielamy cztery rodziny i pokazujemy, gdzie każda zdaje egzamin.
Korki stożkowe: samocentrowanie dzięki kształtowi
Korpus korka stożkowego rozszerza się od końca do podstawy. Najpierw wchodzi część wąska, a wraz z wsunięciem korpus zbliża się do ścianki otworu. Ten stożek sam ustawia korek w osi otworu, operator nie musi go poprawiać. Zwykle wystarczy mocny nacisk kciukiem. Dlatego na liniach o dużym takcie dominują korki stożkowe.
Praktyczna zaleta to zakres. Jeden rozmiar pokrywa niewielki przedział średnic. Korek od 8 do 9,5 mm osadzi się w każdym otworze w tym przedziale, a warsztat zmniejsza liczbę pozycji magazynowych. Korki stożkowe SMT są najczęstszym korpusem tej rodziny właśnie z tego powodu.
Stożek wyznacza też granicę. Siła trzymania zależy od tego, jak głęboko korpus wejdzie w otwór. W głębokim otworze nieprzelotowym korek może oprzeć się o dno, zanim ścianki zaczną dobrze trzymać. W płytkim wystaje i może wypaść w piecu. Dlatego przy zamówieniu podaje się głębokość, nie tylko średnicę. W otworze przelotowym jednostronny korek stożkowy da się wypchnąć od tyłu. Korek UW z podwójnym stożkiem rozwiązuje problem, bo osadza się z obu stron.
Korki gwintowe: ochrona samego gwintu
Korpus korka gwintowego ma gwint zewnętrzny dopasowany do gwintu wewnętrznego otworu. Wkręca się go, nie wciska. Po osadzeniu między grzbietami zwojów a korkiem nie zostaje otwarta droga. Proszek ani farba ciekła nie docierają do dna gwintu.
Decydujący wymiar to nie średnica otworu, lecz gwint. M6 x 1,0 i M8 x 1,25 mają różny skok. Korek z niewłaściwym skokiem zaklinuje się po jednym lub dwóch obrotach. Jeśli operator dociśnie, spłaszczy boki zwojów. Sprawdzenie skoku grzebieniem gwintowym przed zamówieniem to najtańsza kontrola w warsztacie. Korki gwintowe DFP są przeznaczone do otworów metrycznych, w których gwint ma wyjść z linii malowania bez uszkodzeń.
Jest też drugi efekt, widoczny dopiero przy montażu. Skoro farba nie gromadzi się w dnie gwintu, wkręt osiąga moment dokręcenia bez niespodzianek. Na liniach motoryzacyjnych i AGD przekłada się to wprost na mniej poprawek. Korek gwintowy zdejmuje się obrotem, nie przez ciągnięcie. Szarpnięcie gorącego korka zostawia rysy na tych grzbietach, które miał chronić.
Korki stopniowe: otwory o zmiennej średnicy
Nie każdy otwór ma jedną średnicę. Otwór pogłębiony składa się z części szerokiej i wąskiej. W odlewie wewnątrz może być próg. Korek stopniowy wykorzystuje dwie lub trzy średnice na jednym korpusie i osadza się w takiej geometrii bez drugiego elementu.
Kolejność stopni musi odpowiadać otworowi. Korek wchodzi przez część szeroką i zakleszcza się w wąskiej. Włożony odwrotnie zostawia wąski stopień przy wlocie, a szeroki wisi w pustce i nie uszczelnia. Korki stopniowe SPP obejmują otwory pogłębione i stopniowane, gdy w zamówieniu podane są obie średnice i obie głębokości. Zgadywanie kolejności stopni to najczęstsza przyczyna przecieku.
Jeden korek stopniowy robi dwie rzeczy: zamyka wąski kanał i chroni ściankę szerokiej części. Ma to znaczenie, gdy powierzchnia wokół otworu musi pozostać czysta pod element współpracujący. Dwa osobne korki zamiast jednego to więcej ruchów i większa szansa, że jeden zostanie pominięty.
Korki kołnierzowe: ochrona powierzchni wokół otworu
Korek kołnierzowy ma nad korpusem tarczę szerszą od otworu. Tarcza opiera się na powierzchni detalu i nie pozwala korkowi wpaść do środka. W cienkiej blasze to nie drobiazg. Zwykły korek stożkowy może zniknąć w nieco większym otworze, gdy tylko wózek zacznie drgać.
Kołnierz zasłania też pierścień wokół otworu. Jeśli farba narasta tam, gdzie ma leżeć łeb śruby lub podkładka, złącze nie przylgnie płasko. Korek kołnierzowy utrzymuje ten pierścień w czystości i ogranicza grubość powłoki na styku. Korki stożkowe z kołnierzem SCT łączą korpus stożkowy z osłoną, dlatego często pojawiają się na powierzchniach widocznych.
Średnica kołnierza to kompromis. Duży kołnierz chroni więcej, ale może zasłonić sąsiednią powierzchnię przeznaczoną do malowania i zostawić goły placek. Trzeba sprawdzić obrys kołnierza na rzeczywistym detalu. Grubość też ma znaczenie. Zbyt cienki kołnierz mięknie podczas utwardzania i przykleja się do powierzchni, zwłaszcza gdy detal jest chwytany ciepły.
Cztery typy obok siebie
Tabela porównuje korpusy według kryteriów sprawdzanych po kolei przy doborze. Ostatnia kolumna pokazuje usterkę, która najczęściej wraca z produkcji.
| Typ | Geometria korpusu | Najlepsze zastosowanie | Na co uważać |
|---|---|---|---|
| Stożkowy (SMT) | Rozszerza się od końca do podstawy | Otwory okrągłe, szybki montaż, bliskie średnice | Słabe trzymanie w bardzo głębokich otworach |
| Gwintowy (DFP) | Gwint zewnętrzny pod otwór | Otwory metryczne gwintowane, ochrona gwintu | Zły skok niszczy gwint |
| Stopniowy (SPP) | Dwa lub trzy stopnie średnicy | Otwory pogłębione, stopniowane i zmienne | Można włożyć odwrotnie |
| Kołnierzowy (SCT) | Korpus stożkowy z szeroką głową | Cienka blacha, powierzchnie widoczne, gniazda śrub | Kołnierz może zasłonić malowaną strefę |
| Podwójny stożek (UW) | Zbieżność z obu stron | Otwory przelotowe, montaż bez orientacji | Szczelina w środku nie może być za szeroka |
| Wciskowy (STM) | Korpus walcowy z rowkiem | Otwory proste wymagające pewnego osadzenia | Brud w rowku zmniejsza trzymanie |
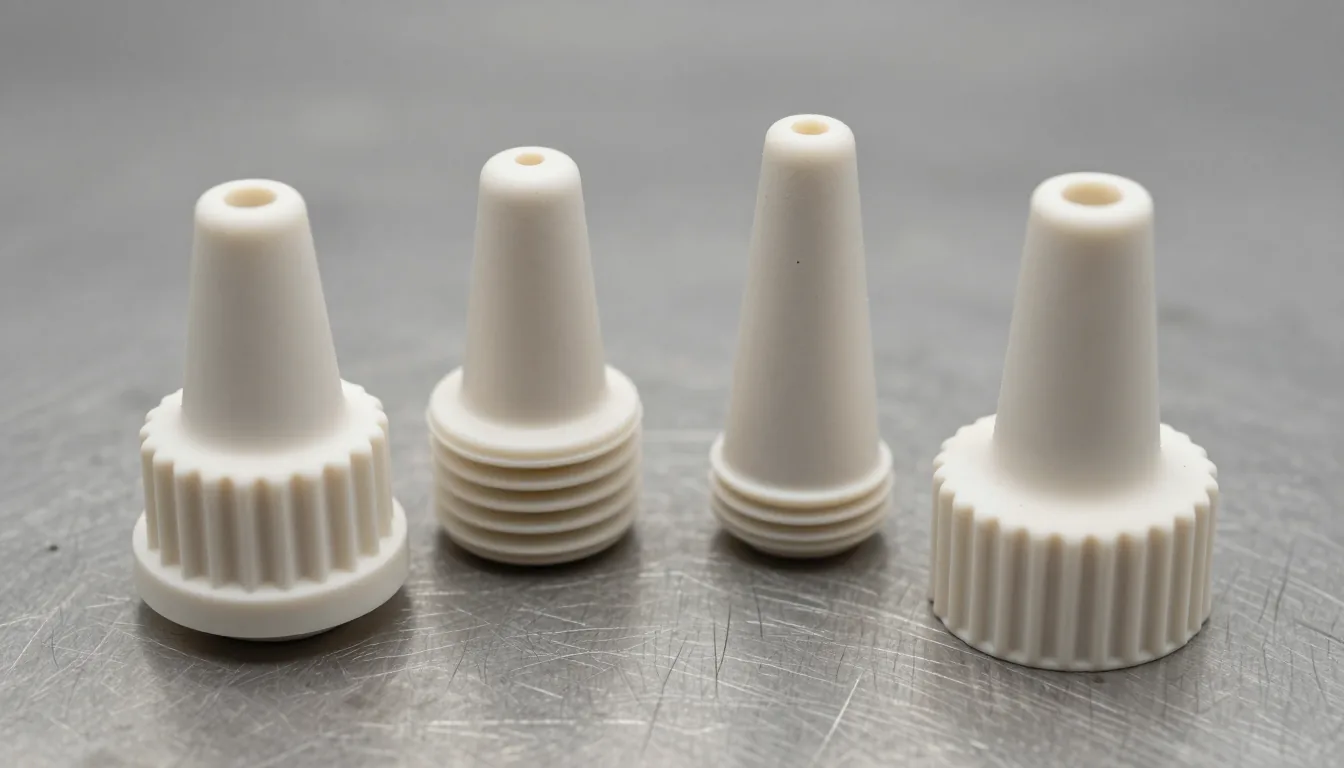
Dobór w pięciu pytaniach
Zadaj te pytania po kolei. Pierwsze dwa zawężają rodzinę korpusu, pozostałe trzy ustalają rozmiar.
- Czy otwór jest nieprzelotowy, czy przelotowy? Nieprzelotowy przyjmuje korek jednostronny. Przelotowy wymaga podwójnego stożka albo kołnierza.
- Czy jest gwint? Jeśli tak, korek gwintowy. Jeśli nie, stożkowy lub stopniowy.
- Czy średnica jest stała? Pogłębienie, próg lub zwężenie wymagają korka stopniowego.
- Czy strefa wokół otworu ma zostać czysta? Gniazdo śruby, podkładki lub widoczny pierścień wskazują na kołnierz.
- Jaka jest temperatura pieca i kierunek zawieszenia? Otwór skierowany w dół obciąża korek ciężarem. Potrzebny korpus o mocniejszym trzymaniu.
Tę kolejność przechodzi się przed otwarciem tabeli rozmiarów. Większość błędów nie wynika ze złego rozmiaru w dobrej rodzinie, lecz z wyboru złej rodziny. Korek stożkowy 8 mm w otworze M8 wygląda rozsądnie na pierwszy rzut oka. Nie wchodzi jednak w gwint, trzyma tylko przy wlocie, a piec dokańcza resztę.
Najczęstsze pomyłki na hali
Cztery korpusy bywają do siebie podobne na tyle, że błąd widać dopiero przy zdejmowaniu. Oto pomyłki, które spotykamy najczęściej:
- Wciskanie korka stożkowego w otwór gwintowany: opiera się na grzbietach zwojów, ściera je i luzuje się w piecu.
- Korek bez kołnierza na powierzchni widocznej: wokół otworu powstaje skok grubości powłoki i detal idzie do odrzutu.
- Odwrócony korek stopniowy: wygląda na osadzony, ale wąski stopień zostaje przy wlocie i nie ma uszczelnienia.
- Korek jednostronny w otworze przelotowym: zostaje wypchnięty od tyłu i spada na linię.
- Smarowanie korka gwintowego: smar spala się w piecu i zostawia osad w dnie gwintu. Montaż na sucho.
Wszystkie punkty mają wspólne założenie: że korek tylko zatyka otwór. W praktyce działa też jak element pomiarowy. Zły typ zmienia geometrię otworu i powierzchnię styku, a koszt pojawia się przy montażu, nie przy maskowaniu.
Ekonomia też się liczy. Oszczędność na pudełku korków może kosztować więcej niż jedna naprawa gwintu na linii. Gdy dodać czas na poprawianie gwintu po malowaniu, narzędzia i robociznę, właściwy korek prawie zawsze się zwraca. Dlatego decyzja powinna zostać przy zespole prowadzącym linię, a nie tylko przy zakupach. Operator najlepiej wie, który otwór się przesuwa i gdzie zbiera się proszek.
Co dołączyć do zamówienia
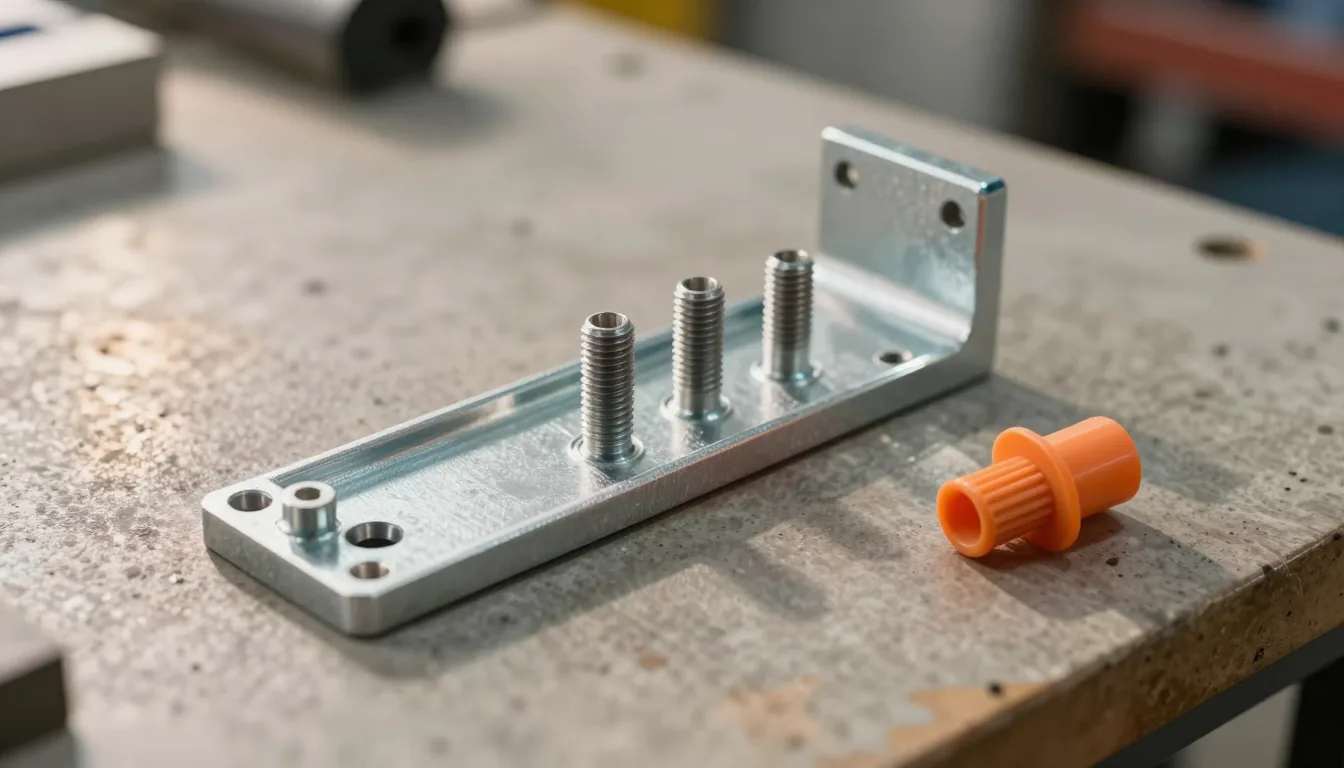
Zdjęcie detalu, zbliżenie otworu i zmierzone wymiary zwykle wystarczają, by trafić w typ za pierwszym razem. Przy otworze połóż suwmiarkę lub linijkę, żeby skala była czytelna. Dla otworu gwintowanego podaj skok. Dla stopniowego wymień średnicę i głębokość każdej części. Temperatura pieca, kierunek zawieszenia i roczna ilość również wpływają na wybór.
Jeśli pasuje korpus standardowy, rozmiar można wybrać w kategorii silikonowe osłonki i korki. Gdy geometria jest nietypowa, na przykład owalna, z rowkiem lub przerwana żebrem, realnym rozwiązaniem jest projekt na zamówienie. Taki proces zaczyna się od zdjęcia i wymiarów, a potem przechodzi przez model, formę i akceptację próbki. Dwa zdjęcia z różnych stron wystarczą, by potwierdzić właściwą rodzinę.
Częste pytania
Czy korek stożkowy można włożyć w otwór gwintowany?
W sytuacji awaryjnej tak, jako stałe rozwiązanie nie. Korpus stożkowy nie wchodzi w gwint i łatwiej przesuwa się w piecu. Korek gwintowy chroni zwoje i dłużej pracuje w tym samym miejscu.
Czy korek kołnierzowy pasuje do każdego detalu?
Kołnierz potrzebuje płaskiej strefy wokół otworu. Jeśli powierzchnia jest wypukła, pochyła lub bardzo wąska, nie przylgnie w pełni. Wtedy stosuje się mniejszy kołnierz albo zwykły korek stożkowy.
Jak mierzyć otwór stopniowy?
Średnicę i głębokość każdej części mierzy się osobno. Najszersza część wyznacza górny stopień, najwęższa dolny. Podaj też, czy przejście jest ostre, czy sfazowane, bo od tego zależy osadzenie.
Czy na jednym detalu można użyć kilku typów?
Tak. Wspornik może mieć otwory gwintowane, przelotowe i widoczną powierzchnię, która ma pozostać czysta. Dla każdej grupy otworów dobiera się własny korek. Narzucenie jednego typu wszędzie osłabia ochronę w którymś miejscu.
Który typ wytrzyma najdłużej?
Żywotność zależy bardziej od warunków niż od typu. Korek gwintowy jest mniej obciążany mechanicznie, stożkowy częściej się wkłada i wyjmuje. Właściwy rozmiar, czysty otwór i rozsądna temperatura zdejmowania wydłużają życie wszystkich czterech typów.
Szukasz profesjonalnych rozwiązań w zakresie silikonowego maskowania?
Jako YÜZEYTEK dostarczamy profesjonalne rozwiązania z zakresu silikonowego maskowania i powłok przemysłowych na całym świecie. Skontaktuj się z nami już dziś.
Powiązane wpisy
Lepkość plastizolu: Ustawienia dla zanurzenia i natrysku
Resztki kleju z taśmy Kapton: 4 przyczyny i zapobieganie