Lepkość plastizolu: Ustawienia dla zanurzenia i natrysku
Geneza przemysłowa i podstawowa definicja lepkości plastizolu
Płynność plastizolu powinna odpowiadać bezpośrednio wybranej metodzie aplikacji. Przy zanurzeniu dąży się do wysokiego oporu wewnętrznego, który zatrzyma warstwę na powierzchni, natomiast przy natrysku kluczowa staje się niska lepkość umożliwiająca łatwe przepompowanie i rozpylanie materiału. Różnica w zachowaniu tych cieczy wynika z ich budowy molekularnej. Plastizol to mieszanina sproszkowanego polichlorku winylu, plastyfikatorów oraz dodatków uszczelniających.
Charakterystyka przepływu niutonowskiego
W odróżnieniu od prostych cieczy, plastizol reaguje na siły zewnętrzne w sposób zmienny. Zmiana szybkości ścinania powoduje gwałtowny spadek lub wzrost oporu, w zależności od tego, jak dokładnie mieszamy produkt przed użyciem. Brak stabilności w warunkach laboratoryjnych często prowadzi do błędów w produkcji seryjnej, dlatego inżynierowie procesów zawsze monitorują parametry reologiczne na etapie dozowania. Takie podejście zapobiega tworzeniu się nierówności na produkowanych elementach, które mogłyby kosztować producentów dodatkowe pieniądze podczas poprawek.
Zależność między wielkością ziaren a procesem żelowania
Wielkość cząstek bezpośrednio wpływa na zdolność mieszania składników oraz zachowanie materiału w wyższych temperaturach. Zbyt drobne pyłki mogą tworzyć zbrylenia, które blokują systemy podawania w liniach zautomatyzowanych. Dlatego w procesach nanoszenia warstw ochronnych bardzo ważne jest, aby komponenty miały właściwe właściwości fizyczne, co znacznie ułatwia pracę na maszynach o dużym natężeniu ruchu oraz minimalizuje ryzyko powstawania ubytków w warstwie wykończeniowej. Zgodność komponentów gwarantuje powtarzalność w każdej kolejnej serii wyprodukowanych detali.
Strategia wysokiej lepkości przy powlekaniu zanurzeniowym
Proces zanurzenia wymaga, aby masa nie spływała z detalu pod wpływem grawitacji, zanim ulegnie utwardzeniu termicznemu. Wysoka lepkość zapewnia równomierną grubość powłoki i chroni przed powstawaniem zacieków, szczególnie na elementach o skomplikowanym kształcie. Inwestycja w materiały o wyższych parametrach reologicznych pozwala firmom oszczędzać czas, ponieważ eliminuje to konieczność wielokrotnego nakładania cienkich warstw i skraca czas cyklu produkcyjnego. Takie rozwiązania są standardem w wielu gałęziach przemysłu, w tym motoryzacyjnym oraz energetycznym.
Kontrola grubości i zapobieganie wyciekom
Dopuszczalna tolerancja wymiarowa w precyzyjnych mechanizmach jest bardzo wąska, dlatego każdy milimetr powłoki ma znaczenie. Stosowanie mieszanki o odpowiednich parametrach płynnościowych minimalizuje ryzyko, że nadmiar substancji zablokuje ważne otwory lub zaciśnie ruchome elementy mechanizmów. Kontrola grubości powłoki jest kluczowa dla zachowania funkcjonalności detalu oraz jego odporności na czynniki zewnętrzne, takie jak woda czy kwasy. Odpowiednie stężenie plastyfikatora gwarantuje elastyczność końcowego produktu, co jest szczególnie ważne w miejscach narażonych na zginanie i rozciąganie.
Wpływ prędkości zanurzenia na parametry cieczy
Zbyt szybkie wycofywanie detalu z kąpieli powoduje powstawanie zgrubień na górnych krawędziach, podczas gdy wolne zanurzenie pozwala na lepsze rozprowadzenie i wnikanie w trudno dostępne szczeliny. Prędkość liniowa przenośnika musi być ściśle zsynchronizowana z właściwościami cieczy, aby zachować powtarzalność powłoki w dużych wolumenach. Zmiana prędkości przenośnika wymaga korekty temperatury kąpieli, aby zachować pożądany stan skupienia. Optymalizacja tego procesu podnosi wydajność i zmniejsza liczbę odrzutów produkcyjnych, co przekłada się na realne zyski dla firmy.
Modyfikacje płynności w aplikacjach natryskowych
Natrysk plastizolu wymaga niskiej lepkości, aby mieszanka mogła przejść przez wąskie otwory dysz bez zatykania przewodów. Odpowiednie przygotowanie materiału przed aplikacją jest warunkiem koniecznym dla uzyskania gładkiej i estetycznej powierzchni bez widocznych śladów strumienia. Firmy stosują zaawansowane systemy podgrzewania zbiorników, co poprawia wydajność pomp śrubowych i minimalizuje ryzyko awarii liniowych systemów podawania, które mogą zablokować całą linię produkcyjną. Takie zabezpieczenia są absolutnie konieczne w zakładach o pracy ciągłej. Właściwa obróbka cieczy gwarantuje jej długą żywotność na maszynach oraz zmniejsza koszty napraw.
Zachowanie w komorze natrysku przy niskiej lepkości
W komorze natrysku krople o odpowiedniej granulacji tworzą jednolity film o stałej grubości. Zbyt gęsta ciecz nie ulega prawidłowej atomizacji, co prowadzi do powstawania chropowatości na wykończonym elemencie. Wymagana jest regularna kalibracja systemów podawania, aby utrzymać stabilny przepływ w systemie natrysku pod wysokim ciśnieniem. Precyzyjne ustawienie ciśnienia powietrza i odległości pistoletu od obrabianego przedmiotu zapewnia równomierne pokrycie całej powierzchni i brak defektów wizualnych na dużych elementach przemysłowych. Regularna kontrola dysz natryskowych eliminuje ryzyko powstawania zatorów. Zaleca się korzystanie z profesjonalnych rozwiązań, takich jak tekli vana kollari, aby optymalnie kontrolować przepływ w instalacji natryskowej.
Mechanizmy opóźniania spływu i zapobieganie ściekaniu
Dodatkowe uszczelniacze w recepturze spowalniają rozlewanie się materiału pod wpływem grawitacji po osadzeniu na podłożu. Mechanizm ten pozwala na utrzymanie powłoki w miejscach narażonych na zbieranie się nadmiaru cieczy. Stosowanie takich dodatków wymaga jednak precyzyjnego odmierzania, aby nie zaburzyć procesu utwardzania w piecach. Nadmierne zagęszczenie mieszaniny może skutkować niewystarczającym przyczepnością do podłoża i łuszczeniem się warstwy po kilku dniach eksploatacji. Dlatego dokładne śledzenie zaleceń producenta jest niezmiernie ważne.
Rola temperatury i okresu żelowania w parametrach lepkości
Dokładne kontrolowanie temperatury podczas aplikacji jest warunkiem koniecznym dla stabilnego parametru lepkości. Zbyt zimna masa gęstnieje gwałtownie, tworząc nierównomierną strukturę, podczas gdy przegrzanie prowadzi do przedwczesnego żelowania i zablokowania dysz oraz pomp. Właściwa regulacja temperatury zbiorników i linii zasilających jest jednym z najczęstszych zadań operatorów maszyn na stanowisku dozowania. Inwestycja w precyzyjne czujniki temperatury skraca czas postojów maszyn i podnosi jakość wyrobu gotowego.
Zmiana reologii w przedziale utwardzania 170-180 °C
Wymagane temperatury utwardzania wynoszą zazwyczaj od 170 do 180 °C, co wywołuje zmianę struktury cząstek polimeru i przejście w stabilny, elastyczny film. Optymalizacja czasów przebywania elementów w piecu tunelowym gwarantuje pełne spiekanie bez powstawania defektów powierzchniowych, takich jak pęcherzyki czy łuszczenie się warstwy wierzchniej. Praca w tych temperaturach wymaga od operatorów stosowania odpowiednich środków ochrony osobistej ze względu na ryzyko poparzeń. Kontrola temperatury pieca za pomocą termopar pozwala na szybkie reagowanie na wszelkie odchylenia.
Stabilność termiczna i tempo produkcji
Powtarzalność temperatury na różnych strefach pieca determinuje zdolność zakładu do pracy w pełnym cyklu bez częstych przestojów i długich okresów rozgrzewania. Właściwości materiału muszą być zgodne z profilem grzania pieca stosowanego przez producenta. Wymagania dotyczące stabilności termicznej mogą różnić się w zależności od konkretnego wyrobu gotowego. Zaleca się stosowanie duz yuzey plastisol w miejscach, gdzie wymagana jest pełna powtarzalność parametrów przy masowej produkcji.
Metody pomiaru lepkości: podejście rotacyjne i kapilarne
Aby dokładnie ocenić parametry cieczy, wykorzystuje się dwa podstawowe podejścia: rotacyjne i kapilarne. Wybór konkretnej metody zależy od specyfiki danego procesu oraz dostępnego sprzętu pomiarowego w laboratorium. Zazwyczaj rotacyjne pomieszczenia są używane w laboratorium, podczas gdy pomiar kapilarny w warunkach produkcyjnych na linii. Oba metody służą weryfikacji spójności parametrów w każdej partii surowcowej. Brak dokładnego pomiaru prowadzi do strat materiałowych i spadków jakości.
Normy laboratoryjne i testy polowe
Pomiary laboratoryjne dają precyzyjne dane o zachowaniu się mieszaniny pod różnymi obciążeniami ścinającymi, co pozwala na optymalizację receptury. Testy polowe, takie jak pomiar czasu spływu lub pomiar głębokości zanurzenia, są szybsze i znacznie bardziej praktyczne dla operatorów na hali produkcyjnej. Wykorzystanie odpowiedniego kalibrowania przyrządów w regularnych odstępach czasu chroni przed błędnymi wynikami i wadliwymi partiami materiałów. Regularna kalibracja czujników ciśnienia jest kluczowa dla zachowania powtarzalności.
Interpretacja zachowań tiksotropowych w pomiarach
Zachowanie tiksotropowe oznacza, że lepkość zmienia się w czasie pod wpływem ciągłego mieszania lub pompy zasilającej. Mierzenie w różnych odstępach czasu pozwala na przewidzenie, jak zachowa się masa w trakcie długiej pracy liniowej. Znajomość tych właściwości jest kluczowa dla utrzymania stabilności powłoki w trakcie wielogodzinnej zmiany produkcyjnej. Wiele błędów produkcyjnych wynika z niewystarczającej znajomości tych właściwości. Dbanie o regularną wymianę filtrów na liniach natryskowych zapobiega powstawaniu zatorów.
| Metoda aplikacji | Cel reologiczny | Ograniczenia |
|---|---|---|
| Zanurzenie | Duży opór wewnętrzny i brak spływu | Może zalegać w szczelinach |
| Natrysk | Łatwe pompowanie i rozpylanie | Może gromadzić się na pionach |
| Nalewanie | Równomierne rozprowadzenie | Nie sprawdza się na dużych elementach |
Logika doboru płynności w zależności od wybranego zastosowania
Każde użycie wymaga innego profilu zachowania płynu, wynikającego z fizyki procesu. Poniższe kroki stanowią praktyczny przewodnik dla inżynierów procesów. Dobór odpowiedniej lepkości wymaga uwzględnienia wielu zmiennych, w tym geometrii detalu, temperatury otoczenia oraz wymagań co do grubości powłoki. Warto pamiętać, że uniwersalne rozwiązania często zawodzą, dlatego zawsze należy testować nowe serie materiałów przed pełnym uruchomieniem linii.
- Etap 1: Analiza aplikacji. Określ, czy element będzie zanurzany w wannie, czy natryskiwany z pistoletu lub w komorze lakierniczej.
- Etap 2: Dobór surowców. Wyrób o wymaganych parametrach musi być zgodny z plastisol hammaddeler.
- Etap 3: Kontrola temperatury. Ustaw termostaty na liniach zasilających zgodnie z zaleceniami producenta dla danej partii surowcowej.
- Etap 4: Testy pilotażowe. Wykonaj próbne powłoki i sprawdź odporność mechaniczną przed wysłaniem do klienta.
Gładkość przepływu i energia powierzchniowa na płaskich podłożach
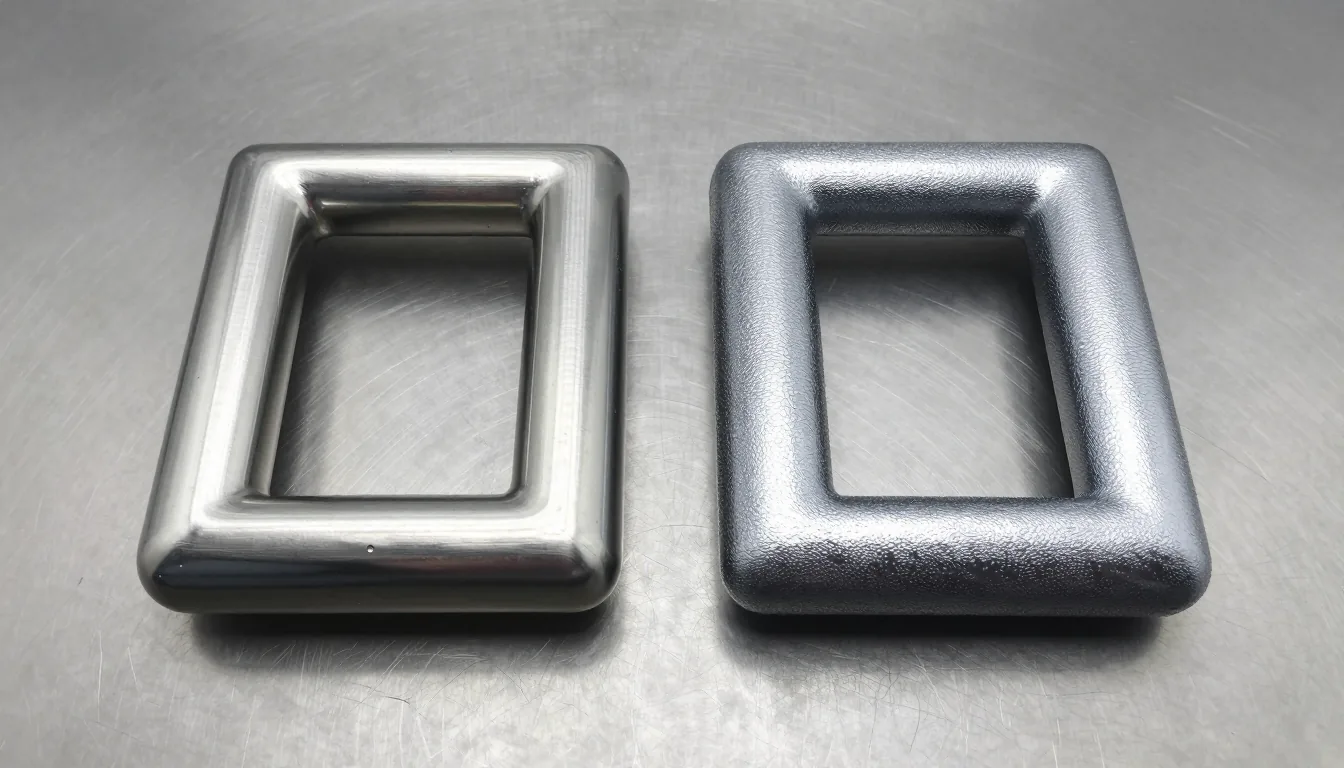
Na płaskich powierzchniach kontrola grubości zależy głównie od sił kapilarnych i energii powierzchniowej podłoża. Zbyt duże napięcie powierzchniowe cieczy prowadzi do powstawania otworów (pinhole), ponieważ masa cofa się z krawędzi. Zjawisko to jest szczególnie widoczne przy powlekaniu metalu po obróbce mechanicznej. Z tego powodu przed aplikacją konieczne jest dokładne odtłuszczenie i czyszczenie metalu. Odpowiednie przygotowanie powierzchni jest kluczowe dla trwałości powłoki. Stosowanie duz yuzey plastisol pozwala uniknąć typowych wad powłokowych i zapewnia estetyczne wykończenie bez pęcherzyków powietrza.
Zależność między geometrią formy a oporem przepływu
Skomplikowane detale o nierównych krawędziach, ostrych narożnikach i wąskich szczelinach wymuszają zmianę właściwości mieszanki. Wysoka lepkość zapobiega wnikaniu materiału w szczeliny, co z kolei obniża jakość wyrobu i powoduje powstawanie defektów kosmetycznych. Inżynierowie procesów muszą uwzględnić kształt obrabianego przedmiotu przy tworzeniu receptury. Współpraca z dostawcami, którzy oferują specjalistyczne usługi, takie jak kalip tasarimi ve cnc isleme, umożliwia precyzyjne dostosowanie parametrów aplikacji do wymogów konkretnej formy wtryskowej.
Znaczenie jakości surowców dla zachowania spójności
Korzystanie z niesortowanego materiału z recyklingu lub mieszanek o nieznanym pochodzeniu niesie ryzyko nagłych zmian w lepkości, co rujnuje całe partie produkcyjne. Spójność parametrów między kolejnymi partiami dostarczanych surowców jest kluczowa dla powtarzalności procesu na dużych wolumenach. Dostawcy stosujący kontrolę partii (QC) dostarczają certyfikaty zgodności, co pozwala na szybkie identyfikowanie ewentualnych problemów w procesie powlekania i zmniejsza straty finansowe. Wybór sprawdzonych komponentów jest inwestycją w wysoką jakość końcowego wyrobu. Dbanie o jakość surowców minimalizuje ryzyko reklamacji.
Systematyczne zarządzanie lepkością dla zwiększenia efektywności operacyjnej
Opracowanie jasnych i szczegółowych instrukcji dotyczących pomiarów oraz warunków przechowywania plastizolu jest warunkiem utrzymania wysokich standardów. Zaleca się prowadzenie precyzyjnych dzienników, w których zapisywane są temperatury panujące w zbiornikach oraz dokładne czasy spływu z lejków. Regularne przeglądanie i kalibrowanie urządzeń pomiarowych minimalizuje ryzyko błędów. Stosowanie texture yuzey plastisol do aplikacji o podwyższonym zapotrzebowaniu na odporność na ścieranie wymaga dokładnego śledzenia parametrów lepkości. Wdrożenie tych praktyk znacząco podnosi efektywność operacyjną każdego zakładu produkcyjnego i zmniejsza koszty operacyjne.
Szukasz profesjonalnych rozwiązań w zakresie silikonowego maskowania?
Jako YÜZEYTEK dostarczamy profesjonalne rozwiązania z zakresu silikonowego maskowania i powłok przemysłowych na całym świecie. Skontaktuj się z nami już dziś.
Powiązane wpisy
Resztki kleju z taśmy Kapton: 4 przyczyny i zapobieganie
Korki stożkowe SMT: dobór wymiarów i zastosowanie w malowaniu