Resztki kleju z taśmy Kapton: 4 przyczyny i zapobieganie
Mechanizm Degradacji Termicznej Kleju Taśmy Kapton w Warstwach Wysokotemperaturowych
Główną przyczyną pozostawania lepkiego śladu po zdjęciu taśmy Kapton jest degradacja termiczna nośnika lub nieprawidłowe warunki aplikacji. Zrozumienie zachowania polimerów pod wpływem temperatury pozwala wyeliminować ten problem u źródła.
Temperatura zeszklenia w klejach silikonowych i akrylowych
Kleje stosowane w taśmach przemysłowych posiadają określoną temperaturę zeszklenia. Gdy przekroczymy ją, struktura materiału zmienia się z twardego szkła w lepką gumę. W przypadku taśm z podkładem silikonowym granica ta jest znacznie wyższa niż dla akryli, co czyni je bardziej odpornymi w warunkach piekarniczych. Akryle zaczynają mięknąć wcześniej, co przy długim przebywaniu na gorącej płycie prowadzi do głębokiego wnikania w porowatość metalu.
Termiczne uplastycznienie łańcuchów polimerowych
Podstawą nośnika Kapton jest poliimid, który wykazuje wybitną stabilność termiczną. Jednakże sam klej, który wiąże taśmę z elementem, jest materiałem wrażliwym. Długotrwałe działanie temperatury zbliżającej się do granicy 260 stopni Celsjusza powoduje rozerwanie wiązań krzyżowych w masie klejącej. Rozluźnienie struktury łańcuchów polimerowych sprawia, że siła adhezji nie znika, lecz zmienia charakter na kohezyjny. Oznacza to, że przy zdejmowaniu taśmy warstwa kleju rozpada się, pozostawiając nieczyszczalną warstwę na metalu.
Niewystarczający czas utwardzania kleju a struktura powierzchniowa resztek
Błędem częstym i trudnym do wykrycia jest zbyt szybkie poddanie taśmy działaniu wysokiej temperatury po jej przyklejeniu. Kleje przemysłowe wymagają czasu na stabilizację strukturalną, zanim wejdą w kontakt z ekstremalnym ciepłem.
Ryzyko powstawania śladów w stanie częściowego utwardzenia
Jeśli taśma Kapton trafi do komory nagrzewania natychmiast po aplikacji, warstwa kleju może nie osiągnąć pełnej przyczepności do nośnika. W efekcie pod wpływem rozszerzalności cieplnej metalu następuje odrywanie podkładu od wierzchniej warstwy poliimidowej. Wtedy cały klej zostaje na elemencie, a taśma schodzi jako przezroczysta, sucha wstążka. Taka sytuacja wymaga agresywnego usuwania mechanicznego, co zwiększa ryzyko rys na powierzchni komponentu.
Czasy schnięcia i stabilizacji zgodnie z kartami technicznymi
Producenci taśm technicznych zalecają minimalny czas leżakowania przed pierwszym cyklem grzewczym. Zazwyczaj wystarczy kilka minut w temperaturze pokojowej, aby klej dopasował się do mikrostruktury powierzchni. Poniższa tabela obrazuje wpływ czasu stabilizacji na siłę adhezji.
| Czas leżakowania | Stan kleju | Ryzyko pozostawienia śladu |
|---|---|---|
| Poniżej 5 minut | Kontakty punktowe, brak dyfuzji | Wysokie |
| 5 do 15 minut | Stabilna więź początkowa | Niskie |
| Powyżej 30 minut | Pełne utwardzenie przy niskim obciążeniu | Znikome |
Błędy mechaniczne: kąt i prędkość zrywania taśmy po cyklu termicznym
Proces odrywania taśmy to czynność, w której geometria zrywania decyduje o czystości procesu. Wielu operatorów popełnia błąd zrywając taśmę pod zbyt dużym kątem lub zbyt gwałtownie, co wywołuje efekt rozciągania kleju zamiast jego czystego odcięcia od podłoża. Zalecaną metodą jest zrywanie równolegle do powierzchni, w kierunku przeciwnym do kierunku aplikacji, jeśli to możliwe. Wolne, płynne ruchy pozwalają na uwalnianie naprężeń stopniowo. Przy taśmach o wysokiej adhezji, nagłe szarpnięcie pod kątem 90 stopni powoduje, że masa kleju rozciąga się w długie nici. Takie nici przyklejają się z powrotem do zimniejszej części powierzchni, tworząc trudne do usunięcia smugi. Kąt mniejszy niż 15 stopni względem podłoża minimalizuje siłę normalną, działającą na warstwę klejową.
Stan podłoża przed aplikacją: chropowatość materiału i zanieczyszczenia powierzchniowe
Czysta powierzchnia to fundament bezproblemowego zdejmowania taśmy. Jeśli przed naklejeniem taśmy na metal nie usunęliśmy tlenków, olejów czy pyłu, klej wniknie w te zanieczyszczenia. Po zdjęciu taśmy zanieczyszczenia te zostają uwięzione w masie klejowej, która traci swoje właściwości odwracalności.
Wnikanie cząstek stałych w mikropory powierzchniowe
Metale takie jak aluminium czy stal nierdzewna, nawet po obróbce mechanicznej, posiadają mikroskopijną chropowatość. Klej w stanie płynnym lub pastowatym wnik w te mikropory i tam twardnieje. Usunięcie takiej taśmy oznacza konieczność wyciągnięcia kleju z zagłębień, co przy dużym naprężeniu kończy się pęknięciem samej taśmy Kapton lub pozostawieniem głębokich osadów.
Znaczenie protokołu czyszczenia przemysłowego
Odpowiednie przygotowanie podłoża redukuje przyczepność do warstwy metalu, pozostawiając ją jedynie na taśmie.
- Usunięcie kurzu sprężonym powietrzem o niskim ciśnieniu.
- Przetarcie czystą szmatką bezpyłową nasączoną rozpuszczalnikiem.
- Pozostawienie powierzchni do całkowitego odparowania resztek rozpuszczalnika przed naklejeniem taśmy.
Nagłe zmiany temperatury podczas schładzania i naprężenie spoiwa
Po zakończeniu cyklu grzewczego element często trafia na szybkie chłodzenie. Gwałtowne obniżenie temperatury powoduje kurczenie się metalu i taśmy Kapton. Współczynnik rozszerzalności cieplnej metalu jest zazwyczaj znacznie wyższy niż poliimidu. To oznacza, że metal kurczy się szybciej niż taśma. Jeśli klej nie posiada odpowiedniej elastyczności, nie zniweluje tej różnicy długości. Następuje zgniatanie lub rozciąganie warstwy spoiwa. W skrajnych przypadkach, gdy taśma schładza się wolniej niż podłoże, lub gdy podłoże jest cieplejsze, klej może zastygnąć pod naprężeniem. Przy próbie zdjęcia, taki zastygły klej nie schodzi, bo jego struktura krystaliczna została trwale zaburzona przez termiczny szok. Zaleca się powolne studzenie elementów przed usunięciem taśmy maskującej.
Bezpieczne usuwanie resztek kleju z taśmy Kapton metodami przemysłowymi
Gdy taśma zostawia już ślad, należy go usunąć w sposób, który nie zniszczy elementu. Zanim chwycimy za narzędzia, warto upewnić się, że metoda czyszczenia nie naruszy tolerancji wymiarowych lub właściwości powierzchni, które są krytyczne dla procesu (np. lutowanie, malowanie).
Skrobanie mechaniczne i środki czyszczące na bazie elastomerów
Dla miękkich podłoży idealne są kleje wulkanizowane do odrywania. Nakłada się je na resztki kleju, pozwala zaschnąć, a następnie odrywa razem z brudem. Taka metoda eliminuje ryzyko rysowania metalu. W przypadku powierzchni o wyższej tolerancji na rysy stosuje się narzędzia z miękkich tworzyw, drewna lub specjalistyczne gumy techniczne, które działają na zasadzie tarcia i przyczepności.
Kryteria doboru właściwego rozpuszczalnika do usunięcia resztek
Dobór chemii zależy od odporności podłoża. Nigdy nie stosuj rozpuszczalników o agresywnym działaniu na metal lub podkłady, jeśli nie masz pewności ich odporności.
Alternatywne rozwiązania maskujące: dobór taśmy o zmniejszonej przyczepności
Jeśli problem powtarza się cyklicznie mimo poprawy procedur, należy zweryfikować sam dobór materiałów. Klasyczna taśma Kapton ma bardzo wysoką siłę klejenia do stali i aluminium. Jeśli proces nie wymaga ekstremalnych temperatur powyżej 200 stopni Celsjusza, warto rozważyć zamienniki o niższej adhezji. Przykładem mogą być taśmy o podkładzie niskotemperaturowym lub taśmy z podkładem silikonowym o zmniejszonej przyczepności do podłoży metalowych. Inną opcją jest
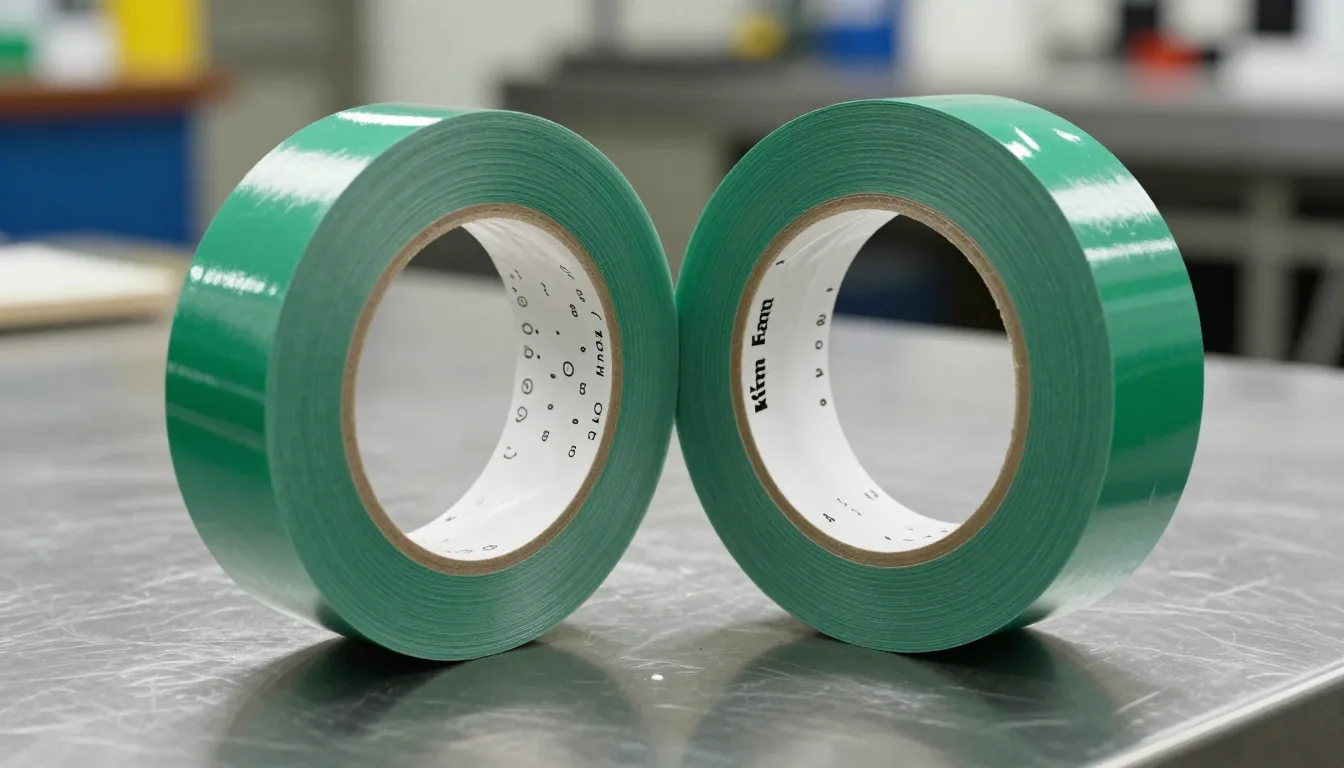
zielona taśma poliestrowa, która w niższych zakresach temperatur wykazuje się lepszą czystością zrywania. Dobór właściwej taśmy zmniejsza potrzebę czyszczenia po procesie, co skraca czas operacyjny i obniża ryzyko uszkodzenia części.
Obliczenia szerokości i grubości taśmy Kapton a naprężenia na krawędziach
Częstym błędem jest dobór taśmy o niewłaściwej szerokości względem chronionego elementu. Zbyt wąski pasek może zwijać się na krawędziach, podnosząc je i wystawiając klej na bezpośrednie działanie powietrza i zanieczyszczeń.
Równowaga między polem brzegowym a naprężeniem powierzchniowym
Im szersza taśma, tym większa powierzchnia kontaktu, ale też większa siła zrywająca potrzebna do zdjęcia jej. Przy zbyt dużym napięciu powierzchniowym krawędzie taśmy mogą odklejać się od podłoża podczas nagrzewania. Powstaje wtedy poduszka powietrzna, która izoluje termicznie, a jednocześnie zbiera się w niej zanieczyszczony klej.
Wpływ szerokości rolki na rozkład temperatury
Przy stosowaniu taśmy na wąskie piny lub złącza (
taśmy do maskowania dyskówmogą być lepszym rozwiązaniem dla małych średnic), musimy pamiętać o rozkładzie temperatury. Szersza taśma na cienkim elemencie działa jak radiator i może powodować nierównomierne grzanie. Wymagania technologiczne mogą wtedy wymusić zastosowanie taśmy Kapton o bardzo wąskim profilu. Należy również rozważyć grubość. Grubsza taśma ma wyższą pojemność cieplną i wolniej reaguje na nagłe zmiany temperatury, co może być korzystne dla kleju, ale ryzykowniejsze dla stabilności krawędzi.
Kontrola operacyjna w procesach przemysłowych eliminująca powstawanie resztek
Zapobieganie jest tańsze niż usuwanie. Wdrożenie prostych procedur kontrolnych pozwala zminimalizować ryzyko pozostawienia taśmy na elementach. Kontrola operacyjna powinna obejmować etapy przed i po aplikacji. Należy wprowadzić do kart technologicznych punkt kontrolny: weryfikacja temperatury podłoża przed naklejeniem. Taśma nie powinna być naklejana na powierzchnię, która nie osiągnęła temperatury pokojowej po uprzednim czyszczeniu. Rozpuszczalnik może zamarznąć w porach, tworząc punkty słabszej przyczepności. Kolejnym etapem jest nadzór nad parametrami zrywania. Operatorzy powinni mieć jasno określone, pod jakim kątem i z jaką siłą należy zrywać taśmę. Użycie precyzyjnych przyrządów, takich jak
uchwyty z kołnierzem SWC, może w niektórych przypadkach zastąpić maskowanie w newralgicznych punktach, eliminując problem kleju w trudnodostępnych miejscach.
Strategia zaopatrzenia proaktywna i ciągłość jakości materiałów
Problem resztek po taśmie Kapton często leży nie w aplikacji, a w partii materiału. Taśmy przechowywane zbyt długo lub w warunkach o nieprawidłowej wilgotności mogą ulegać procesom utleniania na krawędziach. Klej może zacząć polimeryzować przedwcześnie na powierzchni rolki. Aby temu zapobiegać, należy wdrożyć zasadę pierwszej daty przydatności. Nowe role zawsze pobierane są na dno magazynu. Regularne przeglądy jakościowe dostawców i testowanie próbek nowej partii na scrapie (odpadzie) przed wdrożeniem do produkcji seryjnej to najlepsza profilaktyka. Jeśli mimo wszystko problem występuje, warto zweryfikować
ofertę taśm Kaptonpod kątem alternatywnych podkładów klejących dostępnych na rynku. W sytuacjach krytycznych warto rozważyć
dźwignie pojedynczych zaworóww systemach pneumatycznych tam, gdzie zastąpienie kleju mechanicznym montażem jest technicznie uzasadnione, co całkowicie eliminuje etap naklejania i zdejmowania taśmy z tych punktów.
Szukasz profesjonalnych rozwiązań w zakresie silikonowego maskowania?
Jako YÜZEYTEK dostarczamy profesjonalne rozwiązania z zakresu silikonowego maskowania i powłok przemysłowych na całym świecie. Skontaktuj się z nami już dziś.
Powiązane wpisy
Korki stożkowe SMT: dobór wymiarów i zastosowanie w malowaniu
Jak dobrać rozmiar korka silikonowego? Gwint, średnica i długość