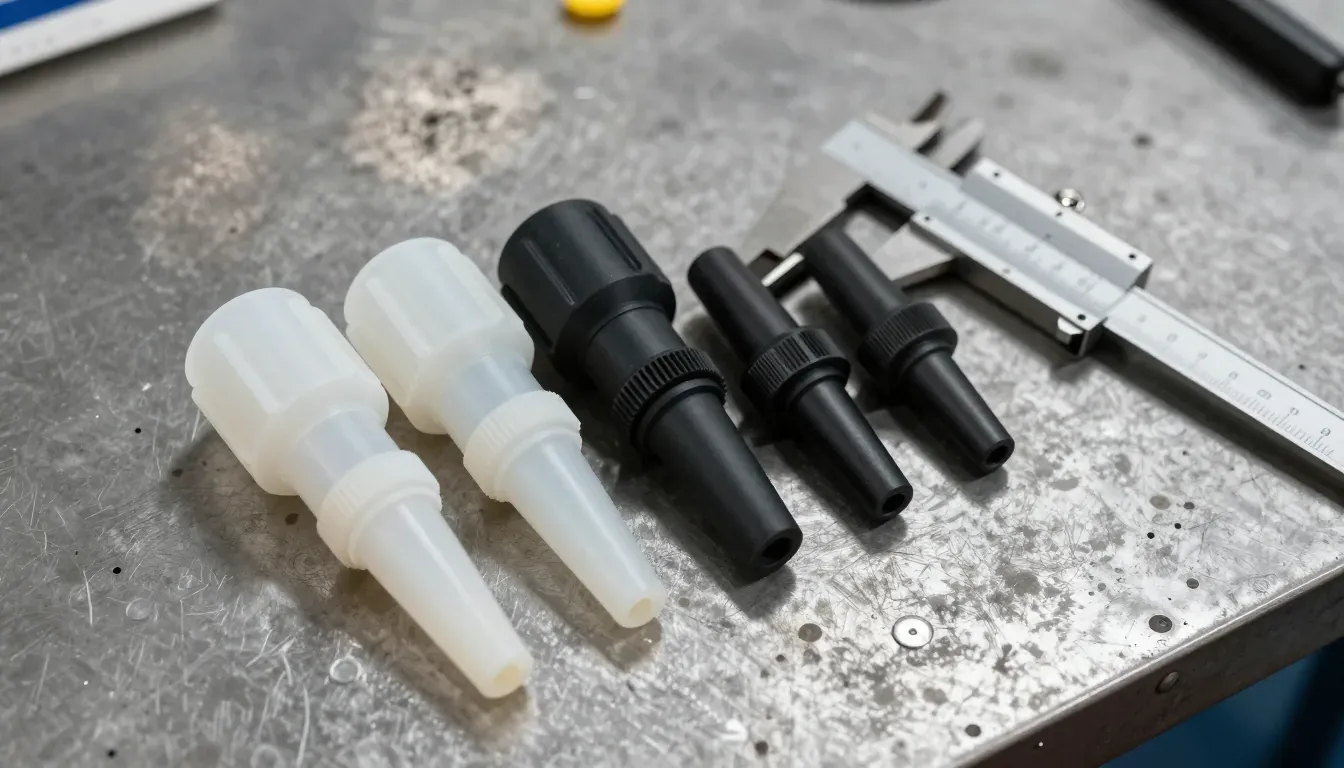
Jak dobrać rozmiar korka silikonowego? Gwint, średnica i długość
Właściwy rozmiar silikonowego korka nie jest liczbą najbliższą nominalnej średnicy otworu. Rozmiar wynika z jednoczesnego odczytu średnicy zewnętrznej gwintu, skoku, głębokości otworu, powierzchni, która ma pozostać czysta, oraz warunków pieca. Jeden błąd odczytu prowadzi w serii albo do przecieku farby, albo do tak luźnego osadzenia, że korek wypada w piecu.
W tym poradniku przechodzimy przez dobór rozmiaru krok po kroku. Wyjaśniamy, którą średnicę mierzyć, czym różni się otwór gwintowany od gładkiego, dlaczego długość korpusu ma znaczenie i jak czytać tabelę rozmiarów. Na końcu znajduje się krótka lista kontrolna dla własnego detalu.
Którą średnicę mierzyć?
Otwór ma więcej niż jedną średnicę. To, czego dotkną szczęki suwmiarki, jest odczytem, ale nie zawsze jest to średnica, według której dobiera się korek.
- Średnica zewnętrzna gwintu: odległość między wierzchołkami zwojów. W gwincie metrycznym oznaczenie M8 dotyczy właśnie tej wartości.
- Średnica wewnętrzna: odległość między dnami zwojów. Jeśli szczęki wpadają między zwoje, odczyt dotyczy tej wartości.
- Średnica otworu pod gwint: otwór przed nacinaniem gwintu. Dla korka gwintowanego ta wartość sama nie wystarcza.
- Średnica fazy i wlotu: poszerzona strefa przy wylocie otworu. Wpływa na osadzenie korka z kołnierzem.
Korki gwintowane dobiera się według średnicy zewnętrznej. Korek wybrany według średnicy wewnętrznej siada wysoko na zwojach i nigdy nie dochodzi do powierzchni. To najczęstszy błąd doboru.
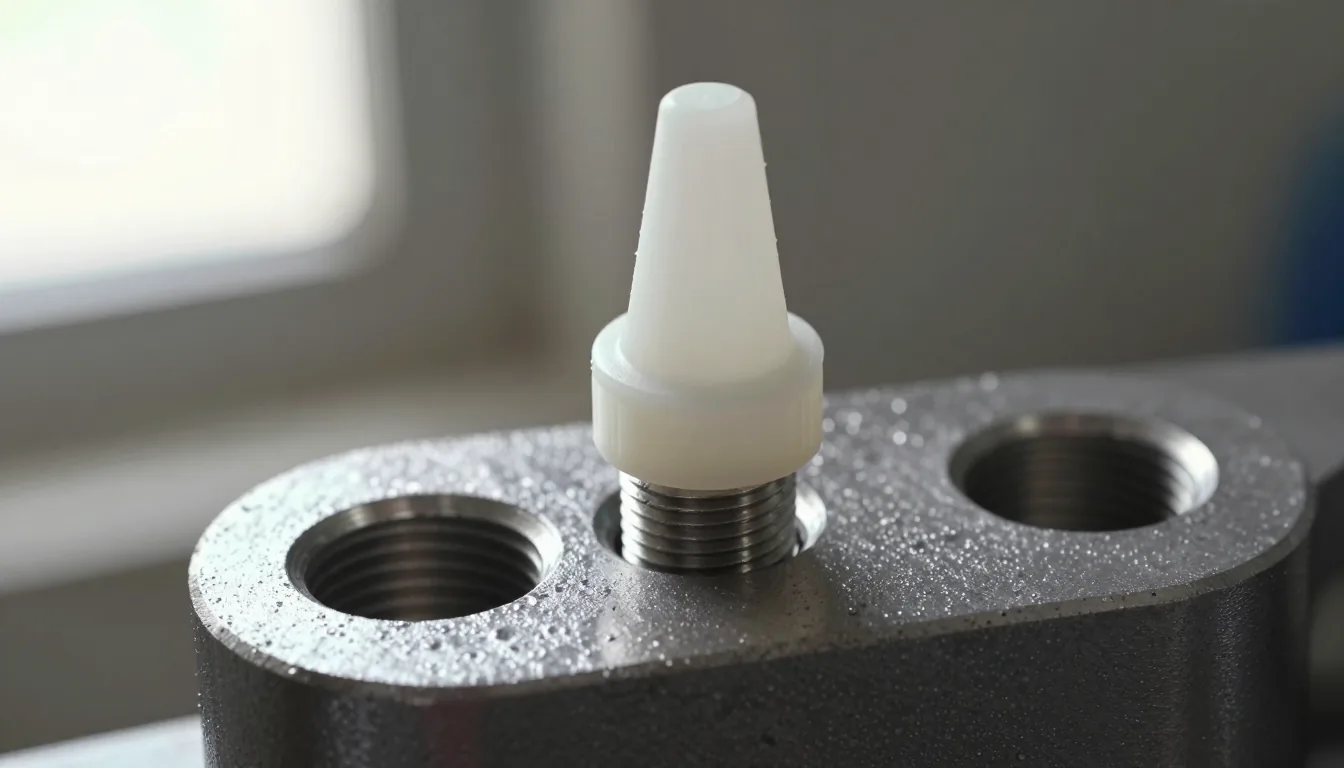
Odczyt otworu gwintowanego
Najpierw potwierdź, że gwint jest metryczny. Gwint metryczny zapisuje się średnicą i skokiem razem, na przykład M8 x 1,25. Pierwsza liczba to średnica zewnętrzna w milimetrach. Druga to odległość między dwoma zwojami, czyli skok.
Mierz w tej kolejności:
- Określ skok grzebieniem do gwintów. Grzebień układa się równo, gdy skok jest właściwy.
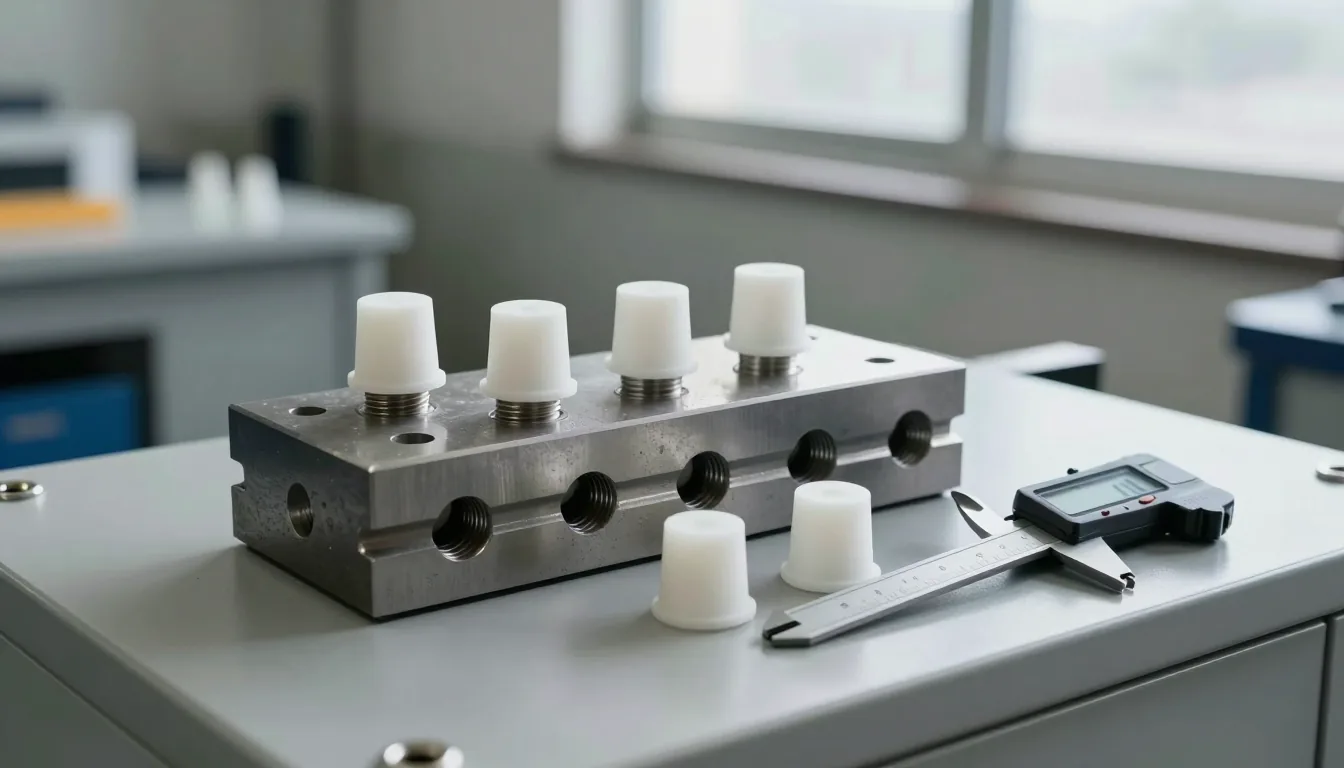
- Zmierz średnicę zewnętrzną suwmiarką. Szczęki mają dotykać wierzchołków zwojów, nie wpadać między nie.
- Zmierz głębokość otworu. Pręt głębokościomierza doprowadź do dna.
- Ustal, ile milimetrów powierzchni wokół otworu ma pozostać bez powłoki. Ta wartość wyznacza średnicę kołnierza.
Przykład: otwór M8 x 1,25 ma średnicę zewnętrzną 8,0 mm i wewnętrzną około 6,8 mm. Korpus korka dobiera się według 8,0 mm. Jeśli szczęki wpadną między zwoje i wskażą 6,8 mm, korek będzie około 1,2 mm za mały. Błąd widać od razu przy zakładaniu: korek wpada do otworu niemal bez oporu.
Otwory gładkie
Otwór gładki ma jedną średnicę, ale nie zawsze jest okrągły. W blasze owalność, zadziory po cięciu i różnica grubości zmieniają pomiar.
Wykonaj dwa pomiary w kierunkach prostopadłych. Jeśli różnica przekracza 0,2 mm, otwór uznaje się za owalny. Dobór według największej średnicy daje pewne osadzenie w wąskim kierunku. Zbyt ciasny korek może jednak pęknąć przy zakładaniu. W otworach owalnych bezpieczniejszy jest korek stożkowy z elastycznym korpusem albo model z nieco większym kołnierzem.
Trzeba też zmierzyć grubość blachy. W cienkiej blasze korpus wystaje z tyłu. Wystająca część zbiera proszek i może powodować zacieki w piecu. W grubej blasze krótki korpus zostaje w otworze, a szczelność słabnie.
Dlaczego długość korpusu ma znaczenie
Aby wykonać zadanie, korek musi minąć wylot i wejść w gwint dostatecznie głęboko. Krótki korpus zasłania tylko wlot i może się przesunąć pod ciśnieniem proszku lub ruchem kąpieli. Długi korpus opiera się o dno otworu nieprzelotowego, wypycha korek na zewnątrz i podnosi kołnierz od powierzchni.
W większości przypadków działa prosta zasada: korpus powinien wypełniać co najmniej dwie trzecie głębokości i nie dotykać dna. W korkach gwintowanych zasadę stosuje się do długości gwintu. Otwór 12 mm przyjmuje korpus od 8 do 10 mm. Przy 8 mm wystarcza około 6 mm.
W otworze nieprzelotowym trzeba zostawić luz przy dnie. Jeśli korek oprze się twardo, powietrze uwięzione za nim rozszerzy się w piecu i wypchnie go. Niewielka szczelina powietrzna zmniejsza to ryzyko.
Średnica kołnierza i zapas powierzchni
Kołnierz to szeroka część opierająca się na powierzchni wokół otworu. Spełnia dwie funkcje: utrzymuje korek prosto i nie pozwala powłoce dojść do powierzchni. Średnica kołnierza wynika z obszaru, który ma pozostać czysty.
Załóżmy, że na płaszczyźnie montażowej pierścień o szerokości 2 mm wokół gniazda śruby ma pozostać bez powłoki. Kołnierz musi go całkowicie zakryć. Zbyt mały przepuszcza farbę na pierścień i psuje płaskość połączenia. Zbyt duży pozostawia szeroką niepowleczoną plamę na widocznej powierzchni i obniża jakość estetyczną.
Grubość kołnierza też ma znaczenie dla śladów pieca. Bardzo cienki kołnierz przykleja się w gorącu do powierzchni i rwie przy zdejmowaniu. Bardzo gruby zostawia stopień na krawędzi powłoki.
Tolerancja i klasa pasowania
Tabele podają zwykle wartości nominalne. Rzeczywiste otwory zmieniają się w granicach tolerancji, dlatego dobór wymaga klasy pasowania:
| Pasowanie | Różnica między otworem a korkiem | Wynik |
|---|---|---|
| Luźne | Korek mniejszy od otworu o 0,3 mm lub więcej | Łatwe zakładanie, wysokie ryzyko przesunięcia w piecu |
| Normalne | Od 0,1 do 0,3 mm | Zakładanie ręką, szczelność wystarczająca na większości linii |
| Ciasne | Mniej niż 0,1 mm lub korek większy od otworu | Dobra szczelność, trudne zakładanie i ryzyko rozdarcia |
Na liniach malowania proszkowego i katforezy pasowanie normalne wystarcza w większości zastosowań. Ciasne wybiera się przy myciu wysokociśnieniowym, zanurzaniu lub długim cyklu pieca. Ciasne nie zawsze jest lepsze: zbyt duży korek obciąża gwint przy zakładaniu i rwie się przy zdejmowaniu.
Jak czytać tabelę rozmiarów
Wiersz katalogowy zawiera zwykle kod modelu, średnicę gwintu lub otworu, długość korpusu, średnicę kołnierza, materiał i zakres temperatur. Czytaj w tej kolejności:
- Sprawdź litery typu w kodzie modelu. Mówią, czy korek jest stożkowy, gwintowany, stopniowany czy z kołnierzem.
- Porównaj kolumnę średnicy otworu z własnym pomiarem. W korku gwintowanym to średnica zewnętrzna.
- Porównaj długość korpusu z głębokością otworu. Zastosuj zasadę dwóch trzecich.
- Porównaj średnicę kołnierza z obszarem, który ma pozostać czysty.
- Potwierdź materiał i temperaturę względem swojej linii.
Jeśli twojego rozmiaru nie ma, sprawdź dwa najbliższe modele. Gdy mniejszy siedzi luźno, nie przechodź na większy kołnierz, tylko wybierz ten sam model o jeden rozmiar korpusu wyżej. Średnica korpusu i średnica kołnierza to odrębne wymiary; zwiększenie jednego nie zwiększa drugiego.
Po ustaleniu rozmiaru można porównać warianty korpusów na stronach korki stożkowe SMT, korki gwintowane DFP i korki stopniowane SPP.
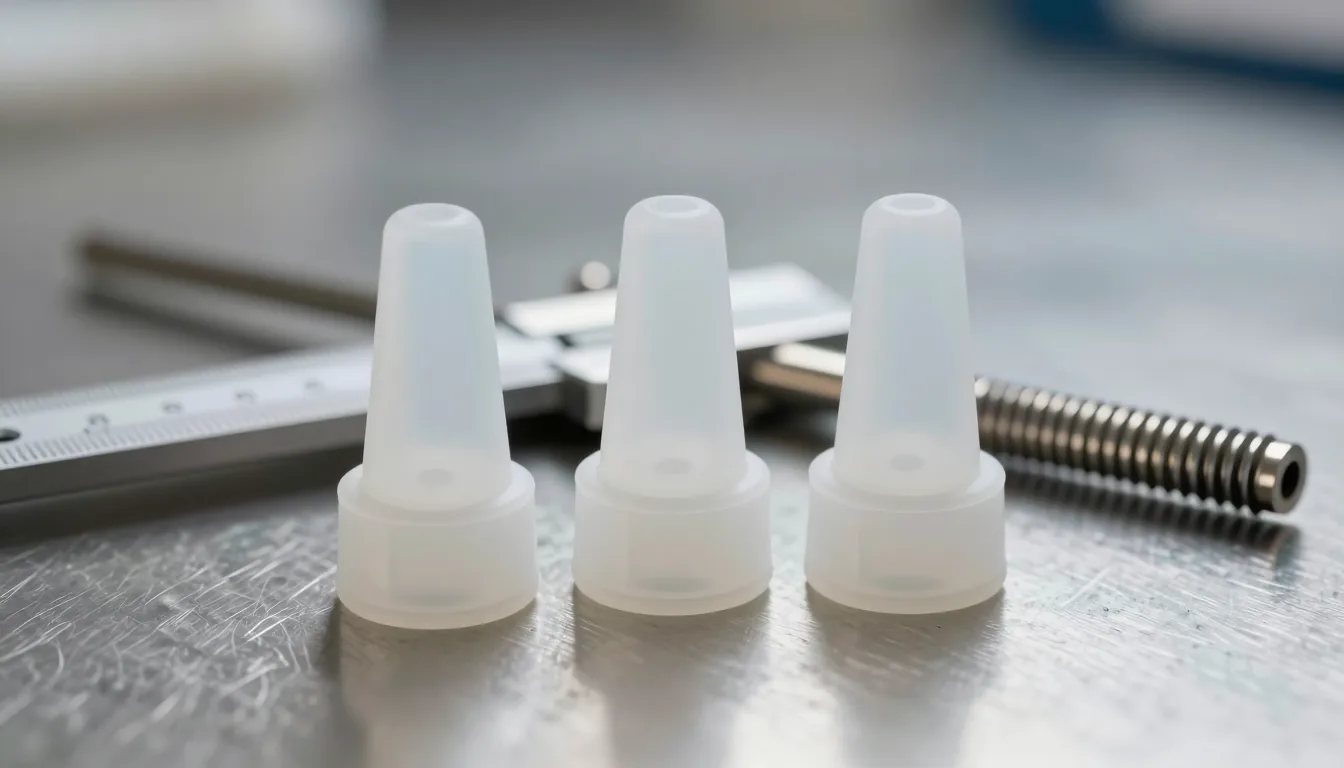
Narzędzia pomiarowe i ich użycie
Dokładność zależy od stanu narzędzia. W warsztacie wystarczą trzy przyrządy: suwmiarka, grzebień do gwintów i głębokościomierz. Suwmiarkę zeruje się przed każdym użyciem. Jeśli przy zamkniętych szczękach wyświetlacz nie pokazuje zera, każdy pomiar się przesuwa. Zużyte szczęki czytają między zwojami zamiast na wierzchołkach i dają cichy błąd.
Grzebień do gwintów określa skok. Zęby muszą wejść w gwint całkowicie. Jeśli nie wchodzą, próbuje się rozmiar mniejszy lub większy. Gwint metryczny i calowy mogą wyglądać podobnie, dlatego przed odczytem w milimetrach sprawdź oznaczenie grzebienia. W głębokościomierzu pręt musi dotykać dna prosto. Przechylony pokazuje wartość większą od rzeczywistej głębokości.
Mierz co najmniej dwa razy, najlepiej przez dwie osoby. Jeden pomiar na całą partię zawodzi, gdy tylko pojawi się rozrzut tolerancji. Zanotuj największy i najmniejszy otwór w próbkach i dobieraj korek według tego zakresu.
Jak temperatura zmienia pasowanie
Metal rozszerza się w piecu i wraca do wymiaru po ostygnięciu. Korek silikonowy też się rozszerza. Współczynniki są różne, dlatego korek ciasny w temperaturze pokojowej może stać się jeszcze ciaśniejszy w gorącu. Przy zdejmowaniu grozi to rozdarcie. Zbyt luźny korek w gorącu staje się jeszcze luźniejszy i wypada.
Mierz w temperaturze pokojowej, na detalu takim, jaki wychodzi z produkcji. Jeśli piec pracuje gorąco, a korek pozostaje długo w cieple, pasowanie o stopień ciaśniejsze może być uzasadnione. Bez detalu próbnego nie przenosi się tej decyzji do serii.
Sprawdzenie na linii
Wybrany rozmiar przetestuj na prawdziwym detalu przed serią. Sprawdzenie ma trzy etapy:
- Próba na sucho: korek wcisnąć ręką w czysty otwór. Opór powinien być wyczuwalny, ale siła niepotrzebna.
- Próba w piecu: detal przechodzi rzeczywisty profil temperatury. Korek musi zostać na miejscu i wrócić do kształtu po zdjęciu.
- Kontrola wymiarów: po procesie otwór sprawdzić suwmiarką i grzebieniem. Nie może być resztek farby ani odkształcenia gwintu.
Zamówienie przed tymi trzema krokami przynosi niespodzianki na linii. Detal próbny trzeba zachować, zwłaszcza przy uruchamianiu nowej formy lub nowej linii powłok.
Najczęstsze błędy pomiaru
- Odczyt średnicy wewnętrznej: korek jest za mały i przesuwa się w piecu.
- Nominał zamiast pomiaru: zużyty otwór pozostawia korek luźny.
- Pominięcie długości: krótki korpus nie uszczelnia, długi podnosi kołnierz.
- Brak porównania kołnierza z powierzchnią: krawędź farby wchodzi na płaszczyznę montażową.
- Decyzja na podstawie jednego detalu: rozrzut tolerancji ujawnia się w serii.
Krótka lista kontrolna
- Czy otwór jest gwintowany czy gładki?
- Czy zmierzono średnicę zewnętrzną i skok?
- Czy zmierzono głębokość i grubość blachy?
- Czy określono powierzchnię i średnicę kołnierza?
- Czy temperatura pieca mieści się w zakresie produktu?
- Czy wykonano próbę na sucho i próbę w piecu?
Jasne odpowiedzi na te sześć pytań zamykają większość doboru. Jeśli nie masz suwmiarki, sfotografuj detal obok linijki i wyślij zdjęcie, odczytamy wartości razem. Rodziny wyrobów znajdziesz w kategorii silikonowe nasadki ochronne, dla otworów gwintowanych w korkach gwintowanych DFP, a dla modeli stożkowych i stopniowanych w korkach stożkowych SMT.
Częste pytania
Czy korek może być większy od otworu?
Przy pasowaniu ciasnym może być równy lub nieco większy. Po przekroczeniu około 0,1 mm zakładanie staje się trudne, a korek może pęknąć. Naddatek potwierdź danymi produktu.
Czy jeden korek pasuje do M8 i M10?
Korek stożkowy pracuje w ograniczonym zakresie, ale jedna średnica korpusu nie obsłuży poprawnie dwóch gwintów metrycznych. Korki gwintowane są przypisane do modelu. W stożkowych karta produktu podaje zakres średnic korpusu.
Mierzyć przy wylocie czy przy dnie?
Średnicę mierzy się przy wylocie i, jeśli to możliwe, na drugiej głębokości. Głębokość mierzy się od dna. Jeśli wylot ma fazę, średnicę czytaj poniżej fazy, na rzeczywistym wymiarze otworu.
Czy wymiar zmienia się w częściach z tworzywa?
Skurcz formy i temperatura mogą zmienić średnicę otworu w tworzywie. Dlatego mierz w temperaturze produkcji i po ustabilizowaniu detalu, nie zaraz po wyjęciu z formy.
Szukasz profesjonalnych rozwiązań w zakresie silikonowego maskowania?
Jako YÜZEYTEK dostarczamy profesjonalne rozwiązania z zakresu silikonowego maskowania i powłok przemysłowych na całym świecie. Skontaktuj się z nami już dziś.
Powiązane wpisy
Ekstruzja pierścieni uszczelniających: Przyczyny i Rozwiązania
Korek silikonowy vs. kapturek PVC: Porównanie odporności chemicznej