Wybór korków do malowania E-Coat: Silikon jako gwarancja szczelności
Kataforez Procesu i Integracja Korków
Skuteczna ochrona otworów w kąpielach kataforetycznych wymaga korków, które nie wypływają pod wpływem sił wyporu i nie przyciągają ładunku elektrostatycznego. Kluczowym rozwiązaniem stosowanym w przemysłowych liniach lakierowania są elementy wykonane z silikonu medycznego, dzięki ich właściwościom dielektrycznym i termoodporności. Zastosowanie korków silikonowych z kołnierzem zapewnia mechaniczną stabilizację elementu, który pozostaje szczelny przez cały cykl zanurzenia oraz wygrzewania, eliminując ryzyko zanieczyszczenia produktu powłoką w miejscach newralgicznych.
Dynamiczność chemiczna wanny E-Coat
Aby zrozumieć wyzwania techniczne, należy przeanalizować, co dokładnie dzieje się wewnątrz wanny elektroforetycznej. Zawiesina wodna zawiera żywice epoksydowe lub akrylowe oraz pigmenty w formie koloidalnej. Prąd stały, przepływający przez roztwór elektrolityczny, powoduje osadzanie się naładowanych cząstek na podłożu przewodzącym. Korki pełnią w tym procesie rolę izolatorów. Muszą one charakteryzować się niską stałą dielektryczną, aby nie zaburzać rozkładu pola elektrycznego wokół obrabianego detalu. Zwykłe gumy techniczne często zawierają wypełniacze węglowe lub metaliczne, które mogą powodować lokalne zaburzenia, prowadząc do nierównomiernego pokrycia lub tzw. "efektu skórek pomarańczowych" w bezpośrednim sąsiedztwie korka. Materiał izolujący musi być również chemicznie obojętny wobec odczynników w waninie, co minimalizuje ryzyko rozkładu polimeru i wycieku substancji do kąpieli, które mogłyby zanieczyścić cały basen technologiczny.
Ciśnienie termiczne i granice materiałowe
Proces kataforezy nie kończy się na etapie zanurzenia. Detale trafiają do pieca kurniowego, gdzie temperatura waha się w przedziale 180-200°C. W tym czasie resztki rozpuszczalnika parują, a żywice ulegają polimeryzacji. Korki, które są integralną częścią detalu przez ten czas, muszą zachować swoją strukturę krystaliczną i wymiary geometryczne. Materiały o niższej odporności termicznej (poniżej 150°C) poddają się degradacji, topnieją lub zaczynają wydzielać pęcherzyki gazu, co jest widoczne na gotowym lakierze jako defekty powłoki. Wybór materiału determinuje więc nie tylko szczelność, ale i jakość końcowa. Silikon, jako tworzywo nieorganiczno-organiczne, jest w stanie znieść obciążenia termiczne bez utraty elastyczności, co czyni go niezastąpionym w cyklu obróbkowym. Przewodność cieplna korka również wpływa na równomierność schnięcia farby w jego otoczeniu, co jest istotne dla detali o skomplikowanych geometriach i cienkościennych profilach.
Blokada w wannie: hydrostatyczne ciśnienie słupa cieczy
Głównym problemem fizycznym przy zatykaniu otworów w procesie zanurzeniowym są siły działające na korki. Detale metalowe, będące cięższe od cieczy, toną, ale wewnątrz zamkniętych przestrzeni (kieszeni, otworów technologicznych) może gromadzić się powietrze. Gdy korek zamyka wlot, powietrze uwięzione w detalu jest sprężane przez słup cieczy, generując ciśnienie hydrostatyczne. Zgodnie z zasadą Pascala, ciśnienie to wywiera nacisk na korek, próbując go "wypchnąć" na zewnątrz. Jeśli kork nie jest zaprojektowany do kompensacji tej różnicy ciśnień, następuje jego wyciśnięcie lub przepływanie płynu pod nim, co prowadzi do wycieku farby na powierzchnię ochronną. Problem ten jest tym bardziej dotkliwy, im głębsze jest zanurzenie elementu oraz im większe średnice otworów do uszczelnienia.
Aby temu zapobiec, stosuje się korki o specjalnej konstrukcji, które działają na zasadzie kleszczy mechanicznych lub rozprężnych. W momencie zanurzania ciecz, zamiast wypychać korek, może wypełniać specjalne kanały odpowietrzające lub kompresory, co wyrównuje ciśnienie. Jednakże, jeśli korek jest źle dobrany do otworu, powietrze uwięzione w detalu (które nie ma możliwości ucieczki) działa jak poduszka powietrzna, wypychając korek. Dlatego kluczem do sukcesu jest odpowiednia geometria elementu zamykającego, który musi być sprężysty, by dostosować się do ewentualnych nierówności otworu, a jednocześnie na tyle sztywny, by opierać się sile parcia słupa cieczy. W praktyce inżynierskiej oznacza to, że im większa jest głębokość kąpieli i im bardziej skomplikowana forma detalu, tym bardziej rygorystyczne muszą być parametry dopasowania korka do otworu wiertniczego.
Siła elektrostatyczna i ryzyko osadu farby
Kataforeza jest procesem elektrochemicznym, co oznacza, że na wszystkie zanurzone materiały działa pole elektryczne. W tradycyjnych metodach lakierowania, izolator taki jak korek gumowy przyciągałby naładowane cząsteczki żywicy, tworząc na swojej powierzchni warstwę osadu. Taki osad z czasem może odpaść, zanieczyszczając wannę, lub trwale przykleić się do korka, co uniemożliwia jego wielokrotne użycie i utrudnia demontaż. Silikon, dzięki swojej budowie chemicznej, jest materiałem o niskiej energii powierzchniowej i właściwościach dielektrycznych, które minimalizują interakcję z naładowanym strumieniem jonów. Oznacza to, że na powierzchni silikonu nie dochodzi do osadzania się powłoki lakierniczej, co zapewnia "czysty" stan izolatora przez cały cykl produkcyjny. To zjawisko, często opisywane jako brak przylgania farby, jest kluczowe dla utrzymania czystości lini technologicznych.
Przeciwdziałanie efektowi klatki Faradaya
Gdy korek jest zbyt sztywny lub nieizolacyjny, może tworzyć mostki przewodzące, które zakłócają rozkład pola wewnątrz otworu, prowadząc do efektu klatki Faradaya. W takich przypadkach, pomimo zanurzenia, otwór pozostaje niepokryty lakierem (efekt cienia). Aby zapobiec temu zjawisku, flanszowe korki stożkowe są konstruowane tak, aby ich zewnętrzna średnica była większa niż średnica otworu, tworząc bezpieczny margines izolacyjny. Dzięki temu, pole elektryczne omija otwór technologiczny zamiast wnikać do środka, co gwarantuje pełne pokrycie zewnętrznych powierzchni detalu, nawet w trudno dostępnych miejscach.
Strategie zapobiegania akumulacji osadów
Podczas cyklu produkcyjnego ważne jest, by materiał korka nie ulegał degradacji powierzchniowej. Nawet niewielkie porowatości na powierzchni gumy mogą stać się siedliskiem dla osadów żywicy, które po wyschnięciu w piecu tworzą twarde skorupy, niszczące strukturę korka. Silikon o gładkiej, nieporowatej powierzchni jest łatwy w czyszczeniu i odporny na przywieranie. W praktyce oznacza to, że korki mogą być stosowane wielokrotnie w procesach prototypowych lub krótkich seriach produkcyjnych, pod warunkiem, że ich powierzchnia pozostaje nienaruszona. Regularna inspekcja wzrokowa przed montażem zapobiega wtrącaniu się defektów do gotowego produktu.
Termiczne zalety materiału silikonowego
Wybór materiału do produkcji korków jest determinowany przez skrajne warunki termiczne, jakie występują w linii E-Coat. Silikon wykazuje unikalną stabilność wymiarową w ekstremalnym zakresie temperatur, sięgającym od -90 do +315°C. W porównaniu z standardowymi elastomerami, takimi jak NBR czy EPDM, które degradują się powyżej 150-180°C, silikon zachowuje swoje właściwości sprężyste nawet przy 200°C. Jest to krytyczne, ponieważ w piecu kurniowym detale muszą być całkowicie uszczelnione w temperaturze kurnienia. Gdyby korek skurczył się termicznie lub zmiękniał, podmuchy powietrza lub różnice ciśnień w piecu mogłyby usunąć go z otworu, prowadząc do zapłonu lakieru na nieoczekiwanej powierzchni.
Ponadto, silikon charakteryzuje się niską przewodnością cieplną, co spowalnia procesy starzeniowe wewnątrz korka, które mogłyby zachodzić przy szybkiej wymianie ciepła. Jego struktura polimerowa jest stabilna chemicznie, co oznacza, że nie wchodzi w reakcje z oparami rozpuszczalników wydzielających się z kąpieli w wysokich temperaturach. Dzięki temu korki nie zmieniają koloru, nie kruszą się i nie wydzielają szkodliwych substancji, co jest istotne zarówno z perspektywy BHP, jak i ochrony środowiska w zakładzie przemysłowym.
Geometria uszczelnienia w korkach z kołnierzem
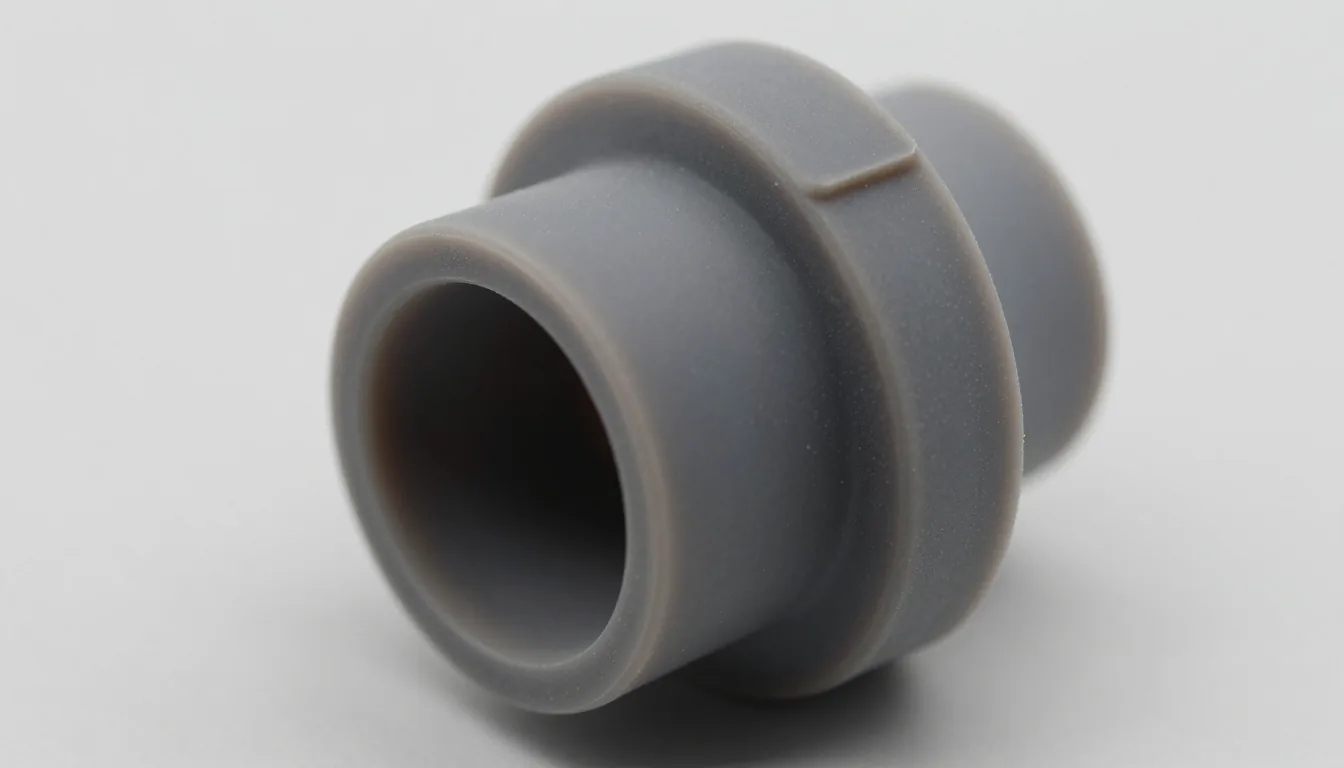
Stosowanie korków z kołnierzem (flanszem) jest metodą inżynierską służącą do kompensacji sił hydrostatycznych oraz wibracji powstających na linii produkcyjnej. Flansz pełni funkcję stopera, który opiera się o krawędź otworu, uniemożliwiając całkowite wciągnięcie elementu do wnętrza detalu. W korkach z flanszem typu SWC, szeroka powierzchnia kołnierza rozkłada nacisk płynu na większy obszar, co redukuje punktowe naprężenia na materiale. Taka konstrukcja jest szczególnie przydatna przy dużych średnicach otworów, gdzie siły wyporu byłyby w stanie wyrwać standardowy, cylindryczny korek.
Mechaniczna wytrzymałość kołnierza typu SWC
Kołnierz w korkach SWC jest często wykonany z materiału o większej gęstości lub wzmocniony geometrycznie. Musi on być na tyle sztywny, by nie ulegać deformacji pod wpływem wibracji wynikających z mechanizmu przenośnika lub przepływu cieczy w wannie. Jeśli kołnierz jest zbyt miękki, może się obracać lub przesuwać, odsłaniając fragment otworu i dopuszczając do zalewania go farbą. Stabilność mechaniczna flanszu to gwarancja, że element nie zmieni pozycji nawet w przypadku nagłych zmian parametrów zanurzania (np. przyspieszenie przenośnika).
Różnice średnic i siły inercji cieczy
Dobór odpowiedniego korku wymaga analizy różnicy między średnicą zewnętrzną kołnierza a średnicą otworu. Margines dopasowania jest kluczowy: zbyt ciasny kołnierz może pękać lub powodować naprężenia w materiale, a zbyt luźny pozwoli na wibracje. Korki z serii SPP są często projektowane z uwzględnieniem tych tolerancji. Różnica w średnicach między ciałem korka a kołnierzem powinna być wystarczająca, by korek "wszedł" w otwór, ale kołnierz go zatrzymał. W dynamicznych procesach zanurzeniowych, siły inercji cieczy działające na kołnierz mogą być spore, dlatego jego geometria musi minimalizować opór hydrodynamiczny, a jednocześnie blokować wyciąganie elementu.
Kontrola głębokości i mocowanie w korkach stożkowych
Elementy stożkowe wkraczają w grę, gdy proces wymaga precyzyjnego ustawienia głębokości montażu w otworach o zmiennych średnicach lub ściankach. Korki z serii trzymające korki stożkowe oferują mechanizm mocowania, który rozpręża się pod wpływem siły osiowej. Działa to podobnie do klinów: im mocniej dociskamy korek do otworu, tym mocniej jego zewnętrzna powierzchnia przylega do ścianek. W środowisku kataforetycznym, gdzie ciśnienie słupa cieczy próbuje wysunąć korek na zewnątrz, mechanizm rozprężny działa w przeciwnym kierunku - podtrzymuje go w miejscu. Im większy nacisk płynu wypycha korek, tym silniej rozprężają się jego skrzydełka, zwiększając tarcie i siłę trzymającą.
Dodatkową zaletą konstrukcji stożkowej jest możliwość kompensacji luzów technologicznych w otworach wierconych lub odlewanych. W produkcji seryjnej trudno zachować identyczną średnicę w każdym detalu. Korek stożkowy dopasowuje się do konkretnego wymiaru w danym momencie, tworząc szczelne połączenie. Zapobiega to przepływowi cieczy między korkiem a ścianką otworu. Należy jednak pamiętać, że przy demontażu, po wyjęciu z pieca, korek może być lekko "spieczony" z resztkami lakieru, dlatego zaleca się stosowanie materiałów o niskiej przyczepności, takich jak silikon, który łatwo oddziela się od żywicy epoksydowej po jej utwardzeniu.
Wysoka odporność na ciśnienie dzięki korkom wielostopniowym
W przypadkach, gdzie standardowe korki nie radzą sobie z ciśnieniem wyporu (np. w bardzo głębokich wannach lub przy otworach z dużym przekrojem poprzecznym), stosuje się korki wielostopniowe. Konstrukcja ta opiera się na stopniowym przejmowaniu sił przez kolejne średnice korpusu. Zamiast jednego punktu kontaktu, siła hydrostatyczna rozkłada się na dwa lub trzy etapy. Korki wielostopniowe SPP mają budowę schodkową, co pozwala na głębsze wejście elementu w otwór i lepsze zakotwiczenie go w materiale bazowym detalu. Stopnie działają jak blokady antypoślizgowe - im wyższe ciśnienie parcia płynu na dno korka, tym głębiej jego stopnie wchodzą w mikroskopijne nierówności ścianek otworu.
Zalety budowy wielostopniowej SPP
Konstruacja wielostopniowa pozwala na zastosowanie mniejszych średnic materiałów, zachowując jednocześnie dużą powierzchnię styku. Dzięki temu korki są lżejsze i mniej podatne na momenty bezwładności, które mogłyby powodować ich wyrywanie. Różnica między stopniami (tzw. "próg") musi być precyzyjnie dobrana do głębokości otworu, aby korek nie uszkodził materiału detalu. W procesie E-Coat, gdzie detale są często aluminiowe lub stalowe, taki korek nie zostawia wżerów ani odkształceń na krawędziach otworu, co jest kluczowe dla jakości gotowego produktu.
Analiza przekroju i wytrzymałość
Przekrój poprzeczny korka wielostopniowego ma kształt schodkowy. Analizując wytrzymałość, należy brać pod uwagę nie tylko sam materiał, ale i geometrię przejść między średnicami. Ostre przejścia mogą być punktami koncentracji naprężeń, dlatego producenci stosują zaokrąglenia lub specjalne fazy. Wytrzymałość na ściskanie musi być większa niż ciśnienie panujące w najgłębszym punkcie zanurzenia (pascal). Jeśli korek jest zbyt miękki, stopnie zostaną zgniecione, a korek wpadnie do środka detalu. Jeśli jest zbyt twardy, nie dopasuje się do kształtu otworu. Optymalna twardość w skali Shore'a gwarantuje stabilność.
| Parametr | Silikon | Guma Techniczna | Plastik (PP/PA) |
|---|---|---|---|
| Zakres temperatur | -90 do +315°C | -30 do +80°C | do +100°C |
| Przyczepność farby | Bardzo niska | Średnia | Wysoka |
| Elastyczność | Wysoka | Bardzo wysoka | Sztywny |
| Zastosowanie w E-Coat | Zalecane | Ryzykowne | Brak |
Mechanizmy gwintowane i montaż korków DFP
Pomimo dominacji korków wciskanych i rozprężnych, w niektórych zastosowaniach stosuje się korki z gwintem lub nacięciami. Korki z nacięciami DFP są przeznaczone do otworów z gwintem metrycznym lub calowym. Zastosowanie takiego mechanizmu jest uzasadnione w przypadkach, gdzie siły dynamiczne (wibracje, wstrząsy przy załadunku na wieszak) mogą być zbyt duże dla korków gładkich. Nacięcia w materiale korka (najczęściej w gumie lub silikonie) wchodzą w "zahaczki" gwintu detalu, tworząc połączenie mechaniczne o dużej wytrzymałości na ścinanie. Jest to metoda "na wypadek", stosowana tam, gdzie koszt defektu powłoki jest bardzo wysoki.
Warto jednak pamiętać, że przy montażu korków gwintowanych należy zachować ostrożność. Przekręcenie gwintu może spowodować uszkodzenie powierzchni metalowej (gwintu) lub rozerwanie materiału korka. Dlatego w praktyce fabrycznej często stosuje się narzędzia z ogranicznikiem momentu lub montaż ręczny z wyczuciem. Gwintowanie jest również rozwiązaniem dla detali, które są obracane w kąpieli, aby uchronić otwory przed wnikaniem farby pod presją strumienia, który może być bardzo silny w systemach z natryskiem lub pryskaniem płynu w wannach dynamicznych.
Strategia odporności na temperaturę kurnienia
Etap kurnienia (curing) to moment krytyczny dla trwałości uszczelnień. Przejście z kąpieli ciekłej do pieca oznacza zmianę medium z cieczy na gaz i wzrost temperatury do 180-200°C. W tym czasie farba katodowa przechodzi proces utwardzania (polimeryzacji). W tym procesie wydzielają się gazy i para wodna, które muszą mieć drogę ucieczki z detalu. Jeśli otwory są szczelnie zatkane materiałami o niskiej przepuszczalności gazu lub termoooporności, ciśnienie wewnątrz kieszeni detalu wzrasta. Może to doprowadzić do pęknięć lakieru lub, w skrajnych przypadkach, do wysadzenia korka na zewnątrz przez ciśnienie gazu. Silikon, dzięki swojej porowatości mikrostrukturze i odporności na temperaturę, pozwala na kontrolowane przepuszczanie pary, co stabilizuje ciśnienie.
Reżim kurnienia 180-200 stopni
Większość farb kataforetycznych wymaga kurnienia przez 20-40 minut w temperaturze około 180-200°C. Niektóre systemy dwuskładnikowe mogą wymagać temperatur bliskich 200°C. W tym przedziale standardowe gumy (NBR) zaczynają twardnieć i zmieniać kolor na brązowy, co jest widoczne jako defekt na lakierze. Silikon, z punktu topnienia powyżej 300°C, pozostaje w stanie gumowym. Należy jednak pamiętać, że niektóre mieszanki silikonowe mogą "wydzielać" lotne substancje w wysokich temperaturach, dlatego stosuje się materiały medyczne lub przemysłowe o zminimalizowanym poziomie lotności.
Zachowanie integralności strukturalnej
Doskonała integralność strukturalna materiału w temperaturze kurnienia zapobiega jego "płynięciu". Jeśli korek zmieni kształt, nie będzie można go usunąć, lub zniszczy on powierzchnię wewnętrzną detalu. Silikon zachowuje "pamięć kształtu" - po ostygnięciu wraca do swojej nominalnej geometrii. To istotne przy wielokrotnym użytkowaniu tych samych korków w cyklach prototypowych, gdzie korek musi pasować do otworu zarówno w temperaturze pokojowej, jak i po wyjęciu z pieca, gdy jest jeszcze gorący.
Ergonomia demontażu i montażu
Proces zatykania otworów przed linią i odblokowywania po linii to operacje, które powtarzają się tysiące razy dziennie. Ergonomia pracy operatora ma bezpośredni wpływ na wydajność. Silikon, jako materiał, jest naturalnie przyjazny w dotyku - nie brudzi rąk, nie powoduje podrażnień i nie wymaga użycia agresywnych środków chemicznych do usuwania resztek farby. W wielu fabrykach stosuje się korki na smyczach lub z uchwytami do wyjmowania (tzw. "piny"), aby przyspieszyć pracę. Korki trzymające są idealne do zastosowań, gdzie dostęp do otworu jest utrudniony i nie można użyć narzędzia.
Demontaż "na gorąco" (bezpośrednio z pieca) jest trudny dla materiałów, które topnieją lub przywierają. Silikon można zdjąć nawet przy temperaturze 150°C bez ryzyka poparzenia materiału (choć rękę trzeba chronić) i bez ryzyka jego zniszczenia. Farba nie przywiera do niego, dzięki czemu korki nie wymagają żmudnego czyszczenia po każdym cyklu. To znacząco skraca czas przestojów i zmniejsza koszty robocizny. Przy wyborze korków warto również zwrócić uwagę na ich kolorystykę - jasne kolory ułatwiają lokalizację otworów na skomplikowanych detalach i szybszą weryfikację, czy każdy otwór został zatkany przed wejściem do kąpieli.
- Ölçü ve delik kontrolü
- Takma yönü ve oturma kontrolü
- Sökme ve tekrar kullanım kontrolü
Szukasz profesjonalnych rozwiązań w zakresie silikonowego maskowania?
Jako YÜZEYTEK dostarczamy profesjonalne rozwiązania z zakresu silikonowego maskowania i powłok przemysłowych na całym świecie. Skontaktuj się z nami już dziś.
Powiązane wpisy
Korki SPP vs SPM: Geometria Stopniowa i Kryteria Wyboru
Korki stożkowe, gwintowe, stopniowe i kołnierzowe: różnice