Korki SPP vs SPM: Geometria Stopniowa i Kryteria Wyboru
SPP vs SPM: różnice w nazewnictwie i definicjach technicznych
Korki stopniowane SPP i korki stopniowe SPM to dwa odrębne rozwiązania maskujące w ofercie silikonowych tap i korków. Różnią się geometrią końcówki, liczbą stopni oraz mechanizmem osadzenia w otworze, mimo że oba są produkowane z silikonu wysokotemperaturowego. Poniższe zestawienie uwzględnia oficjalne nazwy używane przez producentów i dystrybutorów w różnych regionach.
Terminologia techniczna i wymowa w kluczowych językach
W tabeli poniżej podajemy nazwy w różnych językach wraz z przybliżoną transkrypcją fonetyczną dla czytelników pracujących na rynku wielojęzycznym. Transkrypcje mają charakter pomocniczy i służą szybkiej identyfikacji wyrazów.
- Polski: Korki stopniowane SPP [korki stopnio-wane ES PE PE]; Korki stopniowe SPM [korki stopnio-we ES PE EM]
- English: SPP Stepped Plugs [stepd pladz]; SPM Step Plugs [step pladz]
- Deutsch: SPP Stufen-Maskierstopfen [Shtufen-maskir-shtopfn]; SPM Stufenstopfen [Shtufen-shtopfn]
- Español: Tapones escalonados SPP [ta-PO-nes es-ka-lo-NA-dos]; SPM [es-ka-lo-NA-dos]
- Română: Dopuri etajate SPP [do-pu-RI e-ta-YA-te]; SPM [Dopuri cu trepte SPM [do-pu-RI ku TREP-te]]
Nazewnictwo na rynkach Bliskiego Wschodu i Europy Wschodniej
Na rynkach arabskojęzycznych oraz rosyjskojęzycznych nazewnictwo często opiera się na transliteracji oznaczeń katalogowych, a dodatkowy człon opisowy bywa pomijany w mowie potocznej handlowców. Znajomość pełnych nazw ułatwia jednak jednoznaczną identyfikację w dokumentacji technicznej, zamówieniach i normach lokalnych.
- العربية (Arab): سدادات SPP متدرجة [saddat SPP mutadarrika]; سدادات SPM المتدرجة [saddat SPM al-mutadarrika]
- Русский (Ros.): Ступенчатые пробки SPP [stu-PEN-chi-ti-ye PROB-ki SPP]; Ступенчатые пробки SPM [SPM]
Ujednolicenie terminologii w specyfikacjach dostawczych ogranicza ryzyko pomyłek przy dostawach transgranicznych. W praktyce warsztatowej najskuteczniejszą metodą potwierdzenia modelu pozostaje numer katalogowy oraz szkic wymiarowy, nie zaś sama nazwa handlowa.
Granice wydajności SPP i SPM w warunkach termicznych
Zarówno korki stopniowane SPP, jak i korki stopniowe SPM wykonano z tworzywa krzemionkowego przystosowanego do pracy w ekstremalnych zakresach temperatur. Zakres roboczy rozciąga się od -90 °C do +315 °C, co odpowiada potrzebom lakierowania proszkowego, procesów e-coat oraz niektórych aplikacji kriogenicznych. Ta wspólna baza materiałowa oznacza jednak tylko równoważność termiczną, nie wymienną funkcjonalność.
Odporność powłok malarskich na zakres temperatury
W typowych cyklach przemysłowych temperatura utwardzania lakieru proszkowego utrzymuje się na poziomie 180-220 °C, natomiast kąpiel elektroforetyczna operuje w zakresie 180-200 °C. Korki muszą w tych warunkach zachować stały wymiar końcowy i elastyczność powierzchni przylegającej, by nie dopuścić do wycieków farby ani do trwałego odkształcenia. Silikon stosowany w obu rodzinach utrzymuje stabilność strukturalną przez wielokrotne cykle, pod warunkiem prawidłowej geometrii osadzenia.
| Proces technologiczny | Typowa temperatura | Zachowanie SPP | Zachowanie SPM |
|---|---|---|---|
| Malowanie proszkowe | 180-220 °C | Stabilne osadzenie na krawędzi | Pełne uszczelnienie kanału |
| Kąpiel e-coat | 180-200 °C | Powierzchniowe maskowanie | Maskowanie głębokie |
| Aplikacje zimowe | do -90 °C | Elastyczność zachowana | Elastyczność zachowana |
Zobacz też: korki stopniowane SPP oraz korki stopniowe SPM w katalogu.
Anatomia korków stopniowych: przyleganie i średnice
Podstawowym parametrem odróżniającym korki stopniowane od basamaklı jest sposób, w jaki powierzchnia przylegająca wchodzi w kontakt z otworem. W konstrukcji kademeliowej każdy stopień stanowi samodzielną powierzchnię uszczelniającą, która przylega do ścianki w innym poziomie głębokości. Przejścia średnic między stopniami są prostopadłe lub lekko zaokrąglone, co wymusza dopasowanie do konkretnych odstępów w otworze.
Wpływ liczby stopni na tolerancje inżynierskie
Im więcej stopni zawiera korzeń, tym bardziej złożone są jego zadania w tolerowaniu odchyłek wymiarowych. Dwustopniowe rozwiązania dobrze sprawdzają się tam, gdzie otwór ma jasno określoną krawędź lub gniazdo licujące z jedną głębokością. Warianty wielostopniowe zyskują przewagę, gdy średnica wewnętrzna kanału zmienia się schodkowo na różnych głębokościach, a pojedynczy element musi obsłużyć dwa lub trzy niezależne poziomy uszczelnienia.
Wybór liczby stopni determinuje też sposób demontażu. Warianty o wielu przejściach średnic wymagają większej siły przy wyjmowaniu, ponieważ każdy stopień generuje oddzielny punkt oporu tarcia. Przy projektowaniu stanowiska montażowego warto uwzględnić tę zależność, szczególnie w liniach zautomatyzowanych, gdzie powtarzalność operacji jest krytyczna.
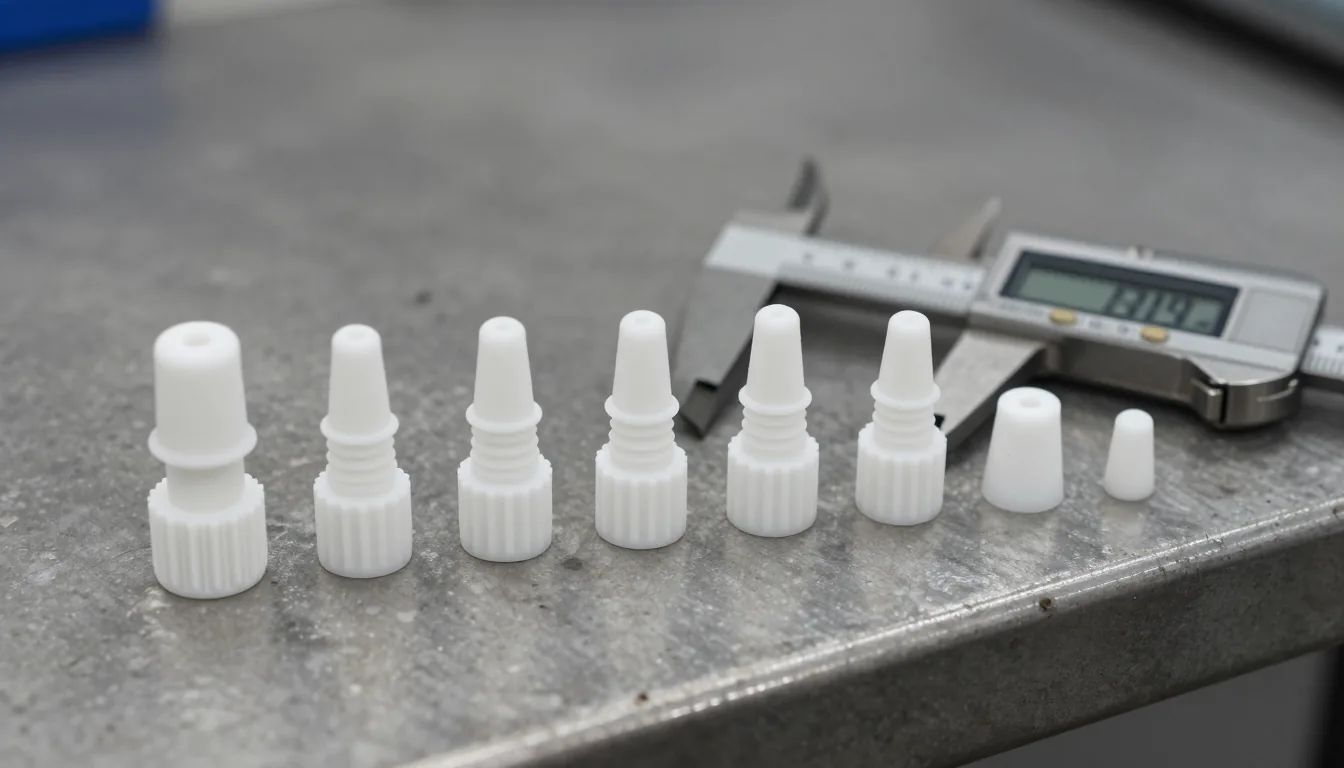
Tolerancje wymiarowe samej matrycy silikonowej mieszczą się w zakresie typowym dla elementów gumowych, lecz ich znaczenie rośnie wraz z liczbą stopni. Dlatego przy zamawianiu elementów do precyzyjnych operacji zaleca się weryfikację średnic stopni na rysunku dostarczonego przez producenta, nie zaś kierowanie się samą oznaczeniem rodziny produktu.
Podstawowe różnice geometryczne konstrukcji SPP i SPM
Różnica między korkami stopniowanymi SPP a stopniowymi SPM nie dotyczy materiału, lecz architektury końcówki i sposobu, w jaki każdy model wchodzi w kanał. SPP opiera się na serii koncentrycznych pierścieni osadzających się na krawędziach i gniazdach. SPM wykorzystuje stopnie jako segmenty prowadzące, które wkraczają w otwór jak klocki nałożone jeden na drugi.
Analiza kątów stożkowości i płaskich powierzchni osadzających
Warianty stopniowe SPM zwykle mają wyraźne, prostopadłe płaszczyzny oporowe, które działają jak ograniczniki głębokości. Konstrukcja stopniowana SPP często łączy płaskie osadzenie z łagodnym przejściem na końcówce, umożliwiając wstępne pozycjonowanie przed pełnym dociśnięciem. Różnica w kątach nie jest przypadkowa; wpływa na to, czy korzeń utrzymuje się przez osadzenie na gnieździe, czy przez dopasowanie obwodowe w kanale.
Dla praktyka różnica bywa widoczna już przy pierwszym montażu. W korku stopniowanym głównym punktem odniesienia jest krawędź powierzchni, na której opiera się stopień. W korku stopniowym kluczowe staje się to, czy dany stopień pokrywa się z węższym lub szerszym odcinkiem kanału. Nie można więc traktować obu rodzin jako zamiennych; każda z nich rozwiązuje inny problem mocujący.
Przy projektowaniu zestawu maskującego warto więc zacząć od mapy otworu: czy element mocujący ma oparcie, czy wymaga ciągłego dopasowania. Ta decyzja przesądza o wyborze rodziny produktów jeszcze przed doborem średnicy.
Dobór głębokości otworu dla detali o różnych wymiarach
Gdy detal posiada dwa otwory o różnej głębokości, dobór korka zależy od tego, czy oba mają krawędź licową, czy też jeden z nich stanowi ślepy kanał o płynnym przejściu. SPP najlepiej sprawdza się tam, gdzie element osiada na jednoznacznej granicy. SPM wygrywa, gdy korek musi wypełnić węższy kanał wewnętrzny, a szerszy stopień zatrzymuje go przy wejściu.
Zastosowanie korka SPP w otworach płytkich
W otworach płytkich z wyraźną krawędzią licową korki stopniowane SPP dają szybki i powtarzalny montaż. Stopień opiera się na powierzchni elementu, a reszta końcówki zwisa bez nadmiernego naprężenia. To ogranicza ryzyko pęknięcia matrycy przy cyklicznych nagrzewaniach i upraszcza demontaż po malowaniu proszkowym.
Przyczyny preferencji korka SPM w głębokich kanałach
W głębokich kanałach, gdzie brak jednoznacznej krawędzi zatrzymującej, SPM zapewnia stabilność poprzez dopasowanie obwodowe kolejnych stopni. Korek nie przesuwa się wzdłuż osi, nawet gdy detal jest odwracany przed zanurzeniem w kąpieli e-coat. Wybór ten chroni też ścianki wewnętrzne przed uszkodzeniem, bo stopnie rozkładają nacisk na dłuższym odcinku.
Analiza wariantów twardości Shore A w skali 50-80
Zarówno SPP, jak i SPM występują w wariantach twardości Shore A od 50 do 80, przy czym konkretny dobór zależy od wersji produktu w katalogu. Miększa mieszanka lepiej wypełnia mikronierówności i zapewnia szczelność przy minimalnej sile docisku. Twardsza guma lepiej znosi powtarzalny montaż i zmniejsza ryzyko rozszerzenia stopnia podczas wyjmowania.
Zalety i ryzyka miękkiego silikonu w uszczelnianiu
Wariant Shore A 50-60 bywa wybierany do otworów o chropowatej powierzchni lub do cienkościennych elementów, gdzie twardsza matryca mogłaby odkształcić detal. Należy jednak pamiętać, że miękki silikon przy wyższych temperaturach staje się bardziej plastyczny, co może wymagać sprawdzenia stabilności osadzenia po nagrzaniu. Wariant Shore A 70-80 jest preferowany w montażu wielocyklowym, bo zachowuje wymiar przez dłuższy czas eksploatacyjny.
- Shore A 50-60: lepsze dopasowanie, mniejsza odporność na odkształcenia cykliczne.
- Shore A 70-80: trwałość wymiarowa, wyższa siła osadzenia w ciasnych otworach.
Dobór twardości to decyzja technologiczna zależna od geometrii otworu i sposobu montażu, nie parametr, który można ujednolicić dla obu rodzin. Dlatego specyfikacja zamówienia powinna zawierać jednocześnie oznaczenie modelu i klasę twardości.
Procedura montażu: kierunek, docisk i demontaż
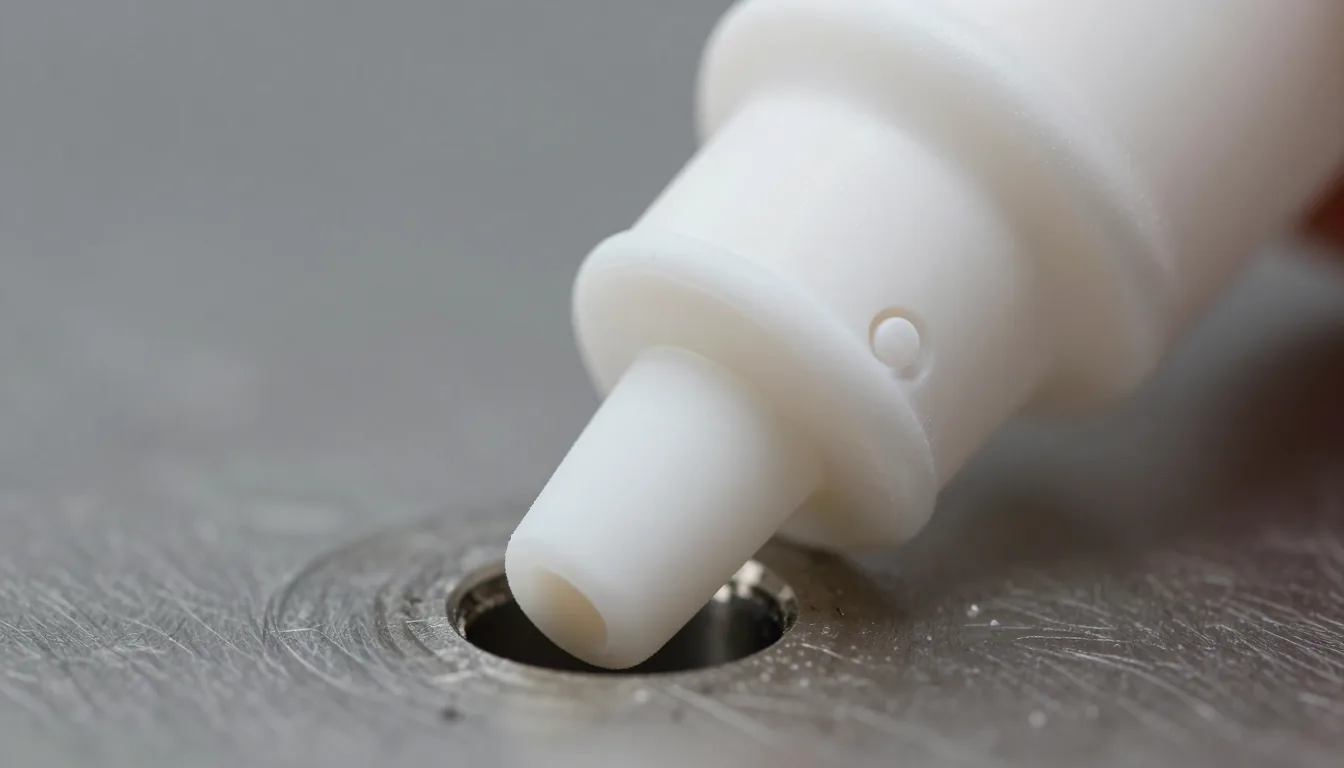
Prawidłowy montaż korków stopniowanych i stopniowych zaczyna się od wstępnego pozycjonowania końcówki na osi otworu, a dopiero potem następuje osadzenie stopni na gniazdach. Kierunek wkładania musi odpowiadać geometrii prowadzącej: korki stopniowane wchodzą zwykle stopniem do przodu, aż do oparcia na krawędzi. Korki stopniowe wymagają weryfikacji, który segment wejdzie do węższej części kanału.
Stosowanie narzędzi do uniknięcia nadmiernego docisku
Przy montażu zaleca się używanie miękkich trzpieni lub końcówek poliamidowych, które przenoszą siłę osiowo bez uszkodzenia powierzchni silikonowej. Nadmierny docisk przy wkładaniu może rozszerzyć stopień i spowodować, że po powrocie do temperatury roboczej korzeń straci szczelność. Analogicznie, przy demontażu warto zastosować chwytak o płaskiej szczecinie pod stopień, nie zaś ciągnąć za samą końcówkę, co grozi oderwaniem segmentu w przypadku uszkodzeń mechanicznych matrycy.
- Wyczyść otwór z resztek powłoki i odłamków metali.
- Skieruj stopień lub segment prowadzący na oś otworu.
- Dociśnij osiowo do pełnego przylegania powierzchni oporowej.
- Sprawdź wizualnie, czy stopień nie jest przekrzywiony.
- Wyjmij po zakończeniu cyklu, trzymając korek pod stopniu oporowym.
W praktyce produkcyjnej najczęstsze błędy to wkładanie korka pod kątem oraz dociskanie palcami bez narzędzia. Oba błędy prowadzą do lokalnych odkształceń, które ujawniają się dopiero po nagrzaniu. Prosta kontrola wizualna przed cyklem malarskim redukuje liczbę braków znacznie skuteczniej niż korekta po fakcie.
Zarządzanie rozszerzalnością cieplną w procesach proszkowych
Malowanie proszkowe i kąpiele elektroforetyczne wymagają od korków odporności na powtarzalne naprężenia cieplne. Zakres 180-220 °C dla lakieru proszkowego oraz 180-200 °C dla e-coat oznacza, że korek przechodzi w fazie utwardzania w temperaturę wyższą niż otoczenie montażowe. Silikon reaguje na te zmiany, lecz przy poprawnie dobranej twardości i geometrii zachowuje szczelność powierzchni przylegającej.
Stabilność formuły przy utwardzaniu w 180-220 °C
W temperaturze utwardzania materiał maskujący nie może ani skurczyć się tak silnie, by odsłonić krawędź, ani rozszerzyć się na tyle, by wypchnąć korek z gniazda. Stabilność wymiarową zapewnia odpowiednia gęstość usieciowania matrycy krzemionkowej oraz fakt, że korki są montowane na zimno, a następnie wchodzą w temperaturę roboczą bez zmiany pozycji. Przy projektowaniu linii technologicznej warto więc zakładać, że pierwszy cykl po montażu jest testem szczelności, nie tylko malarskim.
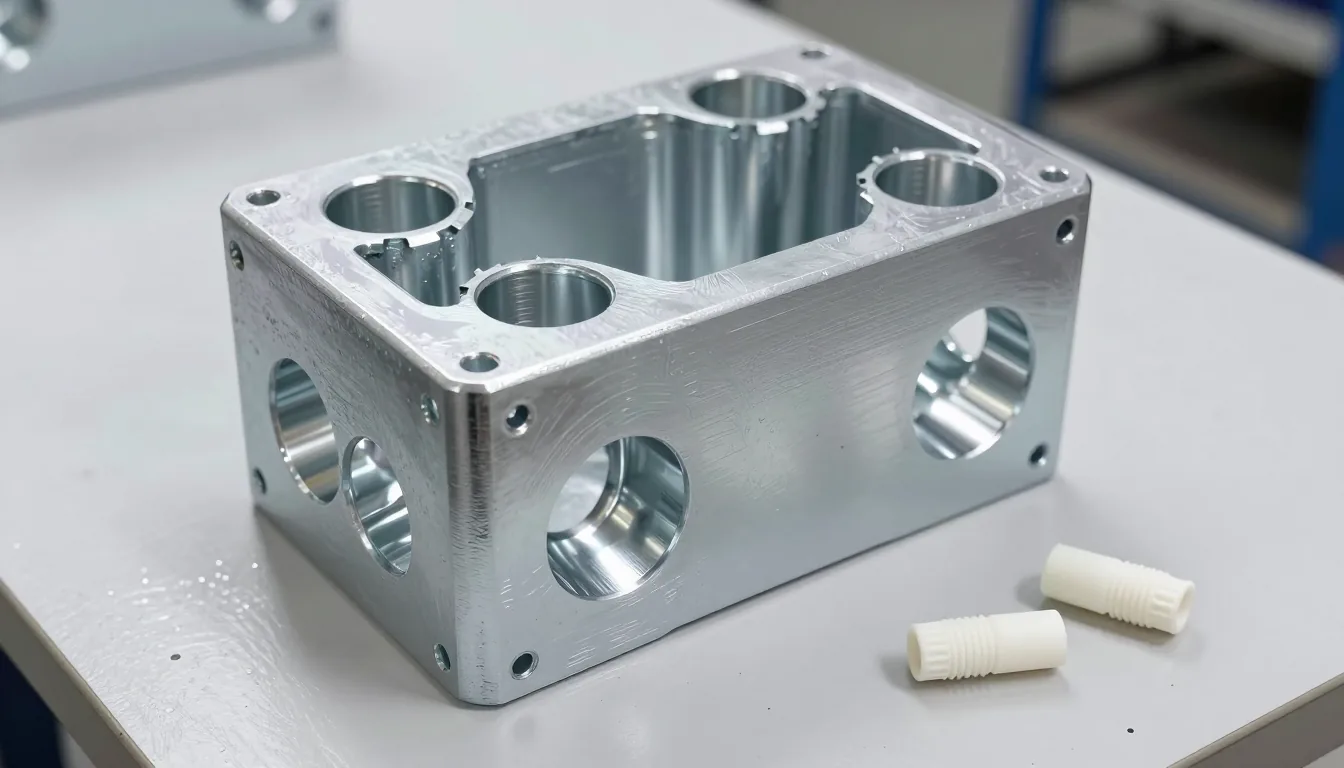
Dla procesów wielokrotnych istotna staje się odporność silikonu na degradację powłoki po wielu cyklach. Korki przeznaczone do stosowania wielokrotnego powinny być dobierane pod kątem geometrii wytrzymałościowej stopnia, a nie tylko średnicy nominalnej. Weryfikacja wymiarów po setnym cyklu często wykazuje, że elementy o tym samym oznaczeniu, lecz różnej twardości Shore, zachowują różną trwałość.
Porównanie korków stopniowych z SMT oraz DFP
W aplikacjach, w których stopniowanie nie spełnia wymagań, alternatywą pozostają korki gwintowane DFP oraz korki stożkowe SMT. Każda z rodzin ma własną domenę zastosowań: DFP sprawdza się tam, gdzie istotne jest zakotwiczenie mechaniczne, SMT tam, gdzie liczy się szybkie osadzenie stożka w otworze o zmiennym przekroju. Porównanie tych trzech typów pomaga uniknąć błędnych zamienników.
Analiza terenowa geometrii stopniowej i stożkowej
Korki stopniowe i stopniowane mają wyraźne płaszczyzny oporowe, co umożliwia precyzyjne pozycjonowanie głębokości. Korki stożkowe SMT działają na zasadzie dopasowania obwodowego bez wyraźnego zatrzymania, co jest zaletą w otworach o stożkowej geometrii lub przy szybkiej wymianie. Różnica w sile potrzebnej do montażu oraz w powtarzalności głębokości bywa kluczowa w montażu zautomatyzowanym, dlatego porównanie terenowe tych rozwiązań powinno poprzedzać zakup większej partii.
Skuteczność mechanizmu zębatego w trudnych warunkach
Zębate korki DFP wykorzystują zakotwiczenie na gwincie lub zębach, co daje wysoką odporność na wysunięcie przy operacjach odwracania detalu w kąpieli. To przewaga tam, gdzie stopnie nie mają gniazda oporowego lub gdy otwór jest długi i węższy, niż wymaga typowy stopień. Zębate rozwiązania zwykle jednak montuje się wolniej, a geometria zębów może pozostawiać ślady na miękkich materiałach detalu, co ogranicza stosowanie w elementów o delikatnej powierzchni.
W praktyce warsztatowej dobór rodziny produktów zaczyna się od mapy otworu i wymagań wytrzymałościowych. Elementy stopniowane SPP i stopniowe SPM pozostają wyborem tam, gdzie liczy się powtarzalna głębokość i szybki montaż, podczas gdy DFP i SMT uzupełniają zestawienia o funkcje zakotwiczenia lub elastycznego dopasowania stożka.
Najczęstsze nieporozumienia i pytania techniczne
Najczęstszym nieporozumieniem jest traktowanie korków stopniowanych i stopniowych jako zamienników o tej samej funkcji. W rzeczywistości różnica geometrii końcówki przekłada się na inny sposób osadzenia, inną powtarzalność głębokości i inną procedurę demontażu. Poniżej wyjaśniamy najczęstsze wątpliwości zgłaszane przez technologów.
Zamiennowość SPP i SPM: fakty techniczne
Nie, nie można stosować ich zamiennie bez analizy otworu. SPP zakłada jednoznaczne oparcie stopnia na krawędzi lub gnieździe. SPM opiera się na dopasowaniu obwodowym segmentów w kanale, bez konieczności gniazda licującego. Zastosowanie SPP w otworze bez krawędzi grozi niekontrolowanym przesunięciem, a SPM w otworze z głębokim gniazdem może nie dosunąć się do właściwej głębokości, bo brakujące oparcie uniemożliwia pełne osadzenie. Różnica dotyczy więc funkcji, nie materiału.
- Kiedy SPP: gdy otwór ma jednoznaczną krawędź licową i głębokość jest stała.
- Kiedy SPM: gdy otwór ma odcinki o różnej średnicy lub brak widocznej krawędzi zatrzymującej.
- Weryfikacja przed zakupem: pomiar głębokości, średnic wewnętrznych i sprawdzenie rysunku.
- Co jeszcze sprawdzić: klasę twardości Shore A i oznaczenie wersji w katalogu.
Jeśli detal zawiera mieszane typy otworów, właściwym podejściem jest łączenie rodzin produktowych w jednym zespole maskującym, pod warunkiem że każdy typ otworu obsłużony jest właściwą geometrią. Takie podejście daje powtarzalność bez kompromisów w szczelności.
Powiązane produkty: spp-kademeli-tapalar, spm-basamakli-tapalar, silikon-tapa-tipalar, dfp-disli-tapalar, smt-konik-tapalar
Szukasz profesjonalnych rozwiązań w zakresie silikonowego maskowania?
Jako YÜZEYTEK dostarczamy profesjonalne rozwiązania z zakresu silikonowego maskowania i powłok przemysłowych na całym świecie. Skontaktuj się z nami już dziś.
Powiązane wpisy
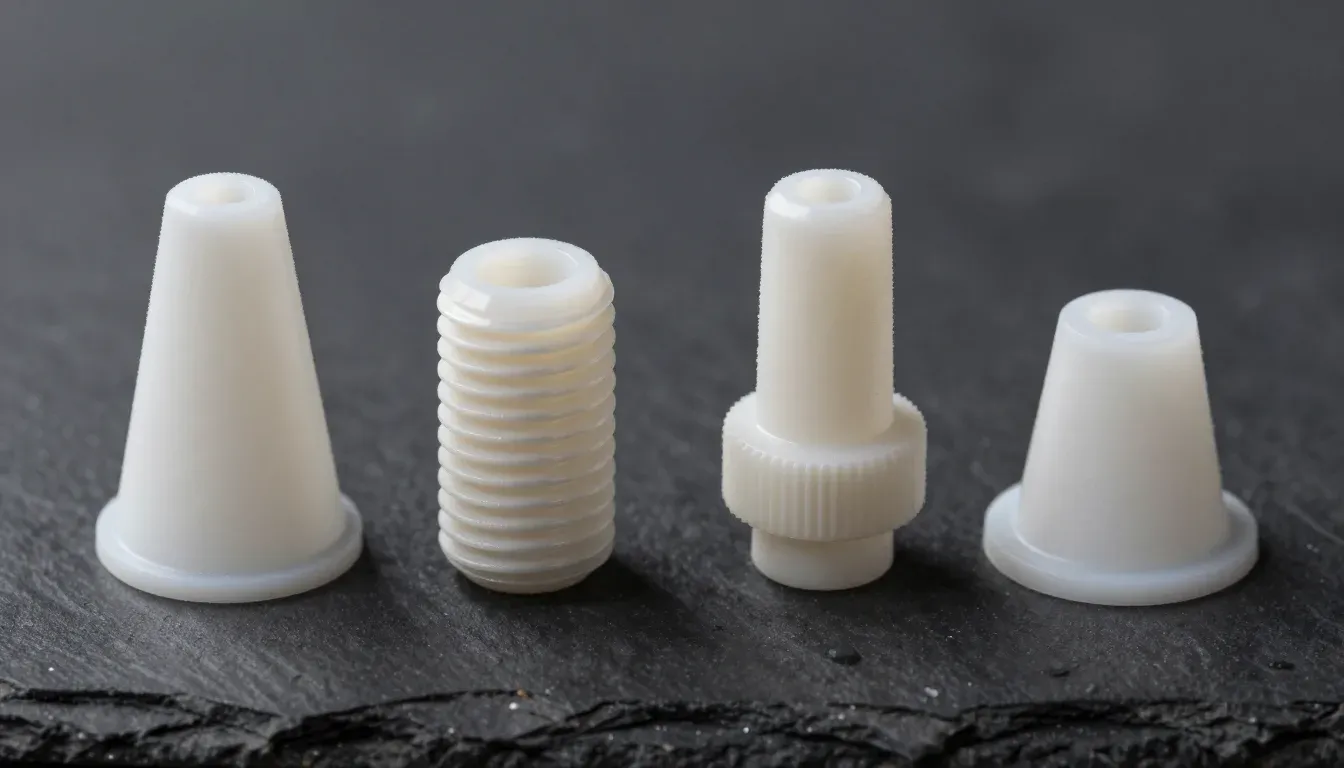
Korki stożkowe, gwintowe, stopniowe i kołnierzowe: różnice
Lepkość plastizolu: Ustawienia dla zanurzenia i natrysku