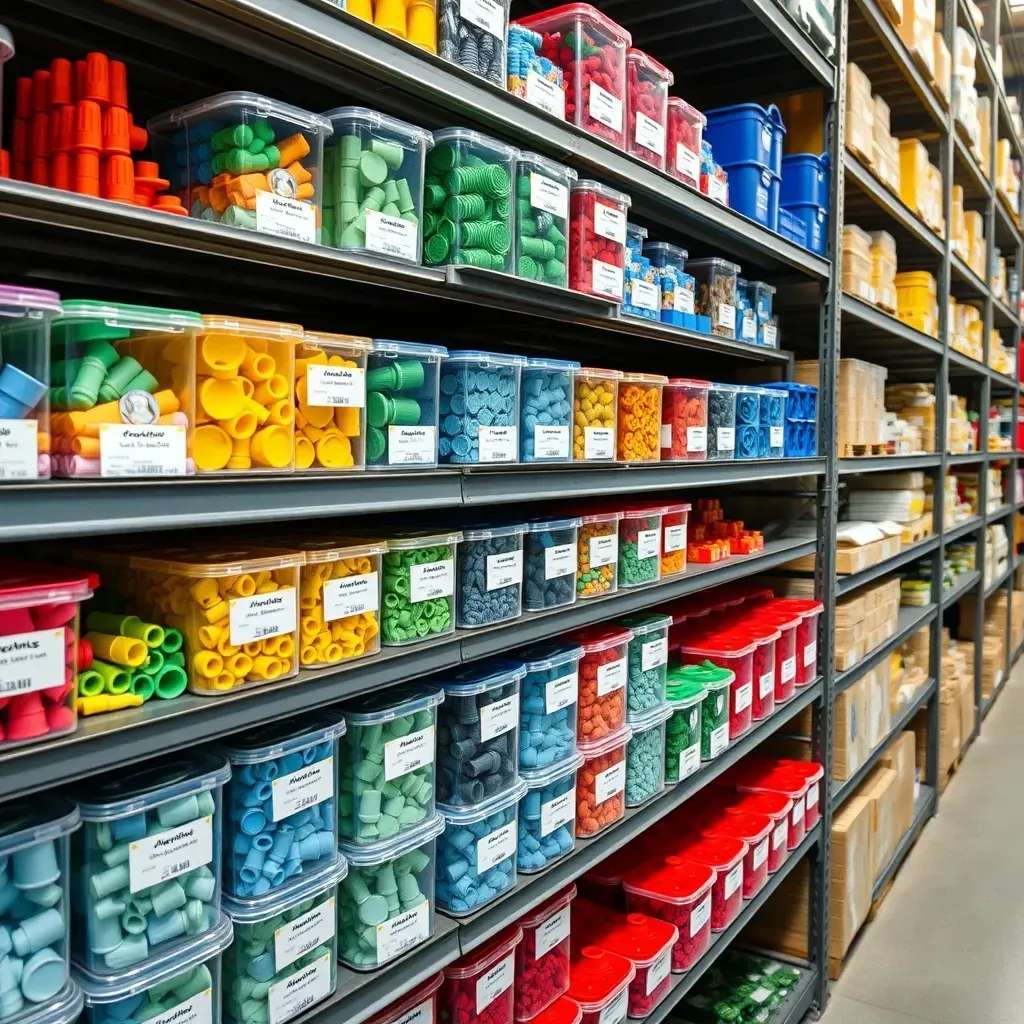
Czym jest silikonowy korek maskujący? Jak działa w malowaniu proszkowym i e-coat
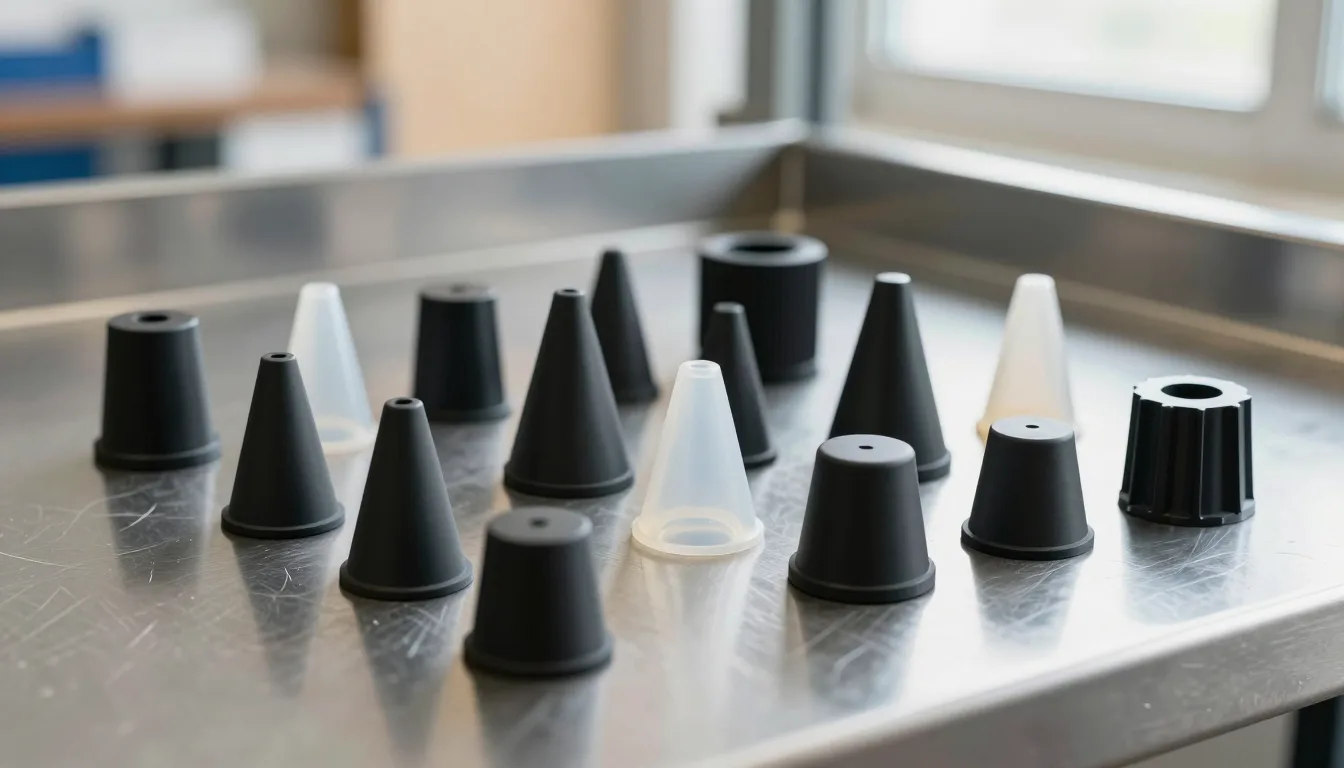
Silikonowy korek maskujący to elastyczny element wkładany w otwory gwintowane, gniazda kołków i powierzchnie, które mają pozostać niepokryte przed malowaniem. Jego zadanie da się zamknąć w jednym zdaniu: farba nie wchodzi do środka, gwint pozostaje sprawny. Na liniach malowania proszkowego i katforezy wybór korka decyduje zarówno o jakości montażu, jak i o liczbie postojów linii na poprawki.
W tym poradniku prowadzimy korek przez cały proces. Wyjaśniamy, gdzie pracuje, dlaczego wytrzymuje piec, jaki kształt pasuje do jakiego otworu i które błędy odpowiadają za większość nieudanych masek. Na końcu znajduje się kolejność doboru rozmiaru, którą można zastosować do własnego detalu.
Co robi silikonowy korek maskujący
Korek jest formowanym elementem z elastomeru, przeznaczonym do wielokrotnego kontaktu z ciepłem i chemią powłok. Gdy detal jest natryskiwany lub zanurzany, korek mechanicznie zamyka wylot otworu. Proszek, farba i płyny obróbki wstępnej nie przedostają się do wnętrza.
To nie jest zwykły zatrzask z tworzywa. Piece do malowania proszkowego pracują zwykle w zakresie od 180 °C do 220 °C. Utwardzanie katforezy odbywa się od 180 °C do 200 °C. Wiele tworzyw mięknie w tym zakresie, przyjmuje trwałe odkształcenie i zsuwa się z otworu. Nasze korki silikonowe są przeznaczone do pracy od -90 °C do +315 °C. Temperatura pieca pozostaje w tym zakresie, więc korek zachowuje elastyczność, trzyma się w otworze i po wyjęciu nie zostawia śladu na powłoce.
Korek na linii malowania proszkowego
Proszek jest ładowany elektrostatycznie i natryskiwany na uziemiony detal. Naładowane cząstki osadzają się na powierzchni zewnętrznej. W otworach i zagłębieniach pole słabnie. To efekt klatki Faradaya. Część proszku dociera jednak do wylotu otworu i pierwszych zwojów gwintu. Po utwardzeniu ten proszek tworzy twardą warstwę, a śruba nie obraca się już swobodnie.
Silikonowy korek blokuje tę drogę na dwa sposoby:
- Zamyka wylot otworu, więc proszek nie wchodzi do środka.
- Zachowuje elastyczność w temperaturze pieca, więc nie wysuwa się z otworu.
Z właściwym korkiem gwinty wychodzą z pieca czyste. Montaż przebiega w normalnym tempie, bez gwintowania poprawkowego i napraw. Oszczędność pojawia się na późniejszym stanowisku i dlatego często umyka uwadze, ale jest realna.
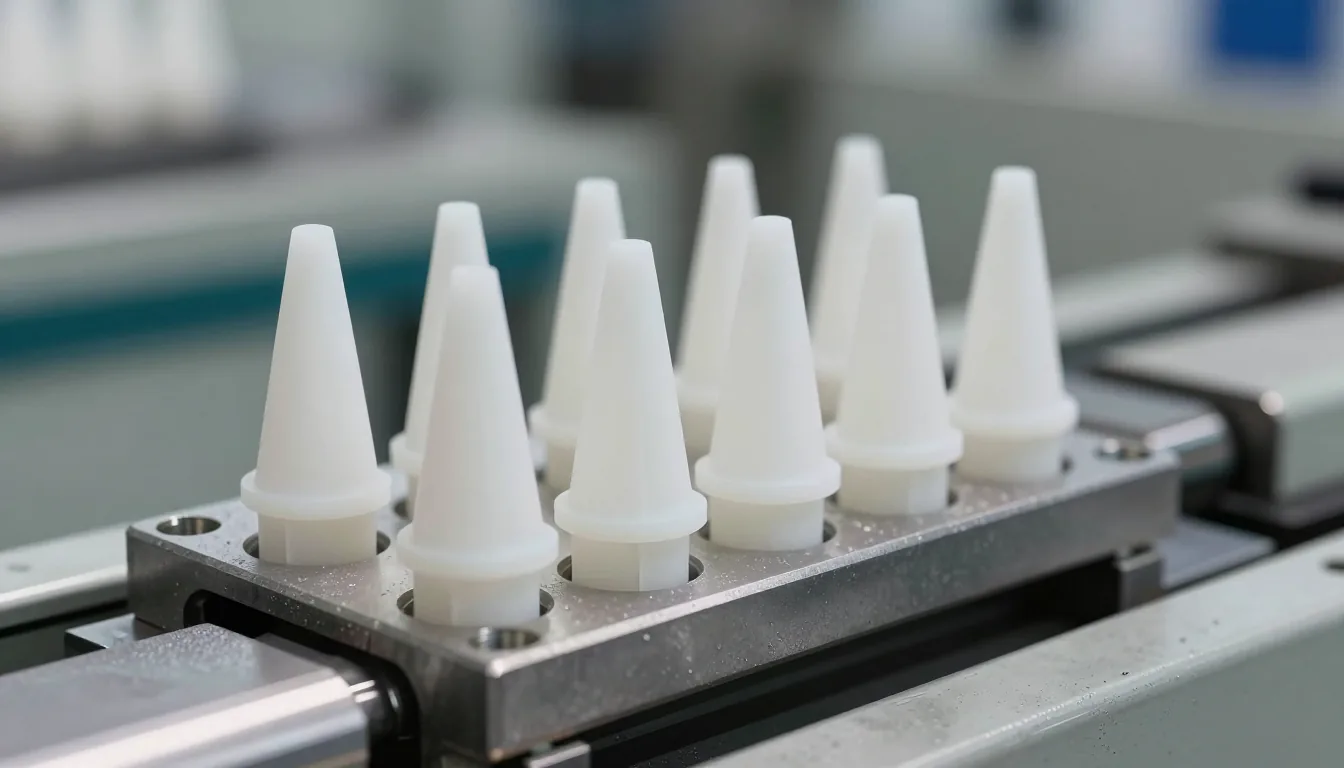
Korek na linii katforezy
Katforeza, nazywana też malowaniem elektroforetycznym lub e-coat, polega na pełnym zanurzeniu detalu w kąpieli lakierowej. Powłoka osadza się pod wpływem prądu. Ponieważ detal jest cały w kąpieli, ciecz dociera do każdego otwartego otworu. Farba w gwintach i otworach nieprzelotowych powoduje wady montażu i nierówną grubość warstwy.
Znaczenie mają tu dwie cechy korka. Pierwsza to szczelność: musi tworzyć barierę, której kąpiel nie przejdzie. Druga to odporność chemiczna: skład kąpieli, pH i rozpuszczalniki nie mogą powodować pęcznienia ani mięknięcia. Silikon łączy oba wymagania. Po wyjęciu korka gwint jest czysty, a krawędź powłoki równa.
Po kąpieli detal trafia do pieca. Korek pozostaje na miejscu, dopóki powłoka nie stwardnieje. Zbyt wczesne wyjęcie może pęknąć krawędź farby i pozostawić aureolę wokół otworu. Dlatego korek wyjmuje się po piecu, gdy detal można trzymać w rękawicach.
Dlaczego silikon
Wybór materiału zaczyna się od temperatury pieca i chemii kąpieli. Silikon wyróżnia się w pięciu punktach:
- Zakres temperatur: od -90 °C do +315 °C według naszych danych. Piece proszkowe i katforetyczne mieszczą się w tym zakresie.
- Elastyczność: twardość od 45 do 60 w skali Shore A pozwala wcisnąć korek ręką i utrzymać go w otworze.
- Odporność na odkształcenie trwałe: po piecu korek wraca do kształtu i pracuje na następnym detalu.
- Odporność chemiczna: farba, odtłuszczacz i ciecz kąpieli nie powodują pęcznienia.
- Ochrona powierzchni: dobrze dobrany korek silikonowy nie zostawia pierścienia ani plamy na malowanej powierzchni.
Nasze masy silikonowe i korki przechodzą czterogodzinne utwardzanie wtórne. Ten etap usuwa składniki lotne i stabilizuje twardość. Dzięki temu korki z jednej partii zachowują się na linii tak samo.
Kiedy lepszy jest PVC lub inny materiał
Nie każda linia pracuje powyżej 200 °C. Do suszenia farb ciekłych, powłok niskotemperaturowych i procesów w temperaturze pokojowej praktycznym wyborem są nasadki PVC. Nasz zakres PVC wynosi od -60 °C do +177 °C i wystarcza dla wielu pieców farb ciekłych oraz linii mycia. PVC jest tańsze i sztywniejsze, więc mniej się rozciąga przy zakładaniu. Jeśli piec przekracza 177 °C, potrzebny jest silikon. Taśma poliestrowa do maskowania pracuje od 0 °C do 200 °C, a taśma Kapton od 0 °C do 260 °C. Taśma i korek często pracują na tym samym wieszaku, a wybór wynika z geometrii chronionej powierzchni.
Wieszak też ma znaczenie
Nawet właściwy korek może zawieść, gdy detal wisi niekorzystnie. W otworze skierowanym w dół grawitacja wyciąga korek. W otworze skierowanym w górę proszek gromadzi się przy krawędzi. Wieszaki, które utrzymują otwory poziomo lub pod lekkim kątem, ułatwiają pracę korka. Temperatura w piecu nie jest równomierna. Strefy przy drzwiach mogą być gorętsze. Korki w takich miejscach potrzebują zapasu do górnej granicy.
Rodzaje korków i zastosowania
Otwory się różnią. Otwór gwintowany, nieprzelotowy, otwór w blasze i otwarta powierzchnia wymagają innej geometrii. Nasze główne rodziny:
| Rodzaj korka | Geometria | Typowe zastosowanie |
|---|---|---|
| Korki stożkowe SMT | Stożkowa część i płaska powierzchnia oparcia | Okrągłe otwory o różnych średnicach, szybkie zakładanie |
| Korki gwintowane DFP | Kształt dopasowany do zarysu gwintu | Otwory metryczne, ochrona gwintu montażowego |
| Korki stopniowane SPP | Dwa lub więcej stopni średnicy | Otwory o zmiennej średnicy na głębokości |
| Korki stożkowe z kołnierzem SCT | Stożek z kołnierzem | Ochrona powierzchni wokół otworu |
| Korki dwustronne UW | Stożek z obu stron | Otwory dostępne z dwóch stron, bez orientacji |
| Korki wciskane STM | Walec z rowkiem ustalającym | Otwory proste wymagające pewnego osadzenia |
Geometria to tylko połowa decyzji. Sposób zawieszenia detalu, kierunek pistoletu i rozkład ciepła w piecu również zmieniają wynik. Otwór skierowany w dół może wymagać kołnierza lub elementu ustalającego, nawet jeśli zwykły korek stożkowy pasuje średnicą.
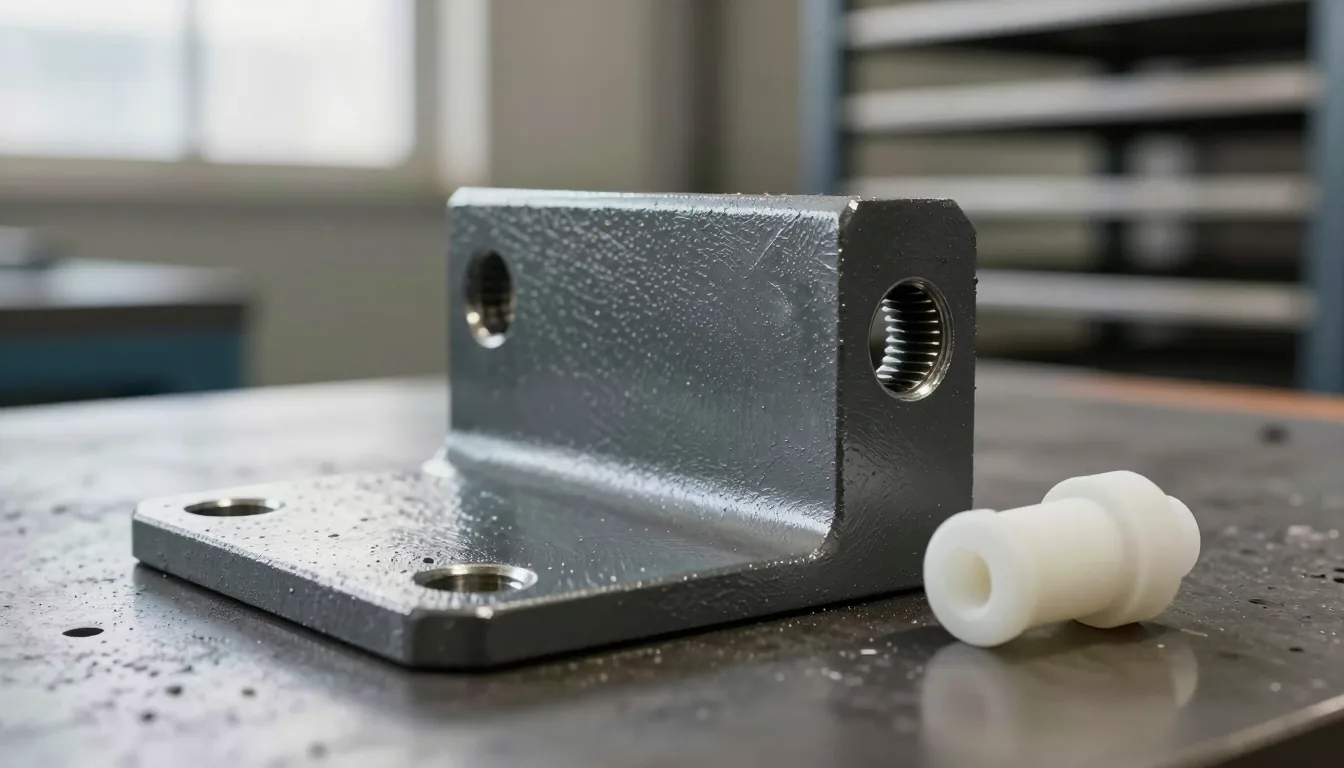
Do otworów stożkowych służą korki stożkowe SMT, do gwintów korki gwintowane DFP, a do ochrony powierzchni korki SCT z kołnierzem.
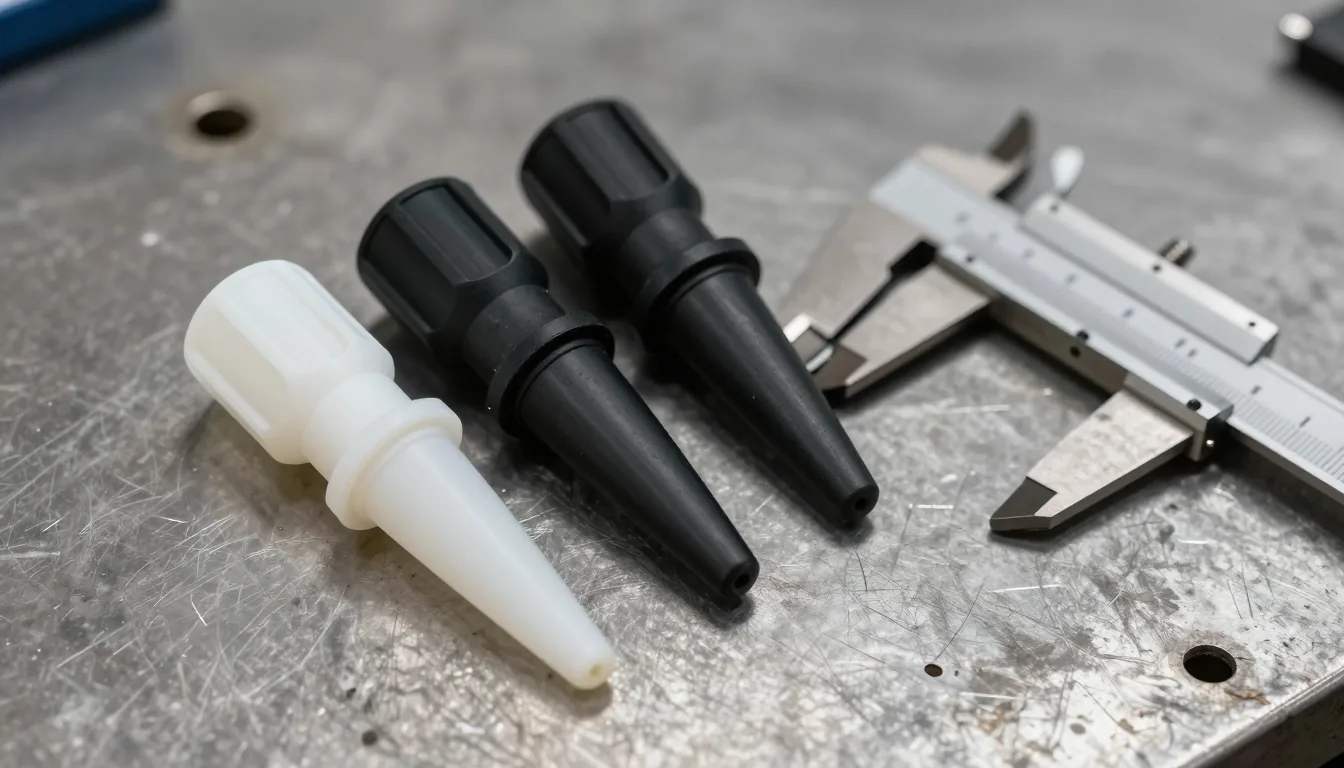
Jak dobrać rozmiar
Rozmiar decyduje, czy korek wykona zadanie. Postępuj w tej kolejności:
- Zmierz otwór. Suwmiarką w dwóch kierunkach. W otworach owalnych zapisz największą i najmniejszą średnicę.
- Sprawdź gwint. W otworach gwintowanych potwierdź skok grzebieniem do gwintów. Korek z niewłaściwym skokiem stawi opór już przy pierwszym obrocie.
- Zmierz głębokość. Część robocza ma wejść bez wystawania, ale wystarczająco głęboko, by uszczelnić. W otworach nieprzelotowych zostaw luz przy dnie.
- Oceń powierzchnię. Jeśli strefa wokół otworu ma pozostać bez powłoki, wybierz model z kołnierzem.
- Potwierdź temperaturę pieca. Temperatura pracy musi mieścić się w zakresie znamionowym korka.
Tabele rozmiarów i tolerancje omówimy w następnym artykule. Jedna zasada należy tutaj: korek najbliższy średnicy otworu nie zawsze jest prawidłowy. Część roboczą dobiera się do średnicy zewnętrznej gwintu, nie do wewnętrznej. Przy złym pomiarze korek siedzi wysoko i przesuwa się w piecu.
Kolejność stosowania
- Oczyść otwór. Usuń wióry, olej i resztki obróbki wstępnej. Zabrudzony otwór uniemożliwia pełne osadzenie.
- Sprawdź korek. Odrzuć korki rozdarte, pęknięte lub trwale odkształcone. Korki wielokrotnego użytku kontroluje się w każdym cyklu.
- Załóż korek. Wciśnij go prosto w otwór. Korek stożkowy nie wymaga dużej siły. Gwintowany zakłada się ręką, trafiając w pierwszy zwój i obracając zgodnie z ruchem wskazówek zegara.
- Sprawdź osadzenie. Kołnierz powinien dotykać powierzchni, a korek stać prosto. Przechylony korek to pierwsza przyczyna przesunięcia w piecu.
- Pomaluj i utwardź. Farba może osadzać się na korpusie korka. Wylot otworu pozostaje zamknięty. Na wyjściu z pieca korki powinny być na miejscu.
- Wyjmij. Poczekaj, aż detal będzie można trzymać w rękawicach. Wyciąganie gorącego korka rozrywa silikon i może uszkodzić krawędź powłoki.
Najczęstsze błędy
- Za mały korek. Siedzi luźno, proszek dociera do gwintu, a koszt pojawia się później jako naprawa gwintu.
- Brak kołnierza. Grubość powłoki wokół otworu się różni i na powierzchniach widocznych widać pierścień.
- Wkładanie w zaoliwiony otwór. Korek się zsuwa i spada w piecu. Czyszczenie poprzedza maskowanie, nie odwrotnie.
- Nieograniczone używanie tego samego korka. Silikon jest elastyczny, ale z czasem pojawiają się rozdarcia i zmiany twardości. Potrzebna jest identyfikacja partii i okresowa kontrola.
- Ignorowanie profilu pieca. Jeśli linia przekracza temperaturę znamionową, korek przyjmuje trwałe odkształcenie.
Kontrola jakości i identyfikacja partii
Korek maskujący ocenia się w trzech obszarach: stabilność wymiarów, twardość i integralność powierzchni. Z każdej partii pobieramy próbki. Wymiary sprawdzamy suwmiarką i projektorem profili, twardość twardościomierzem Shore A, a powierzchnię oglądamy pod kątem wypływek, rozdarć i śladów formy.
Po stronie klienta warto zatwierdzić pierwszy detal. Założyć korek, przepuścić przez rzeczywisty piec, sprawdzić otwór po powłoce i przetestować gwint sprawdzianem. W ten sposób większość niespodzianek wychodzi przed startem serii.
Podejście YÜZEYTEK
YÜZEYTEK od 2014 roku produkuje w Tuzli w Stambule wyroby dla technologii obróbki powierzchni. Silikonowe korki maskujące, masy silikonowe, nasadki PVC, taśmy i surowce plastizolowe powstają w ramach tej samej dyscypliny produkcyjnej. Wymiary i dane temperaturowe są weryfikowane dla każdej partii.
Do doboru korka potrzebujemy wymiaru otworu, informacji o gwincie i temperatury pieca. Prześlij zdjęcie i wymiary detalu, a dobierzemy korek razem z Tobą. Rodziny wyrobów znajdziesz w kategorii silikonowe nasadki ochronne, a w przypadku otworów gwintowanych przejdź od razu do korków gwintowanych DFP.
Częste pytania
Ile razy można użyć korka silikonowego?
Trwałość zależy od temperatury pieca, chemii farby i sposobu wyjmowania. Kontroluj korek w każdym cyklu i odrzucaj przy rozdarciach, pęknięciach lub trwałym odkształceniu. Zalecamy kontrolę powiązaną z partią, a nie stałą liczbę cykli.
Czy ten sam korek pasuje do proszku i katforezy?
W większości przypadków tak. W katforezie większe znaczenie mają odporność chemiczna i szczelność. Prześlij skład kąpieli, a potwierdzimy materiał.
Zakładać korek przed malowaniem czy po?
Przed. Wyjmować po utwardzeniu i ostygnięciu. Założenie po malowaniu oznacza, że otwór jest już zanieczyszczony, a maskowanie nic nie daje.
Czy zostanie ślad wokół otworu?
Przy właściwej twardości i rozmiarze nie. Zbyt twardy albo zbyt mały korek wciśnięty siłą może pozostawić pierścień na powierzchni.
Szukasz profesjonalnych rozwiązań w zakresie silikonowego maskowania?
Jako YÜZEYTEK dostarczamy profesjonalne rozwiązania z zakresu silikonowego maskowania i powłok przemysłowych na całym świecie. Skontaktuj się z nami już dziś.
Powiązane wpisy
Czyszczenie zaślepek silikonowych: 5 metod przedłużenia trwałości
Maskowanie w procesach e-coat i kataforezy: kompleksowy przewodnik stosowania