Silikonowe korki maskujące: Rodzaje, zastosowania i kryteria doboru
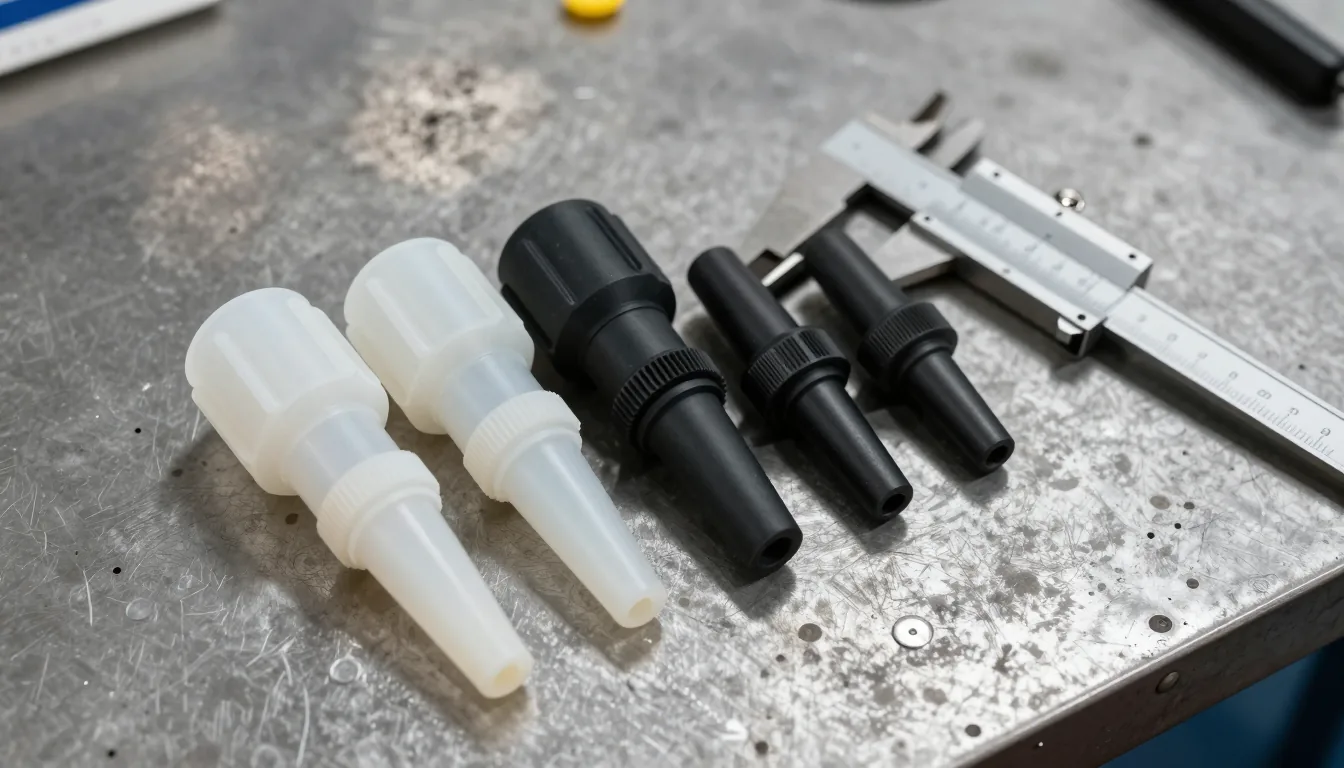
Nomenklatura globalna: tabela porównawcza nazw
Silikon korki maskujące to standardowy element stosowany w procesach przemysłowych, mający na celu precyzyjne zabezpieczenie otworów technologicznych. Znajomość poprawnej nomenklatury w różnych językach usprawnia komunikację z globalnymi dostawcami oraz skraca czas pozyskiwania komponentów. Poniższa tabela prezentuje oficjalne nazwy oraz przybliżone wymowy w kluczowych językach branżowych, co jest niezbędne w międzynarodowym łańcuchu dostaw. Każda z wymienionych wersji językowej odzwierciedla specyfikę techniczną danego regionu, ułatwiając szybkie zidentyfikowanie odpowiedniego produktu podczas poszukiwań w globalnych katalogach B2B. Przejrzystość w nazewnictwie zapobiega błędom specyfikacyjnym, które mogłyby opóźnić realizację zlecenia lub wymusić kosztowne zmiany w dokumentacji technicznej. W przypadku projektów wielojęzycznych ujednolicenie terminologii pozwala na bezproblemowe scalenie zamówień. Dobre zrozumienie tych różnic to pierwszy krok do efektywnego zarządzania materiałami maskującymi w skali transgranicznej.
| Język | Pisownia | Przybliżona wymowa łacińska |
|---|---|---|
| Angielski | Silicone Masking Plugs | silikon maszinking plagz |
| Niemiecki | Silikon-Maskierstopfen | silikon maskirsztoptfen |
| Francuski | Bouchons de masquage en silicone | buszon de maskaż an silikone |
| Hiszpański | Tapones de silicona para enmascarar | taponez de silikon para enmaskarar |
| Rosyjski | Силиконовые маскировочные пробки | silikoni maskirowoczni probki |
| Arabski | سدادات سيليكون للحجب | sadabat silikon lil-hujub |
| Portugalski | Plugues de mascaramento de silicone | plukues de maskaramentu de silikon |
Przewodnik wymowy nazw w językach obcych
W branży europejskiej niemieckie nazewnictwo jest często punktem odniesienia, mimo że w samej produkcji dominuje język angielski. Poprawna wymowa niemieckiego terminu Silikon-Maskierstopfen jest kluczowa dla nawiązania współpracy z dostawcami z regionu DACH. W rosyjskim termin Силиконовые маскировочные пробki wymaga zrozumienia specyfiki fonetycznej spółgłosek miękkich i twardych. Dla rynków Bliskiego Wschodu zrozumienie arabskiego zapisu سدادات سيليكون للحجب pomaga w lokalizacji dystrybutorów regionalnych, co przekłada się na szybkie pozyskanie materiałów w sytuacjach awaryjnych. Precyzja językowa przekłada się bezpośrednio na skuteczność weryfikacji dostawców i unikanie nieporozumień w trakcie audytów jakości. Poprawna wymowa buduje profesjonalny wizerunek firmy na arenie międzynarodowej. Znajomość lokalnych specyfikacji technicznych w ich rodzimym języku pozwala na bardziej efektywne negocjacje warunków handlowych. W praktyce przemysłowej błędy w terminologii bywają kosztowne, dlatego warto regularnie aktualizować słownictwo branżowe w dokumentacji przetargowej. Standaryzacja zapisów łacińskich dla tych języków jest powszechnym standardem w globalnej logistyce.
Granice kategorii i logika klasyfikacji produktowej
Kategoria korków maskujących koncentruje się na elementach pełniących funkcję barierową w procesach wykończenia powierzchni. Do grupy tej zalicza się akcesoria zaprojektowane do tymczasowego zamykania otworów przed aplikacją powłok ochronnych. Wyróżnia je materiał wykonania oraz specyficzne parametry użytkowe takie jak elastyczność i odporność termiczna. Elementy te muszą być łatwe w montażu i demontażu bez pozostawiania śladów na podłożu. Kluczowe jest odróżnienie ich od stałych elementów złącznych lub części zamiennych. Głównym kryterium kwalifikacji jest przeznaczenie do wielokrotnego użytku w warunkach podwyższonej temperatury. Produkty nie spełniające tych wymogów trafiają do odrębnych klas. Poniżej wskazano przykłady elementów, które nie stanowią części tej kategorii, co pomaga w utrzymaniu porządku w magazynie technicznym. Precyzyjna klasyfikacja umożliwia automatyzację procesów zamawiania i ścisłą kontrolę stanów magazynowych zgodnie z wymogami BHP.
Które wyroby nie mieszczą się w tej kategorii?
Stałe zaślepki metalowe i gumowe nie przeznaczone do procesów malowania proszkowego oraz akcesoria do trwałego zamykania przewodów hydraulicznych wykraczają poza zakres niniejszego katalogu. Nie obejmują one również standardowych uszczelnień o-ringowych, które działają na innej zasadzie mechanizmu. Elementy maskujące muszą charakteryzować się zdolnością do wielokrotnej deformacji bez utraty własności sprężystych, co odróżnia je od prostych kapturków ochronnych. Produkty te nie mogą wchodzić w niekontrolowane reakcje z rozpuszczalnikami stosowanymi w lakierach przemysłowych. Właściwe rozróżnienie pozwala na zachowanie porządku w ewidencji środków trwałych.
Podstawowe rodziny produktów: system kodowy
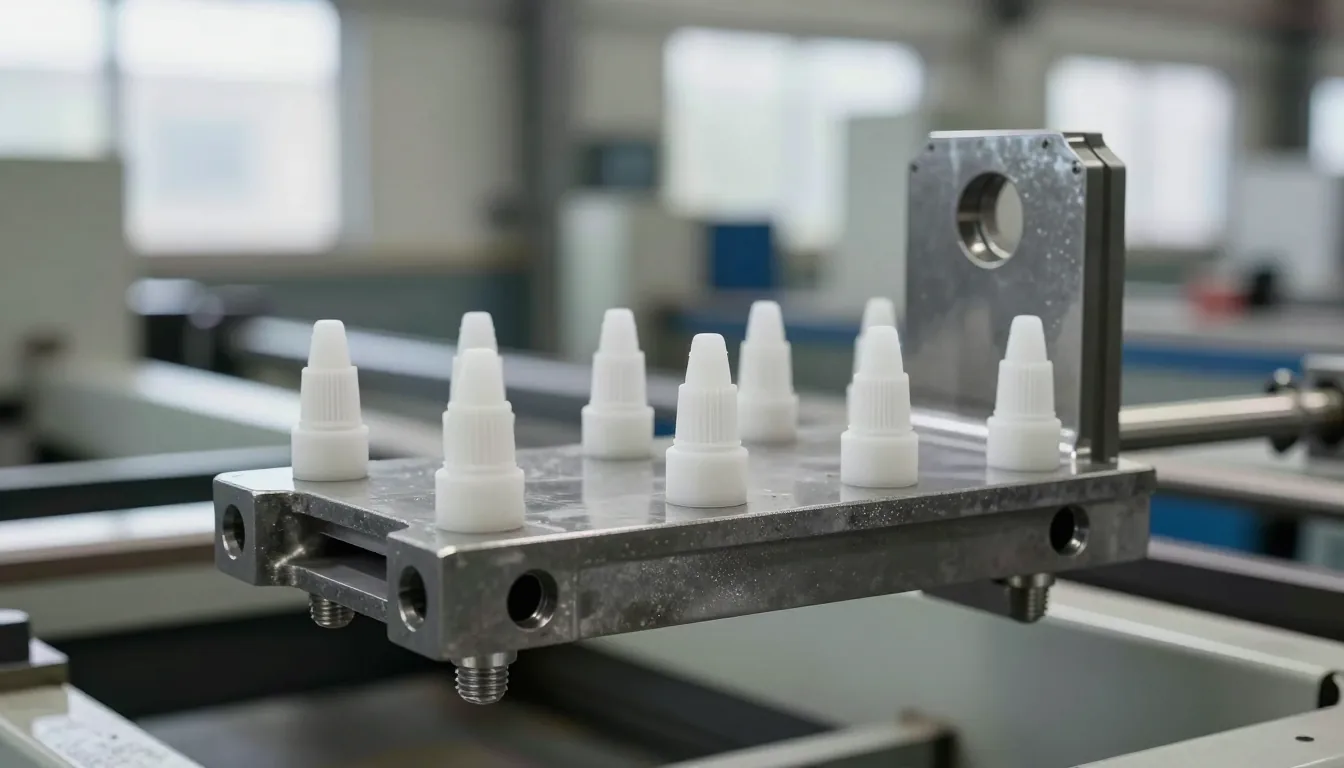
System kodowania pozwala inżynierom szybko zidentyfikować parametry konstrukcyjne bez konieczności każdorazowego sprawdzania dokumentacji. Rozpoznanie poszczególnych oznaczeń skraca czas przygotowania oferty oraz minimalizuje ryzyko błędów podczas kompletacji zamówienia. Standardowe rodziny produktów obejmują typy takie jak SMT, DFP, SPP, SPM, SCT, DFPP, UW, STM, YMTP oraz korki stożkowe z uchwytem. Każdy symbol odnosi się do konkretnego rozwiązania technologicznego dedykowanego dla odmiennych typów obróbki. Poprawna identyfikacja symbolu kodowego jest podstawą do doboru materiału zgodnego z reżimem temperaturowym danej technologii. W praktyce przemysłowej oznacza to, że jeden rodzaj otworu może wymagać zastosowania wielu różnych wariantów geometrycznych w zależności od etapu produkcji. Znajomość tych oznaczeń przekłada się na większą niezawodność łańcucha dostaw i pozwala na lepsze planowanie zasobów ludzkich w fabryce. Zrozumienie budowy kodu daje pełną kontrolę nad specyfikacją techniczną zlecenia oraz pozwala na szybkie reakcje w przypadku zmian w produkcji.
Anatomia oznaczeń SMT, DFP i SPP
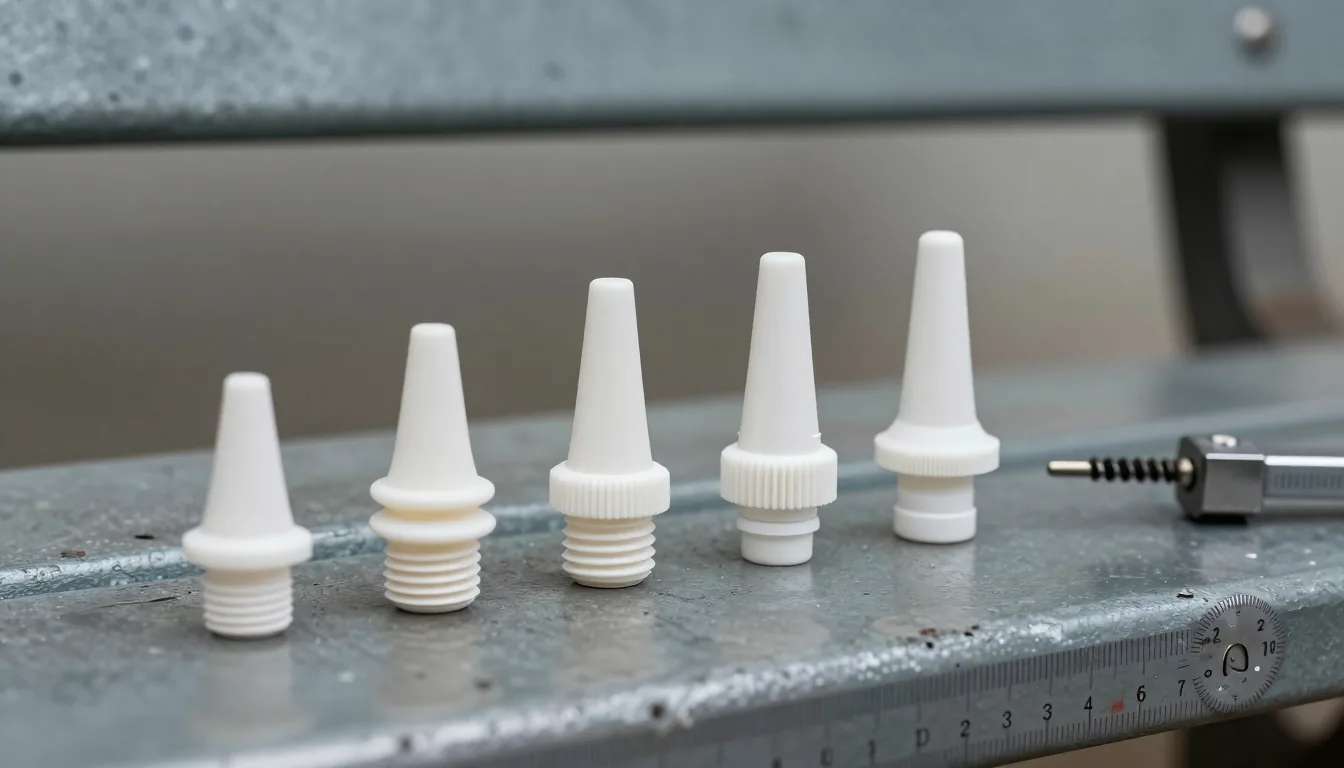
Symbole literowe w kodach opisują geometrię elementu, gdzie litera T w SMT odnosi się do konstrukcji stożkowej, a F w DFP do obecności gwintu zewnętrznego. Oznaczenie P w kodzie SPP wskazuje na budowę stopniowaną. Pierwsze litery określają serię, co pozwala grupować produkty o podobnych właściwościach termicznych. Taka struktura kodu jest powszechna w katalogach branżowych i służy uproszczeniu poszukiwań. Zrozumienie tych zależności pozwala na intuicyjne dobieranie komponentów do zmiennych warunków montażowych. System jest tak pomyślany, by doświadczeni technicy mogli szybko odczytać kluczowe parametry bez korzystania z mierników, co przyspiesza pracę na stanowiskach produkcyjnych. Weryfikacja zgodności kodu z dokumentacją techniczną jest standardem w kontrolach jakości. Poprawny dobór oznaczenia minimalizuje ryzyko uszkodzenia otworów technologicznych podczas demontażu elementów maskujących w końcowym etapie montażu. Właściwe odczytanie anatomii kodu to podstawa sprawnej komunikacji z dostawcą.
Geometria korków: stożkowe, gwintowane i stopniowane
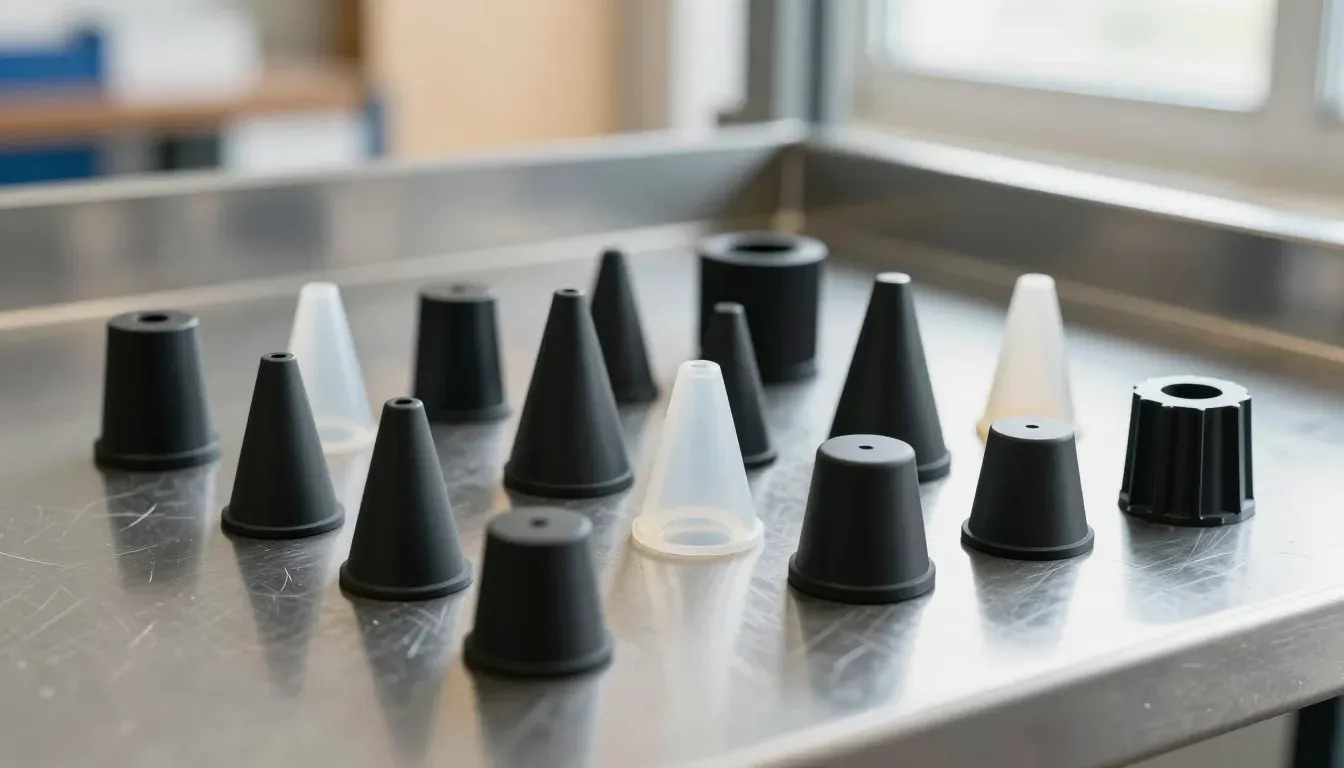
Konstrukcja korpusu decyduje o jakości uszczelnienia i łatwości aplikacji. Elementy stożkowe SMT zapewniają szczelność dzięki stopniowemu zwiększaniu średnicy, co umożliwia dopasowanie do lekko nieregularnych otworów. Korki gwintowane DFP wkręca się w przygotowane gniazda, co gwarantuje najwyższą stabilność mechaniczną. Konstrukcje stopniowane SPP łączą cechy obu rozwiązań, pozwalając na precyzyjne dopasowanie do otworów o złożonych profilach wewnętrznych. Każdy kształt ma swoje specyficzne zastosowanie w zależności od geometrii detalu. Wybór odpowiedniej geometrii jest uzależniony od tolerancji wymiarowych detalu oraz wymaganej odporności na naprężenia mechaniczne. Dobór kształtu powinien zawsze poprzedzać etap weryfikacji odporności chemicznej. Zastosowanie nieodpowiedniego korpusu może skutkować wyciekami powłoki lub uszkodzeniem ścianek. Właściwe dopasowanie kształtu minimalizuje czas operacji montażowych na linii produkcyjnej. Precyzja w tym zakresie jest bezpośrednio skorelowana z kosztami jednostkowymi produktu finalnego oraz jakością powłoki ochronnej po procesie utwardzania. Warto dokładnie sprawdzać geometrię pod kątem kompatybilności z oprzyrządowaniem produkcyjnym.
Dopasowanie mechaniczne do typu otworu
Precyzyjne dopasowanie wymiarowe ogranicza przemieszczanie się korka podczas transportu. Gwintowany korpus DFP sprawdza się tam, gdzie liczy się odporność na wibracje. Konstrukcje stopniowane pozwalają na łatwiejszy demontaż bez ryzyka zerwania krawędzi. W otworach technologicznych o zmiennym przekroju zaleca się elementy elastyczne o dużej sprężystości. Weryfikacja dopasowania powinna obejmować test wielokrotnego zakładania i zdejmowania w warunkach laboratoryjnych. Odpowiednie dopasowanie przekłada się na czystość otworów w fazie montażu końcowego.
Konstrukcje z kołnierzem SCT i kształty specjalne
Elementy z kołnierzem, takie jak seria SCT, służą do maskowania dużych powierzchni płaskich otaczających otwór. Kołnierz skutecznie zapobiega przedostawaniu się farby na krawędzie, co jest kluczowe w estetycznych wyrobach medycznych i automotive. Poza głównymi seriami dostępne są modele STM, YMTP oraz UW, dedykowane dla bardzo wąskich grup zastosowań. Modele te często posiadają zmodyfikowane średnice korpusu lub specjalne uchwyty. STM wykorzystywane są w sytuacjach o ograniczonym dostępie, gdzie klasyczne chwyty są niemożliwe. YMTP przeznaczone są do specyficznych geometrii o zmiennych grubościach ścianek. Uwzględnienie tych niszowych rozwiązań jest konieczne przy realizacji projektów wymagających niestandardowych tolerancji. Każdy z tych modeli wymaga osobnej walidacji w kontekście zastosowanych powłok. Wybór odpowiedniego wariantu z kołnierzem jest często decydujący dla końcowego wyglądu powierzchni powłoki. Właściwe wykorzystanie tych modeli pozwala na redukcję kosztów poprawek lakierniczych. Warto skonsultować się z działem technicznym w przypadku nietypowych wymagań montażowych, aby dobrać najbardziej optymalne rozwiązanie konstrukcyjne dostępne w katalogu.
Zakres zastosowań modeli STM, YMTP i UW
Modele STM mają kompaktowy kształt sprzyjający pracy w ciasnych przestrzeniach, co minimalizuje ryzyko uszkodzeń przy ręcznym montażu. YMTP są często wybierane do aplikacji w branży elektronicznej dzięki precyzyjnym tolerancjom. Elementy UW służą do maskowania otworów o dużych średnicach, gdzie standardowe rozwiązania mogłyby się odkształcić. Każdy z tych modeli powinien być dobierany na podstawie dokładnych rysunków technicznych. Zastosowanie nieodpowiedniego modelu może skutkować wadliwym uszczelnieniem na etapach końcowych. Zawsze należy uwzględniać tolerancje materiałowe i termiczne przy planowaniu zużycia.
Wytrzymałość termiczna w procesach przemysłowych
Silikon charakteryzuje się wyjątkową stabilnością w skrajnych temperaturach, co czyni go niezastąpionym w przemyśle obróbki metalu. Materiał ten utrzymuje swoje właściwości elastyczne w zakresie od -90 °C do +315 °C. W standardowym procesie malowania proszkowego piec utwardzający osiąga temperatury 180-220 °C. Dla powłok typu e-coat zakres temperatur mieści się w przedziale 180-200 °C. Elementy maskujące muszą zachować integralność strukturalną przez cały cykl termiczny, nie emitując przy tym lotnych związków organicznych ani nie topiąc się. Parametr ten jest kluczowy dla utrzymania ciągłości produkcji. Zbyt niska odporność termiczna mogłaby skutkować uszkodzeniem pieca lub zanieczyszczeniem komory lakierniczej. Dlatego producenci dokładnie badają stabilność materiału pod kątem cykli wielokrotnych. Właściwa wytrzymałość zapewnia, że korek nie przyklei się do elementu po ostygnięciu. Utrzymanie parametrów w tych zakresach pozwala na wielokrotne użycie tego samego komponentu, co znacząco obniża koszty eksploatacyjne fabryki. Wybór odpowiedniej odporności jest krytyczny dla bezpieczeństwa pożarowego w zakładzie.
Granice temperaturowe pieca i e-coat (180-220°C)
Właściwe dobranie materiału do reżimu pieca zapobiega degradacji chemicznej. Temperatury powyżej 200 °C przez dłuższy czas mogą przyspieszać starzenie się tworzywa. Dlatego parametry 180-220 °C są powszechnie stosowane w przemyśle automotive. Elementy z rodziny SMT oraz DFP muszą wytrzymać pełny cykl bez utraty parametrów sprężystości. Wymagane jest, by po ostygnięciu korek można było usunąć bez użycia nadmiernej siły mechanicznej, która mogłaby uszkodzić powłokę. W przypadku przekroczenia parametrów zalecane są badania laboratoryjne w komorze klimatycznej przed pierwszym wdrożeniem w produkcji seryjnej.
Rola twardości Shore A w doborze korków
Twardość materiału bezpośrednio wpływa na sposób, w jaki korek dopasowuje się do geometrii otworu. Na skali Shore A popularne wartości mieszczą się w zakresie od 45 do 80. Najczęściej spotykane są twardości od 50 do 80, przy czym wartości 55-60 są powszechnie stosowane w ogólnych aplikacjach przemysłowych. Miększe materiały są bardziej podatne na dopasowanie w otworach o większych tolerancjach. Zbyt miękki materiał może jednak odkształcać się pod wpływem masy samej farby w trakcie nagrzewania. Zbyt twardy materiał trudniej włożyć w precyzyjny gwint. Właściwy dobór twardości Shore A to kompromis między szczelnością a łatwością montażu. Parametr ten ma kluczowe znaczenie dla trwałości samej powłoki maskowanej. Właściwie dobrane Shore zapobiega powstawaniu śladów zgnieceń na elementach o wysokim połysku. Przy doborze należy uwzględnić grubość ścianki materiału oraz średnicę wewnętrzną otworu, aby uniknąć niekontrolowanych pęknięć podczas montażu na zimno.
Zalecany zakres Shore 50-80 dla zastosowań ogólnych
Dla detali z otworami o standardowej głębokości najczęściej stosuje się elementy o twardości 50-80 Shore A. Zakres ten zapewnia odpowiednią sprężystość przy zachowaniu kształtu przez wiele cykli grzewczych. Elementy o Shore 50-60 są lepsze do delikatnych detali o cienkich ściankach. Wartości 70-80 Shore A stosuje się przy wysokim ciśnieniu farby w procesie natryskiwania. Optymalizacja tego parametru zmniejsza liczbę reklamacji jakościowych po stronie klienta. W praktyce inżynieryjnej zawsze warto przetestować próbki przed zakupem pełnej partii produkcyjnej w celu weryfikacji tolerancji.
Dobór: równowaga otworu, kształtu i temperatury
Proces doboru wymaga uwzględnienia kilku współzależnych zmiennych. Należy zacząć od identyfikacji średnicy nominalnej otworu, co wyznaczy wstępną gamę wymiarową. Kolejnym krokiem jest analiza geometrii: czy otwór ma gwint, czy jest gładki. Trzecim etapem jest dopasowanie wytrzymałości termicznej do parametrów pieca lakierniczego. Trzeba również uwzględnić chemię powłoki i ryzyko reakcji chemicznych z materiałem maskującym. Ostatecznym kryterium jest ergonomia pracy operatora i łatwość usunięcia. Brak którejkolwiek z tych informacji może prowadzić do kosztownych przestojów. Właściwa równowaga parametrów gwarantuje, że detal wyjdzie z pieca w stanie gotowym do wysyłki, bez potrzeby ręcznego skrobania farby. Optymalizacja doboru to fundament efektywnej produkcji, który minimalizuje ilość odrzutów. Należy pamiętać, że każdy detal rządzi się swoimi specyficznymi wymaganiami technicznymi i tolerancjami montażowymi, dlatego dobór komponentów wymaga skrupulatnej analizy. Zawsze warto weryfikować dane u źródła technicznego.
Kluczowe decyzje przed lakierowaniem proszkowym
- Weryfikacja stanu powierzchni otworu przed założeniem korka.
- Wybór wariantu z odpowiednim uchwytem lub bez niego.
- Uwzględnienie grubości warstwy farby proszkowej przy doborze wymiaru korka.
- Sprawdzenie zgodności materiałowej z konkretną żywicą proszku.
- Dopasowanie głębokości wkręcania lub wciskania elementu.
Rozróżnienie przewodnika od definicji kategorii
W architekturze informacji ważna jest separacja treści edukacyjnej od handlowej. Przewodnik po kategorii ma charakter praktyczny i ma służyć inżynierom oraz specjalistom zakupowym w szybkim doborze odpowiednich komponentów. Tekst definicyjny wyjaśnia natomiast fundamentalne pojęcia i zastosowanie podstawowe. Rozróżnienie tych formatów pozwala na optymalizację wyszukiwarek internetowych pod kątem zapytań technicznych. Niniejszy przewodnik nie powtarza podstaw, lecz skupia się na kryteriach doboru i porównaniu technologii. Osoby szukające informacji co to jest korek maskujący powinny sięgnąć do dedykowanego artykułu bazowego. Z kolei inżynierowie procesowi potrzebują szczegółów technicznych i kodów produktowych. Taka struktura podnosi konwersję i skraca ścieżkę decyzyjną klienta B2B, co jest zgodne z zasadami content marketingu technicznego. Poprawne linkowanie wewnętrzne wzmacnia strukturę portalu i zwiększa wiarygodność ekspercką serwisu. Warto dbać o spójność między treściami edukacyjnymi a opisami produktowymi. Dobre rozróżnienie intencji użytkownika jest kluczowe w erze szybkiego dostępu do informacji technicznych online.
Struktura treści i linkowanie wewnętrzne pod SEO
Wysokiej jakości artykuły techniczne w serwisie kategoria korki maskujące muszą odpowiadać na konkretne pytania inżynierskie. Stosowanie linków do podstron produktowych jak korki stożkowe SMT, korki gwintowane DFP, korki stopniowane SPP oraz korki stożkowe z kołnierzem SCT ułatwia użytkownikowi poruszanie się po serwisie. Takie połączenia wewnętrzne budują autorytet domeny w oczach algorytmów wyszukiwarek. Każde odniesienie prowadzi użytkownika bezpośrednio do kart produktowych, co skraca proces zakupu. Struktura wewnętrznych linków powinna być spójna i logicznie powiązana z intencją czytelniczą użytkownika. Zgodnie z najlepszymi praktykami SEO, odwołania do konkretnych modeli ułatwiają pozycjonowanie fraz technicznych w wyszukiwarce. Właściwe linkowanie wspiera też procesy pozyskiwania leadów w segmencie przemysłowym B2B.
Proces zakupu i protokół komunikacji technicznej
Aby uniknąć błędów w wysyłce oraz niepotrzebnych cykli poprawek, przy zapytaniach handlowych należy przekazać kluczowe informacje techniczne. Brak precyzji w tym zakresie często wydłuża czas realizacji zamówienia nawet o kilka dni roboczych. Dział techniczny musi być w stanie natychmiast zweryfikować dostępność komponentu lub potrzebę produkcji dedykowanej. Szybkość reakcji na zapytanie zależy wprost od jakości dostarczonych danych wejściowych. Warto korzystać z ujednoliconych formularzy zapytań, które wymuszają podanie niezbędnych parametrów fizycznych i materiałowych. Poniżej znajduje się lista informacji krytycznych, które powinien zawierać każdy profesjonalny zapytanie ofertowe. Przekazanie tych danych minimalizuje ryzyko pomyłek przy kompletacji zamówienia i usprawnia współpracę działów zakupowych z działami technicznymi. Dobrze przygotowane zapytanie to połowa sukcesu przy zakupie specjalistycznych materiałów maskujących.
Sześć krytycznych danych w zapytaniu ofertowym
- Średnica zewnętrzna i głębokość maskowanego otworu.
- Typ profilu (stożek, gwint, otwór gładki).
- Wymagana temperatura utwardzania powłoki w stopniach Celsjusza.
- Ilość detali do zamaskowania w jednym cyklu produkcyjnym.
- Preferowana barwa elementu (np. czarna lub przezroczysta).
- Termin dostawy i warunki logistyczne dla partii próbnej.
Przestrzeganie tych zasad pozwala na sprawną realizację zamówienia w standardowym terminie. W przypadku braku danych, zawsze warto skonsultować się z inżynierem procesu przed wysłaniem zapytania.
Szukasz profesjonalnych rozwiązań w zakresie silikonowego maskowania?
Jako YÜZEYTEK dostarczamy profesjonalne rozwiązania z zakresu silikonowego maskowania i powłok przemysłowych na całym świecie. Skontaktuj się z nami już dziś.
Powiązane wpisy
Czym jest silikonowy korek maskujący? Jak działa w malowaniu proszkowym i e-coat
Czyszczenie zaślepek silikonowych: 5 metod przedłużenia trwałości