SMT Konus-Maskierstopfen: Größenwahl und Einsatz bei Pulverbeschichtung
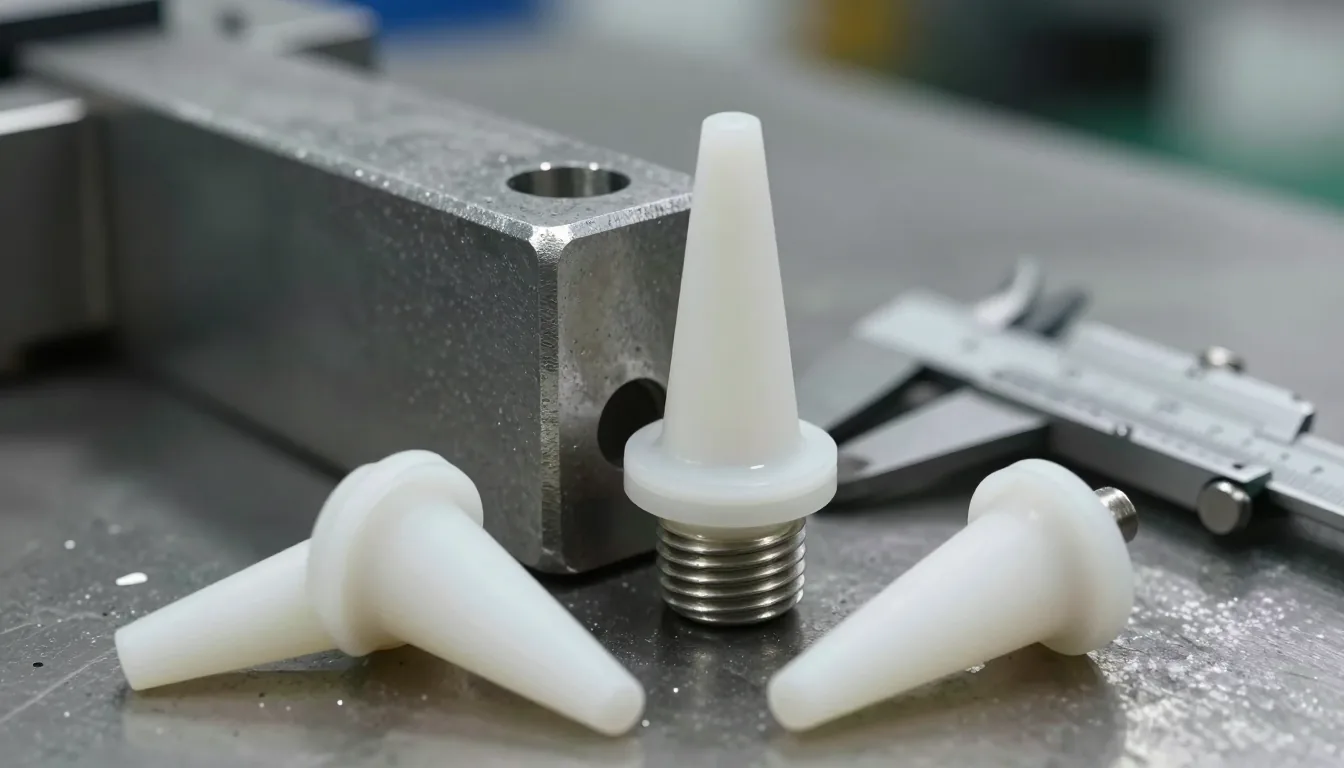
SMT Konus-Maskierstopfen: Terminologie, ISO 9001 und CE-Kennzeichnung
SMT Konus-Maskierstopfen sind universelle Silikonstopfen mit konischem Körper, die Löcher bei Pulverbeschichtung und E-Coat sicher abdecken. Der konische Aufbau ermöglicht schnelles manuelles Einsetzen, dichtes Anliegen am Bohrungsrand und rückstandsfreies Entfernen nach dem Aushärten.
Im multinationalen Beschaffungsalltag stoßen Techniker beim Bestellen von Maskierelementen auf uneinheitliche Bezeichnungen. Die SMT Konus-Maskierstopfen firmieren im Englischen als SMT Tapered Plugs, im Arabischen als سدادات SMT المخروطية und im Russischen als Конические пробки SMT. In Europa heißen sie in Spanien Tapones cónicos SMT, in Polen Korki stożkowe SMT, in Rumänien Dopuri conice SMT und im Deutschen SMT Konus-Maskierstopfen. Die Aussprache im Deutschen lautet approximately ES-EM-TE konus maskir-shtopfen, im Arabischen SADAT SMT AL-MUCHARATTIA, im Russischen KONICHESKIE PROBKİ SMT, im Spanischen tapones konikos SMT, im Polnischen KORKİ STOSZKOVE SMT und im Rumänischen DOPURİ KONICHE SMT. Diese einheitliche Nomenklatur vermeidet Fehlbestellungen an Schnittstellen. Die Silikon-Maskierstopfen Familie umfasst verschiedene Geometrien, wobei die Konusform durch ihr selbstzentrierendes Prinzip heraussticht.
| Sprache | Schriftbild | Lateinische Umschrift |
|---|---|---|
| Deutsch | SMT Konus-Maskierstopfen | es-em-te konus maskir-shtopfen |
| Englisch | SMT Tapered Plugs | es-em-te teipird plags |
| Arabisch | سدادات SMT المخروطية | sadadat SMT al-mukharatıya |
| Russisch | Конические пробки SMT | konicheskije probki SMT |
| Spanisch | Tapones cónicos SMT | tapones konikos SMT |
| Polnisch | Korki stożkowe SMT | korki stozkove SMT |
| Rumänisch | Dopuri conice SMT | dopuri koniche SMT |
| Türkisch | SMT Konik Tapalar | es-em-te konik tapalar |
Unterschiede in der technischen Terminologie der europäischen Sprachen
Innerhalb Europas spiegelt die Wortwahl die Fertigungstraditionen der jeweiligen Länder: Das deutsche „Stopfen" betont das abdichtende Verschließen, während das polnische „Kork" die stopfenartige Form hervorhebt. Wer die Silikon-Maskierstopfen kategorisch richtig anspricht, verkürzt die Kommunikationswege zwischen Einkauf und Technik erheblich.
Namensstandards im arabischen und slawischen Sprachraum
Im slawischen Raum dominiert die geometrische Beschreibung „stożkowe" oder „конические", im arabischen Geschäftsverkehr die Funktionsbezeichnung „saddadat" als Verschluß. Ein einheitliches Datenblatt mit lateinischer Umschrift verhindert Missverständnisse bei Ausschreibungen.
SMT Code und Konusgeometrie als industrielle Funktionsmerkmale
Die Silikon-Maskierstopfen der SMT Serie funktionieren dank konischer Geometrie: Sie setzen sich beim sanften Druck von selbst mittig in die Bohrung und dichten den Rand flächig ab. Bei der Pulverbeschichtung schützt die geschlossene Spitze zugleich den Bohrungsgrund vor Lackablagerungen.
Der Konus erzeugt eine definierte Anlagefläche: Ein überstehender Bund am oberen Ende begrenzt das Eindringen und hinterlässt eine saubere Lackkante. Ein zylindrischer Stecker würde bei Toleranzabweichungen des Bohrungsdurchmessers entweder schwappen oder im Material klemmen. Die SMT Konus-Maskierstopfen kompensieren dagegen enge Toleranzen durch die schmale Kontaktlinie der konischen Fläche. Diese Linienpressung verteilt die Anpresskraft gleichmäßig über den Umfang, ohne lokale Spannungsspitzen im Werkstück zu erzeugen.
Im Vergleich zur DFP Zahnserie oder der SPP Stufenserie ist der Konus die universalste Variante. Er benötigt weder Gewinde im Bauteil noch definierte Stufen und lässt sich bei Schrägbohrungen mit demselben Handgriff einsetzen. Wer Bohrungen zwischen 4 und 30 Millimeter maschinenunabhängig abdeckt, erhält mit einem Satz Konusstopfen die höchste Variantendeckung.
Warum konische statt gerader Körper
Gerade Körper passen exakt in eine Nennweite und reagieren empfindlich auf Bohrungsverschleiß. Nach hunderten Fertigungszyklen weiten sich Bohrungen leicht auf, und der zylindrische Stopfen verliert seinen Halt. Der Konus nutzt die gesamte konische Fläche zur Anlage: Selbst bei Materialabtrag bleibt eine tragfähige Kontaktlinie erhalten. Die Silikon-Maskierstopfen Familie profitiert dabei zusätzlich von der Formelastizität des Werkstoffs.
Silikonflexibilität und mechanische Anpassung der SMT Serie
Die SMT Konus-Maskierstopfen bestehen aus Silikon und arbeiten im Temperaturbereich von −90 Grad Celsius bis +315 Grad Celsius. Die Shore A Härte liegt je nach Variante zwischen 50 und 80. Weichere Typen passen sich unebenen Bohrungsflanken an, härtere Typen widerstehen der Durchdringung durch scharfkantige Gewindegänge. Für die Lackierung bei 180 bis 220 Grad bietet die Konusform den Vorteil, dass die Silikonelastizität nach dem Ofenzyklus vollständig zurückfedert, ohne eine bleibende Stauchung.
Schrittweise SMT Dimension nach Bohrungs-Ø
Die Dimensionierung der SMT Konus-Maskierstopfen richtet sich nach dem Bohrungsdurchmesser und der gewünschten Anlagezone. Wählen Sie die Variante, deren Konus im mittleren Segment des Bohrungsrandes anliegt, damit die Abdeckung gleichmäßig und druckstabil sitzt.
Beginnen Sie mit der Messung der Bohrungsöffnung mit einer Schieblehre an zwei senkrechten Achsen. Ermitteln Sie den arithmetischen Mittelwert der Messpunkte und notieren Sie die Fertigungstoleranz. Für Bohrungen mit Toleranzen von +0,2 bis +0,5 Millimeter empfiehlt sich eine Konusvariante, die etwa 0,3 bis 0,8 Millimeter über dem Maximalmaß misst. Der Konus übt dann beim Eindringen eine sanfte Flächenpressung aus, ohne das Bauteilmaterial zu belasten. Verfügen Ihre Teile über Bohrungen an der Toleranzuntergrenze, wählen Sie eine engere Konusgröße, damit die Spitze den Grund erreicht.
- Bohrung Ø 3 bis 5 mm: Konusgröße passend wählen, Anlage am Rand prüfen
- Bohrung Ø 6 bis 10 mm: Konus mit geschlossener Spitze für Lackkanten-Schutz
- Bohrung Ø 11 bis 20 mm: Konus mit Bund zur Eindringbegrenzung
- Bohrung Ø über 20 mm: Konusgröße nach Randüberstand dimensionieren
Die vollständige Maßtabelle mit Konuslänge, Bunddurchmesser und empfohlener Bohrungsweite finden Sie auf der Produktseite SMT Konus-Maskierstopfen. So vermeiden Sie Fehlbestellungen bei Sonderbohrungen, etwa bei Ausrichtmarkierungen oder Schmiernippelöffnungen. Die exakte Auswahl entscheidet darüber, ob der Rand nach dem Pulverbeschichten lackfrei bleibt oder ob eine aufwendige Nacharbeit im Bohrungsbereich anfällt.
Berechnung der Bohrungs-Untergrenze und Obergrenze
Multiplizieren Sie die Fertigungstoleranz mit dem Faktor 1,5 und addieren Sie das Ergebnis zum Nennmaß. Diese Größe bildet den oberen Grenzwert für die Konuswahl. Liegt Ihr Bauteil an der Untergrenze, reduziert sich die Anlagefläche proportional, weshalb der Konus dann überdimensioniert werden darf, solange der Bund die Bohrung nicht überspannt.
Einfluss der Sitztiefe auf die Schutzleistung
Die Sitztiefe bestimmt, wie weit die Spitze in die Bohrung hineinreicht. Bei 180 bis 200 Grad im Silikon-Maskierstopfen Ofenzyklus darf die Spitze den Grund berühren, ohne dass sich das Silikon durch thermische Ausdehnung wölbt. Eine zu tiefe Führung erzeugt Spannungen, die die Oberfläche im Randbereich aufreißen können. Die Konusform begrenzt diese Kräfte durch die kontinuierliche Querschnittszunahme.
Hitzebeständigkeit bei E-Coat und Pulverbeschichtung
Die SMT Konus-Maskierstopfen aus Silikon halten den Ofenzyklen der Pulverbeschichtung (180 bis 220 Grad) und dem E-Coat Bad (180 bis 200 Grad) zuverlässig stand. Bei 80 bis 150 Grad Fließlack Trocknung bleiben sie formstabil und lösen sich nach dem Abkühlen rückstandsfrei.
Während der Pulverbeschichtung vernetzen sich Epoxid- oder Polyesterharze bei hoher Temperatur zu einer harten Schicht. Das Silikon der Konusstopfen verbleibt dabei in einem Zustand, in dem sich das Pulver nicht chemisch mit dem Werkstoff verbindet. Nach dem Abkühlen ist die Adhäsionskraft gering, der Stopfen lässt sich mit sanfter Zugkraft entfernen. Die Shore A Härte zwischen 50 und 80 sorgt dafür, dass die konische Fläche auch beim Aushärten unter Wärme anliegt und die Kanten scharf abzeichnet.
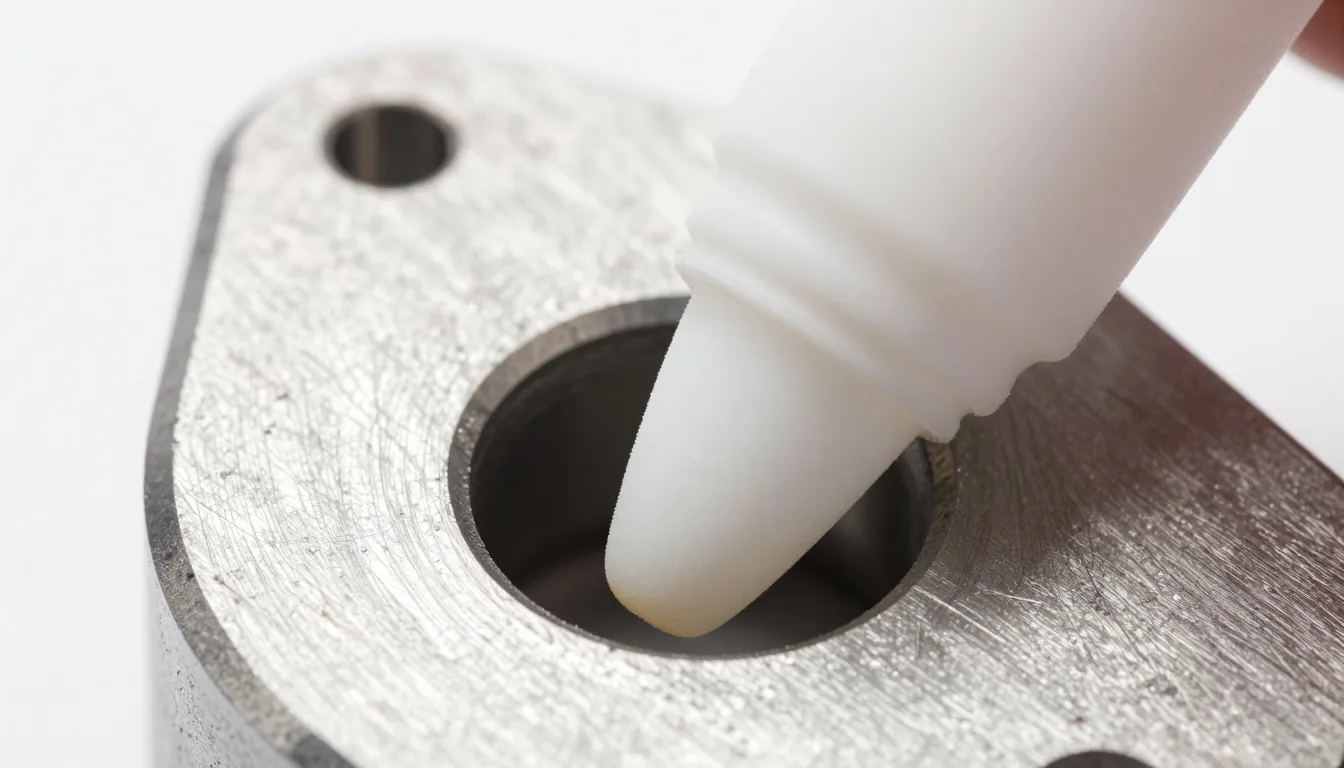
Die SMT Konus-Maskierstopfen funktionieren bei beiden Beschichtungsprinzipien gleich sicher. Im Nasslackbereich zwischen 80 und 150 Grad nutzen Sie dieselbe Geometrie. Entscheidend ist die Zeit im Ofen: Liegt sie im typischen Prozessfenster, zeigt das Silikon keine sichtbare Farbveränderung an der Oberfläche. Für Sonderlegierungen mit sehr dünnen Schichten empfiehlt sich ein Probelauf an einem Referenzteil, damit die Kantenqualität für Ihren Farbton kalibriert wird.
180 bis 220 Grad Ofen ohne Formverlust
Die Konusfläche des Stopfens bleibt beim Aushärten des Pulvers stabil, weil die Schichtdicke gleichmäßig verteilt ist. Bei ungleichmäßiger Wandstärke würden einzelne Zonen zu weich oder zu spröde reagieren. Der Konus vermeidet solche Ungleichgewichte durch sein gleichförmiges Materialprofil. Wer 50 bis 80 Shore A Materialien kombiniert, gleicht Härteunterschiede im Ofen durch die flexible Silikonmatrix aus.
Chemische Stabilität und Porenabdichtung im E-Coat
Im E-Coat Bad liegt der Stopfen mehreren Minuten in einer elektrisch geladenen Suspension. Die glatte Silikonoberfläche der SMT Konus-Maskierstopfen nimmt die Ladung nicht in die Tiefe auf, sondern bleibt an der Oberfläche inert. Nach der Trocknung löst sich der Lackfilm beim Ziehen ab, ohne dass feine Poren im Bohrungsbereich zurückbleiben. So entfällt ein manuelles Reinigen der Gewindegänge vor der Montage.
Steckrichtung und Handhabungs-Ergonomie
Die Stecke方向 und die Handhabung der SMT Konus-Maskierstopfen sind für schnelles manuelles Einsetzen ausgelegt: Der konische Schaft führt die Spitze spielfrei in die Öffnung, der Bund begrenzt die Eindringtiefe. Ein sanfter Daumendruck genügt, der Stopfen sitzt dicht und lässt sich nach dem Beschichten abziehen.
In hochfrequenten Fertigungslinien entscheidet die Steckrichtung über die Taktzeit. Die Spitze weist immer in die Bohrungsgrundrichtung, der Bund zeigt zum Bediener. Bei der SMT Konus-Maskierstopfen Serie ist die Spitze geschlossen, sodass keine Flüssigkeitskanäle entstehen. Das schließt eine Kontamination der Lackkante durch Silikonfett aus. Greifende Daumen- und Zeigefingerkuppen können auf dem Bund ansetzen, ohne die konische Funktionsfläche zu berühren.
Spitz und stumpf: wo sich welche Variante lohnt
Die geschlossene Spitze der konischen Form verhindert, dass sich das Material in Gewindeflanken oder scharfkantigen Bohrungsgründen verkeilt. Für tiefe, schmale Bohrungen mit Gratbildung wählen Sie einen Stopfen, dessen Spitze den Grund exakt berührt und keinen Freiraum lässt. In flachen Sacklöchern genügt die konische Anlage am Rand, die Spitze darf dort leicht überstehen, solange sie beim Stapeln der Bauteile nicht abknickt.
Reduktion von Bedienfehler im Schnell-Steck-Zyklus
Die Bundkontur ist so gestaltet, dass ein zu tiefes Einsetzen mechanisch blockiert wird. Das verhindert die häufigsten Fehler beim Handaufsatz: Kippen des Stopfens, Beschädigen der Lackkante oder Einsetzen mit zu hoher Kraft. Die Silikon-Maskierstopfen der Konusserie erfordern keine Werkzeuge und keinen Druckluftimpuls. Das reduziert Verletzungsrisiken an der Handarbeitsstation und verkürzt die Einarbeitungszeit neuer Mitarbeiter auf wenige Handgriffe.
Anwendungsvergleich zwischen SMT Konus- und DFP Zahn-Stopfen
Der Unterschied zwischen SMT Konus-Maskierstopfen und DFP Zahn-Stopfen liegt im Befestigungsprinzip: Konusstopfen dichten flächig ab und sind für schnelle Maskierung ausgelegt, Zahnstopfen verankern sich in Gewindebohrungen und verbleiben fest. Beide Typen gehören zur Silikon-Maskierstopfen Familie und ergänzen sich je nach Bohrungscharakter.
In Fertigungszellen mit hoher Variantenwechselzahl entscheiden Konusstopfen über die Rüstzeit. Der Zahnstopfen der DFP Serie benötigt eine definierte Gewindekontur im Bauteil und eignet sich für feste Bohrungen, die häufig maskiert werden müssen. Für einmalige oder wechselnde Lochbilder sind die SMT Konus-Maskierstopfen die erste Wahl, da sie unabhängig von der Gewindesituation funktionieren.
Geschwindigkeitsvorteil des Konus für zeitweilige Montage
Beim Konus reicht eine Drehbewegung der Finger, um den Stopfen zu setzen und zu lösen. Das spart in Linien mit 200 Bohrungen pro Baugruppe über die Schicht mehrere Minuten. Der Bund verhindert dabei ein Verrutschen, die konische Fläche sorgt für die Dichtwirkung. Für Prototypen und Kleinserien ohne standardisierte Gewinde ist der Konusstopfen zudem die einzige praktische Option.
Feste Punkte und Lackkanten: die Stärke der DFP Zahn-Stopfen
Der DFP Zahn-Stopfen verkeilt sich in Gewindeflanken und hält auch bei hohem Lackauftrag ohne Verrutschen. Für Bohrungen, die bei jedem Zyklus dieselbe Position haben und stark belastet werden, ist das Zahnprofil die robustere Wahl. Wer beide Typen im selben Bauteil einsetzt, kombiniert die Geschwindigkeit des Konus an frei wählbaren Löchern mit der Haltekraft der Zähne an definierten Achsen.
Verhaltensunterschied in tiefen Bohrungen zwischen SMT und SPP Stufen-Stopfen
In tiefen Bohrungen zeigt die SPP Stufen-Serie eine hohe Sitzstabilität, weil die Stufen in definierten Abschnitten anliegen. Die SMT Konus-Maskierstopfen glänzen dagegen in flachen Löchern durch die Schnelligkeit beim Einsetzen und Entfernen.
Bei Bohrungen mit einer Tiefe mehr als dem Dreifachen des Durchmessers neigt der Konus dazu, durch die Reibung an der Schaftwand zu verkanten, wenn die Spitze zu weit eintaucht. Die SPP Stufen-Stopfen vermeiden das, weil die Stufen den Halt in der jeweiligen Tiefe erzeugen und der konische Teil nur eine Pilotfunktion übernimmt. In flachen Bohrungen ohne Gewinde hingegen liefert die SMT Konus-Maskierstopfen die beste Kombination aus Haltekraft und Geschwindigkeit.
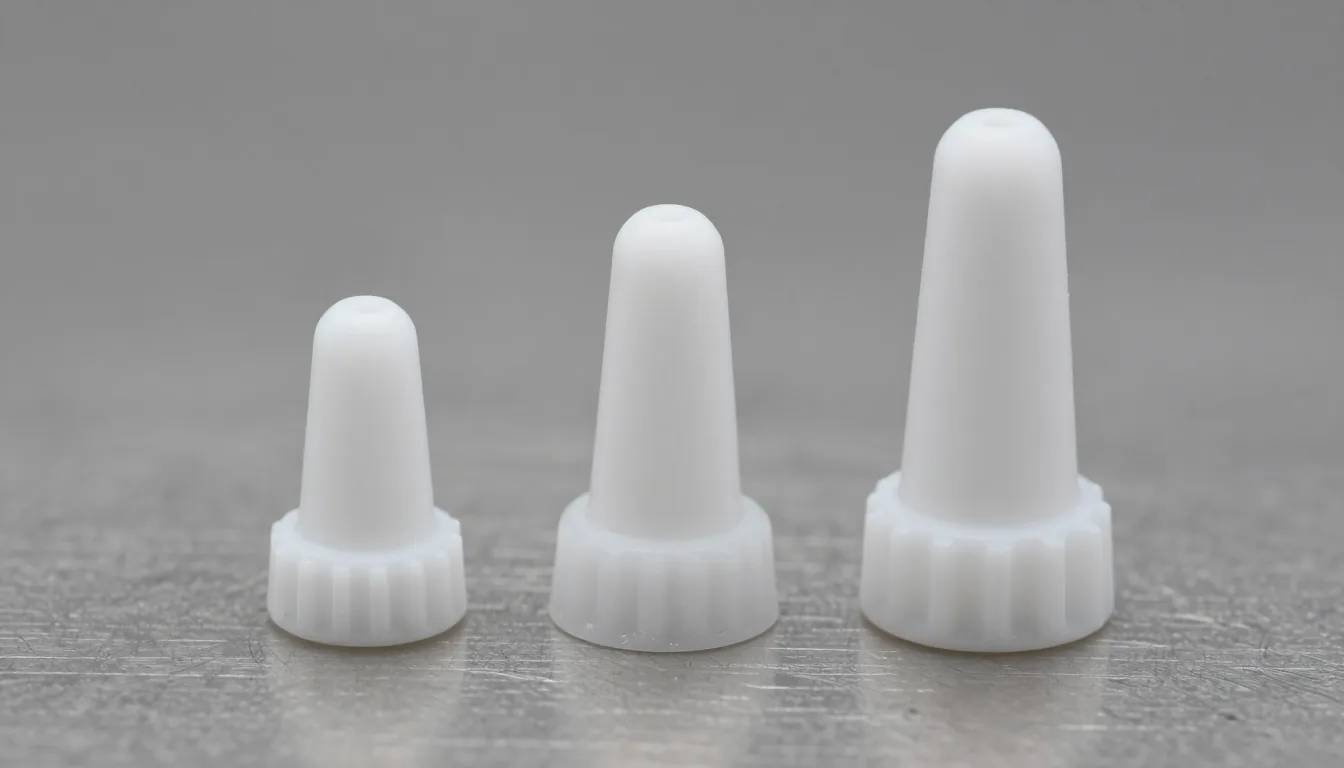
In der Praxis bewährt sich eine Mischbestückung: Für tiefe Passbohrungen an Achsen setzen Sie die SPP Stufen-Stopfen ein, für oberflächennahe Befestigungslöcher die SMT Konus-Maskierstopfen. Diese Kombination nutzt die Stärken beider Geometrien und senkt die Nacharbeit im Lackierprozess, weil jede Bohrungsart die passende Abdichtung erhält.
Sitzstabilität der Stufen in tiefen Nuten
Die Stufen greifen in unterschiedlichen Abschnitten der Bohrung an und verhindern, dass der Stopfen unter dem Gewicht des Bauteils oder durch Vibration herauswandert. Bei der SPP Serie entsteht so ein definiertes Labyrinth, das den Lackstrom im Bohrungsgrund abbremst. Für Bohrungen, die im Montageprozess weiter nach außen verlagert werden, ist das ein klarer Vorteil gegenüber dem freitragenden Konus.
Geschwindigkeitsvorteil des konischen SMT in flachen Löchern
Die konische Form der SMT Konus-Maskierstopfen führt den Stopfen spielfrei in flache Bohrungen. Es gibt keine Stufe, die in einem bestimmten Tiefe exakt treffen muss. Der konische Kontakt passt sich Toleranzen an und bleibt auch nach hundert Zyklen anlagefähig. Diese Eigenschaft macht die Konusform zum Standard für Schnellmaskierung im Fließlackbereich bei 80 bis 150 Grad.
Verschleißwiderstand von Silikon-Maskierstopfen bei Flüssiglack
Die SMT Konus-Maskierstopfen aus Silikon zeigen bei Flüssiglack Trocknung (80 bis 150 Grad) und lösungsmittelhaltigen Reinigungsprozessen eine hohe Materialbeständigkeit. Der Stopfen löst sich nach dem Zyklus leicht, ohne dass die konische Oberfläche aufreißt oder sich verfärbt.
In der Nasslacklinie wird der Stopfen im Ofen getrocknet, wobei die Silikonmatrix stabil bleibt. Bei 50 bis 80 Shore A Härte hält die konische Fläche dem Druck des abziehenden Lacks stand, ohne dass sich am Bohrungsrand Material ablöst. Die glatte Oberfläche verhindert, dass sich Lackreste in Poren festsetzen, die bei poröseren Materialien nach einigen Zyklen zur Kantenbildung führen würden.
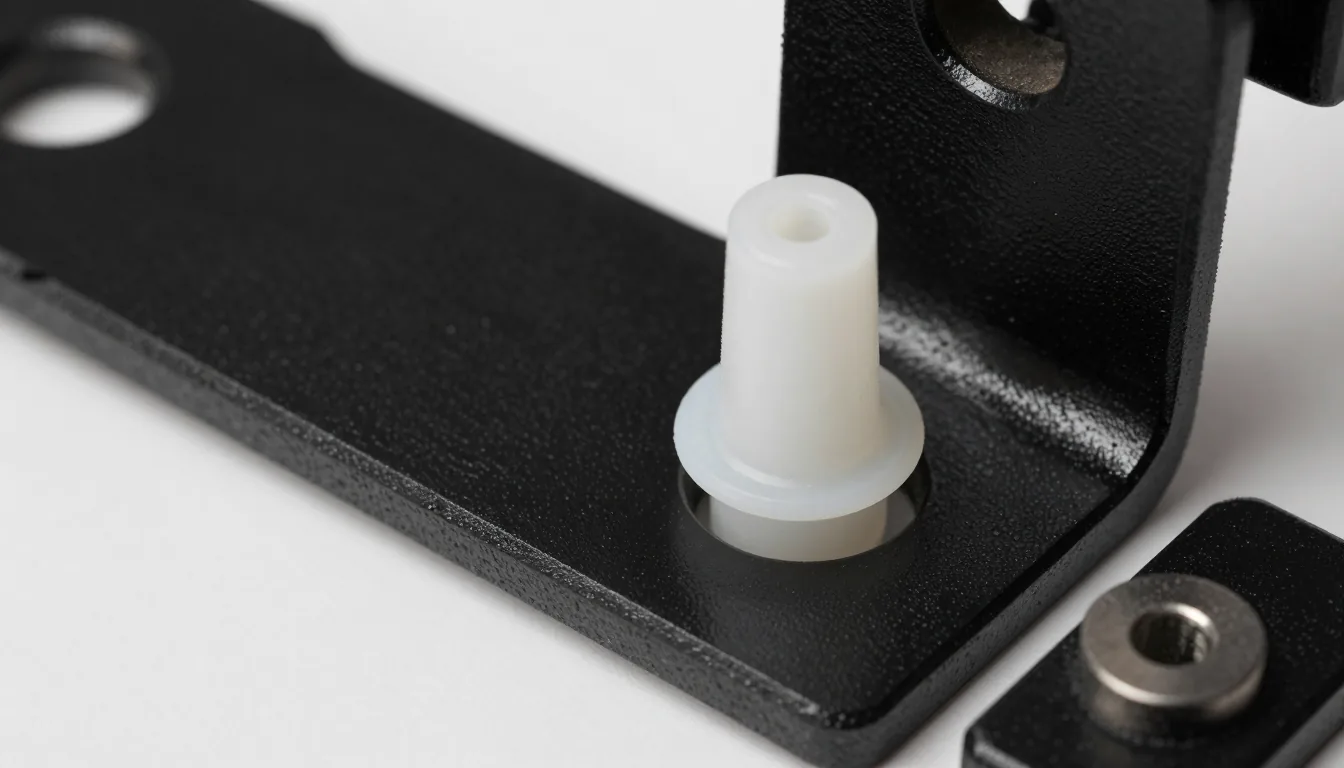
Nach dem Abziehen prüfen Sie die konische Anlagezone: Bei korrekter Prozessführung ist sie glatt, ohne feine Risse. Wer mit Lösungsmitteln arbeitet, sollte nach dem Tauchgang mit Wasser nachspülen, damit kein Rückstand auf die Dichtfläche gelangt. Die Silikon-Maskierstopfen der Konusserie lassen sich nach dieser Reinigung sofort erneut einsetzen, sofern die Konusform unverändert bleibt.
Oberflächen-Klebekraft-Prüfung im Trocknungsofen
Testen Sie an einem Referenzteil, ob sich der Stopfen bei Ihrer Farbkombination ohne Zugwiderstand löst. Liegt die Trocknungstemperatur bei 80 bis 150 Grad, zeigt die Konusfläche eine neutrale Lackkante. Bei sehr weichen Lacksystemen kann eine leicht höhere Shore A Variante die Kantenqualität verbessern, weil die Kontaktzone weniger einsinkt.
Materialintegrität bei Lösungsmittel-Reinigung
Die konische Fläche ist nach Lösungsmittelkontakt sofort wieder einsetzbar, weil das Silikon nicht aufquillt. Für das Nachbearbeiten der Kanten mit feinem Schleifpapier wählen Sie Konusvarianten mit etwas höherer Shore A Härte, damit die Fläche nicht abträgt. Wer die SMT Konus-Maskierstopfen trocken lagert, behält die Konusgeometrie über viele Zyklen bei.
Inspektions-Checkliste für die Nachkontrolle nach dem Ofenzyklus
Die Inspektion der SMT Konus-Maskierstopfen nach dem Ofenzyklus konzentriert sich auf Konuskontur, Bundkante und die Shore A Rückfederung. Liegen diese Werte innerhalb der Norm, ist der Stopfen erneut einsetzbar, ohne dass ein Lackfilm an der Dichtfläche haftet.
Nach dem Abziehen halten Sie den Stopfen gegen das Licht: Die konische Anlagezone muss eine gleichmäßige Kante ohne Mikrorisse zeigen. Ein verändertes Shore A Verhalten erkennen Sie daran, dass die konische Fläche beim leichten Fingerdruck nicht sofort in die Ausgangslage zurückkehrt. In diesem Fall hat der Ofenzyklus die Silikonmatrix überlastet, und der Stopfen gehört aus dem Umlauf genommen.
50 bis 80 Shore A als Indikator für Härtungsgrad
Der Shore A Wert zwischen 50 und 80 ist je nach Variante voreingestellt. Eine sichtbare Abflachung der konischen Kontur weist auf einen Überschreit dieser Werte durch Hitzeeinwirkung hin. Prüfen Sie bei Stopfen, die länger als üblich im Ofen verblieben, den Bund auf Verhärtung. Ein verhärteter Bund lässt sich schwerer abziehen und überträgt Kräfte auf die konische Fläche.
Nachweis von Mikrorissen und Verformungen
Streichen Sie mit der Fingerkuppe über die konische Anlagezone. Ein rauer oder aufgerissener Bereich zeigt Mikrorisse. Diese Mikroverletzungen können bei der nächsten SMT Konus-Maskierstopfen Anwendung einen dünnen Lackfilm erzeugen, der sich nach dem Pulverbeschichten schlecht ablöst. Legen Sie den Stopfen aus, bevor der konische Radius durch Rissbildung an definiertem Anliegen verliert. Die Nachbearbeitung der konischen Fläche mit feinem Schleifpapier ist nicht vorgesehen, da die Dichtlinie dadurch ihre Präzision verliert.
- Abziehen gegen die Steckrichtung, konische Fläche visuell prüfen
- Bundkante auf Rissbildung oder Ausbrüche kontrollieren
- Shore A Rückfederung per Fingerdruck testen
- Stopfen ohne Mikrorisse sofort in die Lagerbox zurückgeben
- Verhärtete Stopfen aussortieren und dokumentieren
Suchen Sie professionelle Silikon-Maskierungslösungen?
Als YÜZEYTEK bieten wir weltweit professionelle Silikon-Maskierungs- und Industriebeschichtungslösungen. Kontaktieren Sie uns direkt mit Ihrem Anliegen.
Ähnliche Beiträge
Die richtige Silikonstopfen-Größe wählen: Gewinde, Durchmesser und Länge
Extrusionsfehler bei Test-Contas: Ursachen & Lösungen