Die richtige Silikonstopfen-Größe wählen: Gewinde, Durchmesser und Länge
Die richtige Größe eines Silikonstopfens ergibt sich nicht aus der Zahl, die dem Nenndurchmesser der Bohrung am nächsten liegt. Entscheidend sind Außendurchmesser des Gewindes, Steigung, Bohrungstiefe, die freizuhaltende Fläche und die Bedingungen im Ofen, und zwar im Zusammenhang gelesen. Wird ein Maß falsch abgelesen, führt das in der Serie entweder zu Lackdurchschlag oder zu einem Stopfen, der im Ofen herausfällt.
Dieser Leitfaden geht die Auswahl Schritt für Schritt durch. Er zeigt, welcher Durchmesser gemessen wird, worin sich Gewindebohrung und glatte Bohrung unterscheiden, warum die Körperlänge zählt und wie eine Maßtabelle gelesen wird. Am Ende steht eine kurze Checkliste für Ihr Bauteil.
Welcher Durchmesser wird gemessen?
Eine Bohrung hat mehr als einen Durchmesser. Was die Messschenkel berühren, ist der abgelesene Wert, aber nicht immer der Wert, nach dem der Stopfen ausgewählt wird.
- Außendurchmesser (Major): Abstand über die Gewindespitzen. Bei einem metrischen Gewinde meint M8 diesen Wert.
- Kerndurchmesser (Minor): Abstand über die Gewindegründe. Rutschen die Messschenkel zwischen die Gewindegänge, wird dieser Wert gelesen.
- Kernlochdurchmesser: die Bohrung vor dem Gewindeschneiden. Bei einem Gewindestopfen reicht er allein nicht aus.
- Fasen- und Eintrittsdurchmesser: die erweiterte Zone an der Bohrungsöffnung. Sie beeinflusst den Sitz eines Stopfens mit Bund.
Gewindestopfen werden nach dem Außendurchmesser ausgewählt. Ein Stopfen nach dem Kerndurchmesser sitzt hoch auf den Gewindegängen und kommt nie vollständig zur Auflage. Das ist der häufigste Maßfehler in der Praxis.
Gewindebohrung richtig ablesen
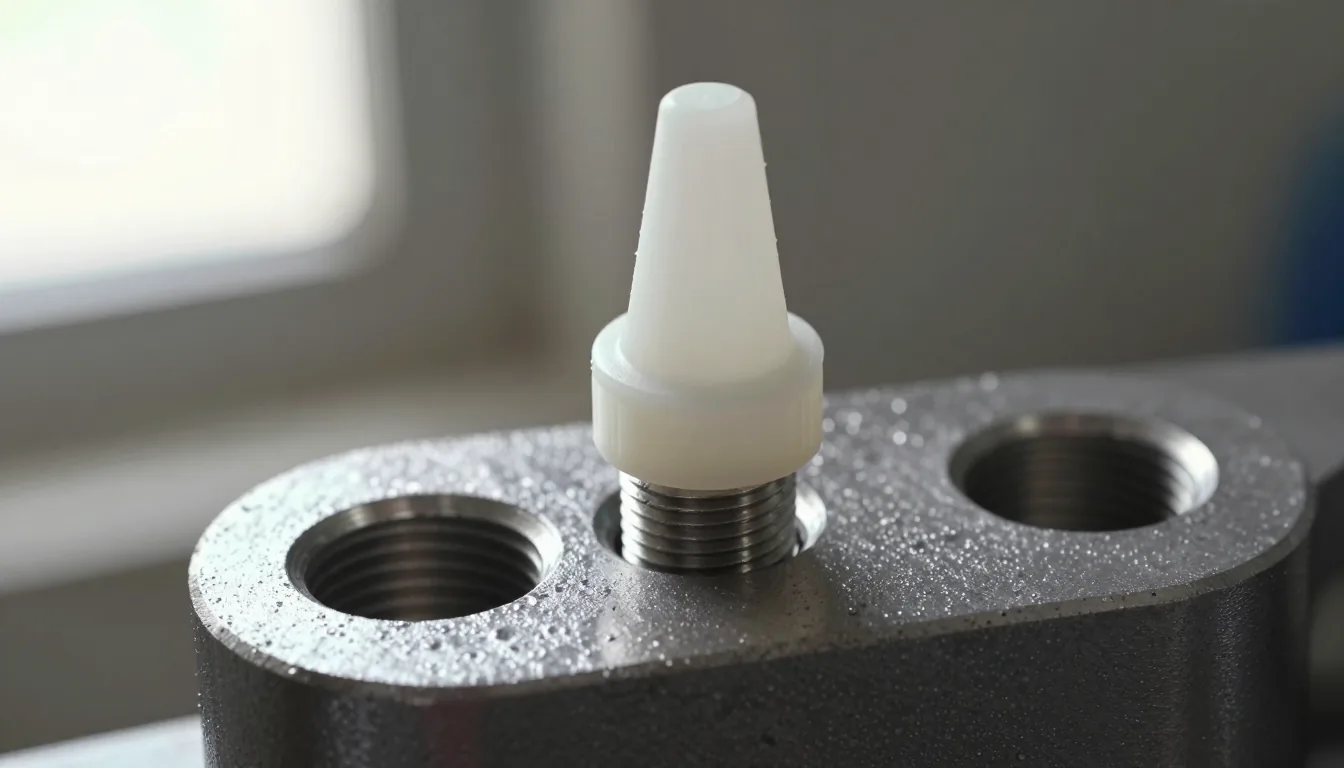
Zuerst prüfen, ob das Gewinde metrisch ist. Ein metrisches Gewinde wird mit Durchmesser und Steigung geschrieben, zum Beispiel M8 x 1,25. Die erste Zahl ist der Außendurchmesser in Millimetern. Die zweite ist der Abstand zweier Gewindegänge, also die Steigung.
In dieser Reihenfolge messen:
- Steigung mit Gewindelehren bestimmen. Die Lehre passt, wenn die Steigung stimmt.
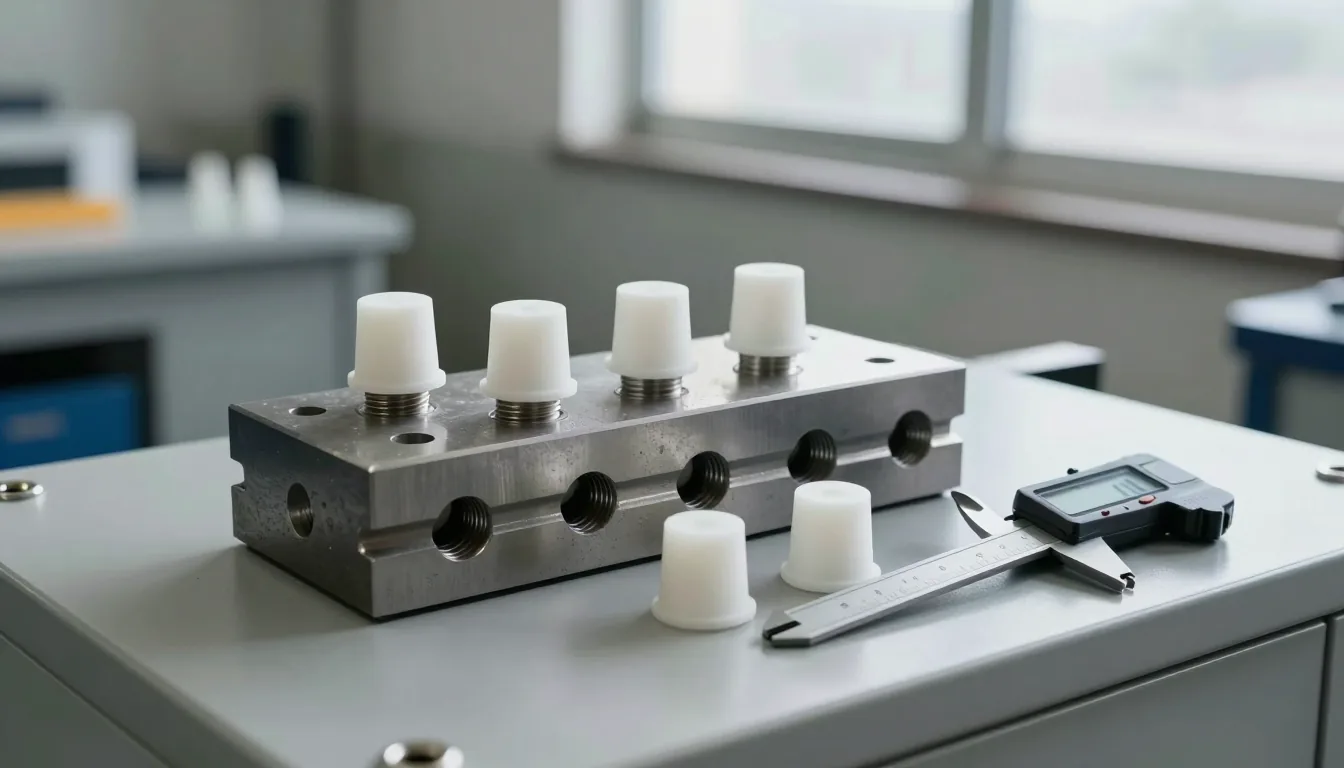
- Außendurchmesser mit der Schieblehre messen. Die Schenkel sollen die Gewindespitzen berühren, nicht zwischen die Gänge fallen.
- Bohrungstiefe messen. Die Tiefenmessstange bis zum Grund einführen.
- Festlegen, wie viel Fläche rund um die Bohrung unbeschichtet bleiben muss. Dieser Wert bestimmt den Bunddurchmesser.
Beispiel: Eine Bohrung M8 x 1,25 hat 8,0 mm Außendurchmesser und etwa 6,8 mm Kerndurchmesser. Der Stopfenkörper wird nach 8,0 mm gewählt. Rutscht die Schieblehre zwischen die Gewindegänge und zeigt 6,8 mm, ist der Stopfen rund 1,2 mm zu klein. Der Fehler zeigt sich sofort beim Setzen: Der Stopfen fällt nahezu ohne Widerstand in die Bohrung.
Glatte Bohrungen
Eine glatte Bohrung hat einen Durchmesser, ist aber nicht immer rund. In Blech verändern Ovalität, Schnittgrat und Dickenunterschiede das Maß.
In zwei senkrechten Richtungen messen. Liegt der Unterschied über 0,2 mm, gilt die Bohrung als oval. Die Auswahl nach dem größten Durchmesser ergibt in der schmalen Richtung einen festen Sitz. Ein zu strammer Stopfen kann beim Setzen reißen. Bei ovalen Bohrungen ist ein Konusstopfen mit flexiblem Körper oder ein etwas größerer Bund die sicherere Wahl.
Auch die Blechdicke messen. In dünnem Blech steht der Stopfenkörper auf der Rückseite hervor. Der Überstand sammelt Pulver und kann im Ofen tropfen. In dickem Blech bleibt ein kurzer Körper in der Bohrung, und die Abdichtung wird schwächer.
Warum die Körperlänge zählt
Um seine Aufgabe zu erfüllen, muss der Stopfen die Bohrungsöffnung passieren und weit genug in das Gewinde eindringen. Ein kurzer Körper deckt nur den Eintritt ab. Unter Pulverdruck oder Badbewegung kann er wandern. Ein langer Körper stößt im Sackloch an, drückt den Stopfen nach außen und hebt den Bund von der Fläche.
Für die meisten Fälle gilt eine einfache Regel: Der Körper soll mindestens zwei Drittel der Bohrungstiefe ausfüllen und den Grund nicht berühren. Bei Gewindestopfen gilt die Regel für die Gewindelänge. Eine 12 mm tiefe Bohrung nimmt einen Körper von 8 bis 10 mm auf. Bei 8 mm Tiefe genügen etwa 6 mm.
Im Sackloch muss unten Freiraum bleiben. Sitzt der Stopfen hart am Grund, dehnt sich die eingeschlossene Luft im Ofen aus und drückt ihn heraus. Ein kleiner Luftspalt senkt dieses Risiko.
Bunddurchmesser und Flächenreserve
Der Bund ist der breite Teil, der auf der Fläche rund um die Bohrung aufliegt. Er hat zwei Aufgaben: Er hält den Stopfen gerade und verhindert, dass Beschichtung auf die Fläche gelangt. Der Bunddurchmesser folgt der Fläche, die frei bleiben muss.
Angenommen, an einer Montagefläche soll ein 2 mm breiter Ring um den Schraubensitz unbeschichtet bleiben. Der Bund muss diesen Ring vollständig abdecken. Ist er zu klein, läuft Lack auf den Ring und die Ebenheit der Verbindung leidet. Ist er zu groß, bleibt ein breiter unbeschichteter Fleck auf einer Sichtfläche und die optische Qualität sinkt.
Auch die Bunddicke zählt für Ofenabdrücke. Ein sehr dünner Bund klebt in der Hitze auf der Fläche und reißt beim Abziehen. Ein sehr dicker Bund erzeugt eine Stufe an der Lackkante.
Toleranz und Passungsklasse
Maßtabellen nennen meist Nennwerte. Reale Bohrungen streuen innerhalb der Toleranz. Deshalb braucht die Stopfenwahl eine Passungsklasse:
| Passung | Unterschied zwischen Bohrung und Stopfen | Ergebnis |
|---|---|---|
| Locker | Stopfen 0,3 mm oder mehr kleiner als die Bohrung | Leicht zu setzen, hohes Risiko für Wandern im Ofen |
| Normal | 0,1 mm bis 0,3 mm | Von Hand setzbar, für die meisten Linien ausreichend dicht |
| Stramm | Weniger als 0,1 mm oder Stopfen größer als die Bohrung | Gute Abdichtung, schweres Setzen und Rissgefahr |
In der Pulverbeschichtung und bei KTL deckt die normale Passung die meisten Anwendungen ab. Für Hochdruckwäsche, Tauchen oder lange Ofenzeiten ist die stramme Passung sinnvoll. Stramm ist nicht automatisch besser: Ein überdimensionierter Stopfen belastet das Gewinde beim Setzen und reißt beim Ziehen.
Eine Maßtabelle lesen
Eine Katalogzeile listet üblicherweise Modellcode, Gewinde- oder Bohrungsdurchmesser, Körperlänge, Bunddurchmesser, Werkstoff und Temperaturbereich. In dieser Reihenfolge lesen:
- Typbuchstaben im Modellcode prüfen. Sie zeigen, ob der Stopfen konisch, mit Gewinde, gestuft oder mit Bund ausgeführt ist.
- Die Spalte Bohrungsdurchmesser mit dem eigenen Maß vergleichen. Bei Gewindestopfen ist das der Außendurchmesser.
- Körperlänge mit der Bohrungstiefe vergleichen. Die Zwei-Drittel-Regel anwenden.
- Bunddurchmesser mit der freizuhaltenden Fläche vergleichen.
- Werkstoff und Temperatur mit der eigenen Linie abgleichen.
Fehlt das Maß im Katalog, die beiden nächstliegenden Modelle prüfen. Sitzt das kleinere locker, nicht auf den größeren Bund wechseln, sondern dasselbe Modell eine Körpergröße höher wählen. Körperdurchmesser und Bunddurchmesser sind getrennte Größen; eine wächst nicht mit der anderen.
Nach der Maßbestimmung lassen sich die Körpervarianten auf den Seiten SMT Konusstopfen, DFP Gewindestopfen und SPP Stufenstopfen vergleichen.
Messwerkzeuge und ihre Anwendung
Die Genauigkeit hängt vom Zustand des Werkzeugs ab. Drei Geräte decken die Werkstatt ab: Schieblehre, Gewindelehre und Tiefenmessgerät. Die Schieblehre vor jeder Nutzung nullen. Zeigt sie bei geschlossenen Schenkeln nicht null, wandert jede Messung. Abgenutzte Schenkel lesen zwischen den Gewindegängen statt auf den Spitzen und erzeugen einen stillen Maßfehler.
Gewindelehren bestimmen die Steigung. Die Zähne müssen vollständig im Gewinde sitzen. Passt die Lehre nicht, eine Nummer kleiner oder größer probieren. Metrische und Zollgewinde können ähnlich aussehen, deshalb vor dem Ablesen in Millimetern die Beschriftung der Lehre prüfen. Beim Tiefenmessgerät muss die Stange gerade auf dem Bohrungsgrund sitzen. Schräg gehalten liest sie tiefer, als die Bohrung ist.
Mindestens zweimal messen, idealerweise von zwei Personen. Ein einzelner Messwert für eine ganze Charge scheitert, sobald die Toleranz streut. Größtes und kleinstes Bohrungsmaß über die Musterteile notieren und die Auswahl auf diesen Bereich stützen.
Wie die Temperatur die Passung verändert
Metallteile dehnen sich im Ofen aus und kehren beim Abkühlen auf ihr Maß zurück. Der Silikonstopfen dehnt sich ebenfalls. Die Ausdehnungskoeffizienten unterscheiden sich, deshalb kann ein bei Raumtemperatur stramm sitzender Stopfen in der Hitze noch strammer werden. Beim Ziehen droht ein Riss. Ein zu lockerer Stopfen wird in der Hitze noch lockerer und fällt heraus.
Gemessen wird bei Raumtemperatur am Bauteil, wie es aus der Fertigung kommt. Läuft der Ofen heiß und bleibt der Stopfen lange heiß, kann eine Passung eine Stufe strammer sinnvoll sein. Ohne Musterteil gehört diese Entscheidung nicht in die Serie.
Prüfung an der Linie
Das gewählte Maß vor der Serie am echten Bauteil testen. Die Prüfung hat drei Schritte:
- Trockentest: Stopfen von Hand in eine saubere Bohrung setzen. Widerstand soll spürbar sein, Kraft darf nicht nötig sein.
- Ofentest: Bauteil durch das reale Temperaturprofil fahren. Der Stopfen muss sitzen bleiben und nach dem Ziehen seine Form zurückgewinnen.
- Maßkontrolle: Nach dem Prozess die Bohrung mit Schieblehre und Gewindelehre prüfen. Es darf kein Lackrest und keine Gewindeverformung geben.
Eine Bestellung vor diesen drei Schritten produziert Überraschungen an der Linie. Das Musterteil aufbewahren, besonders beim Start einer neuen Form oder einer neuen Beschichtungslinie.
Häufige Maßfehler
- Kerndurchmesser ablesen: Der Stopfen ist zu klein und wandert im Ofen.
- Nennmaß als Messwert nehmen: Eine verschlissene Bohrung lässt den Stopfen locker.
- Länge ignorieren: Ein kurzer Körper dichtet nicht, ein langer hebt den Bund.
- Bund und Fläche nicht vergleichen: Die Lackkante läuft auf die Montagefläche.
- Nach einem Teil entscheiden: Toleranzstreuung zeigt sich erst in der Serie.
Kurze Checkliste
- Ist die Bohrung mit Gewinde oder glatt?
- Sind Außendurchmesser und Steigung gemessen?
- Sind Bohrungstiefe und Blechdicke gemessen?
- Sind Fläche und Bunddurchmesser festgelegt?
- Liegt die Ofentemperatur im Produktbereich?
- Sind Trockentest und Ofentest gemacht?
Klare Antworten auf diese sechs Fragen schließen den größten Teil der Auswahl ab. Ohne Schieblehre das Bauteil neben einem Lineal fotografieren und senden; wir lesen die Werte gemeinsam. Die Familien finden Sie in der Kategorie Silikon-Tapa-Schutzkappen, für Gewindebohrungen bei den DFP Gewindestopfen und für konische und gestufte Modelle bei den SMT Konusstopfen.
Häufige Fragen
Darf der Stopfen größer als die Bohrung sein?
Für eine stramme Passung darf der Stopfen gleich groß oder etwas größer sein. Über etwa 0,1 mm wird das Setzen schwer und der Stopfen kann reißen. Das Aufmaß mit den Produktdaten abgleichen.
Passt ein Stopfen sowohl in M8 als auch in M10?
Ein Konusstopfen federt in einem begrenzten Bereich, aber ein Körperdurchmesser bedient nicht zwei metrische Gewindegrößen korrekt. Gewindestopfen sind modellspezifisch. Beim Konusstopfen nennt das Produktdatenblatt den Durchmesserbereich des Körpers.
An der Öffnung oder am Grund messen?
Den Durchmesser an der Öffnung und möglichst in einer zweiten Tiefe messen. Die Tiefe vom Grund aus messen. Ist die Öffnung angefast, unterhalb der Fase am echten Bohrungsmaß ablesen.
Ändert sich das Maß bei Kunststoffteilen?
Formschwindung und Temperatur können den Bohrungsdurchmesser in Kunststoff verändern. Deshalb bei Fertigungstemperatur und nach ausreichender Beruhigung messen, nicht direkt nach dem Entformen.
Suchen Sie professionelle Silikon-Maskierungslösungen?
Als YÜZEYTEK bieten wir weltweit professionelle Silikon-Maskierungs- und Industriebeschichtungslösungen. Kontaktieren Sie uns direkt mit Ihrem Anliegen.
Ähnliche Beiträge
Extrusionsfehler bei Test-Contas: Ursachen & Lösungen
Silikonstopfen vs. PVC-Kappe: Chemische Beständigkeit im Vergleich