Silikon-Maskierstopfen im Überblick: Typen, Einsatzbereiche und Auswahl
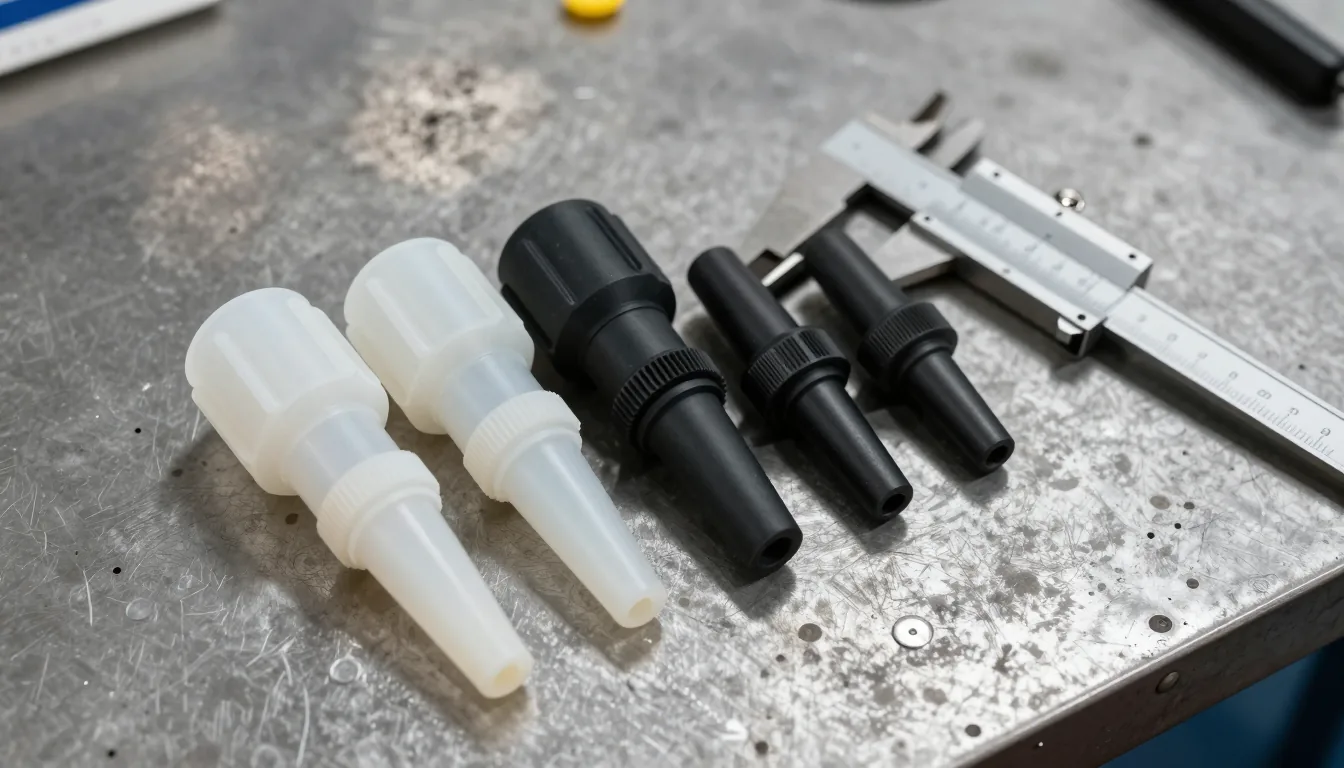
Silikon-Maskierstopfen: Terminologie im internationalen Kontext
Silikon-Maskierstopfen sind international als Schutz- und Abdeckprodukte definiert, die in der industriellen Beschichtung und beim Lackieren zum Einsatz kommen. Die Kategorie umfasst alle elastomeren Stopfen, die Bohrungen, Gewinde und Öffnungen physikalisch blockieren, um Lack, Pulverbeschichtung oder Dichtstoffe fernzuhalten.
Ein internationaler Einkauf erfordert die korrekte terminologische Zuordnung, da Lieferketten auf unterschiedliche Sprachräume trifft. Die folgenden Bezeichnungen sind für die Beschaffung, die Lagerverwaltung und die technische Dokumentation relevant, um Missverständnisse bei der Bestellung zu vermeiden.
Schreibweise von Silikon-Maskierstopfen in verschiedenen Sprachen
Die nachfolgende Tabelle stellt die offiziellen Bezeichnungen der Produktkategorie dar. Für die technische Kommunikation ist die korrekte lateinische Umschrift entscheidend, besonders bei der Zusammenarbeit mit internationalen Partnern.
| Sprache | Schriftbild | Latin-Transkription |
|---|---|---|
| Deutsch | Silikon-Maskierstopfen | Si-li-kon Mas-ki-er-stop-fen |
| Russisch | Силиконовые маскировочные пробки | Si-li-ko-no-vy-ye mas-ki-ro-voch-ny-ye prob-ki |
| Arabisch | سدادات سيليكون للحجب | Sa-da-dat si-li-kun lil-huj-b |
| Englisch | Silicone Masking Plugs | Si-li-kon Mas-king Plags |
| Spanisch | Tapones de silicona para enmascarar | Ta-po-nes de si-li-ko-na pa-ra en-mas-ka-rar |
| Polnisch | Silikonowe korki maskujące | Si-li-ko-no-ve kor-ki mas-ku-ye |
| Rumänisch | Dopuri de mascare din silicon | Do-pu-ri de mas-ka-re din si-li-kon |
Aussprachevarianten bei Silikon-Maskierstopfen in europäischen Sprachen
In der Praxis werden diese Begriffe oft verkürzt. In deutschen Betrieben hat sich das Wort "Kappe" oder "Stopfen" durchgesetzt, während im polnischen Raum "Korki" die Standardbezeichnung ist. Diese Nuancen sind für die Lagerkennzeichnung wichtig.
Abgrenzung der Produktkategorien bei Maskierstopfen
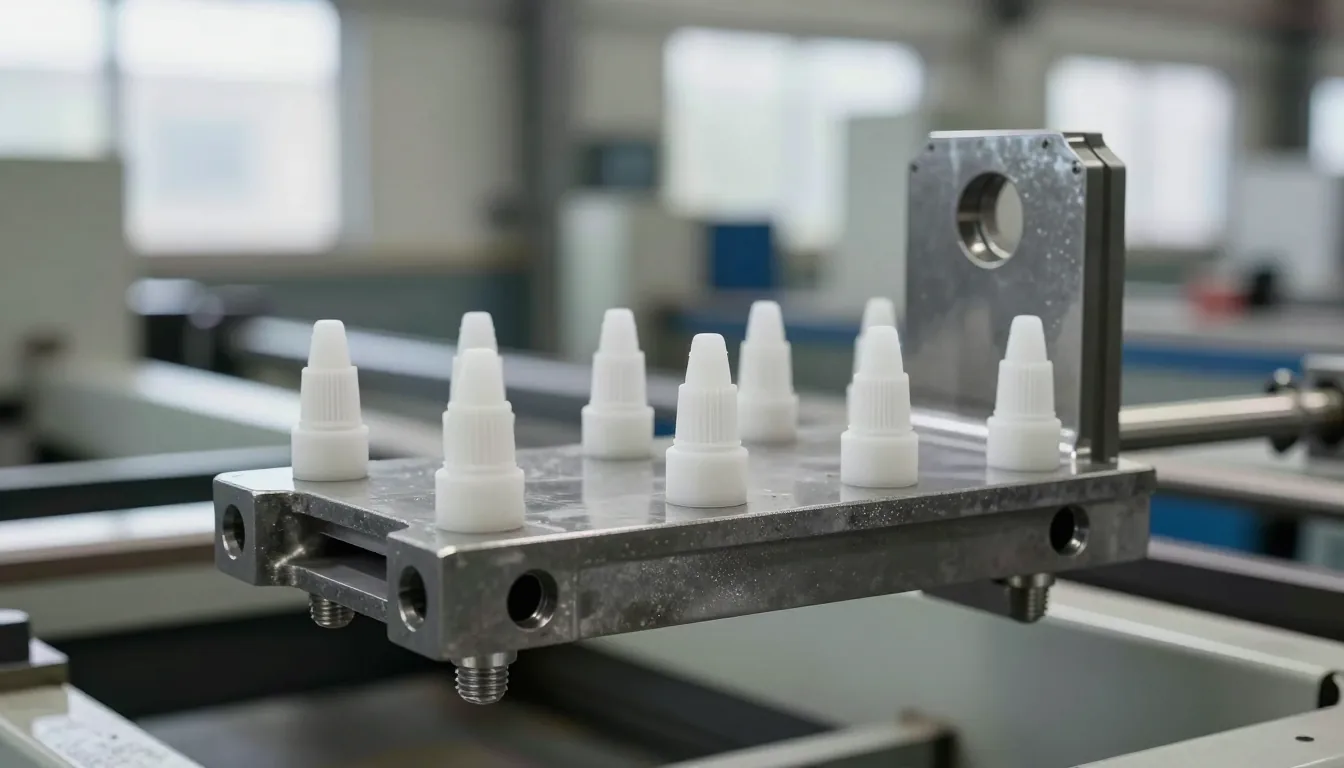
Die Kategorie der Silikon-Maskierstopfen umfasst spezifisch geformte Bauteile, die den thermischen Bedingungen von Lackierkabinen und Aushärtungsöfen standhalten. Diese Produkte sind nicht austauschbar mit industriellen Dichtungen oder dauerhaften Verschlussteilen.
Zum Lieferumfang der Kategorie Silikon-Maskierstopfen gehören alle Varianten, die eine temporäre Abdichtung ermöglichen. Der Fokus liegt dabei auf der mechanischen Anpassung an verschiedene Bohrungsgeometrien, nicht auf einer dauerhaften Materialverbindung.
Standard-Maskierstopfen vs. Spezialausführungen
Die Produktpalette gliedert sich in Standardformen für glatte Wände und Spezialformen für komplexe Innengewinde oder konische Sitzungen. Modelle wie die SMT-Serie decken glatte, zylindrische Bohrungen ab. Für Anwendungen mit Widerhaken oder speziellen Gewindeschritten werden Sonderformen benötigt.
Nicht zur Kategorie gehören starre Kunststoffspritzgussteile oder Metallschrauben mit Dichtung. Sobald ein Stopfen nach dem Einsatz nicht mehr entfernt oder zerstörungsfrei wiederverwendet werden kann, handelt es sich nicht mehr um einen klassischen Maskierstopfen dieser Serie.
Unterschiede zwischen Plastik- und Silikon-Maskierstopfen
Plastikstopfen aus Polyethylen oder Polypropylen sind für Niedertemperaturanwendungen gedacht. Silikon dagegen behält seine Flexibilität über einen weiten Temperaturbereich von -90 °C bis +315 °C bei. Diese Eigenschaft macht Silikonstopfen für die Pulverbeschichtung und E-Coat-Anwendungen unverzichtbar, wo PE-Stopfen sofort deformieren oder schmelzen würden.
SMT Konus-Maskierstopfen: Schutz für Standardbohrungen
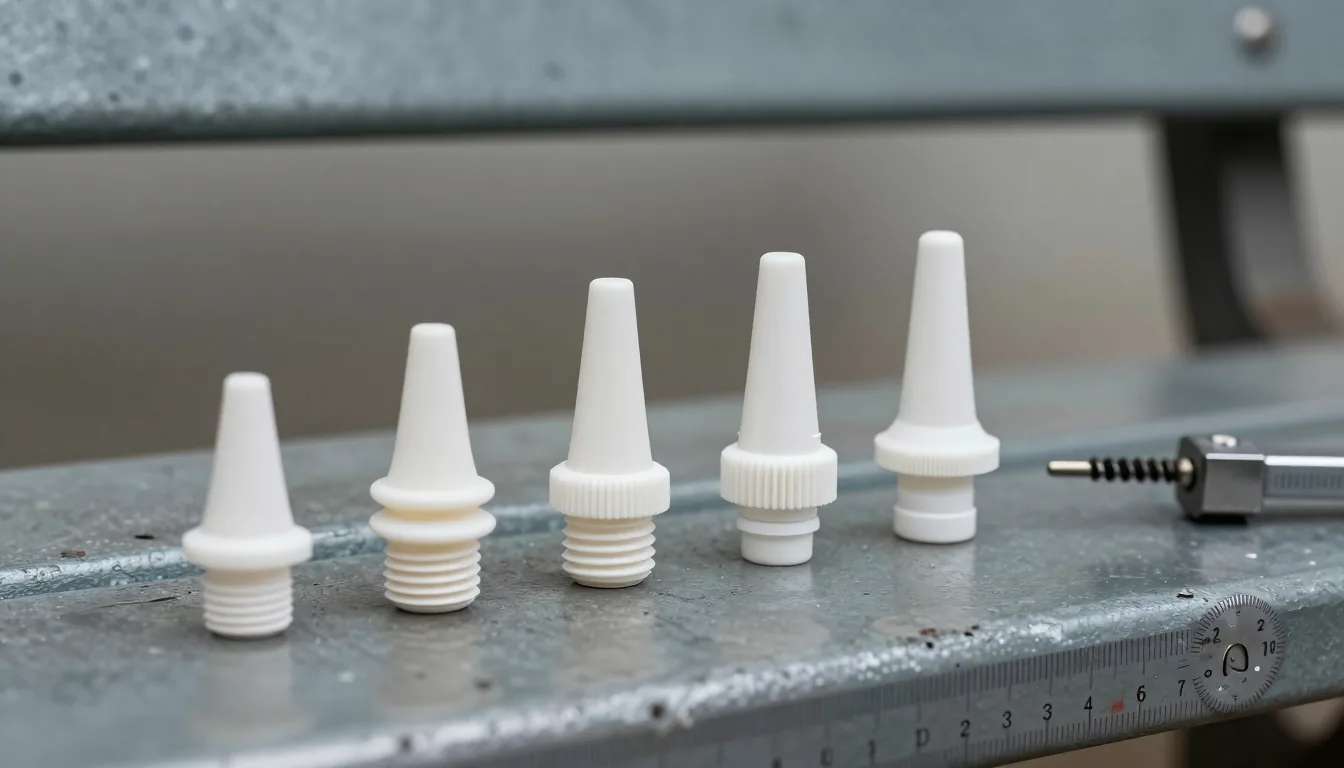
Der SMT Konus-Maskierstopfen stellt den Basisbaustein der Kategorie dar. Er ist für glatte, zylindrische Bohrungen konzipiert und schützt diese vor Beschichtungsstoffen während des gesamten Lackierprozesses.
Die Bezeichnung SMT leitet sich von der tapered (konischen) Bauform ab, die ohne zusätzliches Werkzeug in die Bohrung eingedrückt wird. Diese Universalstopfen sind die am häufigsten verwendeten Varianten im Automotive-Segment und in der Schienenfahrzeugindustrie.
Funktionsweise der Konuswinkel bei SMT Konus-Maskierstopfen
Der konische Aufbau sorgt dafür, dass sich das Material bei Eindringen in die Bohrung gleichmäßig abstützt. Das Silikon dehnt sich elastisch, bis die Reibungskraft die Abdichtung erzeugt. Diese Selbstzentrierung verhindert, dass der Stopfen bei Vibrationen auf dem Lackiergestell verrutscht.
Die Konuswinkel sind so dimensioniert, dass sie sich an verschiedene Bohrungsdurchmesser anpassen. Die Rückfederung des Silikons stellt sicher, dass die Dichtlippe auch nach mehreren Ein- und Ausbauprozessen ihre Form behält, solange die Temperaturgrenzen eingehalten werden.
Varianten innerhalb der SMT Konus-Maskierstopfen-Serie
Innerhalb der SMT-Familie gibt es Differenzierungen nach Länge und Kopfgröße. Lange Ausführungen dienen tieferen Bohrungen, während kurze Varianten für Durchgangsöffnungen optimiert sind. Die Größe des Kopfes bestimmt, wie weit der Stopfen über die Werkstückoberfläche hinausragt, was die Handhabung auf Gestellen erleichtert.
DFP Gewinde-Maskierstopfen für geschützte Gewindebereiche
Der DFP Gewinde-Maskierstopfen ist speziell für Innengewinde entwickelt. Er schützt das Gewindeinneres während der Oberflächenbehandlung, damit die Gewindegänge nicht durch Lack oder Pulver verklebt werden.
Die Bezeichnung DFP steht für die spezifische Gewindeabdeckung. Im Gegensatz zu glatten Stopfen nutzt dieser Typ die physikalische Geometrie der Werkstückbohrung, um einen formschlüssigen Sitz ohne übermäßige Druckbelastung des Materials zu gewährleisten.
Anpassung von Innen- und Außengewinde an DFP Stopfen
Eine korrekte Zuordnung von DFP-Stopfen zum Werkstückgewinde ist zwingend erforderlich. Die Stopfen sind in M-Gewindestufen, Zollgewinden und spezifischen Industriemaßen verfügbar. Ein falsches Gewinde führt zu einer unzureichenden Abdichtung oder einem mechanischen Widerstand beim Eindrehen.
Die Gewindesteigung des Stopfens ist so gewählt, dass sie die Ganghöhe des zu schützenden Bauteils exakt spiegelt. So wird verhindert, dass die Schutzlippe zwischen den Gewindegängen einklemmt, was bei der Entfernung des Stopfens zu einer Beschädigung der Oberfläche führen könnte.
Verformungsrisiko bei DFP Gewinde-Maskierstopfen durch Torque
Bei der Montage dieser Stopfen ist Fingerspitzengefühl gefragt. Silikon verhält sich unter mechanischer Belastung viskoelastisch. Ein zu hohes Anzugsmoment führt zur plastischen Verformung des Materials. Die Stopfen sollten nur mit dem Drehmoment eingeführt werden, das zur Reibungssicherung nötig ist.
SPP Stufen-Maskierstopfen: Lösung für Übergangsbohrungen
Der SPP Stufen-Maskierstopfen löst das Problem von Bohrungen, die unterschiedliche Durchmesser aufweisen oder Aufweitungen besitzen. Die kademelierte (gestufte) Bauform passt sich an diese Geometrieänderungen an.
Diese Kategorie wird eingesetzt, wenn eine Bohrung durch mehrere Materialschichten geht oder wenn Sacklöcher mit unterschiedlichen Durchmessern im Inneren vorhanden sind. Die Stufen fungieren als Dichtpunkte an den Übergangsstellen der Bohrung.
Dichtungs Vorteile der SPP Stufen-Maskierstopfen Struktur
Die gestufte Geometrie bietet den Vorteil, dass sie sich nicht nur radial, sondern auch axial anpasst. Wenn der Stopfen in eine Sackbohrung eingesetzt wird, drückt die Oberstufe gegen den Rand, während die Unterstufe im engeren Teil der Bohrung abdichtet. Dies verhindert, dass Beschichtungsstoffe durch Haarrisse im Inneren eindringen.
Besonders bei mehrschichtigen Bauteilen ist diese Abdichtung kritisch. Ohne die Stufenfunktion würde der Lack in den inneren Hohlraum fließen und dort eine schwer entfernbare Verklebung hinterlassen.
Positionierung von SPP Stufen-Maskierstopfen in variablen Durchmessern
Die Positionierung des SPP-Stopfens erfolgt so, dass die Stufe exakt an der Geometrieänderung der Bohrung anliegt. Eine Verschiebung kann dazu führen, dass die Abdichtung in den falschen Segmenten stattfindet. Die flexible Natur des Silikons erlaubt jedoch eine gewisse Toleranz, was die Handhabung in der Produktion beschleunigt.
Diese Stopfen sind oft länger als die Standardvarianten, um den Weg bis zur tiefsten Abdichtstelle überbrücken zu können. Sie erfordern eine genaue Vermessung der Bauteiltiefe vor der Auswahl.
SCT Flansch-Kegelstopfen: Schutz für Oberflächen und Flansche
Der SCT Flansch-Kegelstopfen vereint die Vorteile eines konischen Kerns mit einem integrierten Flansch. Der Flansch liegt bündig auf der Werkstückoberfläche auf und verhindert, dass Lack über die Bohrungskante läuft.
In der Beschichtungstechnik ist die Kantenabdichtung entscheidend. Ohne Flansch würde sich die Beschichtung als Tropfenfaden oder Überlackbildung über den Rand der Bohrung auf die Oberfläche ziehen. Der SCT verhindert diese unerwünschten Randerscheinungen.
Rolle des Flansches bei SCT Stopfen gegen Farbspritzer
Der Flansch fungiert als eine zusätzliche Schutzplatte, die größer ist als die Öffnung selbst. Er fungiert als Barriereschicht. In der Praxis bedeutet dies, dass der Bereich rund um die Bohrung ebenfalls vor der Beschichtung geschützt bleibt. Dies ist besonders bei optisch hochwertigen Bauteilen, wie Sichtteilen in der Medizintechnik oder Elektronikgehäusen, essenziell.
Die Dicke des Flansches ist so gewählt, dass er robust genug ist, um nicht zu brechen, wenn die Werkstücke aufgestapelt werden, aber dünn genug, um in beengten Platzverhältnissen auf dem Lackiergestell Platz zu finden.
Einsatz von SCT Flansch-Kegelstopfen in tiefen Bohrungen
Auch in tiefen Sacklöchern findet der SCT Verwendung, wenn die Oberflächenbeschaffenheit am Bohrungsrand kritisch ist. Die Kombination aus Tiefenabdichtung durch den Konus und Flächenabdichtung durch den Flansch bietet einen vollständigen Schutz. Bei tiefen Bohrungen wird der SCT oft mit längeren Schaftausführungen geliefert, um die Distanz zum Grund zu überbrücken.
Spezialserien: UW, STM und haltende Maskierstopfen-Typen
Neben den vier Hauptfamilien SMT, DFP, SPP und SCT existieren spezielle Produktreihen wie UW, STM und YMTP. Diese Decken Nischenanwendungen ab, die durch Standardformen nicht bedient werden können.
UW-Serien stehen häufig für universelle oder wärmebeständig verstärkte Typen. Sie sind für extreme Temperaturzyklen ausgelegt. STM-Modelle sind meist spezialisierte Varianten für spezifische Industrieprozesse mit erhöhten chemischen Anforderungen an die Maskierung.
Bedeutung der UW- und YMTP-Produktcodes
Die Abkürzung YMTP steht für Modelle mit speziellen Formkörpern, die oft in der Automobilindustrie für Motorblöcke oder Getriebegehäuse verwendet werden. UW-Serien fokussieren sich auf Hochtemperatur-Resistenz. Diese Bezeichnungen sind herstellerspezifisch, aber im Markt etabliert.
Die UW-Serie kann in der Regel höhere Temperaturen über längere Zeiträume tolerieren. Die YMTP-Geometrie hingegen optimiert den Sitz in unzugänglichen Winkeln oder bei sehr dicken Wandstärken. Eine genaue Zuordnung erfolgt meist über den Datenblattabgleich mit der Anwendung.
Maskierstopfen-Varianten mit integrierter Haltekralle
Ein häufiges Problem in der Serienfertigung ist der Verlust kleiner Stopfen nach dem Härtungsprozess. Stopfen mit angeformten Griffen oder Klemmkanten (oft unter den Codes mit "K" oder speziellen Suffixen) lösen dieses Problem. Sie können mit einer einfachen Zange oder einem speziellen Ausziehgerät entnommen werden.
Diese Bauform erhöht die Ergonomie in der Nachbearbeitung. Der Bediener benötigt keine spitzen Gegenstände, die das Material oder die Oberfläche des Werkstücks verletzen könnten. Die Kante dient nur zur Hebelwirkung und nicht der Abdichtung.
Auswahlkriterien: Temperaturbeständigkeit und Shore-Härte
Die Wahl des richtigen Silikon-Materials richtet sich primär nach den thermischen und mechanischen Anforderungen des Beschichtungsprozesses. Silikon ist ein Hochleistungsmaterial, dessen Eigenschaften jedoch im Rahmen seiner Spezifikationen liegen.
Für die meisten industriellen Lackierungen ist Silikon mit einer Shore A Härte zwischen 50 und 80 die Standardwahl. Diese Materialien sind weich genug, um sich an Toleranzen anzupassen, und fest genug, um standhaft zu bleiben.
Aushärtebereiche für Pulverlack und E-Coat mit Maskierstopfen
Der kritische Punkt bei der Auswahl ist die Aushärtungstemperatur. Die Standard-Trocknungsöfen für Pulverbeschichtung operieren im Bereich von 180 bis 220 °C. E-Coat-Anlagen liegen im Aushärtungsfenster von 180 bis 200 °C.
Silikon-Maskierstopfen sind für diesen Einsatzbereich von +315 °C max. ausgelegt. Solange diese Grenzen eingehalten werden, behält das Material seine volle Rückstellkraft. Abkühlungen bis -90 °C (Kryotechnik) sind ebenfalls möglich, erfordern aber eine Materialprüfung auf Sprödigkeit.
Einfluss der Shore A Härte auf die Haltekraft der Stopfen
Die Shore A Skala beschreibt die Widerstandsfähigkeit des Materials gegen eine harte Kugel. Shore 45 A ist sehr weich und eignet sich für feine Gewinde. Shore 80 A ist härter und für grobe Bohrungen oder Hochdruckbereiche geeignet.
Die gängigsten Typen liegen bei 55-60 Shore A. Diese Balance verhindert, dass der Stopfen beim Einsetzen zu stark eingedrückt wird, sorgt aber für eine dichte Abdichtung gegen den Beschichtungsnebel.
Abgrenzung zum Bestandsinhalt und interne Verlinkung
Dieser Artikel dient als technischer Referenzrahmen für die gesamte Produktfamilie. Er grenzt sich ab von der reinen Produktbeschreibung oder dem Einführungsartikel "Was sind Silikon-Maskierstopfen?". Hier wird das System der Kategorien und ihre logische Zuordnung erklärt.
Während die allgemeine Einführung den Zweck der Maskierung erklärt, liefert dieses Dokument die Struktur für die technische Suche und die Beschaffungsorganisation.
Notwendigkeit eines eigenständigen Kategorienhandbuchs
In großen Beschaffungsabteilungen ist die Unterscheidung der Typen entscheidend für die Kostenkontrolle. Wer für ein glattes Loch einen Gewindestopfen kauft, zahlt unnötig drauf. Diese Übersicht hilft Einkäufern und Ingenieuren, die richtige Kategorie sofort einzuordnen.
Das Dokument fungiert als Navigationshilfe innerhalb des Sortiments. Die logische Struktur (SMT bis SCT) spiegelt die technologische Komplexität der Bohrungen wider.
Strategie zur Weiterleitung auf die Basisdefinition
Für Einsteiger und die allgemeine Materialkunde wird auf den Grundtext verwiesen. Dieser Artikel setzt voraus, dass der Leser die Grundfunktion der Maskierung verstanden hat und nun die technische Spezifikation der verschiedenen Produktfamilien benötigt. Der Fokus liegt auf der Differenzierung.
Checkliste für vollständige Daten zur Angebotsanfrage
Um ein passgenaues Angebot für Silikon-Maskierstopfen zu erhalten, müssen spezifische technische Daten vorliegen. Eine Anfrage nur mit der Anzahl der Teile ist unvollständig und führt zu Rückfragen oder unpassenden Mustern.
Eine präzise Anfrage beschleunigt die Angebotserstellung und stellt sicher, dass die gelieferten Muster sofort in der Produktion testbar sind. Die folgenden Informationen sind zwingend erforderlich.
Sechs kritische Datenpunkte für die Lieferantenanfrage
- Bohrungstyp: Glatt, Gewinde, konisch, gestuft oder mit Flansch.
- Maße: Bohrungs-Ø (min/max) und Gewindebezeichnung (z.B. M6, 1/4" NPT).
- Prozess-Temperatur: Max. Ofentemperatur und Zeitdauer (z.B. 200°C für 20 min).
- Erforderliche Shore A Härte: Angaben, falls vorhanden (Standard: 55-60 Shore A).
- Wiederverwendbarkeit: Einwegprodukt oder für x-malige Nutzung vorgesehen.
- Materialanforderungen: Z.B. FDA-Konformität oder spezifische Farbe (Schwarz, Rot, Blau).
Häufig gestellte technische Fragen zu Maskierstopfen
Frage: Können SMT-Stopfen in Gewinden verwendet werden?
Antwort: Nein. SMT ist für glatte Bohrungen. Für Gewinde ist die DFP-Serie erforderlich, da die glatte Form keinen Halt im Gewinde findet.
Frage: Kann ich den Stopfen nach der Pulverbeschichtung wiederverwenden?
Antwort: Ja, bei fachgerechter Handhabung sind SMT und DFP Stopfen mehrmals nutzbar, sofern sie nicht mechanisch beschädigt oder mit Farbe verklebt wurden.
Frage: Was passiert, wenn die Temperatur über 315 °C liegt?
Antwort: Das Silikon verliert seine elastischen Eigenschaften und kann sich zersetzen. Für höhere Temperaturen sind spezielle Hochleistungs-Silikone oder PTFE-Lösungen nötig.
Suchen Sie professionelle Silikon-Maskierungslösungen?
Als YÜZEYTEK bieten wir weltweit professionelle Silikon-Maskierungs- und Industriebeschichtungslösungen. Kontaktieren Sie uns direkt mit Ihrem Anliegen.
Ähnliche Beiträge
Was ist ein Silikon-Maskierstopfen? So funktioniert er bei Pulverlack und E-Coat
Silikon Tapalar reinigen: 5 Methoden für lange Lebensdauer