Was ist ein Silikon-Maskierstopfen? So funktioniert er bei Pulverlack und E-Coat
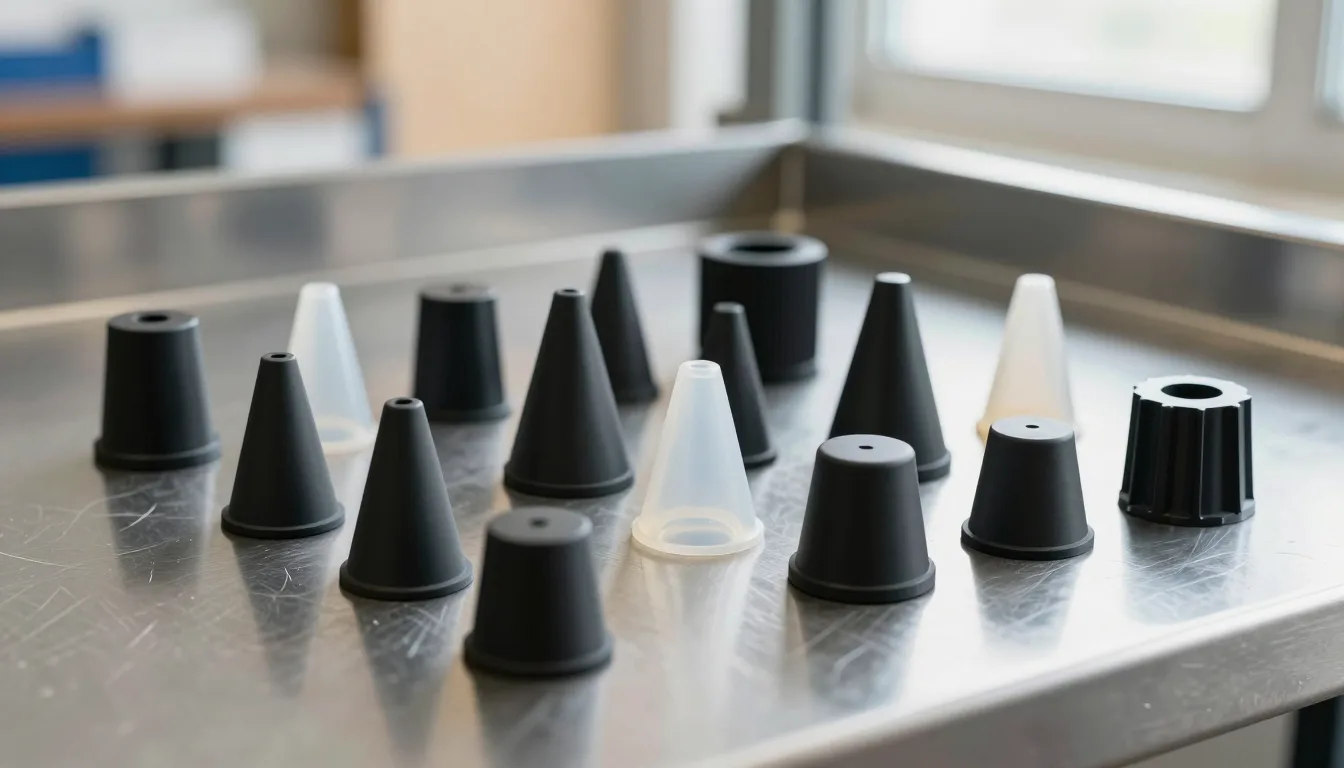
Ein Silikon-Maskierstopfen ist ein elastischer Verschluss, der vor dem Beschichten in Gewindebohrungen, Passbohrungen und andere geschützte Bereiche gesteckt wird. Seine Aufgabe lässt sich in einem Satz zusammenfassen: Beschichtung draußen halten, Gewinde innen heil lassen. In der Pulverbeschichtung und in der Elektrotauchlackierung entscheidet die Stopfenwahl darüber, wie sauber die Montage läuft und wie oft die Linie wegen Nacharbeit steht.
Dieser Leitfaden begleitet den Stopfen durch den Prozess. Er zeigt, wo er sitzt, warum er den Härteofen übersteht, welche Geometrie zu welcher Bohrung passt und welche Fehler in der Praxis die meisten Maskierprobleme verursachen. Am Ende steht eine Auswahlreihenfolge, die Sie direkt auf Ihr Bauteil anwenden können.
Was ein Silikon-Maskierstopfen leistet
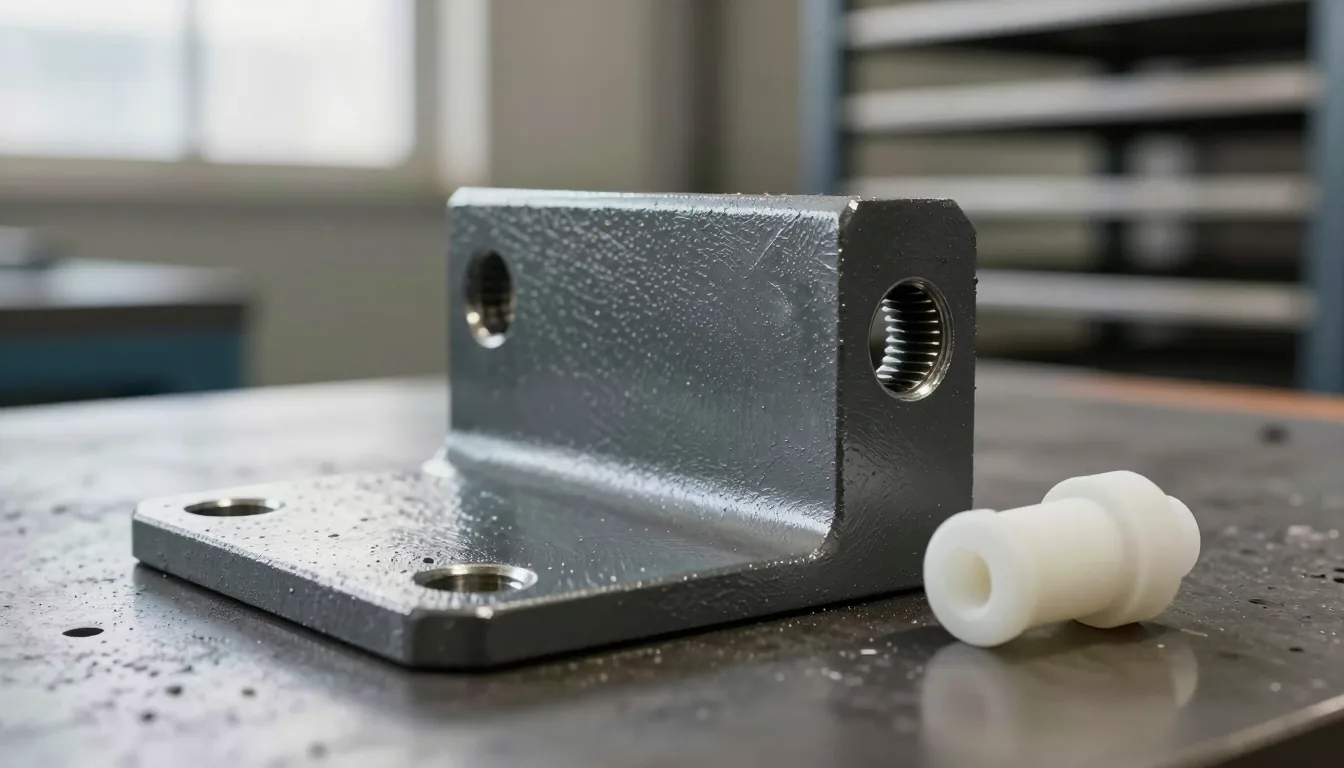
Der Stopfen ist ein formgefertigtes Elastomerteil für den wiederholten Kontakt mit Hitze und Beschichtungschemie. Beim Spritzen oder Tauchen verschließt er die Bohrungsöffnung mechanisch. Pulver, Lack und Vorbehandlungsflüssigkeit können nicht in die Bohrung eindringen.
Mit einer einfachen Kunststoffkappe ist er nicht vergleichbar. Pulveröfen arbeiten üblicherweise zwischen 180 °C und 220 °C. Die KTL-Einbrennung liegt zwischen 180 °C und 200 °C. Viele Kunststoffe erweichen in diesem Bereich, nehmen eine bleibende Verformung an und rutschen aus der Bohrung. Unsere Silikonstopfen sind für -90 °C bis +315 °C ausgelegt. Der Ofen bleibt deutlich innerhalb dieses Fensters, der Stopfen behält seine Elastizität, sitzt fest und lässt sich ohne Abdruck entfernen.
Der Stopfen in der Pulverbeschichtung
Pulver wird elektrostatisch aufgeladen und auf das geerdete Bauteil gesprüht. Die geladenen Partikel haften auf der Außenfläche. In Bohrungen und Vertiefungen fällt das Feld ab. Diesen Effekt nennt man Faradaykäfig. Ein Teil des Pulvers erreicht dennoch die Bohrungsöffnung und die ersten Gewindegänge. Nach dem Einbrennen wird daraus ein harter Film, und die Schraube läuft nicht mehr frei.
Der Silikonstopfen blockiert diesen Weg auf zwei Arten:
- Er verschließt die Bohrungsöffnung, sodass kein Pulver eindringt.
- Er bleibt bei Ofentemperatur flexibel und wandert nicht aus der Bohrung.
Mit dem richtigen Stopfen kommen die Gewinde sauber aus dem Ofen. Die Montage läuft im normalen Takt, ohne Nachschneiden, Gewindebohren oder Reparatur. Die Einsparung entsteht an einer späteren Station und wird deshalb oft übersehen. Sie ist trotzdem real.
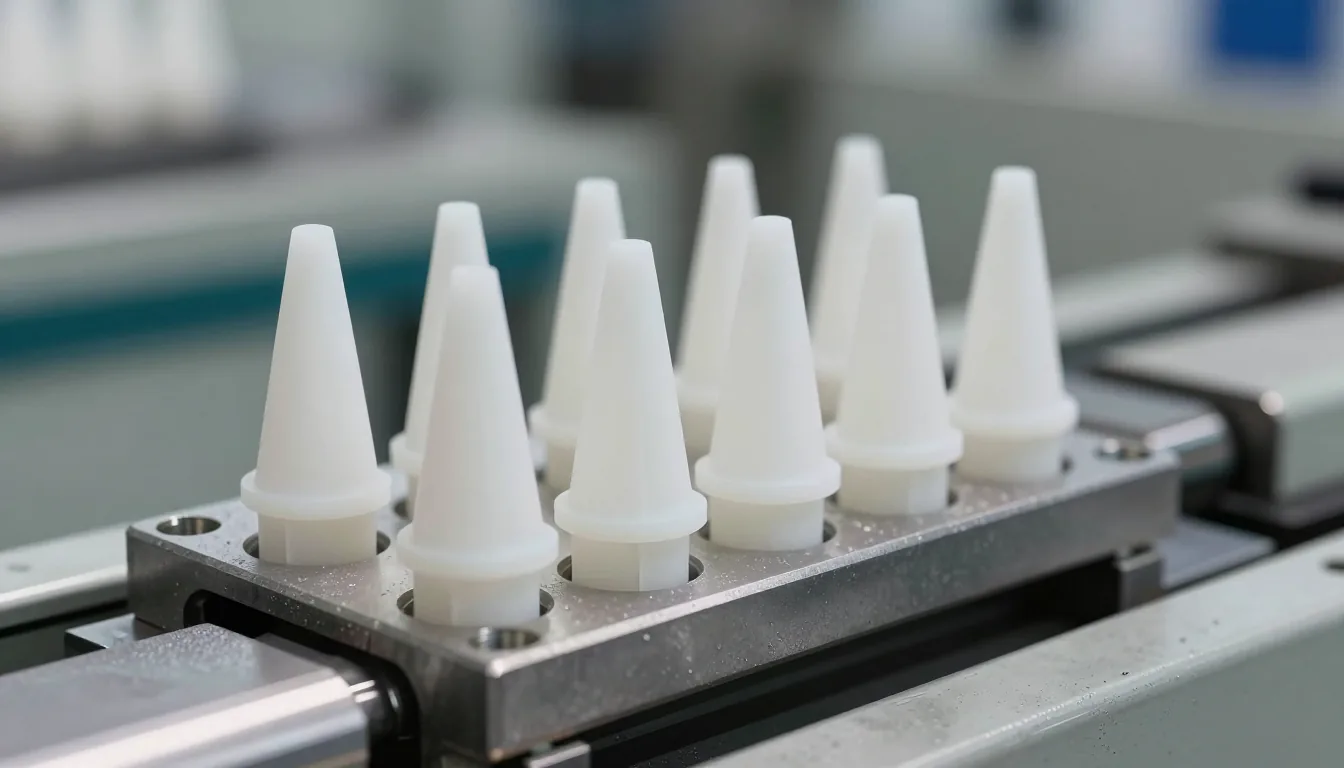
Der Stopfen in der Elektrotauchlackierung
Bei der Elektrotauchlackierung, auch Kataphorese oder KTL genannt, wird das gesamte Bauteil in ein Lackbad getaucht. Der Lack scheidet sich durch elektrischen Strom ab. Weil das Bauteil vollständig eintaucht, erreicht die Flüssigkeit jede offene Bohrung. Lack in Gewinden und Sacklöchern führt zu Montagefehlern und ungleichmäßiger Schichtdicke.
Zwei Eigenschaften sind hier entscheidend. Erstens die Dichtheit: Der Stopfen muss eine Sperre bilden, die das Bad nicht durchdringt. Zweitens die Chemikalienbeständigkeit: Badchemie, pH-Wert und Lösungsmittel dürfen den Stopfen nicht quellen oder erweichen lassen. Silikon bringt beides in ein ausgewogenes Verhältnis. Nach dem Ziehen des Stopfens sind die Gewinde sauber und die Lackkante scharf ausgeprägt.
Nach dem Bad wird das Bauteil eingebrannt. Der Stopfen bleibt während der Härtung sitzen. Wird er zu früh gezogen, kann die Lackkante reißen und um die Bohrung herum ein Hof entstehen. Deshalb wird er erst nach dem Ofen gezogen, wenn das Bauteil mit Handschuhen anfassbar ist.
Warum Silikon
Die Materialwahl beginnt bei Ofentemperatur und Badchemie. Silikon überzeugt aus fünf Gründen:
- Temperaturbereich: -90 °C bis +315 °C laut Datenblatt. Pulver- und KTL-Öfen liegen innerhalb dieses Bereichs.
- Elastizität: Shore A 45 bis 60 ergibt einen Stopfen, der sich von Hand setzen lässt und trotzdem in der Bohrung hält.
- Druckverformungsrest: Der Stopfen nimmt nach dem Ofen seine Form wieder an und arbeitet am nächsten Bauteil weiter.
- Chemikalienbeständigkeit: Lack, Entfetter und Badflüssigkeit lassen den Stopfen nicht quellen.
- Oberflächenschonung: Ein richtig dimensionierter Silikonstopfen hinterlässt keinen Ring und keine Verfärbung auf der lackierten Fläche.
Unsere Silikonmassen und Stopfen durchlaufen eine vierstündige Nachhärtung. Dieser Schritt entfernt flüchtige Bestandteile und stabilisiert die Härte. Stopfen aus derselben Charge verhalten sich dadurch an der Linie gleich.
Wann PVC oder ein anderes Material besser passt
Nicht jede Linie arbeitet über 200 °C. Für die Trocknung von Nasslack, Niedrigtemperatur-Beschichtungen und Prozesse bei Raumtemperatur sind PVC-Vinylkappen eine praktische Wahl. Unser PVC-Bereich ist für -60 °C bis +177 °C ausgelegt und deckt viele Nasslacköfen und Waschlinien ab. PVC ist günstiger und steifer, dehnt sich beim Aufsetzen also weniger. Steigt der Ofen über 177 °C, gehört Silikon auf das Bauteil. Polyester-Maskierband liegt bei 0 °C bis 200 °C, Kapton-Band bei 0 °C bis 260 °C. Band und Stopfen kommen oft am selben Gestell zusammen, die Wahl folgt der Geometrie der zu schützenden Fläche.
Die Gestellkonstruktion zählt
Auch ein korrekter Stopfen kann versagen, wenn das Bauteil ungünstig hängt. Bei einer nach unten zeigenden Bohrung zieht die Schwerkraft den Stopfen heraus. Bei einer nach oben zeigenden Bohrung sammelt sich Pulver am Rand. Gestelle, die Bohrungen waagerecht oder leicht geneigt halten, erleichtern dem Stopfen die Arbeit. Auch die Ofentemperatur ist nicht gleichmäßig. Bereiche nahe der Tür können heißer laufen. Stopfen an diesen Positionen verdienen einen Sicherheitsabstand zur oberen Grenze.
Stopfentypen und ihre Einsatzbereiche
Bohrungen sind unterschiedlich. Gewindebohrung, Sackloch, Blechöffnung und offene Fläche brauchen jeweils eine eigene Geometrie. Unsere wichtigsten Familien:
| Stopfentyp | Geometrie | Typischer Einsatz |
|---|---|---|
| SMT Konusstopfen | Konischer Körper, ebene Auflagefläche | Runde Bohrungen in verschiedenen Durchmessern, schnelles Setzen |
| DFP Gewindestopfen | Körper passend zum Gewindeprofil | Metrische Gewindebohrungen, Schutz der Montagegewinde |
| SPP Stufenstopfen | Zwei oder mehr Durchmesserstufen | Bohrungen mit wechselndem Durchmesser über die Tiefe |
| SCT Konusstopfen mit Bund | Konischer Körper mit Bund | Schutz der Fläche rund um die Bohrung |
| UW Doppelkonusstopfen | Beidseitig konisch | Bohrungen mit Zugang von beiden Seiten, keine Orientierung nötig |
| STM Steckstopfen | Zylindrischer Körper mit Haltnut | Gerade Bohrungen mit fester Presspassung |
Die Geometrie ist nur die halbe Entscheidung. Die Aufhängung des Bauteils, die Spritzrichtung und die Wärmeverteilung im Ofen verändern das Ergebnis. Eine nach unten zeigende Bohrung braucht unter Umständen einen Bund oder eine Haltestruktur, selbst wenn ein einfacher Konusstopfen vom Durchmesser her passt.
Für konische Bohrungen stehen SMT Konusstopfen bereit, für Gewinde die DFP Gewindestopfen und für den Schutz der Fläche rund um die Bohrung die SCT Konusstopfen mit Bund.
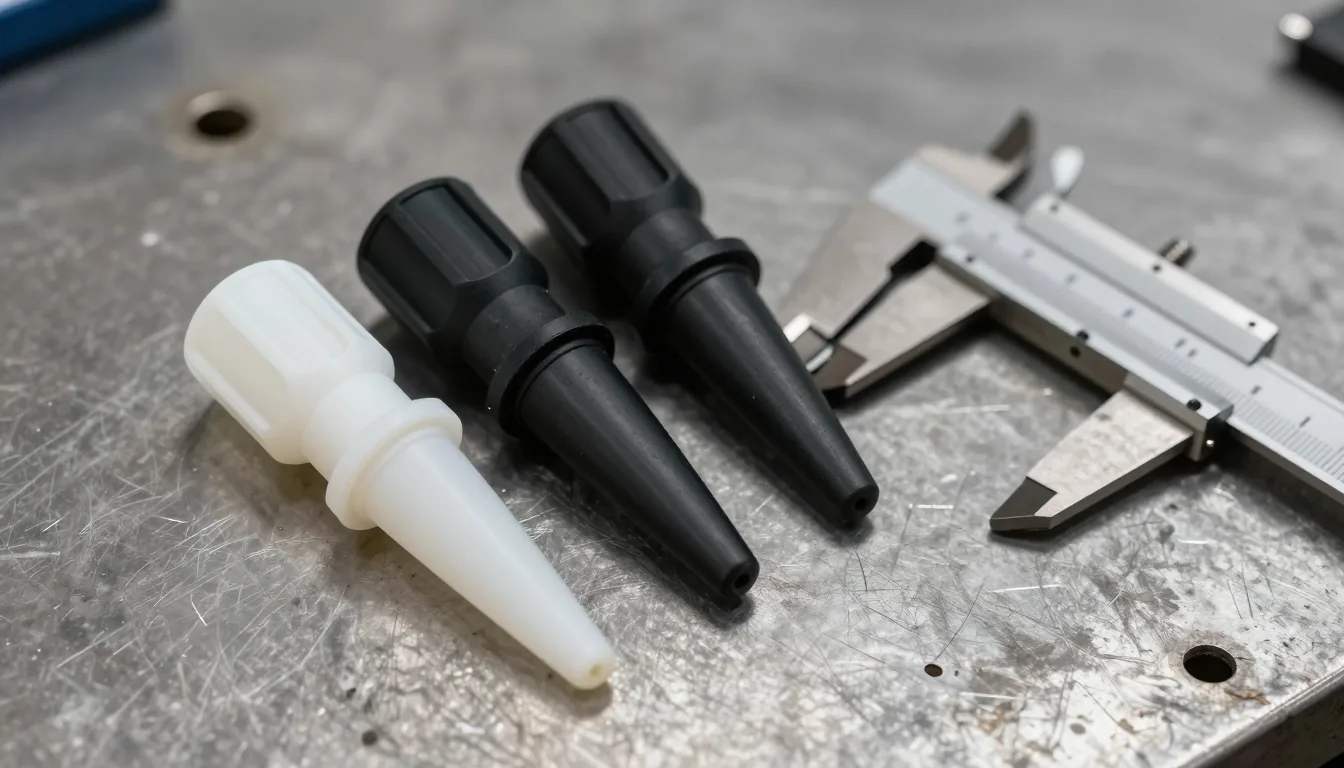
Die richtige Größe wählen
Die Dimensionierung entscheidet, ob der Stopfen seine Aufgabe erfüllt. Arbeiten Sie in dieser Reihenfolge:
- Bohrung messen. Mit der Schieblehre in zwei Richtungen messen. Bei ovalen Bohrungen den größten und den kleinsten Durchmesser notieren.
- Gewinde prüfen. Bei Gewindebohrungen die Steigung mit Gewindelehren bestätigen. Ein Gewindestopfen mit falscher Steigung klemmt schon beim ersten Umdrehen.
- Tiefe messen. Der Körper soll in der Bohrung sitzen, ohne herauszustehen, aber tief genug für die Abdichtung. Bei Sacklöchern unten Freiraum lassen.
- Oberfläche prüfen. Muss die Fläche um die Bohrung unbeschichtet bleiben, ist ein Modell mit Bund die richtige Wahl.
- Ofentemperatur bestätigen. Die Arbeitstemperatur muss im Nennbereich des Stopfens bleiben.
Maßtabelle und Toleranzen behandelt der nächste Beitrag. Eine Regel gehört hierher: Der Stopfen mit dem nächstliegenden Durchmesser ist nicht automatisch der richtige. Der Körper wird am Außendurchmesser des Gewindes ausgewählt, nicht am Kerndurchmesser. Wer am falschen Maß ansetzt, dessen Stopfen sitzt hoch und wandert im Ofen.
Ablauf in der Anwendung
- Bohrung reinigen. Späne, Öl und Vorbehandlungsreste entfernen. Eine verschmutzte Bohrung verhindert den vollständigen Sitz.
- Stopfen prüfen. Stopfen mit Riss, Schnitt oder bleibender Verformung aussortieren. Wiederverwendete Stopfen werden in jedem Zyklus geprüft.
- Stopfen setzen. Gerade in die Bohrung drücken. Konusstopfen brauchen wenig Kraft. Gewindestopfen von Hand ansetzen, den ersten Gang finden und im Uhrzeigersinn drehen.
- Sitz kontrollieren. Der Bund soll die Fläche berühren, der Stopfen gerade sitzen. Ein schräger Stopfen ist die häufigste Ursache für Wanderung im Ofen.
- Beschichten und einbrennen. Lack kann sich auf dem Stopfen aufbauen. Die Bohrungsöffnung bleibt verschlossen. Am Ofenausgang müssen die Stopfen noch sitzen.
- Ziehen. Erst wenn das Bauteil mit Handschuhen anfassbar ist. Ein heißer Stopfen reißt beim Ziehen und kann die Lackkante beschädigen.
Häufige Fehler
- Zu kleinen Stopfen wählen. Er sitzt locker, Pulver erreicht das Gewinde, und die Kosten erscheinen später als Gewindereparatur.
- Den Bund weglassen. Die Schichtdicke unterscheidet sich rund um die Bohrung und zeigt sich als sichtbarer Ring auf Sichtflächen.
- In eine ölige Bohrung stecken. Der Stopfen rutscht und fällt im Ofen ab. Reinigen gehört vor das Maskieren, nicht danach.
- Einen Stopfen unbegrenzt wiederverwenden. Silikon ist elastisch, doch Risse und Härteänderungen kommen mit der Zeit. Chargen verfolgen und regelmäßig prüfen.
- Das Ofenprofil ignorieren. Läuft die Linie über der Nenntemperatur, nimmt der Stopfen eine bleibende Verformung an.
Qualitätskontrolle und Chargenrückverfolgung
Ein Maskierstopfen wird an drei Punkten gemessen: Maßhaltigkeit, Härte und Oberflächenintegrität. Wir beproben jede Charge. Maße prüfen wir mit Schieblehre und Profilprojektor, die Härte mit einem Shore-A-Durometer, die Oberfläche auf Grat, Risse und Formmarken.
Auf Kundenseite lohnt sich eine Erstmusterprüfung. Stopfen setzen, durch den echten Ofen fahren, Bohrung nach der Beschichtung prüfen und das Gewinde mit einer Lehre testen. So zeigen sich die meisten Überraschungen, bevor die Serie startet.
So arbeitet YÜZEYTEK
YÜZEYTEK produziert seit 2014 in Tuzla, Istanbul, Produkte für die Oberflächentechnik. Silikon-Maskierstopfen, Silikonmassen, PVC-Vinylkappen, Bänder und Plastisol-Rohstoffe entstehen unter derselben Fertigungsdisziplin. Maße und Temperaturdaten werden für jede Charge geprüft.
Für die richtige Stopfenwahl benötigen wir Bohrungsmaß, Gewindeangabe und Ofentemperatur. Senden Sie ein Foto und die Maße Ihres Bauteils, dann bestimmen wir den Stopfen gemeinsam. Die Kategorie Silikon-Tapa-Schutzkappen zeigt die Familien, für Gewindebohrungen geht es direkt zu den DFP Gewindestopfen.
Häufige Fragen
Wie oft lässt sich ein Silikonstopfen wiederverwenden?
Die Standzeit hängt von Ofentemperatur, Lackchemie und Ziehmethode ab. Prüfen Sie ihn in jedem Zyklus und sortieren Sie Stopfen mit Riss, Schnitt oder bleibender Verformung aus. Wir empfehlen eine chargenbezogene Prüfung statt einer festen Zyklenzahl.
Kann derselbe Stopfen für Pulver und KTL verwendet werden?
In den meisten Fällen ja. Bei KTL wiegen Chemikalienbeständigkeit und Dichtheit schwerer. Teilen Sie die Badzusammensetzung mit, dann bestätigen wir die Materialwahl.
Vor oder nach der Beschichtung einsetzen?
Vorher. Entfernen erst nach Härtung und Abkühlung. Ein nachträglich gesetzter Stopfen schützt eine Bohrung, die bereits verschmutzt ist, und bringt keinen Nutzen.
Bleibt ein Abdruck um die Bohrung?
Bei richtiger Härte und Größe nicht. Ein zu harter oder zu kleiner, mit Gewalt gesetzter Stopfen kann einen Ring auf der Fläche hinterlassen.
Suchen Sie professionelle Silikon-Maskierungslösungen?
Als YÜZEYTEK bieten wir weltweit professionelle Silikon-Maskierungs- und Industriebeschichtungslösungen. Kontaktieren Sie uns direkt mit Ihrem Anliegen.
Ähnliche Beiträge
Silikon Tapalar reinigen: 5 Methoden für lange Lebensdauer
Maskierung in e-coat- und Kataphorese-Prozessen: Umfassender Anwendungsleitfaden