Doğru Silikon Tapa Ölçüsü Nasıl Seçilir? Diş, Çap ve Boy Rehberi
Doğru silikon tapa ölçüsü, deliğin nominal çapına bakıp en yakın sayıyı seçmekle bulunmaz. Ölçü; diş üstü çapı, diş adımı, delik derinliği, yüzeydeki pay ve fırın koşullarının birlikte okunmasıyla belirlenir. Tek bir ölçüyü yanlış okumak, seri üretimde ya boya sızmasına ya da tapayı fırında kaybettiren gevşek oturmaya yol açar.
Bu rehberde ölçü seçimini adım adım ele alıyoruz. Hangi çapın ölçüleceğini, dişli ve dişsiz delik arasındaki farkı, gövde boyunun neden önemli olduğunu ve ölçü tablosunun nasıl okunacağını örneklerle anlatıyoruz. Sonunda kendi parçanız için doldurabileceğiniz kısa bir kontrol listesi var.
Hangi çap ölçülür?
Bir delikte birden fazla çap vardır. Kumpasın uçları nereye değiyorsa ölçülen değer odur, ama bu değer her zaman tapanın seçileceği çap değildir.
- Diş üstü çapı (majör): Dişlerin en dış noktaları arasındaki mesafe. Metrik dişte M8 denince kastedilen değer budur.
- Diş dibi çapı (minör): Dişlerin en iç noktaları arasındaki mesafe. Kumpas dişlerin arasına giriyorsa bu değer okunur.
- Ön delik çapı: Diş açılmadan önce delinen çap. Dişli tapada bu değer tek başına yeterli değildir.
- Pah ve giriş çapı: Deliğin ağzındaki genişletilmiş bölge. Flanşlı tapada oturma yüzeyini etkiler.
Dişli tapalarda seçim diş üstü çapına göre yapılır. Diş dibi çapına göre seçilen tapa, dişlerin üzerinde yükselir ve tam oturmaz. Bu ayrım, ölçü hatasının en sık yapılan biçimidir.
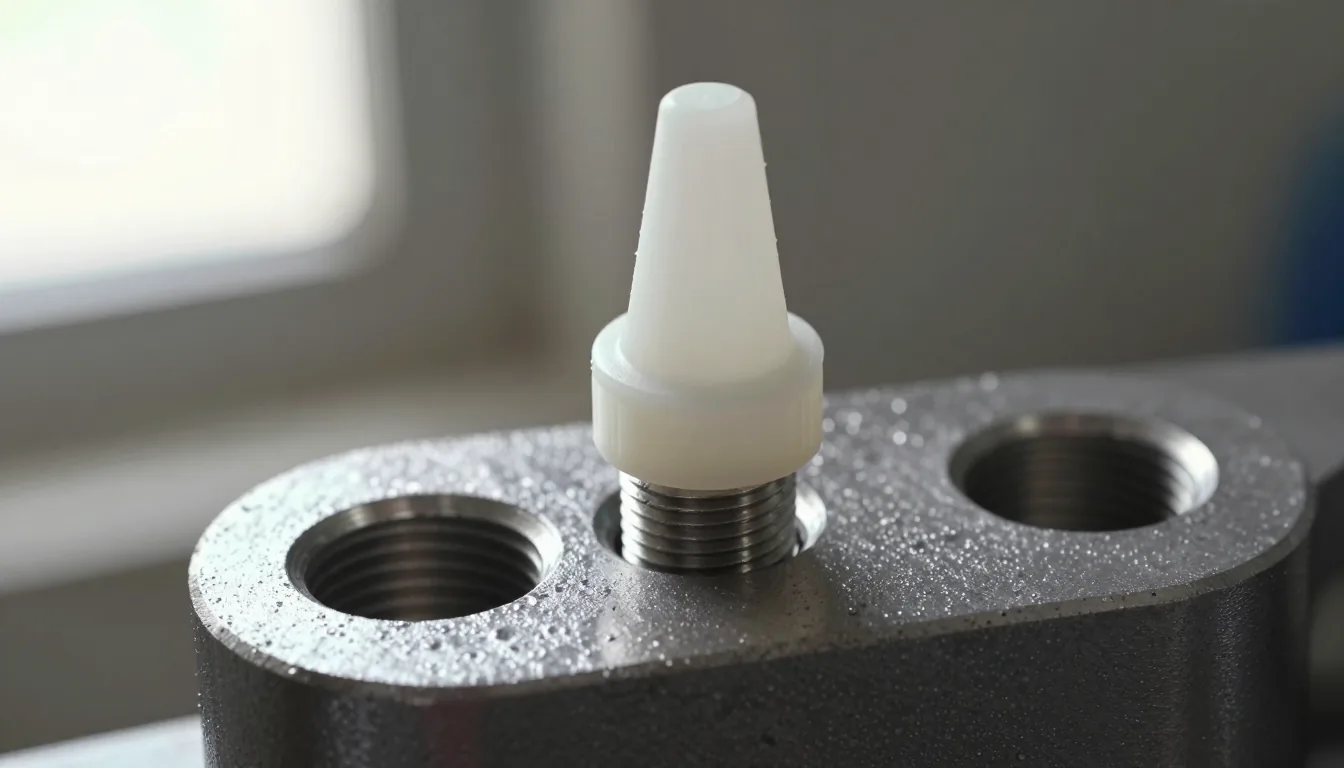
Dişli delikte ölçü nasıl okunur?
Önce dişin metrik olup olmadığını doğrulayın. Metrik dişte çap ve adım birlikte yazılır: M8 x 1,25 gibi. İlk sayı diş üstü çapını milimetre cinsinden verir. İkinci sayı iki diş arasındaki mesafeyi, yani adımı gösterir.
Ölçüm sırası şöyledir:
- Diş taraklarıyla adımı belirleyin. Tarak dişlere tam oturuyorsa adım doğrudur.
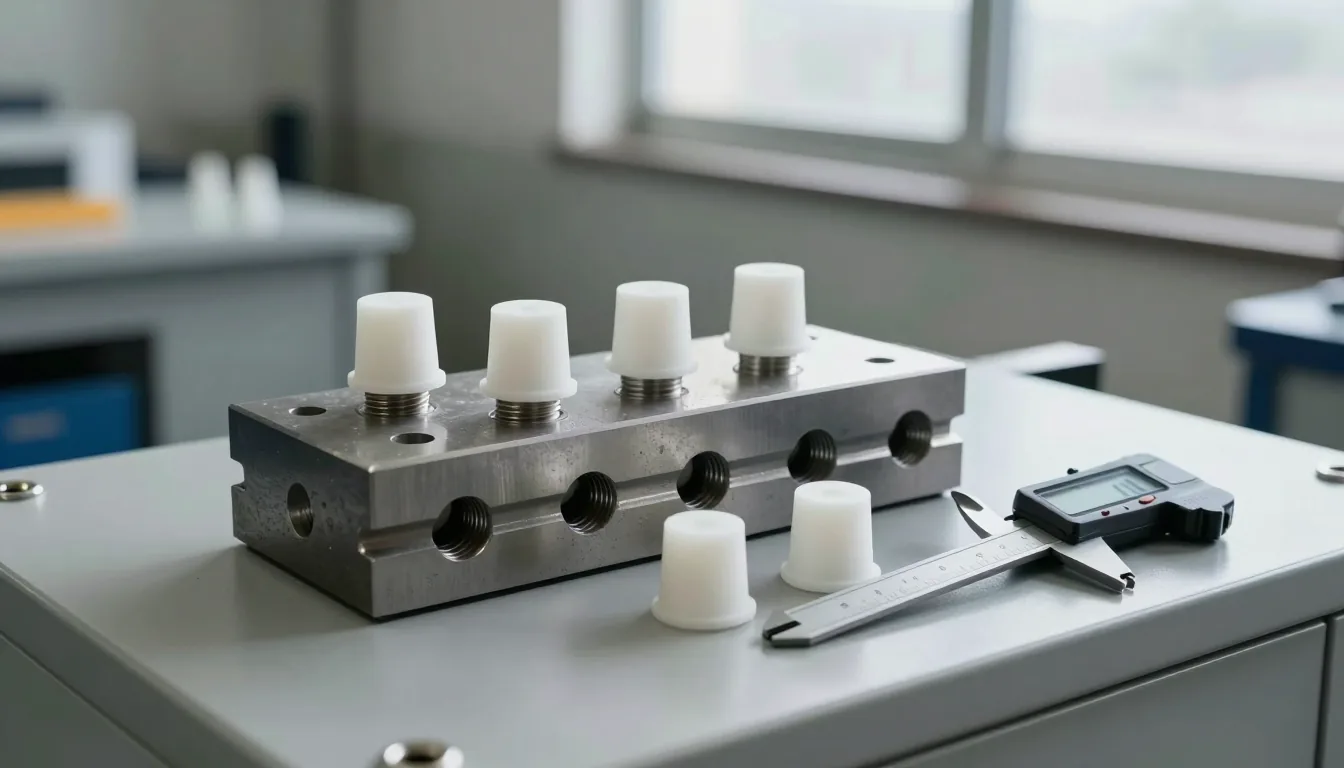
- Kumpasla diş üstü çapını ölçün. Kumpasın uçları diş tepelerine değmeli, diş aralarına girmemelidir.
- Delik derinliğini ölçün. Kumpasın derinlik çubuğu deliğin tabanına değene kadar indirin.
- Yüzeyde kaç milimetrelik bir alanın korunacağını belirleyin. Bu değer flanş çapını belirler.
Örnek: M8 x 1,25 bir delikte diş üstü çapı 8,0 mm, diş dibi çapı yaklaşık 6,8 mm'dir. Tapanın gövdesi 8,0 mm'lik diş üstü çapına göre seçilir. Kumpas diş aralarına girip 6,8 mm okunursa, seçilen tapa yaklaşık 1,2 mm küçük kalır. Bu fark, tapayı ilk takmada belli eder: tapa deliğe neredeyse hiç direnç göstermeden düşer.
Dişsiz delikte ölçü
Dişsiz delikte tek bir çap vardır, ancak delik her zaman dairesel değildir. Saç deliklerinde ovalleşme, kesim çapakları ve kalınlık farkı ölçüyü etkiler.
Dairesel delikte iki dik yönde ölçüm alın. İki değer arasındaki fark 0,2 mm'yi geçiyorsa delik oval kabul edilir. Bu durumda tapanın en büyük çapa göre seçilmesi, küçük yönde sıkı oturmasını sağlar. Ancak aşırı sıkı tapa, takma sırasında yırtılabilir. Oval deliklerde esnek gövdeye sahip konik tapa veya hafif büyük flanşlı model daha güvenlidir.
Saç kalınlığı da ölçülmelidir. İnce saçta tapa gövdesi delikten arkaya taşar. Taşan kısım boya hattında birikintiye ve fırında damlamaya yol açabilir. Kalın saçta ise kısa gövde deliğin içinde kalır, sızdırmazlık zayıflar.
Gövde boyu neden önemli?
Tapanın işini yapması için deliğin ağzını geçmesi ve dişlerin içine yeterince girmesi gerekir. Çok kısa gövde, sadece ağzı kapatır; boya basıncı veya banyo hareketi karşısında kayabilir. Çok uzun gövde ise kör deliğin tabanına dayanır, tapa dışarı doğru itilir ve flanş yüzeyden ayrılır.
Boy seçiminde basit bir kural kullanılabilir: gövde, delik derinliğinin en az üçte ikisini doldurmalı, tabana değmemelidir. Dişli tapada bu kural diş boyuna göre uygulanır. Delik boyu 12 mm ise 8 mm ile 10 mm arasında gövde uygundur. Delik 8 mm ise 6 mm gövde yeterlidir.
Kör delikte taban boşluğu bırakmak da önemlidir. Tapa tabana tam dayanırsa, fırında genleşen hava tapayı dışarı iter. Küçük bir hava boşluğu bu riski azaltır.
Flanş çapı ve yüzey payı
Flanş, tapanın delik çevresindeki yüzeye oturan geniş kısmıdır. İki iş yapar: tapayı dik tutar ve yüzeye boya sızmasını engeller. Flanş çapı, korunması gereken yüzey alanına göre seçilir.
Örneğin bir montaj yüzeyinde cıvata başının oturacağı 2 mm'lik bir halka boyasız kalmalıysa, flanş bu halkayı tamamen kapatmalıdır. Flanş çok küçükse boya halkaya sızar ve montajda yüzey düzlemselliği bozulur. Flanş çok büyükse görünür yüzeyde geniş bir boyasız alan kalır ve kozmetik kalite düşer.
Flanş kalınlığı da fırın izi açısından önemlidir. Çok ince flanş, sıcakta yüzeye yapışır ve sökme sırasında yırtılır. Çok kalın flanş ise boya kenarında basamak oluşturur.
Tolerans ve oturma sınıfı
Ölçü tablolarındaki değerler genellikle nominal ölçüdür. Gerçek delikler tolerans içinde değişir. Bu nedenle tapa seçiminde bir oturma sınıfı belirlemek gerekir:
| Oturma | Delik ile tapa arasındaki fark | Sonuç |
|---|---|---|
| Gevşek | Tapa çapı delikten 0,3 mm veya daha küçük | Kolay takılır, fırında kayma riski yüksek |
| Normal | Fark 0,1 mm ile 0,3 mm arası | Elle takılır, çoğu hatta yeterli sızdırmazlık |
| Sıkı | Fark 0,1 mm'den az veya tapa delikten büyük | İyi sızdırmazlık, takma zorluğu ve yırtılma riski |
Toz boya ve e-coat hatlarında normal oturma çoğu uygulama için yeterlidir. Yüksek basınçlı yıkama, daldırma veya uzun fırın süresi varsa sıkı oturma tercih edilir. Ancak sıkı oturma her zaman daha iyi değildir: aşırı sıkı tapa, takma sırasında dişleri zorlar ve sökme sırasında yırtılır.
Ölçü tablosu nasıl okunur?
Ürün kataloğundaki bir tapa satırında genellikle şu sütunlar bulunur: model kodu, diş veya delik çapı, gövde boyu, flanş çapı, malzeme ve sıcaklık aralığı. Satırı okurken sıra şöyle olmalı:
- Model kodundaki tip harflerine bakın. Konik, dişli, kademeli veya flanşlı olduğunu buradan anlarsınız.
- Delik çapı sütununu kendi ölçünüzle karşılaştırın. Dişli delikte bu sütun diş üstü çapıdır.
- Gövde boyunu delik derinliğiyle karşılaştırın. Üçte iki kuralını uygulayın.
- Flanş çapını korunacak yüzey alanıyla karşılaştırın.
- Malzeme ve sıcaklık satırını hattınızla doğrulayın.
Katalogda aradığınız ölçü yoksa en yakın iki modeli deneyin. Küçük olan gevşek kalıyorsa büyük olanı değil, bir üst gövde çapına sahip aynı modeli seçin. Gövde çapı ile flanş çapı farklı büyüklüklerdir; birini büyütmek diğerini büyütmez.
Ölçüyü belirledikten sonra SMT konik tapalar, DFP dişli tapalar ve SPP kademeli tapalar sayfalarından gövde seçeneklerini karşılaştırabilirsiniz.
Ölçüm aletleri ve doğru kullanım
Ölçü seçiminin doğruluğu, kullanılan aletin durumuna bağlıdır. Atölyede üç alet yeterlidir: kumpas, diş tarağı ve derinlik ölçer. Kumpasın her kullanımdan önce sıfırlanması gerekir. Çeneler kapalıyken ekran sıfır göstermiyorsa ölçümler kayar. Dişli delikte kumpasın uçları aşındıysa diş tepelerini değil diş aralarını okur, bu da sessiz bir ölçü hatası üretir.
Diş tarağı, diş adımını belirlemek için kullanılır. Tarağın dişleri deliğin dişlerine tam oturmalıdır. Oturmuyorsa bir küçük veya bir büyük adım denenir. Metrik ve inç diş birbirine benzeyebilir; ölçüyü milimetre cinsinden okumak için tarağın üzerindeki değeri kontrol edin. Derinlik ölçerde ise çubuğun deliğin tabanına düz değmesi gerekir. Eğik tutulan çubuk, gerçek derinlikten daha büyük bir değer gösterir.
Ölçümü en az iki kez, tercihen iki farklı kişiyle tekrarlayın. Seri üretimde ölçüyü bir kez alıp tüm partiyi ona göre seçmek, tolerans farkı olan parçalarda sorun çıkarır. Numune parçalardan en büyük ve en küçük delik ölçüsünü not edin; tapa seçimini bu aralığa göre yapın.
Sıcaklığın ölçüye etkisi
Metal parçalar fırında genleşir, soğuduktan sonra eski ölçüsüne döner. Silikon tapa da sıcakta genleşir. İki malzemenin genleşme katsayısı farklı olduğu için, oda sıcaklığında sıkı oturan bir tapa fırında daha da sıkı hale gelebilir. Bu durum sökme sırasında yırtılmaya yol açar. Tersine, çok gevşek tapa sıcakta iyice gevşer ve düşer.
Bu nedenle ölçü, parçanın oda sıcaklığındaki hali üzerinden alınır. Fırın sıcaklığı yüksekse ve tapa uzun süre sıcakta kalıyorsa, normal oturma yerine bir kademe daha sıkı model seçilebilir. Ancak bu karar deneme parçasıyla doğrulanmadan seri üretime uygulanmamalıdır.
Sahada doğrulama
Seçilen ölçü, seri üretime geçmeden önce gerçek parçada denenmelidir. Doğrulama üç adımda yapılır:
- Kuru deneme: Tapa temiz deliğe elle takılır. Direnç hissedilmeli, ancak aşırı kuvvet gerekmemelidir.
- Fırın denemesi: Parça gerçek sıcaklık profilinde işlemden geçirilir. Tapa yerinde kalmalı ve söküldükten sonra eski formuna dönmelidir.
- Ölçü kontrolü: İşlem sonrası delik içi kumpasla ve diş taraklarıyla kontrol edilir. Boya kalıntısı veya diş deformasyonu olmamalıdır.
Bu üç adım tamamlanmadan verilen sipariş, sahada sürpriz üretir. Özellikle yeni kalıp veya yeni boya hattı devreye alınıyorsa deneme parçası mutlaka saklanmalıdır.
Sık yapılan ölçü hataları
- Diş dibi çapını okumak: Tapa küçük seçilir, fırında kayar.
- Nominal çapı ölçü sanmak: Aşınmış delikte tapa gevşek kalır.
- Boyu hesaba katmamak: Kısa gövde sızdırmazlık sağlamaz, uzun gövde flanşı kaldırır.
- Flanş çapını yüzeyle karşılaştırmamak: Boya kenarı montaj yüzeyine taşar.
- Tek parçada karar vermek: Tolerans farkı seri üretimde ortaya çıkar.
Hızlı kontrol listesi
- Delik dişli mi, dişsiz mi?
- Diş üstü çapı ve adım ölçüldü mü?
- Delik derinliği ve saç kalınlığı ölçüldü mü?
- Korunacak yüzey alanı ve flanş çapı belirlendi mi?
- Fırın sıcaklığı ürün aralığının içinde mi?
- Kuru deneme ve fırın denemesi yapıldı mı?
Bu altı soruya net cevap verdiyseniz ölçü seçimi büyük ölçüde tamamlanmıştır. Elinizde ölçü kumpası yoksa parçanın fotoğrafını bir cetvelle birlikte çekip gönderin, biz değerleri birlikte okuyalım. Ürün ailelerini silikon tapa şapkalar sayfasında, dişli delikler için DFP dişli tapalar sayfasında, konik ve kademeli modeller için SMT konik tapalar sayfasında bulabilirsiniz.
Sık sorulan sorular
Tapa ölçüsü delikten büyük olabilir mi?
Sıkı oturma gereken hallerde tapa çapı delik çapına eşit veya çok az büyük olabilir. Ancak bu fark 0,1 mm'yi geçerse takma zorlaşır ve tapa yırtılabilir. Farkı ürün verisiyle doğrulamak gerekir.
Aynı tapa hem M8 hem M10 deliğe olur mu?
Konik tapa belirli bir aralıkta esneyebilir, ancak iki farklı metrik diş için aynı gövde çapı doğru sonuç vermez. Dişli tapada her diş ölçüsü için ayrı model kullanılır. Konik tapada ise gövdenin oturduğu çap aralığı ürün verisinde belirtilir.
Ölçüyü delik ağzından mı, tabandan mı almalıyım?
Çap ölçümü delik ağzından ve mümkünse iki derinlikte alınır. Derinlik ölçümü tabandan yapılır. Ağızda pah varsa çap, pahın altındaki gerçek delikten okunmalıdır.
Plastik parçalarda ölçü değişir mi?
Plastik parçalarda kalıp çekmesi ve sıcaklık etkisiyle delik çapı değişebilir. Bu nedenle ölçüm, parça üretim sıcaklığında ve üretimden yeterli süre sonra yapılmalıdır.
Profesyonel Silikon Maskeleme Çözümleri Mi Arıyorsunuz?
YÜZEYTEK olarak tüm dünyaya profesyonel silikon maskeleme ve endüstriyel kaplama çözümleri sunuyoruz. İhtiyacınız için hemen bizimle iletişime geçin.
İlgili Yazılar
Test Contalarında Şehirlenme (Extrusion) Hatası ve Çözümü
Silikon Tapa vs PVC Kapak: Kimyasal Dayanıklılık Karşılaştırması