Silikon Maskeleme Tapası Nedir? Toz Boya ve E-Coat'ta Nasıl Çalışır
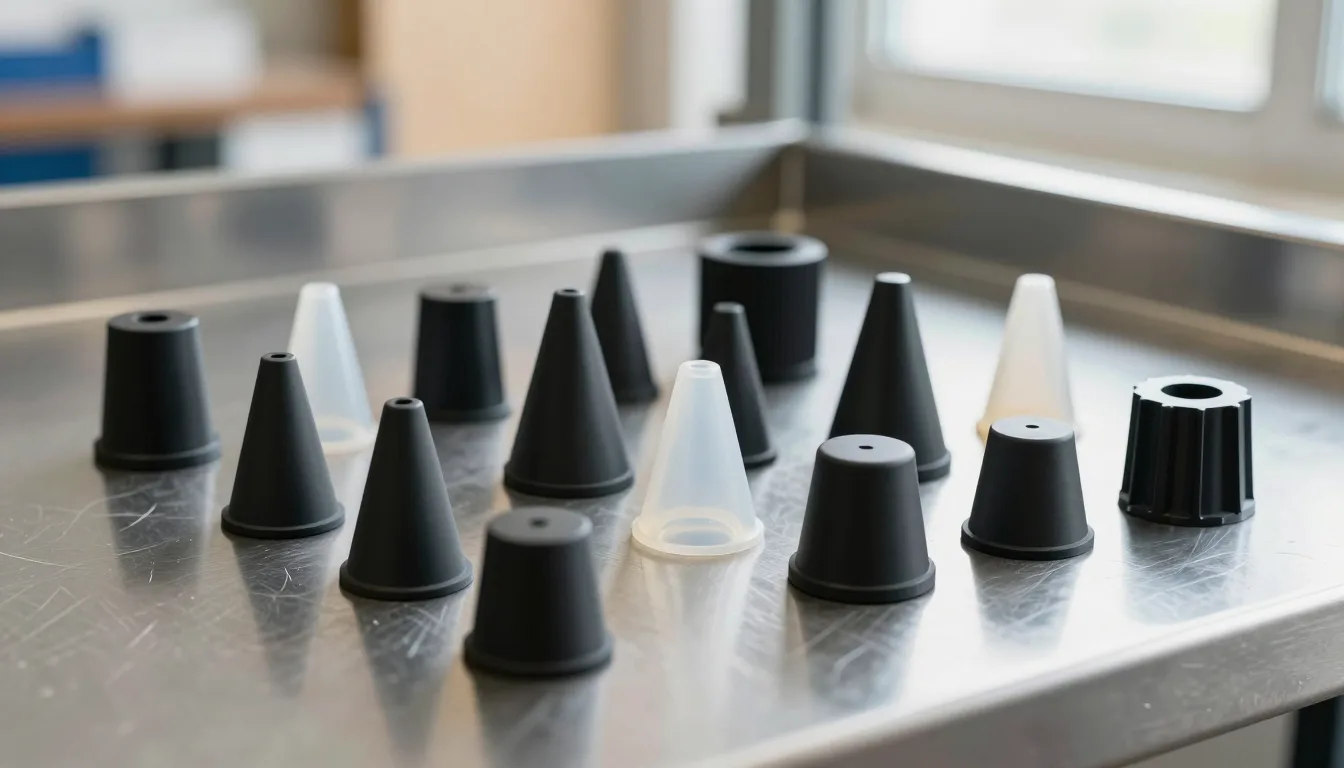
Silikon maskeleme tapası, boya ve kaplama işleminden önce vida dişlerine, pim deliklerine ve kaplanmaması gereken yüzeylere takılan esnek bir tıkaçtır. Görevi iki kelimeyle özetlenir: boya girsin, diş bozulmasın. Toz boya ve e-coat (kataforez) hatlarında tapanın doğru seçilmesi, hem parçanın montaj kalitesini hem de hattın duruş süresini belirler.
Bu rehberde bir silikon tapanın hattın neresinde devreye girdiğini, fırın sıcaklığında neden deforme olmadığını, hangi tapa tipinin hangi deliğe uyduğunu ve sahada en sık yapılan hataları anlatıyoruz. Yazının sonunda kendi parçanız için ölçü seçme sırasını bulacaksınız.
Silikon maskeleme tapası nedir?
Silikon maskeleme tapası, kalıplama yoluyla üretilen, yüksek sıcaklığa dayanıklı elastomer bir üründür. Parçanın üzerine boya püskürtülürken veya parça boya banyosuna daldırılırken, tapa deliğin ağzını mekanik olarak kapatır. Böylece boya, kaplama ve kimyasal madde deliğin içine ilerleyemez.
Tapayı sıradan bir plastik tıpa ile karıştırmamak gerekir. Toz boya fırınında sıcaklık genellikle 180 °C ile 220 °C arasında seyreder. E-coat kürlemesi de 180 °C ile 200 °C bandında çalışır. Bu sıcaklıklarda birçok plastik yumuşar, kalıcı şekil değiştirir ve delikten kayar. Silikon ise ürün verilerimizde -90 °C ile +315 °C aralığında çalışacak şekilde üretilir. Fırın sıcaklığı bu aralığın altında kaldığı için tapa esnekliğini korur, delikten çıkmaz ve işlem sonunda iz bırakmadan sökülür.
Toz boya hattında tapa ne yapar?
Toz boya, elektrostatik yükleme ile parçaya yapışır. Boya tabancası negatif yüklü toz tanelerini püskürtür, parça topraklanmıştır. Toz, parçanın dış yüzeyine tutunur. Ancak deliklerde ve kapalı bölgelerde elektrik alanı zayıflar. Buna Faraday kafesi etkisi denir. Tozun bir kısmı deliğin ağzına, bir kısmı dişlerin arasına dolabilir. Kürleme fırınından çıktıktan sonra bu toz sertleşir ve dişe oturan cıvata zorlanır.
Silikon tapa burada iki iş yapar:
- Delik ağzını fiziksel olarak kapatır, tozun içeri girmesini engeller.
- Fırın sıcaklığında yumuşasa bile esnekliğini koruduğu için delikten dışarı kaymaz.
Doğru tapa kullanılan bir parçada, kürleme sonrası dişler temiz kalır. Montaj hattında cıvata elle veya tabanca ile sorunsuz ilerler. Diş temizliği için ekstra kılavuz çekme veya diş açma işlemi gerekmez.
E-coat hattında tapa ne yapar?
E-coat, parçanın boya banyosuna daldırıldığı ve elektrik akımıyla boyanın yüzeye çökeldiği bir işlemdir. Kataforez olarak da bilinir. Parça banyoya tamamen girdiği için boya sıvısı her deliğe ulaşır. Akımın girdiği noktalarda kaplama oluşur. Dişlerin ve kör deliklerin içinde istenmeyen kaplama, montajda diş hatasına yol açar.
E-coat hattında tapanın iki özelliği öne çıkar. Birincisi sızdırmazlık: tapa, delik ağzında boya sıvısının geçemeyeceği bir bariyer oluşturmalıdır. İkincisi kimyasal direnç: banyo içindeki boya, çözücü ve pH değerleri tapayı şişirmemelidir. Silikon bu iki başlıkta dengeli bir performans sunar. İşlem sonunda tapa çıkarıldığında dişlerin arasında boya filmi kalmaz.
E-coat sonrası parça yeniden fırına girer. Kürleme sırasında tapa, delik ağzında kalır ve boya filmi sertleşir. Tapa erken çıkarılırsa boya kenarı çatlar, deliğin etrafında çiçeklenme oluşur. Bu nedenle sökme işlemi fırın çıkışında ve parça makul sıcaklığa indikten sonra yapılır.
Silikon neden tercih edilir?
Maskeleme tapasında malzeme seçimi, hattın sıcaklığı ve kimyasalı ile başlar. Silikonun öne çıktığı noktalar şunlardır:
- Sıcaklık aralığı: Ürün verilerimizde -90 °C ile +315 °C. Toz boya ve e-coat fırınları bu aralığın içinde kalır.
- Esneklik: Shore A 45 ile 60 arasındaki sertlikler, tapayı hem kolay takılır hem de delikte tutunur hale getirir.
- Kalıcı deformasyon direnci: Fırın çıkışında tapa eski formuna döner, bir sonraki parçada aynı görevi görür.
- Kimyasal direnç: Boya, yağ çözücü ve kaplama banyolarına karşı direnç, tapayı şişmeden korur.
- Yüzey dostu: Doğru seçilmiş silikon tapa, boyanmış yüzeyde iz bırakmaz.
Silikon hamurlarımız ve tapalarımız 4 saatlik ikincil kürleme (post-cure) işleminden geçer. Bu adım, uçucu bileşenlerin uzaklaşmasını ve sertlik değerinin kararlı hale gelmesini sağlar. Sahada aynı partiden çıkan tapaların aynı davranması bu kararlılığa bağlıdır.
PVC ve diğer malzemeler ne zaman uygun?
Her hat 200 °C üzerinde çalışmaz. Sıvı boya kurutması, düşük sıcaklıklı kaplamalar ve oda sıcaklığında yapılan işlemler için PVC vinil şapkalar pratik bir seçenektir. PVC ürünlerimizin veri aralığı -60 °C ile +177 °C. Bu aralık, sıvı boya kurutma fırınları ve birçok yıkama hattı için yeterlidir. PVC daha ekonomik ve daha serttir; takma sırasında daha az esneklik sunar. Fırın sıcaklığı 177 °C üzerine çıkacaksa PVC yerine silikon tercih edilmelidir. Polyester maskeleme bantları 0 °C ile 200 °C, Kapton bantlar 0 °C ile 260 °C aralığında çalışır. Bant ve tapa aynı hatta birlikte kullanılabilir; seçim, korunacak yüzeyin geometrisine göre yapılır.
Askı düzeni neden önemli?
Tapa ne kadar doğru seçilirse seçilsin, parçanın askıya asılma biçimi sonucu değiştirir. Deliği yere bakan parçada tapa yerçekimi ile aşağı doğru zorlanır. Deliği yukarı bakan parçada ise toz, delik ağzında birikir. Askı tasarımında deliklerin yatay veya hafif eğimli konumlandırılması, tapaların yerinde kalmasını kolaylaştırır. Fırın içinde sıcaklık dağılımı eşit değildir; kapıya yakın bölgelerde sıcaklık yükselebilir. Bu bölgelerde çalışan tapalar için üst sıcaklık sınırını bir kademe yukarıda tutmak güvenli olur.
Tapa tipleri ve kullanım yerleri
Her delik aynı değildir. Dişli delik, kör delik, saç deliği ve açık yüzey için farklı tapa geometrisi gerekir. Ürün ailemizde öne çıkan tipler şunlardır:
| Tapa tipi | Geometri | Uygun kullanım |
|---|---|---|
| SMT konik tapalar | Konik gövde, düz oturma yüzeyi | Farklı çaplardaki yuvarlak delikler, hızlı takma |
| DFP dişli tapalar | Diş profiline oturan gövde | Metrik dişli delikler, montaj dişlerinin korunması |
| SPP kademeli tapalar | İki veya daha fazla çap kademesi | Çapı derinlik boyunca değişen delikler |
| SCT flanşlı konik tapalar | Konik gövde ve taşma önleyen flanş | Delik çevresindeki yüzeyin de korunması |
| UW ikiz konik tapalar | İki taraflı konik gövde | İki yüzeyden erişilen delikler, yön bağımsız takma |
| STM geçmeli tapalar | Silindirik gövde, tutma kanalı | Düz deliklerde sıkı geçme |
Tip seçimi yalnızca delik şekline göre yapılmaz. Parçanın askıya nasıl asıldığı, boya tabancasının hangi açıdan geldiği ve fırın içindeki sıcaklık dağılımı da etkilidir. Örneğin alt yüzeyde kalan bir delikte yerçekimi nedeniyle tapa kayabilir. Bu durumda flanşlı veya tutmalı bir model daha güvenlidir.
Konik modeller için SMT konik tapalar, dişli delikler için DFP dişli tapalar, delik çevresindeki yüzeyi de korumak gerektiğinde SCT flanşlı tapalar sayfalarını inceleyebilirsiniz.
Doğru ölçü nasıl seçilir?
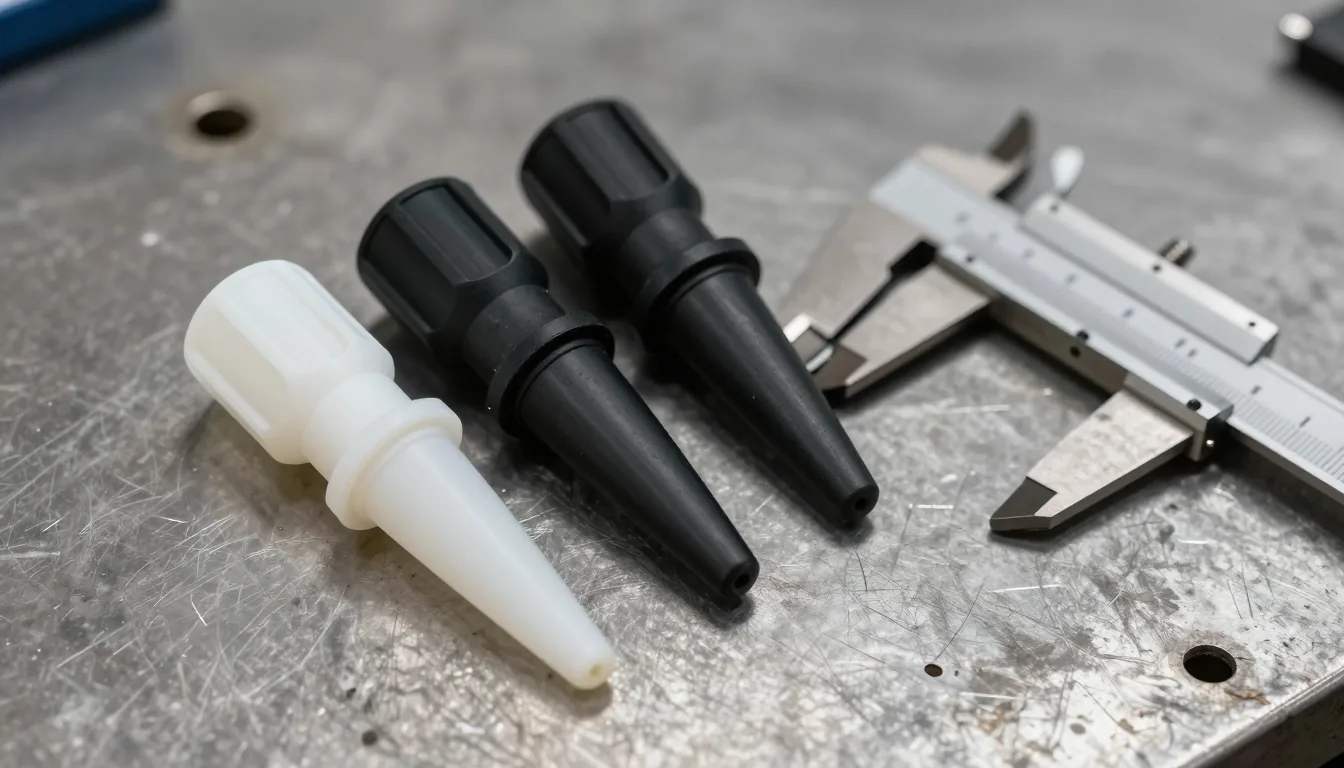
Ölçü seçimi, tapanın işini yapıp yapmamasını belirleyen en kritik adımdır. Sıralama şöyledir:
- Delik çapını ölçün. Kumpasla en az iki farklı yönde ölçüm alın. Oval deliklerde en büyük ve en küçük çapı not edin.
- Diş olup olmadığını belirleyin. Dişli delikte diş taraklarıyla adımı doğrulayın. Dişli tapalar diş profiline oturduğu için yanlış adım, tapayı ilk takmada zorlar.
- Delik derinliğini ölçün. Tapa gövdesi delikten dışarı taşmamalı, ama yeterince içeri girmelidir. Kör delikte taban boşluğu bırakın.
- Yüzey durumunu kontrol edin. Delik çevresinde boyanmaması gereken bir yüzey varsa flanşlı model seçin.
- Fırın sıcaklığını doğrulayın. Çalışma sıcaklığı, tapanın veri sayfasındaki aralığın içinde kalmalıdır.
Ölçü tablosu ve toleranslar bir sonraki yazımızın konusu. Burada bir kuralı hatırlatmak yeterli: delik çapına en yakın tapa her zaman doğru tapa değildir. Tapanın gövde çapı, diş dibi çapına göre değil, diş üstü çapına göre seçilir. Aksi halde tapa dişlere tam oturmaz ve fırında kayar.
Uygulama adımları
Doğru tapa, doğru takılmadığında iş görmez. Hattaki uygulama sırası şöyle olmalıdır:
- Temizlik: Delik içindeki metal talaşı, yağ ve fosfat kalıntısı alınır. Kirli delikte tapa tam oturmaz.
- Kontrol: Tapa yırtık, çatlak veya kalıcı deforme ise ayrılır. Tekrar kullanılacak tapalar her turda gözle kontrol edilir.
- Takma: Tapa deliğe düz bastırılarak oturtulur. Konik tapada fazla kuvvet gerekmez. Dişli tapada ilk dişe oturtup saat yönünde çevirmek yeterlidir.
- Oturma kontrolü: Flanş yüzeye temas etmeli, tapa eğik durmamalıdır. Eğik tapa, fırında kaymanın ilk sebebidir.
- Boyama ve kürleme: Tapa üzerinde boya birikse bile delik ağzı kapalı kalır. Fırın çıkışında tapalar hâlâ yerinde olmalıdır.
- Sökme: Parça eldivenle tutulabilecek sıcaklığa indikten sonra tapa çıkarılır. Sıcak halde çekmek tapayı yırtar, delik kenarında boya filmine zarar verir.
Sahada sık yapılan hatalar
Maskeleme kaynaklı montaj sorunlarının büyük kısmı birkaç tekrar eden hatadan kaynaklanır:
- Küçük tapa seçmek: Tapa deliğe tam oturmaz, boya dişlere sızar. İlk bakışta tasarruf gibi görünen bu tercih, montajda diş açma maliyeti çıkarır.
- Flanşsız tapa kullanmak: Delik çevresindeki yüzeyde boya kalınlığı farkı oluşur. Görünür yüzeylerde bu fark kalite reddine yol açar.
- Yağlı deliğe takmak: Tapa kayar, fırında düşer. Delik temizliği maskelemeden önce yapılmalıdır.
- Aynı tapayı sınırsız kullanmak: Silikon esnektir ama yırtılma ve sertlik değişimi zamanla olur. Parti takibi ve periyodik kontrol gerekir.
- Fırın sıcaklığını göz ardı etmek: Boya hattı sıcaklığı ürün verisinin üstüne çıkarsa tapa kalıcı deforme olur.
Kalite kontrol ve parti takibi
Bir maskeleme tapasının kalitesi üç başlıkta ölçülür: ölçü kararlılığı, sertlik ve yüzey bütünlüğü. Üretim sırasında her partiden numune alınır. Ölçü, kumpas ve profil projeksiyonu ile kontrol edilir. Sertlik Shore A cihazıyla doğrulanır. Yüzeyde çapak, yırtık veya kalıp izi aranır.
Müşteri tarafında ise ilk parça onayı yapılması önerilir. İlk parça onayında tapa, gerçek fırın koşullarında denenir. Boya sonrası delik içi kontrol edilir, dişler kılavuzla test edilir. Bu adım, seri üretimde yaşanacak sürprizleri baştan engeller.
YÜZEYTEK yaklaşımı
YÜZEYTEK, 2014 yılından beri İstanbul Tuzla'da yüzey işlem teknolojileri alanında üretim yapıyor. Silikon maskeleme tapaları, silikon hamurlar, PVC vinil şapkalar, bantlar ve plastisol hammaddeler aynı üretim disiplini içinde hazırlanıyor. Ürün ölçüleri ve sıcaklık verileri her parti için doğrulanır.
Doğru tapayı seçmek için delik ölçüsü, diş bilgisi ve fırın sıcaklığı yeterli. Elinizde parça varsa fotoğrafını ve ölçülerini gönderin, size uygun tapayı birlikte belirleyelim. Ürün ailelerini incelemek için silikon tapa şapkalar kategorisine, dişli delikler için DFP dişli tapalar sayfasına göz atabilirsiniz.
Sık sorulan sorular
Silikon tapa kaç kez kullanılabilir?
Kullanım ömrü, fırın sıcaklığına, boya kimyasına ve sökme yöntemine bağlıdır. Her turda gözle kontrol edilir; yırtık, çatlak veya kalıcı deformasyon varsa ayrılır. Sabit bir sayı vermek yerine parti bazlı kontrol öneriyoruz.
Toz boya ve e-coat için aynı tapa kullanılır mı?
Çoğu durumda evet. Ancak e-coat banyosunda kimyasal direnç ve sızdırmazlık daha kritiktir. Banyo kompozisyonunu paylaşırsanız malzeme seçimini buna göre doğrularız.
Tapayı boya öncesi mi sonra mı takmalıyım?
Boya öncesi takılır. Kürleme ve soğuma tamamlandıktan sonra çıkarılır. Boya sonrası takmak, deliğin zaten kirlenmesi anlamına gelir ve maskelemenin bir faydası kalmaz.
Delik çevresinde iz kalır mı?
Doğru sertlikte ve doğru ölçüde tapa kullanıldığında iz kalmaz. Aşırı sert tapa veya zorla takılan küçük tapa, yüzeyde halka şeklinde iz bırakabilir.
Profesyonel Silikon Maskeleme Çözümleri Mi Arıyorsunuz?
YÜZEYTEK olarak tüm dünyaya profesyonel silikon maskeleme ve endüstriyel kaplama çözümleri sunuyoruz. İhtiyacınız için hemen bizimle iletişime geçin.
İlgili Yazılar
Silikon Tapalar Temizliği: Tekrar Kullanımı Artıran 5 Yöntem
E-coat ve Kataforez Proseslerinde Maskeleme: Kapsamlı Uygulama Rehberi