Test Contalarında Şehirlenme (Extrusion) Hatası ve Çözümü
Ekstrüzyon Olayının Hidrolik Testlerdeki Kritik Rolü
Hidrolik test contalarının şehirlenme (extrusion) hatası, yüksek basınç altında contanın yuva boşluğundan malzeme akışıyla kaçmasıyla sonuçlanan bir sızdırmazlık felaketidir. Bu durum, test hattındaki basıncın düşmesi, parça yüzeylerinin çizilmesi ve hatta operatör güvenliğinin tehlikeye girmesi gibi ağır sonuçlar doğurur. Ekstrüzyon, sadece bir conta malzemesi seçimi hatası değildir; yuva toleransları, sertlik profili ve uygulama basıncı arasındaki hassas dengenin bozulduğunun en somut göstergesidir.
Endüstriyel test proseslerinde, özellikle hidrolik ve pnömatik sızdırmazlık uygulamalarında, kontaminasyon ve basınç kaybı doğrudan ekonomik kayıp demektir. Bir test contası yuva boşluğundan "şırlan" gibi akmaya başladığında, sızdırmazlık yüzeyi tamamen işlevini yitirir ve yüksek basınçlı sıvı, bu açılan kanaldan hızla fışkırır. Bu senaryo, çoğu zaman mühendislik tasarımının, yani yuva geometrisinin, seçilen malzeme ile uyumsuz olmasından kaynaklanır. Aşağıdaki tablo, ekstrüzyon hasarının temel nedenlerini ve doğrudan sonuçlarını özetlemektedir.
| Arıza Kaynağı | Gözlemlenen Belirti | Doğrudan Sonuç |
|---|---|---|
| Malzeme sertliğinin düşük olması | Conta kenarlarında tırtıklı veya parçalı deformasyon | Basınç kaybı ve contanın ömrünün bitmesi |
| Yuva boşluğunun (gap) çok geniş olması | Contanın yuvadan tamamen dışarı taşması | Kritik parça yüzeylerinde aşınma ve çizilme |
| Uygulama basıncının malzeme limitlerini aşması | Yüzeyde kalıcı izlerin ve akış kanallarının oluşması | Sızdırmazlığın tamamen ortadan kalkması |
Doğru malzeme seçimi ile bu riskleri minimize etmek mümkündür. Uygulama ihtiyaçlarınıza en uygun yüksek performanslı silikon hamur ve hamuru çözümlerimiz için teknik destek almaktan çekinmeyin.
Malzemenin Akışkanlık Karakteristiği ve Basınç İlişkisi
Rubber malzemeler katı gibi görünse de, uzun süreli basınç altında visko-elastik (akışkan katı) özellikleri sergilerler. Basınç uygulandığında polimer zincirleri sıkışmaya başlar, ancak malzemenin viskoz davranışı nedeniyle bu zincirler anında şekil değiştirmek yerine belirli bir hızla kayar ve deforme olur. Bu akışkanlık karakteristiği, malzemenin en zayıf olduğu noktadan, yani en büyük boşluğun bulunduğu noktadan dışarı doğru ilerlemesine neden olur.
Polimer Zincirlerinin Sıkışma Davranışı
Rubber yapıları, uzun ve iç içe geçmiş polimer zincirlerinden oluşur. Conta yuvaya yerleştirilip üzerine basınç uygulandığında, bu zincirler aralarındaki boşlukları azaltmak için sıkışır. Ancak malzeme sıkıştıramaz bir katı olmadığından, hacimsel olarak küçülemez; bunun yerine yandaki boşluğa doğru akmak zorunda kalır. Polimer ağının ne kadar sıkı olduğu, malzemenin bu akışa ne kadar direneceğini belirler. Çapraz bağ (cross-link) yoğunluğu düşük malzemelerde zincirler birbirini daha kolay terk eder ve akışkanlık artar. Şehirli malzeme, bu boşluğa doğru sürüklenen zincirlerin bir yığını olarak yuvadan dışarı çıkar.
Zaman Bağımlılığı ve Sürünme Etkisi
Basınç ani bir darbe gibi uygulandığında ekstrüzyon görülmezken, basınç sabit tutup uzun süre beklendiğinde contanın akmaya devam ettiği ve zamanla daha fazla malzemenin yuvadan kaçtığı görülür. Bu "sürünme" (creep) etkisi, yüksek sıcaklık veya sürekli dinamik basınç uygulamalarında çok daha kritik hale gelir. Zaman geçtikçe malzemenin iç yapısı basınç altında yavaş yavaş yeniden düzenlenir ve yuva boşluğunu dolduracak şekilde akışkanlık gösterir.
Polimer zincirleri sürekli basınç altında zamanla birbirinden kayar ve malzeme, yuva boşluğu olan zayıf noktaya doğru ilerler.
Shore A Sertliğinin Ekstrüzyona Karşı İlk Savunma Hattı Olması
Conta malzemesinin yuvadan kaçmasını engelleyen en büyük fiziksel direnç, malzemenin Shore A sertliğidir. Sertlik değeri ne kadar yüksekse, malzemenin viskoz akışkanlık sergilemesi ve deformasyon göstermesi o kadar zorlaşır. Shore A 45 ile Shore A 80 aralığı, çoğu hidrolik test contası uygulamasında malzemenin basınç altında yuvadan kaçmasını önlemek için kritik bir güvenlik bandıdır.
Sert bir conta, yuva çeperleri tarafından daha güçlü sıkıştırılır ve basınç uygulandığında kenar boşluklarına daha az malzeme sızar. Düşük sertlikte malzemeler ise çok daha geniş bir temas alanına yayılmayı tercih ederken, bu yayılma hareketi yuva boşluğundan malzeme sızmasına neden olur. Sertlik sadece yüzeyi değil, malzemenin çekirdek yapısını da korur. Shore A 45 altındaki hamurlar yüksek basınçlı uygulamalarda yuva çeperine karşı tutunamaz ve yarı sıvı bir malzeme gibi davranarak boşluktan fışkırır. Bu nedenle, bir conta seçerken öncelikli bakılması gereken parametre Shore A sertliğidir. Malzemenin yüzey basıncını karşılayabilecek bir "güce" sahip olması gerekir. Bu sertlik profili seçimi, sistemin genel sızdırmazlık verimliliğini doğrudan belirler. Aşırı sertlik seçmek de contanın yuvaya yerleşmesini zorlaştırabilir, bu yüzden Shore A 45 ile 80 aralığındaki optimum noktayı yakalamak mühendislik birikimi gerektirir. Malzeme seçiminizde bu kritik parametreyi doğru okumak, hatasız bir üretim sürecinin temelidir. Aşağıda bu sertlik aralığının neyi temsil ettiğini gösteren kısa bir açıklama yer almaktadır. Uygulamalarınız için doğru sertlik profiline sahip silikon hamur ürünlerimize göz atabilirsiniz.
Düşük Sertlikli Silikonların Yarattığı Gizli Tehlike
Silikon ve EPDM contalar esneklikleri ve sıcaklık dirençleriyle öne çıksa da, çok düşük Shore A değerli versiyonları yüksek basınçlı testlerde birer saatli bombaya dönüşebilir. Düşük sertlikli hamurların yuvadan kaçma mekanizması ve elastisite dengesi, sızdırmazlık mühendisliğinin en hassas noktalarından biridir.
Yumuşak Hamurun Yuvadan Kaçma Mekanizması
Düşük sertlikli (örneğin Shore A 40'ın altı) malzemelerde polimer zincirleri birbirinden kolayca ayrılır. Yuvada oluşan mikro boşluklar bile bu yumuşak malzemeler için bir "yol" oluşturur. Uygulanan basınç bu yola yönlendiğinde malzeme, yarı sıvı kıvamında hareket ederek metal yuvanın dışına akar. Bu akış, contanın kesit alanını sürekli azaltır ve sızdırmazlık yüzeyindeki normal yük düşer. Sonuç olarak, conta bir anda işlevini kaybeder ve basınçlı sıvı dışarıya patlar. Bu kaçış, genellikle yuvanın iç köşelerinde veya boşluk payının en geniş olduğu bölgede başlar ve hızlı bir şekilde genişler.
Sertlik ile Elastisite Arasındaki İnce Çizgi
Mühendisler genellikle contanın yuvaya rahatça oturması için esnek malzeme arar. Ancak elastisite (geri dönme özelliği) ile ekstrüzyon direnci arasında zıt bir ilişki vardır. Yumuşak malzemeler çok iyi elastomer özellikleri gösterse de, yüksek basınç altında şekillerini koruyamaz. Sertlik arttıkça elastisite düşer, ancak malzeme artık basınç altında akışkanlık göstermez. Bu ince çizgiyi tutturmak, sızdırmazlık tasarımının başarısını belirler. Yumuşak silikonlar çok çekici gelse de, yuva boşluğunda duramazlar.
Yuva Toleransları ve Boşluk Payı Hesaplamalarında Hatalar
Yuvanın genişliği ve derinliğinin hatalı hesaplanması, contanın sertliği ne kadar yüksek olursa olsun kaçmaya başlamasına neden olur. Boşluk payı, conta malzemesinin yuvanın dışına çıkmasını engelleyen son sınır belirleyicidir.
Metal yuva, conta malzemesinin tam oturacağı hacme göre tasarlanmalıdır. Conta malzemesi, yuvanın içinde sıkıştırıldığında geri itme kuvveti (normal yük) oluşturur. Eğer yuvanın üst kapağı (yuvayı kapatan parça) ile conta arasından bir "gap" (boşluk) kalırsa, uygulama basıncı bu boşluğa malzeme sızdırır. Mühendislik tasarımında en sık yapılan hata, yuvanın tam ölçüsünü seçip, malzemenin sıkışma oranını göz ardı etmektir. Conta yuvaya yerleştirildiğinde sıkışmalı ve çeperlere baskı yapmalıdır. Ancak sıkışma oranı çok fazla olursa conta hasar görür, çok az olursa yuvadan kaçar.
Bu boşluk payını minimize etmek için yuvanın yan duvarları çok dikkatli işlenmelidir. Talaşlı imalat hataları veya montaj hataları, milimetrik boşluklar bırakır. Conta, bu milimetrik boşluklara akarak kendini dışarı atar. Düşük basınçlarda göz ardı edilebilecek bu boşluk, hidrolik testlerdeki yüksek basınç altında devasa bir kaçak kanalı haline gelir. Dolayısıyla, yuva geometrisi sadece malzemenin oturduğu yer değil, malzemenin dışarı akmasına izin vermemesi gereken bir kalıp olmalıdır. Aşırı sıkışan malzeme, yuvanın zayıf noktalarını bulup oradan patlak vererek kaçar. Şehirli malzeme, yuvanın iç kısımlarına yapışmış gibi görünse de basınç anında boşluğa doğru akar. Yuva tasarlarken sadece boyutları değil, yüzey pürüzlülüğünü ve sıkışma toleransını da hesaba katmak, bu kritik boşluk payını doğru belirlemenin tek yoludur.
Metal Yuvanın Geometrik Boyutlarının Contayı Sıkıştırma Dinamiği
Yuvanın kesit alanı, conta malzemesinin maruz kaldığı mekanik yükü belirleyen en önemli fiziksel parametredir. Geometrik boyutlardaki en ufak değişiklik, contanın sıkıştırma dinamiğini tamamen değiştirebilir.
Yuva Derinliğinin Şekil Hafızası Üzerindeki Etkisi
Yuva derinliği, contanın üst ve alt sıkıştırma noktaları arasındaki mesafeyi belirler. Yuva derinliğinin fazla olması, conta üzerindeki sıkıştırma kuvvetini azaltır. Bu durum contanın yuvaya tam oturmasını zorlaştırır; ancak asıl risk derinliğin yetersiz olmasıdır. Yetersiz derinlik, contayı aşırı sıkıştırır. Aşırı sıkışan malzeme hacimsel olarak sıkışamaz, bu yüzden yuvanın yan duvarlarında veya boşluklarında bir yol bularak dışarı akar. Yeterli sıkıştırma olmadan conta yuvada hareket edebilir, aşırı sıkıştırma ise malzemenin yuvayı terk etmesine neden olur. Bu denge, malzemenin "şekil hafızasının" yuvanın geometrisine göre ayarlanmasını gerektirir. Derinlik ne çok geniş ne de aşırı dar olmalıdır.
Köşe Radyüslerinin Malzeme Akışına Drenajı
Yuvanın iç köşeleri, genellikle sert talaşlı imalat yöntemleri ile keskin bırakılır. Keskin köşeler, conta malzemesi üzerinde yüksek gerilim noktaları oluşturur. Conta bu köşelere bastırıldığında, malzeme bir "kanalizasyon" gibi keskin köşeden dışarı doğru sızar. Oysa yuvanın iç köşelerine uygun radyüsler (yassılar) verilmek, contanın bu köşelerde malzemesini ezmeden sıkışmasını sağlar. Yassılar, malzemenin yuvanın içinde kalmasına izin verir ve malzemenin dışarı akması için bir "drenaj" görevi görür. Keskin köşeler, ekstrüzyon hasarının ilk tetiklendiği en zayıf mekanik noktalardır. Malzeme yuvaya sığarken bu radyüsler ona yön verir.
B2B Tedarik Zincirinde Kalite Kontrol ve Malzeme Seçimi
Test contası tedarikinde B2B sektörünün en büyük handikaplarından biri, standart dışı veya düşük kaliteli hamurların piyasaya sürülmesidir. Tedarik zincirinde kalite kontrol eksikliği, sadece contanın yuvadan kaçmasına değil, aynı zamanda malzemenin kimyasal bozulmasına da yol açar.
Piyasada bulunan "silikon hamur" veya genel amaçlı contalar, bazen yüksek Shore A değerleriyle satılırken, içerikleri düşük kalite dolgu malzemeleri (filler) ile zenginleştirilmiş olabilir. Bu dolgu malzemeleri, malzemenin Shore A değerini yükseltir, ancak malzemenin yüksek sıcaklık veya kimyasal dayanımını düşürür. Dolayısıyla, conta yuvadan akmıyor gibi görünse de zamanla çeperlerle temas eden yüzeyde kimyasal yıpranma başlar ve yuva iç yüzeyi deforme olur. Malzeme seçimi yaparken sadece sertliğe değil, malzemenin saf reçine oranına ve dolgu malzemesinin türüne de dikkat edilmelidir.
Tedarik zincirinde şeffaf bir iletişim kurmak, özellikle seri üretimlerde kritik bir rol oynar. Ürün özellikleri ve hamurun tam Shore A değerleri ile birlikte malzemenin test basıncına uygun olup olmadığını teyit etmek gerekir. Düşük kaliteli veya sahte kalite sertifikalı malzemeler, yuvadan kaçma sorununu çözmek yerine yuvaları metal olarak hasarlayarak parçaları kullanılamaz hale getirir. Malzeme seçimi sadece contanın kendisi için değil, contanın oturacağı yuvanın korunması için de hayati öneme sahiptir. Test uygulamalarınızda uzun vadeli ve güvenli bir çözüm için doğru tedarik zinciri yönetimi şarttır. DFP dişli tapalar gibi farklı boyutlardaki uygulamalara uygun yüksek kaliteli conta çözümlerimizle doğru kaliteyi yakalayabilirsiniz. Malzeme seçiminiz, yuvanın ömrünü doğrudan belirler.
Shore A 45-80 Aralığında Dengeli Bir Çözüm Stratejisi
Hidrolik test contası uygulamalarında Shore A 45 ile 80 aralığındaki hamurlar, ekstrüzyon riskini minimize eden en dengeli seçenektir. Bu aralık, malzemenin yuvaya kolayca yerleşmesini ve aynı zamanda basınç altında akışkanlık göstermemesini sağlar.
Shore A 45 ve üzerindeki malzemeler, metal yuvanın yüzeyindeki mikro pürüzlülüklere tutunarak basınç altında yerinden oynama riskini ortadan kaldırır. Yuvanın derinliği ve kesit alanı Shore A 45-80 aralığındaki bir malzeme ile dengeli bir sıkışma oranına ayarlandığında, yuvadan kaçma ihtimali neredeyse sıfıra iner. Shore A 80'e doğru gidildikçe malzeme sertleşir; ancak yüksek basınçlı sızdırmazlık gerektiren ağır sanayi testlerinde Shore A 80 ve üzeri sertlikte olan contalar aşırı sertlik nedeniyle yuvayı zorlayabilir ve yerleştirme sırasında hasar görebilir. Shore A 45-80 bandı bu yüzden endüstriyel testlerde hem sızdırmazlık hem de yuva uyumu için ideal bir altın oran oluşturur.
Bu bant, silikon ve EPDM hamurlarının genel kullanımlarının çoğunu da kapsar. Örneğin yüksek sıcaklık dayanımlı silikon hamurlar, Shore A 45-70 aralığında mükemmel bir ekstrüzyon direnci ve elastisite sunar. Shore A 80'in altındaki malzemelerde ise conta malzemesi yuvaya yerleşirken çatlama yapmaz ve montaj sırasında operatöre kolaylık sağlar. Bu sertlik aralığında malzeme yuvaya oturur, sıkışır, ancak yarı akışkan bir madde gibi boşluğa doğru akmaz. Dengeyi korumak, contanın ömrünü ve sızdırmazlık başarısını maksimize eder.
Tasarım Değişiklikleri: Yuva Daraltma ve Sertlik Arttırma Kararı
Eğer mevcut bir tasarımda şehirli malzeme sorunu yaşıyorsanız, geri dönülmez iki tasarım değişikliği masadadır: yuvanın boşluk payını daraltmak veya conta sertliğini (Shore A) artırmak. Bu kararlar, üretim maliyetlerini ve yedek parça tedarik zincirini doğrudan etkiler.
İlk tercih genellikle yuva tasarımını iyileştirmektir. Yuva boşluğunu küçültmek veya yan boşluk payını (gap) optimize etmek, contanın akabileceği alanı minimize eder. Metal yuvanın kalıp veya işleme toleranslarını sıkı tutmak, malzemenin yuvada "sıkışma" hissi oluşturmasını sağlar. Eğer yuvayı daraltmak talaşlı imalat maliyetlerini çok yüksek bir seviyeye çıkartıyorsa, o zaman malzeme sertliğini Shore A 45-80 bandı içinde daha yüksek bir değere çekmek gerekir. Ancak sertlik arttıkça, contanın yuvaya yerleştirilmesi için gereken kuvvet de artar.
Sertlik artışı sadece conta fiyatını değil, montaj maliyetini de değiştirir. Şehirli malzemeyi durdurmak için sadece sertliğin artması yeterli değildir; malzemenin yüksek basınç altında yuvanın iç çeperlerine uyum sağlaması da gereklidir. Bu nedenle yuvayı daraltmak ve doğru sertlik seviyesini yakalamak, çoğu zaman eş zamanlı olarak ele alınması gereken bir mühendislik stratejisidir. Aşağıda bu iki kararın B2B maliyet etkilerini gösteren karşılaştırma yer almaktadır. Sızdırmazlık tasarımınızda doğru kararlar almak için SPP kademeli tapalar gibi spesifik uygulamalarda uzmanlaşmış mühendislik çözümlerimize başvurabilirsiniz.
| Mühendislik Kararı | Malzeme Maliyeti Etkisi | Üretim (Talaşlı İş) Maliyeti Etkisi |
|---|---|---|
| Yuvayı daraltma | Düşük (Aynı conta boyutuna geçiş) | Yüksek (Yeni yuva toleransları) |
| Sertliği (Shore A) yükseltme | Orta (Sert kalıp gereksinimi) | Düşük (Mevcut yuva kalır) |
| Yuva geometrisini değiştirme | Yüksek (Kalıp değişikliği) | Çok Yüksek (Yeni yuva tasarımı) |
Uygulama Öncesi Test Protokolleri ve Risk Azaltımı
Conta yuvadan kaçma riskini ortadan kaldırmanın en güvenli yolu, seri üretime geçmeden önce prototip üzerinde basıncı kademeli olarak artırarak yuva boşluklarını test etmektir. Test protokolleri ve saha verileri, risk azaltımının anahtarıdır.
Prototip Aşamasında Sızdırmazlık Testleri
Contanın yuvadan kaçma riskini belirlemek için, prototip yuva üzerinde conta yerleştirilmeli ve çalışma basıncının en az %150'sine kadar basit bir hidrolik basınç testi uygulanmalıdır. Test süresince, contanın yuvadan taşma eğilimi gözlemlenir. Yuvanın dış kısmına malzeme sızıntısı başlarsa, tasarımın revize edilmesi gerekir. Bu test, conta ömrünü simüle etmeli ve sadece kısa süreli basınç değil, basınç döngüleri de uygulanmalıdır. Dinamik testlerde conta hareket edebilmeli ve geri dönüp yuvada kalıp kalmadığı kontrol edilmelidir.
Saha Verileriyle Geri Bildirim Döngüsü
İlk montaj veya saha çalışmaları sırasında, contanın yuvada kalma durumu sürekli gözlenmelidir. Malzemenin yuvaya doğru kaymaya başladığı ve yuvanın çeperlerinde deformasyonun başladığı noktalar tespit edilmelidir. Saha verileri, malzemenin gerçek koşullar altında davranışını en iyi yansıtan kaynaktır. Gözlemlenen herhangi bir kaçak eğilimi derhal rapor edilmeli ve Shore A değerinin yeniden değerlendirilmesi sağlanmalıdır. Bu geri besleme döngüsü, aynı hata ile tekrar karşılaşma riskini azaltır. YMTP kademeli konik tapalar veya STM geçmeli tapalar gibi farklı geometrilere sahip uygulamalarda saha verileri, yuva toleransları ile malzeme sertliğini mükemmel bir uyum içinde tutmanıza yardımcı olur.
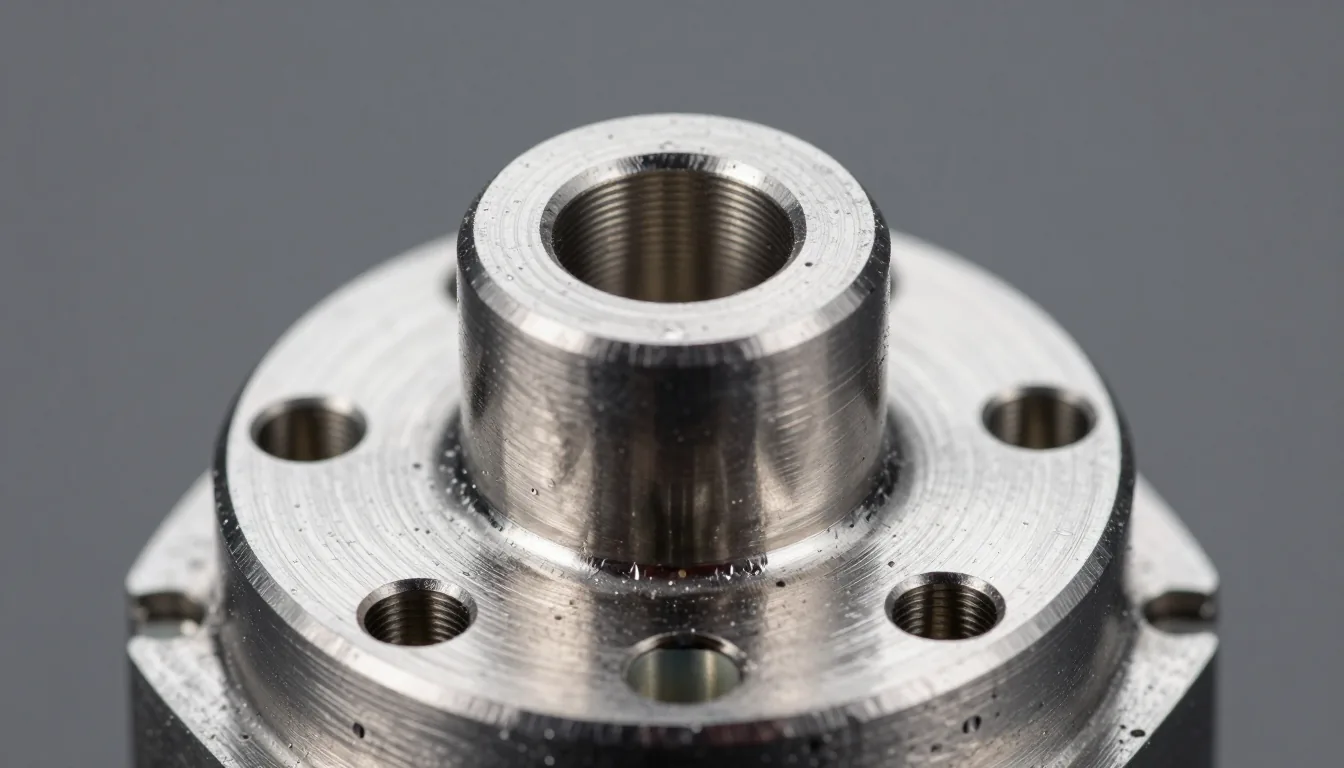
- Ölçü ve delik kontrolü
- Takma yönü ve oturma kontrolü
- Sökme ve tekrar kullanım kontrolü
Profesyonel Silikon Maskeleme Çözümleri Mi Arıyorsunuz?
YÜZEYTEK olarak tüm dünyaya profesyonel silikon maskeleme ve endüstriyel kaplama çözümleri sunuyoruz. İhtiyacınız için hemen bizimle iletişime geçin.
İlgili Yazılar
Silikon Tapa vs PVC Kapak: Kimyasal Dayanıklılık Karşılaştırması
Silikon Tapa Nedir? SMT, DFP, SPP ve SCT Tipleri ile Seçim Rehberi