Plastisol Viskozitesi: Daldırma ve Püskürtme İçin Doğru Ayar
Viskozite Nedir ve Kaplamayı Nasıl Etkiler?
Viskozite, sıvı akışkanların iç sürtünme kuvveti ve hareket direnci olarak tanımlanır. Daldırma işlemleri için yüksek akışkanlık direnci tercih edilirken, püskürtme uygulamalarında düşük viskozite zorunlu bir gerekliliktir. Bu temel kural, yüzey kaplama kalitesini belirleyen en kritik mühendislik parametresidir.
Plastisol hamurunu doğru akışkanlık seviyesine ayarlamak, üretim hattında fire oranını minimize eder ve ürün ömrünü uzatır. Aşağıdaki rehberde, kaplama yöntemine göre akışkanlık ayarının mantığını ve pratik uygulama adımlarını adım adım inceledik.
Newtonyen Olmayan Davranış Profili
Plastisol, su bazlı veya solvent bazlı geleneksel boyalardan farklı olarak saf bir plastikleştirici ve PVC reçinesinden oluşan süspansiyonlu bir sistemdir. Bu yapı, sıcaklık değişimlerinde dramatik reolojik tepkiler verir. Oda sıcaklığında tamamen stabil ve yüksek viskoziteli bir haldeyken, ısıtıldığında plastikleştirici reçineyi çözeltir ve sıvılaşma başlar. Bu geçiş süreci, akışkanlığın kontrolünde belirleyici rol oynar.
Kayma Hızı ve Reolojik İlişki
Viskozite, sadece sabit bir değere değil, uygulanan kayma hızına bağlıdır. Püskürtme nozzle'larında yüksek kayma hızları görüldüğünde akışkanlık geçici olarak düşer. Bu durum, püskürtme anında düşük viskozite sağlayarak atomizasyonu kolaylaştırır. Daldırma havuzunda ise kayma hızı çok düşüktür; bu yüzden akışkanlık direnci doğal olarak yüksek kalmalıdır. Kayma hızına duyarlılık, iki yöntemi aynı malzemeyle çalıştırmanın anahtarıdır.
Dalma Kaplamada Akış Direnci Yönetimi
Daldırma havuzu içinde parça, hamur içine batırılır ve çıkarılır. Bu hareket sırasında yerçekimi kuvveti, kaplama kalınlığını doğrudan belirler. Yüksek viskozite, hamurun havuzdan sıyrılmasını yavaşlatır. Böylece parça üzerine tutunan film tabakasının kalınlığı korunur ve damlamaların önüne geçilir.
Gravite Etkisinde Düşme Hızı
Düşme hızı, kaplama tabakasının birikme davranışını kontrol eder. Çok hızlı düşen akış, ince kalınlıklara yol açar. Yavaş düşen akış ise homojen bir film bırakır. Havuz sıcaklığını sabit tutmak, düşme hızını standartlaştırır. Dalgıcı parça hızı da düşme hızıyla senkronize edilmelidir.
Homojen Kalınlık İçin Viskozite Penceresi
Homojen kalınlık, havuz sıcaklığı ve parça çıkış hızının doğru kombinasyonu ile elde edilir. Viskozite penceresi, akışkanlığın ne çok yüksek ne de çok düşük olduğu aralıktır. Bu aralık, hamurun parça üzerinde dağılma süresiyle doğru orantılıdır. Doğru pencere seçimi, yüzey geriliminin yaratacağı kenar birikmelerini engeller. Standart daldırma hatları için bu pencere dar bir aralıkta tutulmalıdır.
Püskürtme Uygulamasında Düşük Direnç İhtiyacı
Püskürtme, yüksek basınç altında hamurun nozzle aracılığıyla parça yüzeyine yönlendirilmesidir. Bu işlem, kaplama yöntemine göre plastisol hamurunun akışkanlık ayarı gerektirir. Düşük viskozite, nozzle tıkanıklığını engeller ve homojen bir atomizasyon sağlar.
Nozzle Tıkanmalarını Önleme Stratejileri
Nozzle tıkanıkları, üretim duruşlarının başlıca sebebidir. Düşük akışkanlık direnci, püskürtme hatlarında kritik bir öneme sahiptir. Yüksek viskozite, nozzle çapından geçemeyen partiküllerin birikmesine yol açar. Tıkanmaları önlemek için hamur akışkanlık seviyesinin püskürtme basıncı ile dengelenmesi gerekir. Bu denge, sürekli üretim için zorunludur.
Atomizasyon Kalitesini Belirleyen Parametreler
Atomizasyon kalitesi, damlacık büyüklüğü ve dağılımı ile değerlendirilir. Düşük viskozite, damlacıkların küçük ve homojen oluşmasını sağlar. Bu durum, pürüzsüz bir kaplama yüzeyi ortaya çıkarır. Yüksek viskozite ise büyük damlacıklar ve kabarcık oluşumuna neden olabilir.
Sıcaklık Kontrolünün Reoloji Üzerindeki Kritik Rolü
Sıcaklık, reolojik tepki üzerinde belirleyici etki yaratır. Yüksek sıcaklık, plastikleştirici viskozitesini düşürür. Bu durum, genel karışım akışkanlığını artırır. 170 ile 180 derece arasındaki sıcaklık aralığı, kürlenme öncesi stabilite için hayati önem taşır. Bu aralık dışında çalışmak, hamurun bozulmasına yol açabilir.
Termal Genleşme ve Akışkanlık Artışı
Termal genleşme, akışkanlık artışını tetikleyen temel mekanizmadır. Plastisol hamurundaki partiküller, ısıtıldıkça hacim kazanır. Bu genleşme, partiküller arası sürtünmeyi azaltır. Akışkanlık artışı, püskürtme veya dalma süreçlerinin başlangıcında istenen davranışı destekler. Ancak genleşme oranı malzemenin formülasyonuna bağlı olarak değişkenlik gösterebilir. Bu yüzden sıcaklık yönetimi son derece hassas bir şekilde yapılmalıdır.
170-180 °C Kürlenme Öncesi Stabilite
Kürlenme öncesi stabilite, hamurun işlenebilirliğini sürdürmesini sağlar. Sıcaklık bu aralığın üzerine çıkarsa, plastikleştirici hızla kaybolur ve akışkanlık kontrol edilemez hale gelir. Aralığın altında kalınması ise hamurun kürlenme fırınında tam olarak ergimesine engel olabilir. Stabilite, kaplamanın nihai kalitesini garanti altına alır. Üretim hatlarındaki ısıtıcılar bu hassas dengeyi gözeterek ayarlanmalıdır. Aksi takdirde yüzey hataları artar ve ürün reddi yaşanır.
Daldırma Havuzu Isıl Yönetim Protokolleri
Isıl yönetim, reolojik tepkiyi doğrudan etkiler. Havuz içi sıcaklık gradyanları, parçanın her bölgesinde farklı akışkanlıklar yaratabilir. Homojen kalınlık için bu gradyanların minimize edilmesi gerekir. Dalgıç havuzlarında genellikle 100 ile 140 derece arasında sabit sıcaklık tercih edilir. Bu protokol, kaplama kalınlığının tutarlılığını garanti eder.
Havuz İçi Sıcaklık Gradyanları
Havuz içi sıcaklık gradyanları, akışkanlık değişimlerine neden olur. Havuzun alt ve üst kesimleri arasındaki sıcaklık farkı, film birikme hızını etkiler. Yönetmelikler genellikle havuz sıcaklığının homojen dağılmasını zorunlu kılar. Bu amaçla havuz içi karıştırma sistemleri kullanılır. Sıcaklık gradyanlarının minimize edilmesi, kaplama kalınlığının tutarlılığını artırmaktadır.
Termal Denge Süreçlerinin Hesaplanması
Termal denge süreçlerinin hesaplanması, üretim planlamasında zorunludur. Havuz sıcaklığı ve parça sıcaklığı arasındaki denge, akışkanlığın parça yüzeyinde nasıl değiştiğini gösterir. Parça ne kadar sıcaksa havuz hamuru o kadar hızlı sıyrılır. Bu denge, daldırma süresi ve parça boyutlarına göre hesaplanır. Yanlış hesaplamalar, döküntü veya ince kaplama gibi sorunlara yol açar.
Püskürtme Hatlarında Isıtmalı Transfer Sistemleri
Püskürtme hatlarında akışkanlığı kontrol altında tutmak için ısıtmalı transfer sistemleri kullanılır. Bu sistemler, akışkanlığı düşük seviyede tutarak nozzle tıkanıklığını önler. Transfer hattı sıcaklığı, ortam sıcaklığının çok üzerinde olmalıdır. Boru hattı sıcaklık kompensasyonu ve nozzle ucu termal izolasyon detayları bu konuda kritik rol oynar.
Boru Hattı Sıcaklık Kompensasyonu
Boru hattı sıcaklık kompensasyonu, hamurun boru içinde soğumasını önler. Soğuyan hamur, yüksek akışkanlık direncine ulaşır ve akışı zorlaşır. Kompensasyon sistemleri, boru hattı boyunca sabit bir sıcaklık dağılımı sağlar. Bu sayede nozlara ulaşan hamur, püskürtme için hazır bir kıvamda olur. Sıcaklık sensörleri, borunun her noktasında sürekli kontrol sunar.
Nozzle Ucu Termal İzolasyon Detayları
Nozzle ucu termal izolasyon detayları, kaplama tutarlılığı için önemlidir. Nozzle ucunda sıcaklık düşüşü, akışkanlığı artırır ve damlama davranışını değiştirir. Bu durum, damlacık büyüklüğünü olumsuz etkiler. Termal izolasyon, nozzle ucunun ortam sıcaklığından izole edilmesini sağlar. İzolasyon malzemeleri, yüksek ısı yalıtımına sahip malzemelerden seçilmelidir. Bu detay, yüksek kalite kaplama üretiminde göz ardı edilemez. Doğru izolasyon, nozzle tıkanmalarını ve üretim duruşlarını engeller.
Laboratuvar Seviyesinde Reolojik Ölçüm Teknikleri
Reolojik ölçüm teknikleri, reolojik tepkiyi sayısal verilerle ortaya koyar. Laboratuvar ortamında yapılan testler, üretim hatlarında kullanılacak akışkanlık ayarının doğrulanmasını sağlar. Bu testler, dönel viskozimetreler veya sabit kesme gerilimi cihazları ile gerçekleştirilir. Ölçüm sonuçları, hamurun hangi kaplama yöntemi için uygun olduğunu belirler.
Dönel Viskozimetre Kullanım Protokolleri
Dönel viskozimetre kullanım protokolleri, laboratuvar çalışmalarının temelidir. Cihaz, farklı kayma hızlarında viskozite okuma yapar. Bu sayede hamurun kayma hızına göre davranışı incelenir. Protokoller, ölçüm süresi, sıcaklık ve numune hazırlama adımlarını içerir. Her protokol, spesifik kaplama yönteminin kayma hızı aralığına göre uyarlanmalıdır. Standart protokol eksikliği, hatalı akışkanlık değerlendirmelerine neden olabilir.
Sabit Kesme Gerilimi Test Metodolojisi
Sabit kesme gerilimi test metodolojisi, hamurun uzun süreli davranışını inceler. Bu test, kaplama yönteminin gerektirdiği akışkanlık direncini doğrudan gösterir. Metodoloji, numunenin belirli bir süre sabit gerilime maruz bırakılmasını kapsar. Sonuç olarak, hamurun ne kadar akıp akmadığı değerlendirilir. Daldırma uygulamalarında yüksek direnç beklenirken, püskürtmede düşük direnç beklenir. Bu test, üretim hattındaki sorunların kaynağını tespit etmeye yardımcı olur.
Üretim Hattında Anlık Akış Kontrolü
Üretim hattında anlık akış kontrolü, anlık ölçümler ve geri besleme mekanizmalarına dayanır. Çevrimiçi sensörler, hamurun akışkanlık durumunu sürekli izler. Bu veriler, hat hızı ve sıcaklık ayarlarının gerçek zamanlı optimizasyonunu sağlar. Gerçek zamanlı veri analizi ve müdahale, üretim kalitesini artırır.
Çevrimiçi Sensör Entegrasyonu
Çevrimiçi sensör entegrasyonu, üretim hattındaki akış parametrelerini anlık olarak takip eder. Bu sensörler, hat içi basınç ve sıcaklık okumalarını sürekli olarak kaydeder. Entegrasyon, manuel müdahaleyi ortadan kaldırır. Sensörler, hat içindeki hamur davranışını doğrudan izler. Sistem, anormallik algıladığında otomatik uyarı mekanizmalarını harekete geçirir. Bu sayede hatalı kaplamalar üretim sürecinin erken aşamada engellenir. Entegrasyon, verimlilik ve kalite kontrolü açısından kritik bir yatırımdır.
Gerçek Zamanlı Veri Analizi ve Müdahale
Gerçek zamanlı veri analizi ve müdahale, üretim hattındaki karar alma süreçlerini hızlandırır. Toplanan anlık veriler, otomatik sistemler tarafından analiz edilir. Analiz sonuçları, üretim hatlarının hız veya sıcaklık ayarlarını dinamik olarak optimize eder. Müdahale, insan hatasına bağlı gecikmeleri ortadan kaldırır. Örneğin, hamur akışkanlığının düşmesi durumunda hat hızı otomatik olarak düşürülür. Bu yaklaşım, atık üretimini minimize eder. Aynı zamanda, ürün kalitesinin her partide tutarlı kalmasını sağlar.
Yüzey Pürüzsüzlüğü ile Akışkanlık İlişkisi
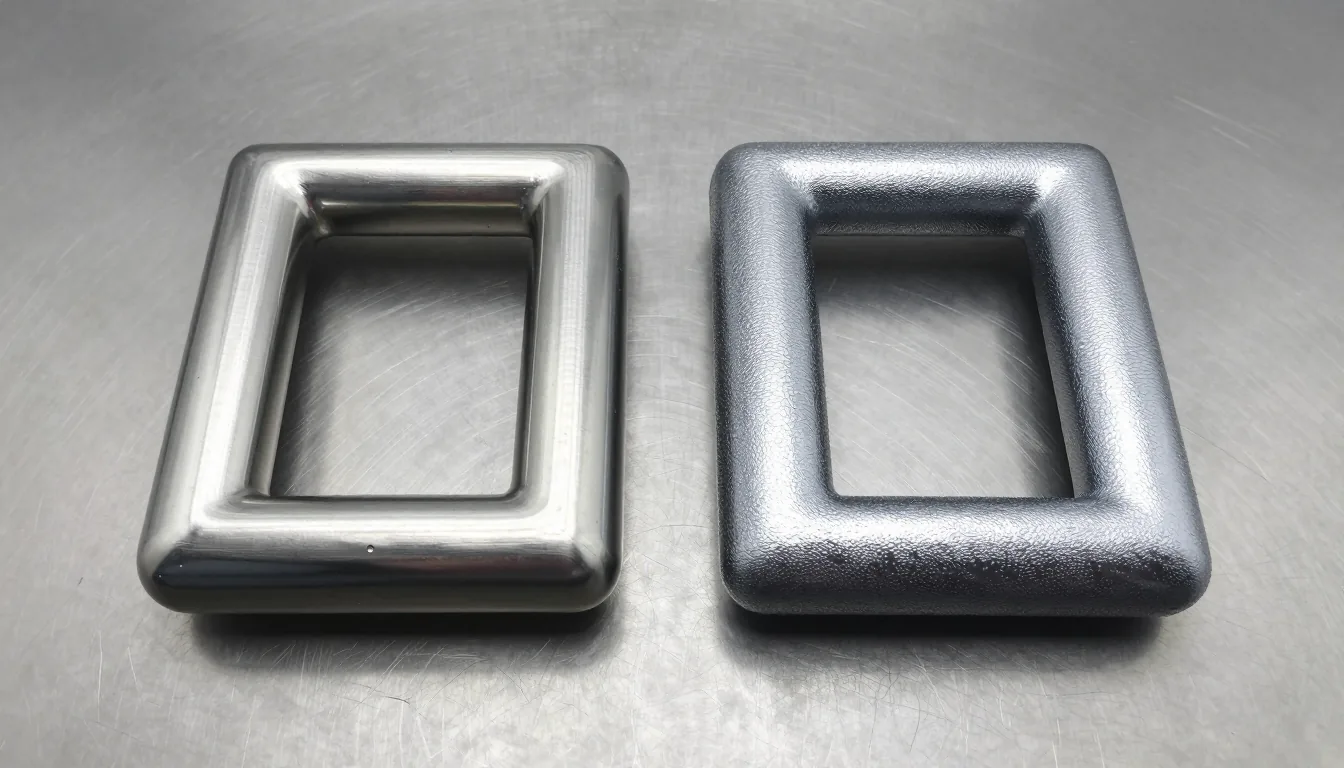
Yüzey pürüzsüzlüğü ile akışkanlık doğrudan ilişkilidir. Akışkanlık ne kadar düşükse yüzey pürüzsüzlüğü o kadar iyidir. Püskürtme yöntemi, hamurun yüzey gerilimini minimize ederek en ince detayları bile doldurur. Daldırma yöntemi, düşük hızda çalıştığı için bazen küçük pürüzler bırakabilir. Ancak bu farklar genellikle görsel olarak önemsizdir.
Gloss Seviyesine Etkisi
Gloss seviyesine etkisi, kaplama malzemesinin ışığı yansıtma kapasitesine bağlıdır. Düşük viskozite, yüzeyde küçük kabarcıkların oluşmasını önler. Bu kabarcıklar, kaplamanın mat görünmesine neden olur. Yüksek gloss seviyesi, genellikle düşük viskozite ile elde edilir. Daldırma kaplamalarda gloss seviyesi, havuz sıcaklığına bağlı olarak değişir. Farklı sıcaklıklar, yüzey parlaklığı üzerinde farklı etkiler bırakır.
Çekme İzlerinin Minimize Edilmesi
Çekme izlerinin minimize edilmesi, doğru akışkanlık ve kuruma süresi dengesi gerektirir. Çekme izleri, hamur katmanının yüzey gerilimi nedeniyle kayması ile oluşur. Düşük viskozite, çekme izlerini daha da artırabilir. Yüksek viskozite ise çekme izlerini azaltır ama kabarcık bırakabilir. Daldırma kaplamalarda çekme izleri, parçanın havuzdan çıkış hızı ile kontrol edilir. Çıkış hızı ne kadar yavaşsa, çekme izleri o kadar az görülür. Bu denge, estetik açıdan kritik olan ürünlerde hassasiyetle takip edilmelidir.
Kürlenme Sonrası Fiziksel Özellikler
Kürlenme sonrası fiziksel özellikler, nihai ürün performansını belirler. Büzülme oranı ve boyutsal kararlılık, hamur akışkanlığı ile bağlantılıdır. Yapışma mukavemeti test kriterleri, kaplamanın alt tabakaya tutunma gücünü ölçer. Bu özellikler, üretim hattındaki sıcaklık ve akışkanlık ayarlarının doğruluğunu teyit eder.
Büzülme Oranı ve Boyutsal Kararlılık
Büzülme oranı ve boyutsal kararlılık, kürlenme sürecinde hamur hacmindeki küçülme ile ilgilidir. Yüksek akışkanlık, kürlenme öncesi hamurun daha fazla yayılmasına yol açar. Yayılma, kürlenme sırasında hacim kaybına neden olur. Boyutsal kararlılık, ürünün ölçü toleranslarına uygun kalmasını garanti eder. Büzülme oranının minimize edilmesi, doğru formülasyon ve akışkanlık dengesi gerektirir. Daldırma kaplamalarda büzülme daha düşükken, püskürtmede daha yüksek olabilir.
Yapışma Mukavemeti Test Kriterleri
Yapışma mukavemeti test kriterleri, kaplamanın alt tabakaya olan tutunma gücünü sayısal olarak ifade eder. Yapışma gücü, hamurun alt tabakaya nüfuz etme kapasitesine bağlıdır. Düşük viskozite, hamurun alt tabakanın gözeneklerine daha iyi nüfuz etmesini sağlar. Bu nüfuz etme, yapışma mukavemetini artırır. Daldırma kaplamalarda yüksek akışkanlık direnci, nüfuz etmeyi sınırlayabilir. Test kriterleri, kaplama yöntemi seçilirken göz önünde bulundurulmalıdır. Doğru akışkanlık ayarı, yapışma mukavemetini üst düzeye çıkarır.
Uygulama Seçim Tablosu ve Öneriler
Aşağıdaki tablo, farklı kaplama yöntemleri için akışkanlık ve sıcaklık aralıklarının bir özetidir. Doğru seçim, üretim kalitesini doğrudan etkiler. Aşağıdaki tablo, üretim hattında referans olarak kullanılabilir.
| Parametre | Daldırma Uygulaması | Püskürtme Uygulaması |
|---|---|---|
| Hedef Viskozite | Yüksek | Düşük |
| Sıcaklık Aralığı | 100-140 °C | 140-170 °C |
| Baskın Kuvvet | Yerçekimi | Basınç |
| Hazırlık İhtiyacı | Minimum | Yüksek |
İdeal kaplama yöntemi, parça geometrisi ve istenen film kalınlığına göre belirlenir. Her iki yöntem de doğru akışkanlık ayarıyla üstün sonuçlar verir. Aşağıdaki adımlar, üretim sürecinde akışkanlık kontrolünü optimize etmenize yardımcı olur.
- Parça boyutuna göre daldırma havuzu derinliğini belirleyin.
- Hamur sıcaklığını sürekli izleyin ve sabit tutun.
- Hat hızını havuz sıcaklığıyla uyumlu hale getirin.
- Nozzle çapına göre hamur akışkanlık seviyesini düşürün.
- Kürlenme öncesi hamur stabilitesini doğrulayın.
Kaynakça ve İlgili Ürün Grupları
Plastisol viskozitesi, kaplama kalitesini belirleyen kritik bir parametredir. İster düz yüzey ister pürüzlü yapı olsun, doğru akışkanlık ayarı üstün sonuçlar verir. Üretim kalitesini artırmak için Düz Yüzey Plastisol ürün sayfasını inceleyebilirsiniz.
Ayrıca, Dokulu Yüzey Plastisol, Tekli Vana Kolları ve Kalip Tasarımı ve CNC İşleme bölümleri de üretim süreçlerinizi destekler. Hamur hammaddesi seçiminde ise Plastisol Hammaddeler kategorisini takip edebilirsiniz.
Profesyonel Silikon Maskeleme Çözümleri Mi Arıyorsunuz?
YÜZEYTEK olarak tüm dünyaya profesyonel silikon maskeleme ve endüstriyel kaplama çözümleri sunuyoruz. İhtiyacınız için hemen bizimle iletişime geçin.
İlgili Yazılar
Kapton Bant Yapışkan Kalıntısı: 4 Yaygın Neden ve Önleme
SMT Konik Tapalar: Ölçü Seçimi ve E-Coat Uygulamaları