E-Coat Prosesi İçin Tapa Seçimi: Neden Silikon ve Nasıl Tutar?
Kataforez (E-Coat) Havuzunun Zorlu Ortamını Tanımlamak
Kataforez havuzları, endüstriyel kaplama prosesinde en zorlu koşulları barındırır. Bu ortam, tapaların işlevini sürdürmesini kritik bir hale getirir. Havuzdaki koşullar, yanlış malzeme seçimini affetmez.
180-200°C Pişirme Sıcaklığına Dayanıklılık
Proseste kullanılan banyo, partiküllerle doludur. Bu partiküller, zayıf noktalara sızarak tıkanıklıklara neden olur. Yüksek ısı, malzemenin yapısını zorlar ve deformasyon riski yaratır. Doğru malzeme bu zorlu ortamda güven verir.
180-200°C Pişirme Sıcaklığına Dayanıklılık
E-coat fırınlama aşaması, sıcaklığın 180-200°C aralığına ulaştığı yoğun bir süreçtir. Standart plastik malzemeler bu ısıda yumuşar veya erir. Tapa, bu süreçte parçanın içinde kalır ve ısıya dayanmak zorundadır. Malzemenin bozulmadan bu süreci atlatması temel gereksinimdir. Isıl deformasyon, parçanın işlenmiş yüzeyini bozar. Bu durum, yeniden işleme ihtiyacı doğurur ve maliyeti artırır. Yüksek sıcaklığa dayanıklı malzemeler, yapısını korur.
Kimyasal Banyo Etkileşimleri
Banyo kimyasalları, korozif özellikler taşır. Malzemenin bu kimyasallara karşı dirençli olması şarttır. Bazı tapalar, kimyasal etkiyle şişer ve sıkı sıkışır. Sökülmesi zor tapalar, üretim hattının akışını durdurur. Dirençli malzeme seçimi, bu riskleri en aza indirger. Banyonun pH değeri ve içeriği, malzeme seçimini doğrudan etkiler. Doğru seçim, kimyasal bozulmaları engeller.
Tapaların Havuzda Yüzme ve Yerinden Oynama Riski
Havuz sıvısı içindeki tapaların hareket etmesi, üretim hatalarının başlıca sebebidir. Sıvı basıncı ve akış hızı, tapaları yerinden koparabilir. Bu durum, deliklerin boya ile kapanmasına yol açar.
Kimyasal Banyo Etkileşimleri
Yerinden oynayan tapa, banyoda kaybolur ve kontamine bir atık oluşur. Atıklar, filtrasyon sistemini tıkar ve üretim durmalarına neden olur. Havuz içindeki dinamik koşullar, statik hesaplamaları yetersiz bırakır.
Havuz İçinde Yüzme ve Kayma Dinamiği
Daldırma prosesi sırasında parçalar havuzun tabanına doğru hareket eder. Bu hareket sırasında sıvı, tapaya karşı bir kaldırma kuvveti uyguns. Kaldırma kuvveti, tapa ile delik arasındaki sürtünmeyi yenilirse tapa yüzeye çıkar. Yüzeye çıkan tapa, boyaya maruz kalır ve yapışma alanı genişler. Kayma direnci, yüzey işlemleri ile artırılabilir. Pürüzlü yüzeyler, mekanik kilitlenmeyi güçlendirir. Tasarım aşamasında bu dinamiklerin hesaba katılması gerekir.
Akışkan Türbülansı ve Sıvı Baskısı
Havuzdaki sirkülasyon pompaları, sıvının hareket halinde olmasını sağlar. Bu hareket türbülans yaratarak basınç dalgalanmalarına yol açar. Basınç dalgaları, tapaları yerinden oynatır ve sızıntılara kapı açar. Türbülansın yoğun olduğu bölgelerde tapaların tutunması zordur. Baskı altında kalan malzeme, esnekliğini kaybederek sıkışır veya gevşer. Türbülansa dayanıklı tapa geometrisi bu sorunu çözer. Dinamik baskıya karşı dayanıklılık test edilmelidir.
Elektrostatik Çekim Gücünün Tapa Konumuna Etkisi
Kataforez prosesinin temel prensibi elektrostatik çekimdir. Bu çekim gücü, sadece metal parçaya değil tapaya da etki eder. Tapa, boyanın çekim alanına girerse boya toplar.
Havuz İçinde Yüzme ve Kayma Dinamiği
Elektrostatik yük, havuzun tüm iç yüzeyinde homojen olarak yayılır. Bu durum, tapaların da boyanma riski taşımasına neden olur. Etkili bir tapa tasarımı, bu çekim etkisini minimize etmelidir.
Elektrostatik Çekim ve Boya Birikimi Mekanizması
Uygulanan voltaj, boya partiküllerini katot yönlendirir. İzole malzemeler bu alanda yalıtıcı görevi görür. Ancak tapa yüzeyinde oluşan statik yük, boya partiküllerini çeker. Özellikle tapa ile parça arasındaki boşlukta boya birikimi olur. Bu birikim, kuru filmin çökmesine neden olur. İdeal bir tapa, bu çekim kuvvetine karşı direnç göstermelidir. Çekim gücü, mesafe ile ters orantılıdır. Tapa yüzeyi ile delik ağzı arasındaki mesafe optimize edilmelidir. Yüzeyin boya yapışmayan (non-stick) yapıda olması bu riski azaltır.
Silikon Malzemenin Neden E-Coat İçin İdeal Olduğu
Silikon, bu prosesin tüm zorluklarına karşı üstün özellikler sergiler. Termal dayanım, kimyasal direnç ve esneklik bir arada bulunur. Bu üçlü kombinasyon, hata oranını düşürür.
Baskı altındaki delikleri kapatmada silikon, güvenilir bir çözüm sunar. Standart kauçuklara kıyasla çok daha uzun ömürlüdür. Malzeme seçimi, proses maliyetini doğrudan etkiler.
Yapışma Direnci (Non-Stick) Özellikleri
Silikon yüzeyler, düşük yüzey enerjisine sahiptir. Bu özellik, boyanın tutunmasını zorlaştırır. Tapa çıkarıldığında boya filmi tapaya yapışmaz. Delik temiz ve kusursuz kalır. Yapışma direnci, temizlik maliyetlerini ortadan kaldırır. Operatör, tapayı çıkarmak için alet kullanmaz. Bu durum, işlem sürelerini kısaltır. Düşük yapışkanlık, elektrostatik birikimi de minimize eder. Parça yüzeyinde iz bırakmaz.
Geniş Sıcaklık Tolerans Aralığı (-90/+315°C)
Silikon malzemenin çalışma sıcaklık aralığı, -90 ile +315°C arasıdır. Bu geniş aralık, prosedürün tüm aşamalarında güvenliği sağlar. 180-200°C fırınlama sıcaklığı, silikonun alt sınırının çok üzerindedir. Malzeme, 300°C'ye kadar stabilitesini korur. Düşük sıcaklıklarda ise sertleşmez. Esnek yapısını her koşulda muhafaza eder. Bu esneklik, sıvı basıncına karşı direnç sağlar. Tapa, soğuk havada takılıp sıcak havada çalışabilir. Tek malzeme ile tüm aşamalar yönetilir.
Sıvı Basıncına Dayanıklı Konik ve Flanşlı Tapa Yapıları
Geometrik tasarım, tapanın basıncı nasıl karşıladığını belirler. Konik ve flanşlı yapılar, mekanik direnci artırır. Bu yapılar, havuzdaki hidrodinamik kuvvetlere karşı koyar.
Mekanik kilitlenme, yüzme riskini ortadan kaldırır. Yüzme riskinin ortadan kalkması, kaplama kalitesini iyileştirir. Geometri, malzeme performansı ile bütünleşmelidir.
Konik Tasarımların Basınç Dağılımındaki Avantajı
Konik şekil, sıkıştıkça yüzey temasını artırır. Yüzey teması arttıkça sızdırmazlık iyileşir. Basınç, konik yüzey üzerinde eşit olarak dağılır. Yerel zorlanmalar ve yırtılmalar önlenir. Konik açı, parça delik açısına uyum sağlamalıdır. Dar açılı koniler, derin deliklerde tercih edilir. Geniş açılı koniler, hızlı takıp çıkarma için uygundur. Basınç altında koni sıkışır ve boşlukları doldurur. Bu özellik, sıvı baskısının etkisini yok eder.
Flanşlı Modeller ile Mekanik Kilitlenme
Flanş, tapanın delikten tamamen düşmesini engeller. Flanş yüzeyi, parça dış yüzeyine temas eder. Bu temas, bir emniyet kilidi görevi görür. Havuz hareketi, tapayı flanşın arkasına iter. Tapa, flanş ile parça arasına sıkışır. Mekanik kilit, elektrostatik itme kuvvetine karşı koyar. Flanş yapısı, yüzme riskini fiziksel olarak keser. Flanşlı modeller, yüksek sirkülasyonlu havuzlarda zorunludur. Güvenlik marjını üst düzeye çıkarır.
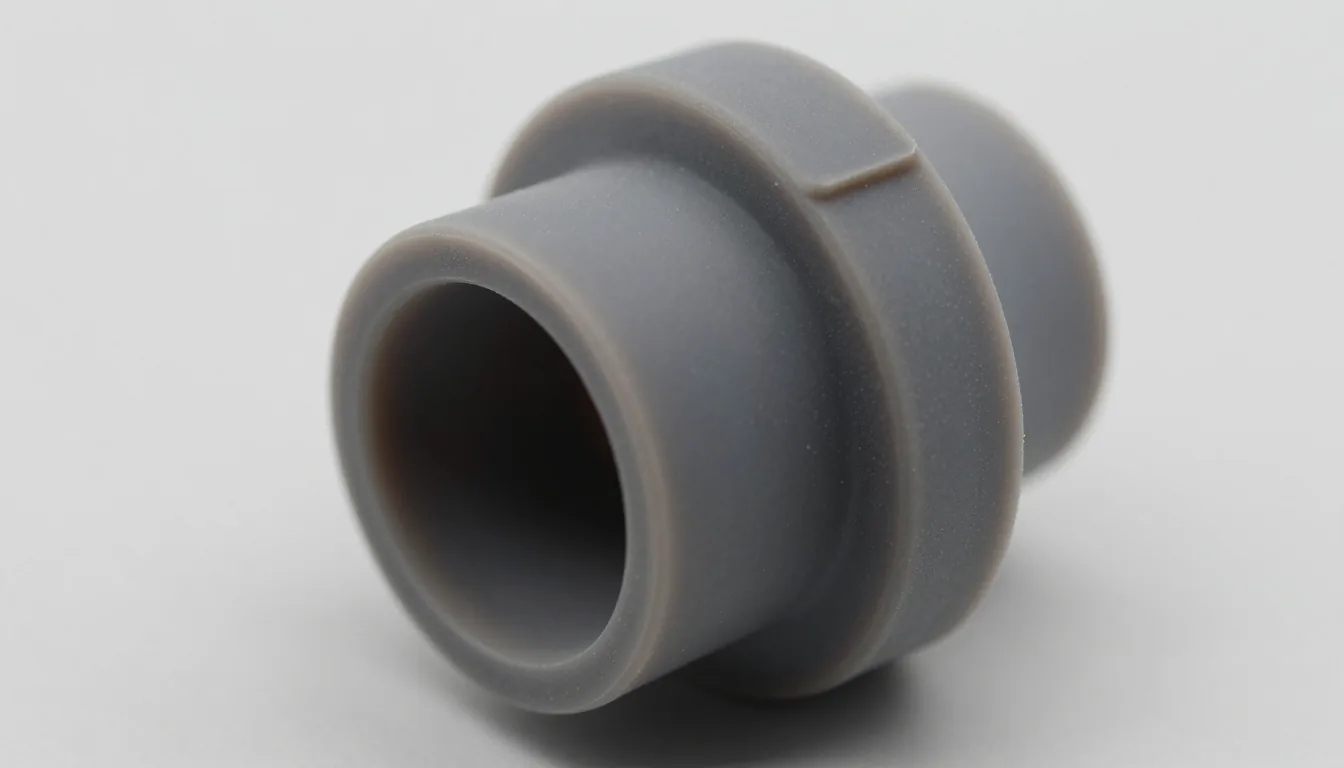
Tutmali ve Kademeli Sistemlerle Yerinde Kalma Garantisi
Flanşlı yapıların yanı sıra mekanik tutucu sistemler de geliştirilmiştir. Tutmali ve kademeli sistemler, tapanın pozisyonunu kilitler. Bu sistemler, ekstra bir güvenlik katmanı sağlar.
Kademeli yapılar, farklı derinliklerde çalışma imkanı sunar. Tutmali sistemler ise çıkarma işlemini kolaylaştırır. Operasyonel verimlilik bu sayede artar.
Çıkarma İşleminin Kolaylığı ve Hız Optimizasyonu
Son aşamada tapaların hızlı ve güvenli çıkarılması gerekir. Tutmali (tug) yapılar, bu ihtiyaca cevap verir. Tutmala yapışan boya bile, çekme noktası sayesinde koparılır. Kademeli tapalar, sıvı basıncı arttıkça daha sıkı tutar. Sökme anında kademeli yapı gevşer. Bu özellik, operatör işçiliğini azaltır. Çıkarma süresinin kısalması, hat performansını artırır. Kademeli ve tutmali sistemler, yüksek hacimli üretim için idealdir. İş gücü maliyetlerini düşürür.
SWC Flanşlı Sapkalar ile Yüksek Güvenlikli Kapama
SWC serisi, flanşlı sapka yapısıyla öne çıkar. Bu model, geniş yüzey teması sunar. Geniş temas alanı, sıvı baskısını dengeler. Yüksek hacimli ve büyük delikler için tasarlanmıştır.
SWC serisi, mekanik dayanımı ile dikkat çeker. Flanşın geniş olması, tapanın dönüşünü engeller. Dönme, boya birikimini önler. Bu seri, otomasyon hatlarına uyumludur. Yüksek güvenlikli kapama ihtiyacında ilk tercihtir.
SCT ve SPP Serileri ile Hassas Delik Ölçülerine Uyum
İnce cidarlı veya dar delikli parçalarda standart tapalar kullanılamaz. Bu noktada SCT Flanşlı Konik Tapalar devreye girer. Konik yapı, hassas oturma sağlar. SPP Kademeli Tapalar ise değişken çaplı deliklerde çalışır.
Her iki seri de silikonun esnek avantajından yararlanır. SPP serisi, delik çapı değişse bile sızdırmazlığı korur. Basınç arttıkça kademeler sıkışır. Bu esneklik, üretim toleranslarındaki sapmaları tolere eder. Hassas deliklerde temiz bir çıkış noktası sunar. Boya almayan, iz bırakmayan sonuçlar verir. Silikon Tapa seçenekleri arasında öne çıkar.
DFP Dişli Tapalar ve Döngüsel Kullanımda Ömür Yönetimi
Dengeli bir üretim hattı, tapaların tekrar kullanılmasını gerektirir. DFP Dişli Tapalar, bu döngüsel kullanım için tasarlanmıştır. Dişli yapı, sıkı bir tutuş sağlar. Silikon malzemenin hafızası sayesinde şekil bozukluğu oluşmaz.
Döngüsel kullanımda malzeme yorgunluğu yaşanmaz. Temizlik işlemleri hızlıdır. Silikon yüzey, banyo kalıntılarından kolayca arındırır. Silikon Sapkalar grubundaki DFP serisi, uzun ömürlü kullanım sunar. Operatör hatası riskini azaltır. Takma-çıkarma döngüsünde performans düşmez. Maliyet etkinliği sağlar.
E-Coat Prosesinde Hata Maliyetlerini Sıfıra İndirgen Tapa Stratejisi
Bir tapanın havuzdan çıkması veya boya alması, sadece bir hata değildir. Üretim hattının durması ve parçanın fire olması anlamına gelir. Tutmali Konik Tapalar ile bu riskleri sıfıra indirmek mümkündür. Doğru malzeme ve doğru tasarım birleştiğinde kusursuz sonuç alınır.
Silikon malzemenin -90/+315°C aralığındaki kararlılığı, prosesi garanti altına alır. E-coat 180-200°C sıcaklıklarda çalıştığında silikon esnemez. Sıvı baskısına karşı durur. SWC Flanşlı Sapkalar ve diğer seriler, bu ihtiyaca cevap verir. Aşağıdaki tablo, doğru tapa seçimi için kritik parametreleri gösterir.
| Kriter | İdeal Tapa Özellikleri | Olumsuz Senaryo |
|---|---|---|
| Sıcaklık Dayanımı | -90°C ile +315°C arası stabilite | Malzeme yumuşar, deforme olur, boya alır |
| Kimyasal Etki | Banyo kimyasallarına karşı inert yapı | Şişme, sertleşme veya erime görülür |
| Mekanik Tutuş | Flanşlı, kademeli veya dişli kilit sistemi | Havuz hareketiyle tapa yüzeye çıkar |
| Elektrostatik Etki | Non-stick (Yapışmaz) yüzey | Boya birikir, tıkanıklık oluşur |
| Çıkarma İşlemi | Tutmali (Tug) veya standart çıkarma noktası | Sökülmesi zor, operasyonel yavaşlık |
Doğru strateji, maliyet düşürür ve kaliteyi artırır. Tapa seçimi, teknik bir detay değildir. Üretim başarısını belirleyen bir faktördür.
- Isıl Şok: Fırın öncesi ve sonrası sıcaklık değişimi tapayı test eder.
- Dinamik Basınç: Havuz sirkülasyonu, tapaya sürekli kuvvet uygular.
- Kimyasal Süreklilik: Uzun süreli banyo maruziyeti malzeme ömrünü belirler.
Sık sorulan sorular
Kataforez havuzunda tapaların yerinde kalması ve boya almaması için gereken özellikler. Sıvı baskısı ve elektrostatik çekim.
Profesyonel Silikon Maskeleme Çözümleri Mi Arıyorsunuz?
YÜZEYTEK olarak tüm dünyaya profesyonel silikon maskeleme ve endüstriyel kaplama çözümleri sunuyoruz. İhtiyacınız için hemen bizimle iletişime geçin.
İlgili Yazılar
SPP vs SPM Tapalar: Kademeli Yapı ve Doğru Seçim Kriterleri
Konik, Dişli, Kademeli ve Flanşlı Tapalar Arasındaki Farklar