SPP vs SPM Tapalar: Kademeli Yapı ve Doğru Seçim Kriterleri
SPP Kademeli ve SPM Basamaklı Tapaların Farklı Dillerdeki Teknik Adlandırmaları
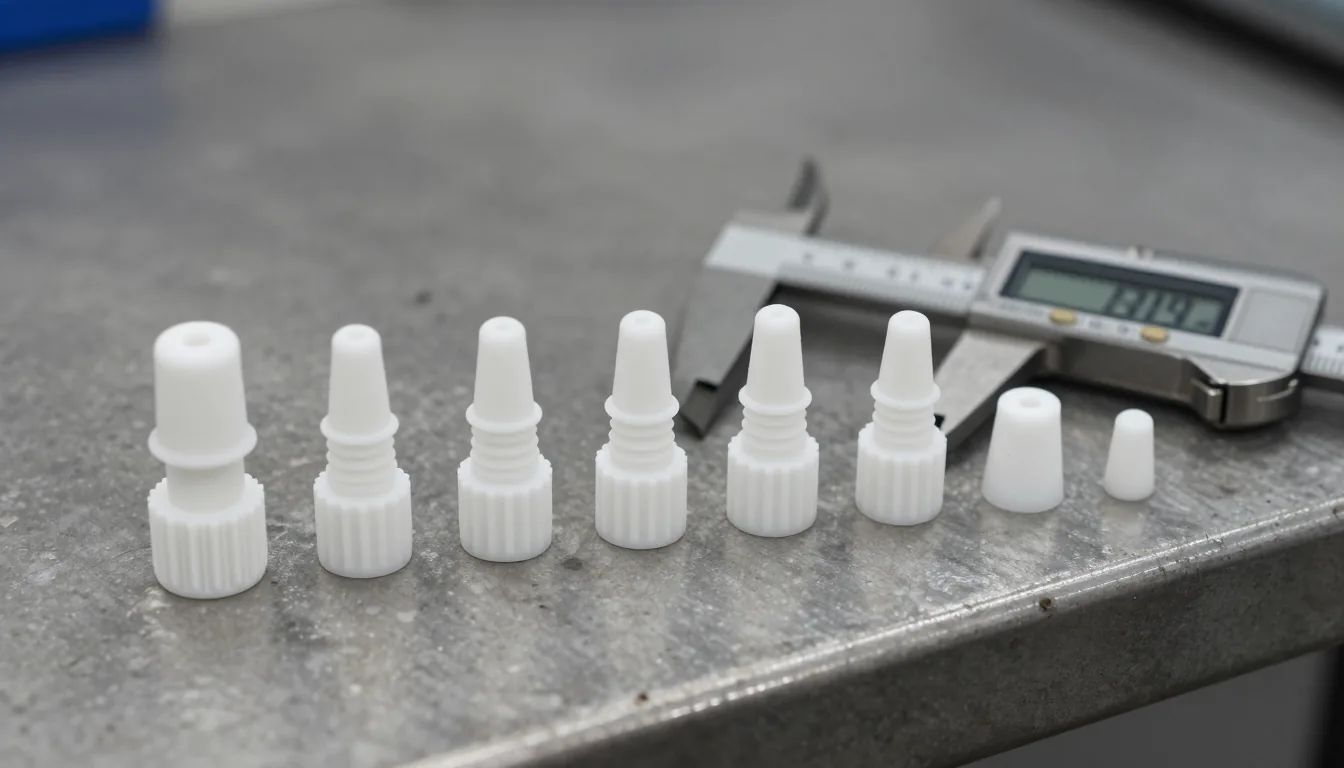
SPP kademeli tapalar, silindirik gövde üzerinde birden fazla basamaklı kademe içeren maskleme elemanlarıdır. SPM basamaklı tapalar ise tek bir ana basamak ve düz bir uç geometrisiyle tasarlanmış kompakt maskleme tapalarıdır. Bu iki ürün ailesi, aynı temel malzeme ve sıcaklık direncini paylaşsa da iş parçası üzerindeki delik yapısına göre farklı oturma mekanizmaları sunar. Uluslararası üretim hatlarında ve uluslararası teknik dokümantasyonlarda bu terimlerin doğru eşleştirilmesi, üretim hatalarını önlemek adına kritik bir rol oynar.
Avrupa Dillerinde Teknik Terminoloji ve Telaffuz Kuralları
Avrupa pazarlarında SPP kademeli tapalar, Almanca konuşulan bölgelerde SPP Stufen-Maskierstopfen olarak tanımlanır. İngilizce konuşulan ülkelerde SPP Stepped Plugs terimi yaygındır. İspanyolca terminolojisinde Tapones escalonados SPP karşılığı kullanılır. Lehçe teknik belgelerde Korki stopniowane SPP ifadesi tercih edilir. Romence dokümanlarda ise Dopuri etajate SPP ifadesi standardize edilmiştir. SPM basamaklı tapalar için İngilizce karşılığı SPM Step Plugs, Almanca karşılığı SPM Stufenstopfen olarak geçer. İspanyolca ve Lehçe karşılıkları sırasıyla Tapones escalonados SPM ve Korki stopniowe SPM şeklindedir.
Orta Doğu ve Doğu Bloku Piyasalarında Karşılık Bulan İsimler
Orta Doğu piyasasında Arapça teknik standartlarda SPP serisi için سدادات SPP متدرجة, SPM serisi için ise سدادات SPM المتدرجة kullanılmaktadır. Bu ifadeler okunuş olarak Sıddat SPP Mutederra'a ve Sıddat SPM Mutederra'a şeklinde telaffuz edilir. Rusya ve bağımsız devletler topluluğu bölgesinde Rusça teknik terminoloji, bu ürünleri Ступенчатые пробки SPP ve Ступенчатые пробки SPM olarak sınıflandırır. Romence ve Lehçe gibi Orta Avrupa dillerinde ise ürünler tam kademe veya basamak terimleri ile anılır.
Silikon Matrisin Termal ve Mekanik Direnci: SPP ve SPM Performans Sınırları
SPP kademeli ve SPM basamaklı tapalar, endüstriyel maskleme işlemlerinde kullanılan yüksek performanslı silikon matrisi sayesinde geniş bir çalışma sıcaklığı yelpazesi sunar. Bu matris, özellikle otomotiv parçaları, beyaz eşya gövdeleri ve savunma sanayii bileşenleri gibi yüksek sıcaklığa maruz kalan iş parçalarında boya iletimini engellemek amacıyla tasarlanmıştır. Her iki ürün ailesi de standart olarak -90 °C ile +315 °C arasındaki sıcaklık aralığında yapısal bütünlüğünü korur. Bu termal dayanıklılık, soğuk hava depolarından yüksek ısıdaki endüstriyel fırınlara kadar tüm operasyonel aşamalarda malzemenin işlevini kaybetmemesini sağlar.
-90°C ile +315°C Aralığında Boya ve Kaplama Dayanımı
Endüstriyel boyama ve kaplama süreçleri, maskleme tapalarından yoğun termal stres altında form bozulmamasını talep eder. SPP ve SPM serileri, toz boya uygulamalarında genellikle 180 ila 220 °C arasında değişen kürlenme sıcaklıklarına tam uyum sağlar. Elektrostatik boya yani e-coat işlemi sırasında ise 180 ila 200 °C aralığında yüksek performans gösterir. Bu sıcaklık eşiklerinde silikonda herhangi bir erime, deformasyon veya kırılganlaşma yaşanmaz. Aşırı düşük sıcaklıklarda ise malzeme esnekliğini yitirmez; -90 °C'de takma ve çıkarma işlemleri rahatlıkla gerçekleştirilebilir. Termal direncin yüksek olması, üretim hattında tekrar kullanım ömrünü uzatır.
Kademe Geometrisinin Anatomisi: Oturma Yüzeyi ve Çap Geçişleri
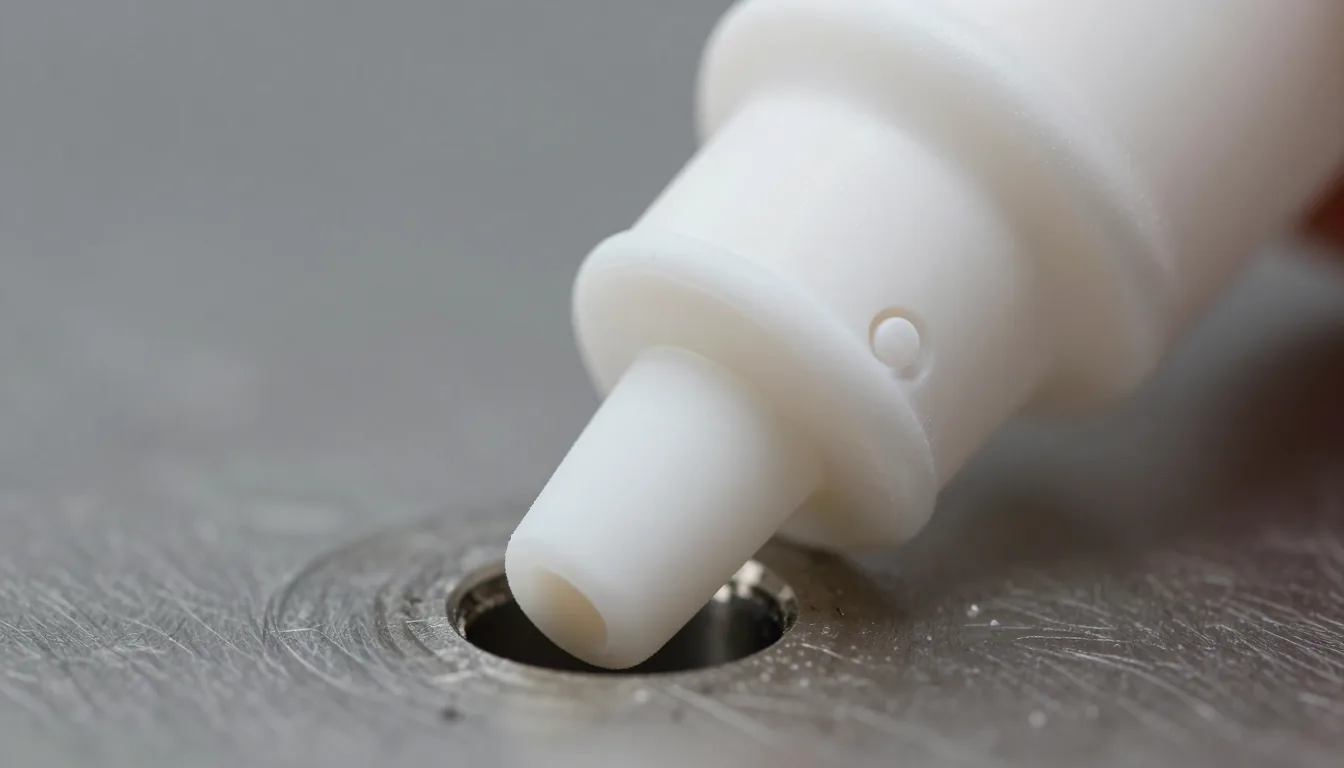
Maskleme tapalarının delik içinde tutunma gücü, kademe geometrisinin tasarımına bağlıdır. Kademe, tapanın silindirik gövdesi üzerinde daha geniş bir çapa geçiş yapan yuvarlatılmış basamaklardır. Bu yapı, tapanın delik kenarına takılmasıyla çalışır. Oturma yüzeyi, tapanın iş parçası yüzeyine temas eden en geniş çaplı düz kısmıdır. Oturma yüzeyi ne kadar düz ve net işlenmişse, boya sızıntısı riski o kadar düşer. Çap geçişleri ise kademelerin arasındaki silindirik dar gövdelerdir. Bu dar gövdeler, tapaya esneklik kazandırarak farklı çaplardaki deliklerde mekanik uyum sağlamasına olanak tanır.
Adım Sayısının Mühendislik Toleranslarındaki Rolü
Bir tapadaki kademe sayısı arttıkça, ürünün delik içindeki konumlandırma hassasiyeti artar. İki kademeli bir yapı, dar bir tolerans aralığındaki deliklerde tapanın tam derinlikte durmasını kolaylaştırır. Adım sayısı, maskelenecek iş parçasının yüzey düzgünlüğüne bağlıdır. Eğer yüzey pürüzlü ise, çok kademeli yapılar kademelerin aralarına toz veya boya kalıntısı sızması nedeniyle tercih edilmeyebilir. Tam kademe derinliği ve kademe çapları, iş parçasının teknik resimindeki ölçülerle doğrudan eşleşmelidir. Bu eşleşme ne kadar yüksekse, operasyon sırasında tapanın iş parçasından kopması ve fırın içinde dolaşarak parçaları kirletmesi ihtimali o kadar azalır.
SPP Kademeli Yapı ile SPM Basamaklı Yapı Arasındaki Temel Geometrik Farklar
SPP ve SPM serileri arasındaki en büyük fark, uç noktadaki geometriden ve gövdedeki basamakların dağılımından kaynaklanır. SPP ailesi, adından da anlaşılacağı üzere çok kademeli veya merdiven basamaklı bir silindirik gövdeye sahiptir. Tipik olarak iki veya üç belirgin kademe bulunur ve uç kısmı genellikle düz bir yüzeye sahiptir. Bu yapı, birden fazla dar çaplı geçişin olduğu uzun boylu kanallarda veya çap farkının olduğu kademeli deliklerde üstün oturma sağlar. SPM ailesi ise adının aksine tek bir belirgin basamaktan oluşan daha kısa gövdeli bir yapıdır. SPM tapalar, genellikle düz bir taban yüzeyinden hemen sonra genişleyen bir basamakla sığ deliklere oturmak üzere tasarlanmıştır. Bu farklar kullanım yerlerini belirler.
Koniklik Açıları ve Düz Oturma Yüzeylerinin Karşılaştırması
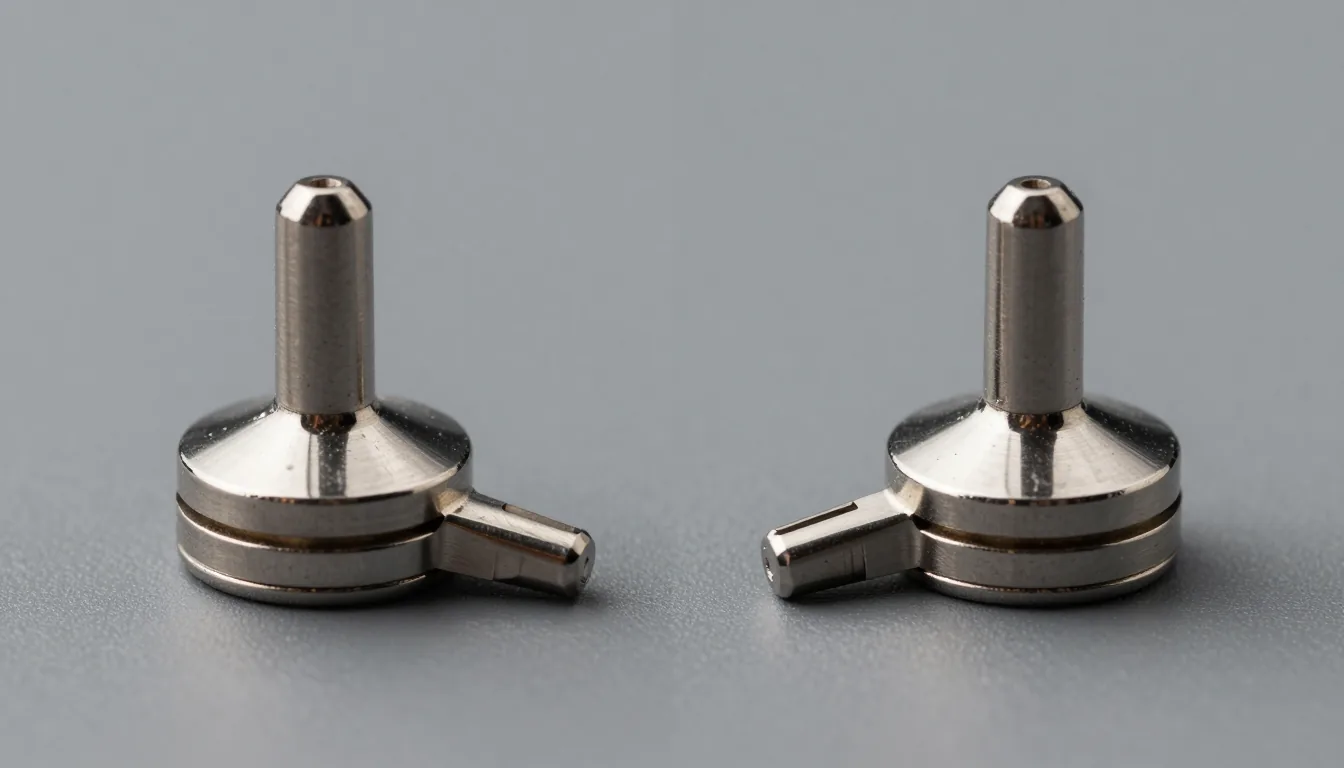
Bazı üretim uygulamalarında kademeli tapalarda çok hafif koniklik açıları bulunabilir, ancak SPP ve SPM serilerinin ana tutunma mekanizması tamamen yuvarlatılmış kademe geçişlerine ve düz oturma yüzeylerine dayanır. SPP'nin çoklu geçişleri, sıkıştırma kuvvetini tapanın tüm kademe yüzeylerine eşit olarak dağıtır. Bu dağılım, uzun süreli fırınlama işlemleri sırasında tapanın genleşerek iş parçasından sızmasını engeller. SPM ailesindeki tek basamaklı yapı ise, daha yüksek esneklik sunarak hızlı takma ve çıkarma işlemlerine izin verir. İki ürünün birbirinin yerine kullanılmaması gerekir; çünkü koniklik açıları farklı olsa bile SPP çok derin ve çaplı kademelerde sıkışmaz, SPM ise çok uzun deliklerde oturmaz.
| Geometrik Özellik | SPP Kademeli Tapalar | SPM Basamaklı Tapalar |
|---|---|---|
| Kademe Yapısı | İki veya üç belirgin silindirik kademe | Tek ve daha kalın bir basamak yapısı |
| Gövde Uzunluğu | Daha uzun ve derin deliklere uygun | Kısa ve sığ deliklere yönelik |
| Oturma Mekanizması | Çok noktadan temas ve yüksek tutunma | Tek noktadan temas ve yüksek esneklik |
Delik Derinliği ve Kademe Oturması: İki Derinlikli Parçalar İçin Seçim Rehberi
Silikon maskleme ürünlerinin seçiminde delik derinliği, tapa tasarımının birincil belirleyicisidir. İki farklı delik derinliğinin aynı iş parçası üzerinde bulunması, üretim hattında standart bir tapanın tüm noktalara uyum sağlamasını imkansız kılar. Yanlış tapaların kullanılması, fırın içi işlemlerde boya bulaşması riskini doğurur. Bu nedenle doğru geometrinin seçimi, kalite kontrol süreçlerinin başında yer almalıdır. İş parçasının ölçü tablosunda yer alan çap derinlik oranları değerlendirilmelidir.
Sığ Deliklerde SPP Kullanım Senaryosu
Eğer bir iş parçasındaki deliğin derinliği, tapanın kademe çapından küçükse, SPP serisinin kademe basamakları dışarıda kalır. Sığ deliklerde SPP kademeli tapalar, genellikle yalnızca en geniş oturma yüzeyi ile iş parçası kenarına oturur. Bu durumda tapadaki diğer kademeler havada kalır. Sığ deliklerde bu hava boşluğu bir sorun yaratmaz, zira delik zaten kısa olduğundan boya akışını kesecek olan sadece geniş oturma yüzeyidir. Ancak bu kullanım, tapanın gövdesini gereksiz yere zorlayacağı için pratik bir uygulama olarak değerlendirilmez. Bu nedenle bu delikler için SPM ailesine daha yakın kısa boyutlu bir ürün seçilmelidir.
Derin Kanallarda SPM Tercih Edilme Nedenleri
Derin ve uzun deliklerde SPM basamaklı tapaların tek basamaklı yapısı, tam olarak yerleşmeyecek ve kanalda boşluk kalmasına neden olacaktır. Ancak, eğer deliğin çapı tapanın basamak çapından çok büyükse, SPM tapası kanalın içine girebilir ve uç kısmı kanal tabanına çarparak boya sızıntısını engeller. Bu durum genellikle SPP ürününün kullanılması gereken bir alanda SPM ürününün geçici ve hatalı bir alternatifi olarak görülür. Aslında SPP serisi, bu tür derinlikte birden fazla kademe ile mekanik kilit oluşturma prensibiyle hareket eder. Derin kanalların boyadan korunması için SPP kademeli tapalar doğru teknik tercihtir.
Shore A Sertlik Varyantlarının Uygulamadaki Etkisi: 50-80 Skalası Analizi
Endüstriyel maskleme tapalarının performansını belirleyen temel mekanik parametrelerden biri Shore A sertliğidir. SPP kademeli ve SPM basamaklı ürünlerin silikon matrisleri, Shore A skalasında 50 ile 80 aralığında yer alabilen varyantlara sahiptir. Bu sertlik derecesi, ürünün delik içindeki sıkışma basıncını ve fırın ısısında maruz kaldığı fiziksel zorlanmalara karşı esneklik oranını belirler. Çok sert veya çok yumuşak ürünlerin kullanılması, farklı maskleme sorunlarına yol açabilir. Operasyonel ihtiyaçlara göre doğru sertlik derecesi seçilmelidir.
Yumuşak Silikonun Sızdırmazlık Avantajı ve Riskleri
50 Shore A değerine yakın daha yumuşak silikon malzemesi, pürüzlü veya standart dışı çap aralığına sahip metal iş parçalarında yüksek sızdırmazlık avantajı sunar. Yumuşak kademe yapısı, sıkıştırıldığında metal deliğin yüzeyindeki mikroskobik gözenekleri kapatarak e-coat veya toz boya sıvısının yüzeye sızmasını engeller. Ancak bu esneklik bir dezavantaj yaratabilir. Yüksek sıcaklıklarda ve uzun süreli fırınlama işlemlerinde, çok yumuşak tapalar delik içinde çok sıkışıp yapışabilir. Çıkarma sırasında kopma yaşanmaması için operatörün daha dikkatli aletler kullanması gerekir. 80 Shore A gibi daha sert varyantlar ise hızlı takıp çıkarma için uygundur. Bu tip ürünlerde sızdırmazlık tam olarak sağlanamazsa DFP dişli tapalar gibi mekanik alternatiflere bakılmalıdır.
Montaj Prosedürü: Takma Yönü, Sıkışma ve Çıkarma Stratejileri
Maskleme tapalarının doğru takılması, maskelenecek noktanın korunması kadar iş parçasının çizilmemesi açısından da kritiktir. SPP ve SPM tapalarının montajı, her zaman oturma yüzeyinin dışarıda kalacağı şekilde yapılmalıdır. Yani tapanın ucundaki kademeli veya basamaklı kısım, deliğe sokulan ilk parça olmalıdır. Düz oturma yüzeyi deliğin ağzına yaslanmalıdır. Yanlış yönde takma işlemi, tapanın kademelerinin deliğin içinde kırılmasına veya iş parçası yüzeyinde boya birikmesine yol açar. Operasyonel standartlara uygun takma ve çıkarma adımları şu şekildedir:
- Delik çevresi toz ve yağdan arındırılmalıdır. Temiz olmayan yüzeye takılan tapanın kademeleri kayarak doğru yere oturmaz.
- Tapanın esnek uç kısmı deliğin ortasına getirilmelidir. Kademeler hafifçe sıkıştırılarak içeriye itilmelidir.
- Tapa yavaşça itilerek oturma yüzeyi iş parçası düzlemine tam olarak yaslanmalıdır. Tapa, iş parçasının yüzey hizasına kadar oturur.
- Küçük çaplı ve hassas tapalar, delik ağız çapına uygun teflon veya yumuşak uçlu bir çubuk kullanılarak itilmelidir. Bu işlem, parmak baskısının yarattığı asimetriyi engeller.
- Çıkarma işlemi, tapaya 90 derecelik dik açıyla ve doğrudan çekme kuvveti uygulanarak yapılmalıdır. Kesme veya döndürme işlemi kademeyi koparabilir.
Aşırı Sıkışmadan Kaçınmak İçin Alet Kullanımı
SPP kademeli tapalar çok sayıda basamaktan oluştuğu için deliğe girdiklerinde büyük bir sürtünme kuvveti yaratır. Bu aşırı sıkışma, tapanın fırın içinde genleştiği durumlarda metal iş parçasının çapının genişlemesiyle birleşerek tapanın kilitlenmesine yol açar. Çıkarma sırasında tapayı sadece parmakla veya penselerle çekmek, tapanın silikon gövdesinin kesilmesine veya kademelerin koparak iş parçasının içine kalmasına neden olur. Bunu önlemek için tapaların gövdesinde küçük delikler bulunur; bu delikler özel çıkarma çengelleri veya iğneli aparatlarla çekilerek mekanik avantaj sağlanır. Çıkarma sırasında tapaya uygulanan kuvvet, silikonu değil teflon aparatı zorlamalıdır.
Toz Boya ve E-coat Süreçlerinde Termal Genleşme Yönetimi
Endüstriyel maskleme operasyonlarının en kritik aşaması, boya kürlenme fırınlarında tapaların davranışını kontrol etmektir. SPP kademeli ve SPM basamaklı ürünler, 180 ila 220 °C sıcaklık aralığında kürlenme süreçlerinde çalışırken hem kendi termal genleşmelerini hem de altta yatan metal iş parçasının termal genleşmesini yönetmek zorundadır. Toz boya işlemlerinde fırına girmeden önce toz partikülleri tapaların çevresine yapışabilir. Yeterli mekanik oturmayı sağlamayan bir tapanın genleşme sırasında hareket etmesi, delik kenarına yapışan toz boyanın eriyip yüzeye akmasına yol açar.
180-220°C Kürlenme Sıcaklıklarında Form Dengeleme
E-coat yani elektrostatik kaplama işlemi sırasında sıcaklıklar genellikle 180 ila 200 °C seviyesindedir ve sıvı boya ortamında çalışma söz konusudur. SPP ve SPM ürünleri, bu sıcaklık eşiklerinde form bozulmaması (sıcak kalıp formu koruması) özelliğine sahiptir. Toz boya kürlenmesinde sıcaklık daha yüksek ve toz toplanma riski olduğundan form dengesi, tapaların fırın içi hava sirkülasyonunda savrulmaması için de önemlidir. Tapaların düzgün yerleşimi ve tam oturma, termal genişleme durumunda tapanın kademelerinin metalin içine daha fazla itilmesine izin vererek sızıntıyı engeller. Aşırı ısıya maruz kalan silikonda zamanla çökme yaşanmaz, ancak çok uzun bekleme süreleri tapanın çapının küçülmesine neden olabileceğinden, tekrar kullanım ömrü limitine uyulmalıdır. Bu sıcaklıklarda standart maskeler için silikon tapa tipleri kataloğundaki sıcaklık uyarıları dikkate alınmalıdır.
Alternatif Maskemeleme Çözümleri: DFP Dişli ve SMT Konik Tapalarla Karşılaştırma
Maskleme tapaları ailesi içinde SPP ve SPM modelleri kademeli ve basamaklı yapıları temsil eder. Endüstriyel üretimlerde bazı delik geometrisi sorunları, standart kademeli tapaların çözüm üretememesine neden olabilir. Bu durumlarda devreye mekanik kenetlenme mekanizmaları veya farklı oturma prensipleri girer. Ürün portföyü içindeki DFP dişli ve SMT konik tapalar, SPP ve SPM alternatifleriyle doğrudan bir karşılaştırma yapılmasını gerektirir. Kademeli yapılar, genellikle deliğin sadece ağzındaki bir basamakta sıkışma prensibiyle çalışırken, diğer ürün aileleri farklı tutunma stratejileri izler.
Kademeli Yapı ile Konik Yapının Saha Karşılaştırması
SMT konik tapalar, deliğe girişten itibaren bir koni açısı boyunca sürtünme ile sıkışır. SPP kademeli tapalar ise deliğin belirli noktasında duran basamaklarla mekanik olarak kilitlenir. Derin ve düz çaplı kanallarda SMT konik tapanın uç kısmı derinlere itilse bile, sıkışma noktası değişeceğinden derinlik kontrolü zordur. SPP kademeli tapalarda ise uç geometrisi veya derinlik kontrolü, kademenin sayısıyla sabitlenir. Düz bir delik ağzı yüzeyine oturma gerektiren noktalarda SMT konik tapalar yetersiz kalabilir, zira bu ürünler delik kenarında yuvarlanmaya meyillidir. SPP tapaların geniş ve düz oturma yüzeyleri, bu yüzey temas noktalarında SMT'ye göre çok daha etkili bir maskemeleme bariyeri oluşturur.
Dişli Mekanizmanın Zorlu Ortamlardaki Konumu
Çok yüksek basınç altında veya kimyasal işlemler içeren ortamlarda, kademeli veya basamaklı tapaların sıkışma kuvveti yetersiz kalabilir. Bu tip ağır koşullarda, dişe veya dişli benzeri bir tutunma mekanizmasına ihtiyaç duyulur. DFP dişi tapalar veya dişli mekanizmalı maskeler, deliğin içine tamamen sokularak vida gibi kilitlenen yapılarıyla öne çıkar. Bu ürünler, fırın içi şiddetli rüzgarlarda veya e-coat daldırma havuzlarındaki akıntı basınçlarında yerinden çıkmaz. SPP ve SPM serileri dişe karşı üstünlüklerini maliyet ve hızlı takma/çıkarma hızı ile sağlar. Eğer bir parça sadece boya ile temas ediyorsa SMT konik tapalar veya kademeli seriler yeterlidir. Ancak basınç altındaki kaplamalarda dişli ürünler seçilmelidir.
Yaygın Yanlış Anlamalar ve Sıkça Sorulan Sorular
Endüstriyel maskleme uygulamalarında SPP kademeli ve SPM basamaklı tapalar, birbirine benzer isimlendirilmelerinden dolayı sıkça karıştırılmaktadır. Bu karışıklık, üretim hattında yanlış maskeler kullanılmasına, dolayısıyla boya kaçaklarına ve tekrarlanan işçiliğe neden olur. İşletmeler, doğru tapanın seçimini genellikle tecrübeyle değil, teknik resimler ve ürün kataloglarındaki ölçü tablosuna göre yapmak zorundadır. Kademeli ürünün kademe sayıları, kademe çapları ve delik oturması gibi teknik ölçümler, ürün sayfasındaki ölçü tablosundan takip edilmelidir. Bu veriler uydurulamaz. SPP ve SPM ürün aileleri ile ilgili yaygın yanlış anlamaları ve üretim operatörlerinin merak ettiği teknik gerçekleri netleştirmek için sıkça sorulan sorular bölümü aşağıda yer almaktadır.
SPP ve SPM Birbirinin Yerine Geçebilir mi? Teknik Gerçekler
SPP ve SPM aileleri birbirinin yerine geçebilir ürünler değildir. Aralarındaki temel fark, oturma yüzeyinin arkasındaki mekanik yapıdır ve bu yapı delik derinliği ile doğrudan ilgilidir. SPP serisi çok kademeli ve genellikle daha uzun bir yapıdır. Bu çoklu basamak, tapayı çoklu temas noktasında sıkıştırarak daha yüksek bir tutunma sağlar. SPM serisi tek basamaklıdır ve daha kısa bir esnek gövdeye sahiptir. Bir delik, tapaya göre çok derinse ve sadece tek bir çap aralığı varsa, SPP'nin gereksiz kademeli yapısı deliğin içine giremez ve tapayı yerinden çıkarmayı çok zorlaştırır. Delik çok kısa ve esnek bir tutunma gerektiriyorsa, SPM'nin tek basamağı kullanılır; SPP bu kısa mesafede mekanik olarak oturamaz. Ürün seçimi, maskelenecek noktanın ölçülerine ve geometriye bağlıdır.
Profesyonel Silikon Maskeleme Çözümleri Mi Arıyorsunuz?
YÜZEYTEK olarak tüm dünyaya profesyonel silikon maskeleme ve endüstriyel kaplama çözümleri sunuyoruz. İhtiyacınız için hemen bizimle iletişime geçin.
İlgili Yazılar
Konik, Dişli, Kademeli ve Flanşlı Tapalar Arasındaki Farklar
Plastisol Viskozitesi: Daldırma ve Püskürtme İçin Doğru Ayar