Конические пробки SMT: выбор размера и применение в покрытии
Терминология конических пробок SMT: руководство по транслитерации
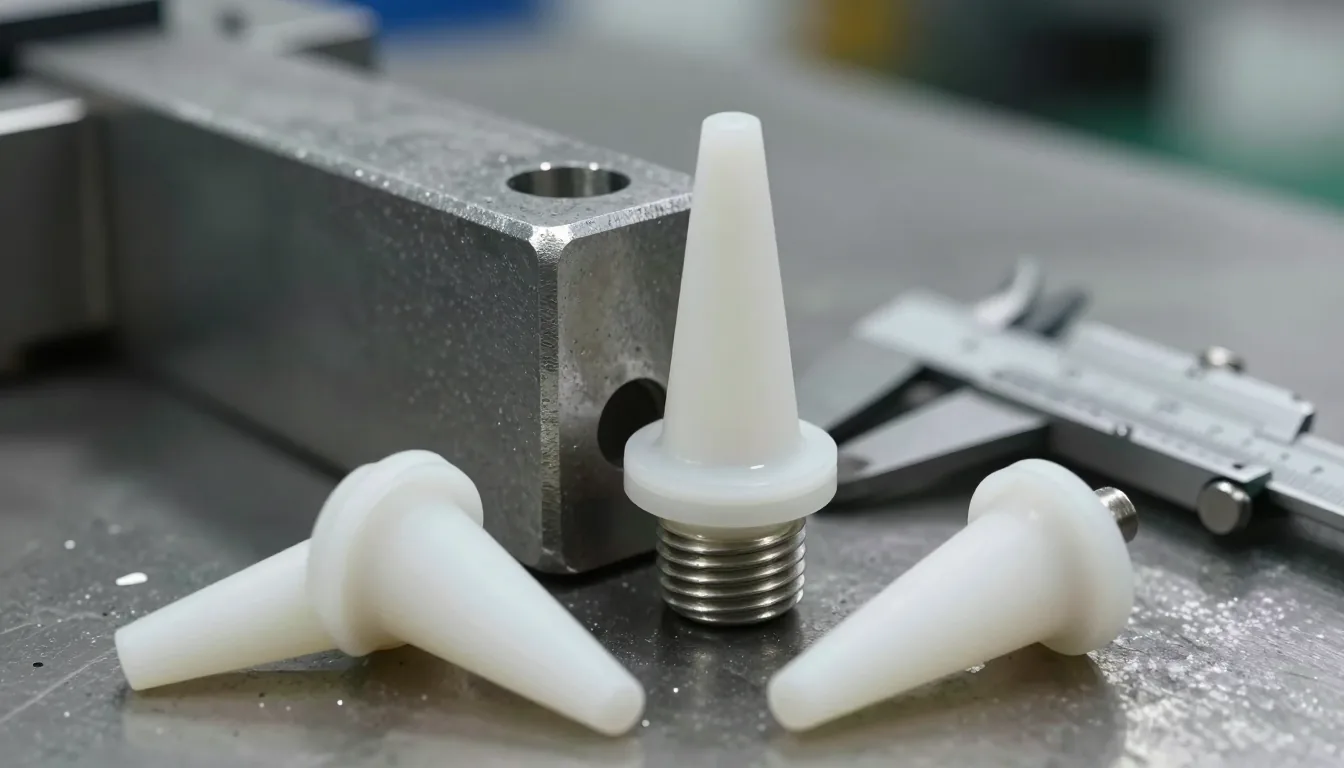
Конические пробки SMT представляют собой универсальное решение для локализации отверстий при покраске. Их основная задача - защита внутренних полостей и резьб от попадания красочных материалов, что критически важно для сохранения функциональности детали. В международной логистике точность наименования играет ключевую роль, так как неправильный перевод может привести к закупке неподходящих расходных материалов или задержкам на таможне.
Технические различия в европейской номенклатуре изделий
В странах Европейского союза технические описания варьируются в зависимости от местных производственных стандартов. В Германии термин «Konus-Maskierstopfen» подчеркивает коническую форму, в то время как в Италии или Испании используется более общее понятие «tapón cónico». Понимание этих нюансов помогает инженерам и закупщикам избегать недопонимания при работе с иностранными поставщиками оборудования. Единая терминология снижает риск ошибок в спецификациях.
Важно учитывать, что аббревиатура SMT, хотя и является общепринятой в отрасли, может требовать пояснения в странах, где локальная промышленность не интегрирована в международные цепочки поставок. Поэтому в технических карточках всегда рекомендуется указывать полную расшифровку или визуальное описание геометрии изделия. Это особенно актуально для категорий, таких как силиконовые маскировочные пробки, которые имеют широкое применение.
Стандарты названий на рынках Ближнего Востока и СНГ
На рынках с кириллическим алфавитом, таких как Россия или Польша, термин «конические пробки» является общепринятым. Однако в странах Ближнего Востока с использованием арабской письменности техническая лексика требует адаптации к региональным стандартам импорта. Транслитерация латиницей становится обязательным инструментом для идентификации товара в международных документах и накладных.
Для облегчения работы закупщиков ниже приведена таблица с официальными названиями и приблизительной транслитерацией, которая поможет в коммуникации с партнерами из разных регионов. Эта информация актуальна для всех, кто занимается экспортом или импортом промышленной оснастки.
| Язык | Официальное написание | Транслитерация (латиница) |
|---|---|---|
| Турецкий | SMT Konik Tapalar | SMT Konik Ta-pa-lar |
| Английский | SMT Tapered Plugs | Es-Em-Ti Teipprd Plags |
| Немецкий | SMT Konus-Maskierstopfen | SMT Konus-Maskirshtopfen |
| Арабский | سدادات SMT المخروطية | Саддат SMT Al-Makhrootiya |
| Русский | Конические пробки SMT | Konicheskii Probkii SMT |
| Испанский | Tapones cónicos SMT | Ta-pones Konik-es SMT |
| Польский | Korki stożkowe SMT | Kor-ki Sthozhko-vye SMT |
| Румынский | Dopuri conice SMT | Do-pu-ri Ko-ni-che SMT |
Функции кода SMT и конической формы в промышленности
Код SMT и коническая геометрия обеспечивают быстрый монтаж и надежную герметизацию. Коническая форма позволяет пробке входить в отверстие с натягом по всей длине, создавая равномерное уплотнение. Это критически важно при нанесении порошковых красок, где высокая температура может расплавить материал, если зазор не будет полностью перекрыт. SMT (Silicone Masking Tapered) обозначает серию изделий из высокотемпературного силикона.
Почему коническая конструкция эффективнее плоской заглушки
Плоские заглушки часто пропускают материал в боковые зазоры, так как контакт происходит только по краю. Коническая форма исключает этот риск благодаря тому, что давление распределяется по конусу. При погружении в отверстие материал сжимается и заполняет микронеровности. Это обеспечивает защиту не только самого отверстия, но и прилегающей кромки детали от растекания краски или гальванического раствора.
Использование конических моделей значительно сокращает время операционного цикла. Оператору не нужно подгонять диаметр с высокой точностью, так как конический профиль компенсирует небольшие отклонения в геометрии детали. Это делает их универсальными для разных партий продукции.
Эластичность силикона в серии SMT и механическая посадка
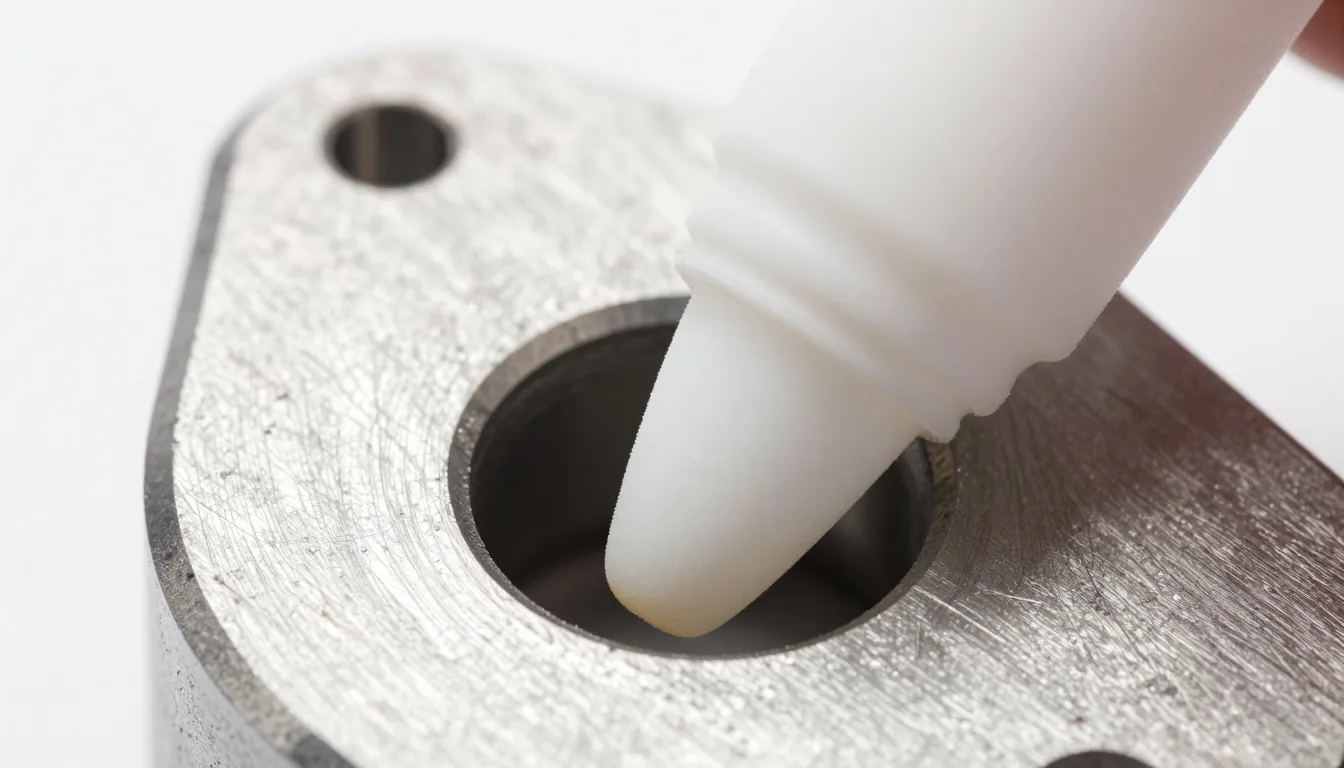
Материал изделия рассчитан на работу в экстремальных условиях. В диапазоне температур от -90 до +315 градусов Цельсия силикон сохраняет свои физические свойства. Это означает, что пробка не размягчается до потери формы в печи и не становится хрупкой при охлаждении. Механическое соответствие достигается за счет эластичности, которая позволяет использовать один и тот же типоразмер для отверстий с разной степенью шероховатости.
Такая стабильность характеристик позволяет производить детали без брака. Важно учитывать, что эластичность силикона не заменяет жесткость металла, поэтому при монтаже следует избегать чрезмерного растяжения материала, которое может привести к разрыву. Правильно подобранная пробка из серии SMT служит многократно без потери герметизирующих свойств.
Пошаговый подбор размера SMT по диаметру отверстия
Правильный подбор размера основан на расчете диаметра и допусков детали. Ошибка в 1-2 миллиметра может привести к выпадению пробки при покраске или к повреждению резьбы при демонтаже. Процесс выбора начинается с замера реального отверстия, а не номинального размера чертежа. Конический профиль требует, чтобы основание пробки соответствовало минимальному диаметру, а острие могло свободно войти в отверстие.
Расчет минимальных и максимальных допусков отверстий
Для определения размера необходимо измерить внутренний диаметр в двух плоскостях. Берется значение наименьшего замера. Затем добавляется компенсация за счет сжатия силикона. Обычно коническая пробка сжимается на 5-10 процентов от своего диаметра. Если отверстие имеет допуск +0.2 мм, следует выбирать пробку, которая плотно входит в отверстие этого размера без усилий. Использование слишком большой пробки создает риск деформации резьбы.
При наличии конических или фасонных отверстий расчет усложняется. В таких случаях рекомендуется тестировать пробку на пробном образце. Если при введении ощущается чрезмерное сопротивление, пробку следует заменить на меньший типоразмер. Важно помнить, что силикон работает на сжатие, но плохо переносит растяжение.
Для точного подбора размера следует опираться на каталог силиконовых пробок, где указаны размеры в мм.
Влияние глубины конуса на качество маскирования
Глубина посадки напрямую определяет эффективность маскирования. Если пробка установлена слишком глубоко, она может перекрыть внутренние полости или каналы. Если недостаточно глубоко - риск проливания краски возрастает. Идеальная посадка достигается, когда торцевая часть пробки находится на уровне или слегка утоплена относительно поверхности детали. Коническая форма помогает центрировать пробку в отверстии при погружении.
При порошковой окраске важно, чтобы верхняя часть пробки не деформировалась. Глубина посадки должна обеспечивать достаточную площадь контакта с материалом детали для термозащиты. В таблице ниже приведены ориентиры по посадке для стандартных отверстий.
| Тип отверстия | Рекомендуемая глубина | Тип контакта |
|---|---|---|
| Резьбовое | Полное вхождение резьбы | Плотное прилегание |
| Гладкое | 50% от длины пробки | Растяжение по стенкам |
| Глухое | До упора острия | Коническое уплотнение |
| Сквозное | Центрирование по толщине | Двустороннее уплотнение |
Работа в высокотемпературных линиях порошковой окраски и E-Coat
Термическая стойкость силикона до 315 градусов позволяет работать в печах без деформации. Это критическое преимущество перед пластиками. При порошковой окраске температура достигает 180-220 градусов. В таких условиях силикон SMT сохраняет форму и не прилипает к краске. При электроосаждении (E-Coat) температура составляет 180-200 градусов, и здесь важна не только термостойкость, но и химическая инертность.
Предотвращение деформации пробок при порошковой окраске
В печи для полимеризации порошковой краски температура является главным фактором нагрузки. Силикон SMT рассчитан на кратковременное воздействие до 315 градусов, что дает запас прочности при рабочих 220 градусах. Деформация обычно происходит, если используется менее качественная резина. Пробки должны быть плотно установлены, чтобы не выпадать при вибрации конвейера. После цикла сушки детали охлаждают вместе с пробками, так как они имеют разный коэффициент теплового расширения.
Если пробка все же деформировалась, это сигнал о превышении температуры в печи. Силикон не плавится, но может потерять упругость при длительном воздействии высоких температур. Регулярный контроль температурного профиля печи продлевает срок службы расходных материалов.
Химическая стойкость и гладкость в ваннах катафорезного покрытия
Гладкая поверхность конических пробок предотвращает скопление осадка в микротрещинах. В ваннах электроосаждения используются растворы с органическими растворителями. Силикон не вступает с ними в реакцию. Важно, чтобы пробка не имела пористости. В отличие от пеноматериалов, твердый силикон не впитывает влагу. Это исключает риск появления дефектов покрытия, таких как вспучивание или подтекание в момент сушки.
Направление установки и эргономика ручного монтажа пробок
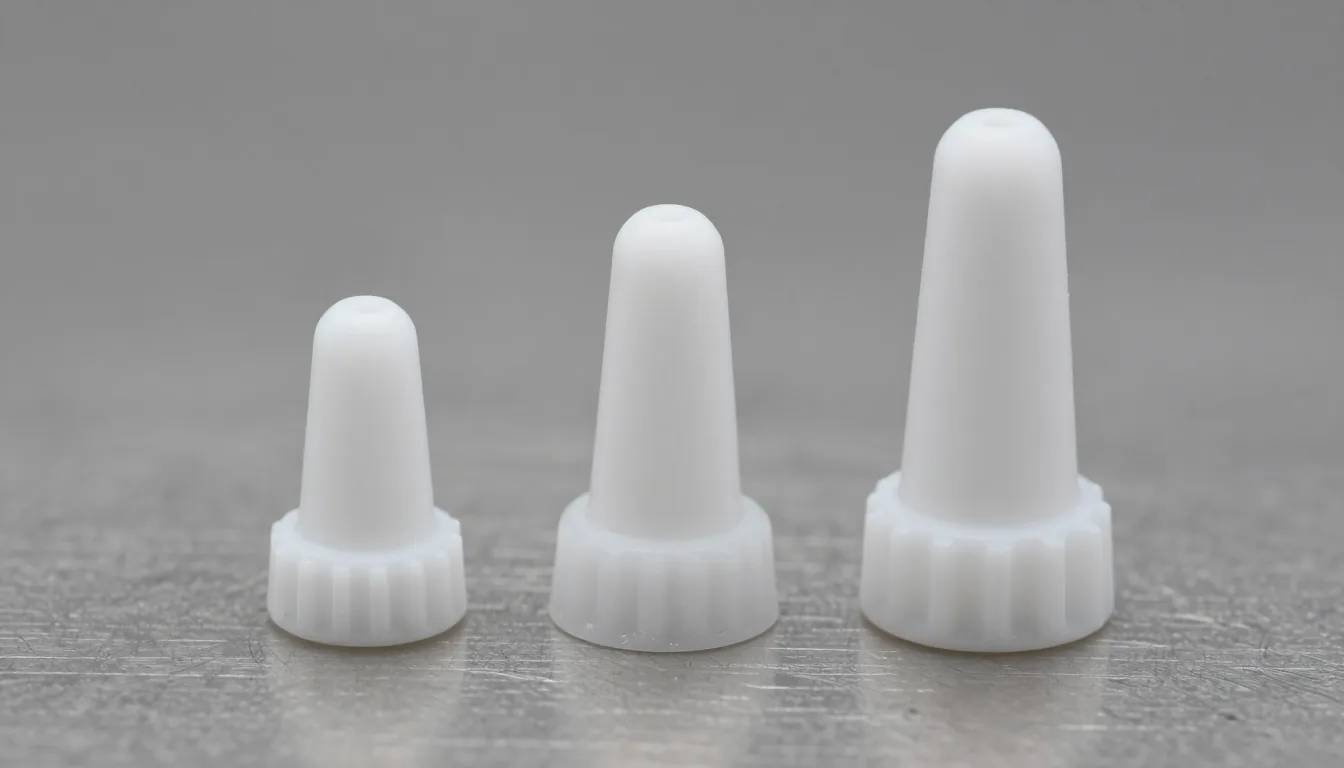
Правильная ориентация обеспечивает быструю установку и легкое удаление. Конический профиль позволяет вводить пробку острием вперед. Это минимизирует риск повреждения внутренней поверхности отверстия. Эргономика монтажа влияет на скорость операционного цикла. Оператор должен затрачивать минимум усилий, чтобы установить или снять пробку. Силикон с высокой эластичностью снижает нагрузку на руки.
Применение моделей с закрытым и открытым концом SMT
Закрытые (сплошные) конические пробки используются, когда нужно защитить отверстие полностью, включая его дно. Это стандарт для сквозных отверстий, где краску наносят с обеих сторон. Открытые (полые) конические варианты могут применяться для отверстий, где нужно сохранить прохождение газа или масла. Однако в большинстве случаев порошковой окраски и гальваники требуются именно сплошные модели. Они исключают попадание материала внутрь канала.
Сплошной конус лучше центрируется в отверстии. Полый конус может деформироваться или схлопываться при термическом воздействии, поэтому в высокотемпературных процессах предпочтительны сплошные варианты из серии SMT. Выбор зависит от конструкции детали.
Снижение ошибок оператора при быстрой установке и снятии
Механизация процесса начинается с эргономики. Пробка должна иметь удобные выступы или «головки», за которые можно взяться пальцами. Если головка слишком мала или гладкая, оператор будет терять время на извлечение. Также важно, чтобы пробка не падала сама по себе в отверстие. Коническая форма с небольшим натягом удерживает ее на месте до подачи в печь. Использование магнитных пинцетов или ручных дозаторов ускоряет монтаж.
Для повышения точности можно использовать цветовую кодировку размеров. Это позволяет визуально контролировать, что пробки всех нужных отверстий закрыты перед отправкой детали в окраску.
Сравнение конических пробок SMT и зубчатых заглушек DFP
Конические пробки SMT подходят для гладких и резьбовых отверстий благодаря эластичности. Зубчатые пробки DFP работают за счет жесткого зацепа. Выбор зависит от типа обработки. Если деталь вибрирует или подвергается давлению струи, нужна фиксация. SMT обеспечивает быстрое маскирование, а DFP - надежную фиксацию в подвижных соединениях. Обе категории входят в семейство силиконовых масок.
Преимущества конической формы для временной защиты отверстий
Коническая форма позволяет «нащупать» и установить пробку за секунды без резьбы или поворотов. Это критично на конвейерах с высоким темпом. Оператор просто вставляет пробку и отпускает. Нет необходимости крутить или фиксировать. Это снижает физическую нагрузку и риск травм. Также конический монтаж менее требователен к чистоте резьбы. Грязь или остатки материала в резьбе могут помешать ввинчиванию, но не повлияют на вставку конуса.
Сильные стороны зубчатых пробок для стационарных точек
Зубчатые пробки обеспечивают высокую удерживающую силу. Они не выпадут, даже если деталь перевернут или подвергнется воздействию струи высокого давления. Это делает их незаменимыми для отверстий, через которые проходит жидкость или газ в процессе обработки. При выборе между DFP (зубчатыми) и SMT следует оценивать риски механического воздействия. DFP лучше подходит для отверстий с четким профилем.
Однако демонтаж зубчатых пробок требует приложения осевого усилия и поворота. Это замедляет процесс и требует навыков. Конические SMT удаляются простым вытягиванием, что часто предпочтительнее для массового производства.
Поведение SMT и SPP в глубоких отверстиях: сравнение
Глубина отверстия диктует выбор конструкции. Коническая пробка может не обеспечить уплотнение, если глубина больше ее рабочей длины. Здесь нужны ступенчатые модели. SMT хороша для поверхностной обработки. SPP имеет несколько диаметров и лучше держится на разной глубине. Обе серии имеют высокую термостойкость. Выбор зависит от профиля детали и типа обработки.
Стабильность ступенчатой конструкции SPP в глубоких нишах
Ступенчатые пробки имеют цилиндрические участки разного диаметра. Они заполняют глубокое отверстие равномерно, создавая упоры на разных уровнях. Это предотвращает «проваливание» пробки внутрь или ее выпадение наружу. Силикон в таких моделях тоже термостойкий. Коническая форма в глубоком отверстии может создать только точечный контакт, что недостаточно для герметизации.
Использование ступенчатых пробок рекомендуется для глухих отверстий глубиной более 20 мм. Коническая SMT эффективна при глубине до 15-20 мм, где конус успевает сформировать зону уплотнения.
Скорость маскирования неглубоких отверстий пробками SMT
Для неглубоких отверстий коническая форма дает лучшее уплотнение по всей площади. Ступенчатая пробка может иметь зазор между ступеньками и стенкой отверстия, если глубина меньше шага ступени. Конус же всегда будет иметь площадь контакта. Это делает его универсальным и быстрым в монтаже. Оператору не нужно думать о совпадении ступенек.
Износостойкость силикона в линиях жидкой окраски
Силикон сохраняет структуру при воздействии растворителей и жидкостей. При жидкой окраске температура сушки 80-150 градусов. Химическая инертность силикона позволяет использовать пробки повторно. Жидкие краски не прилипают к силиконовой поверхности, что упрощает очистку. Это выгодно экономически. Важно регулярно осматривать поверхность на наличие микротрещин, которые могут впитать растворитель и разбухнуть.
Тесты адгезии в сушильных печах при 80-150 °C
При низких температурах жидкой окраски риск деформации минимален. Однако есть риск налипания краски на саму пробку. Силикон имеет низкую энергию поверхности, поэтому краска не сцепляется с ним прочно. После высыхания слой можно снять рукой или сжатым воздухом. Тест на адгезию проходит успешно, если пробка не содержит пластификаторов, мигрирующих на поверхность. Качественный силикон не выделяет масел.
Важно хранить пробки вдали от масел и растворителей до использования, чтобы не загрязнить их поверхность. Грязная пробка может передать загрязнения на деталь.
Целостность материала при очистке растворителями
Использование растворителей для очистки пробок является стандартной практикой. Силикон не растворяется в большинстве промышленных растворителей. Однако некоторые агрессивные химикаты могут вызвать поверхностное набухание. Если набухание происходит, поверхность становится липкой и может повредить покрытие детали. После очистки растворителем пробки следует просушить. Убедитесь, что материал не имеет запаха или липкости после обработки. Это признак целостности молекулярной структуры силикона.
Чек-лист повторного использования после температурных циклов
Твердость силикона 50-80 Shore A позволяет контролировать износ. После каждого цикла нужно проверять пробки. Термическое старение приводит к потере эластичности. Жесткая пробка плохо герметизирует. Деформация может привести к браку. Регулярная проверка экономит средства. Используйте таблицу контроля или визуальный осмотр по критериям целостности.
Изменение твердости Shore A как индикатор старения силикона
Мягкий силикон (50 Shore) быстрее изнашивается. Жесткий (80 Shore) держит форму лучше. Со временем материал твердеет или становится слишком мягким. Если пробка стала «деревянной» или липкой, ее нужно заменить. Это признак термического распада полимерных связей. Визуальный тест: пробка должна пружинить при сжатии. Если она осталась вмятой или растрескалась, она выработана.
Важно отслеживать количество циклов использования. Каждая серия SMT имеет ресурс. Для порошковой окраски это около 50-100 циклов при правильном использовании.
Выявление микротрещин и следов деформации пробок SMT
Микротрещины появляются у основания конуса, в зоне максимального напряжения. Используйте лупу для осмотра. Даже мелкие трещины могут пропустить пыль или краску. Также проверяйте геометрию: конус должен быть правильным. Смятый или сплюснутый конус не даст герметичности. Храните пробки в контейнерах, чтобы они не деформировались под собственным весом или под давлением в коробке.
FAQ по эксплуатации и обслуживанию конических пробок SMT
Сертификаты качества гарантируют чистоту материала. Это важно для медицины и пищевой промышленности. Правильное хранение увеличивает срок службы. Силикон боится прямых лучей солнца и озона. Храните изделия в темных проветриваемых помещениях.
Сертификация силикона для медицинского и пищевого применения
Пищевой силикон проходит тест на отсутствие токсичности. Для таких применений используйте только специализированные серии. Стандартная промышленная пробка может содержать наполнители, не допустимые для контакта с едой. Уточняйте у поставщика наличие сертификатов FDA или LFGB. Это необходимо для медицинских приборов, где важна стерильность и химическая инертность.
Сохранение срока годности при правильном хранении пробок
Силикон не имеет строгого срока годности, если он не подвергался эксплуатации. Однако со временем он стареет при контакте с воздухом. Используйте метод FIFO (первым пришел, первым ушел). Не храните силикон рядом с горячим оборудованием или растворителями. Оптимальная температура хранения 10-30 градусов Цельсия. Влажность не критична, но избегайте плесени на коробках.
Для правильного подбора силиконовых держателей и хранения используйте удобные стойки.
- Ölçü ve delik kontrolü
- Takma yönü ve oturma kontrolü
- Sökme ve tekrar kullanım kontrolü
Ищете профессиональные решения для силиконового маскирования?
YÜZEYTEK предоставляет профессиональные решения для силиконового маскирования и промышленных покрытий по всему миру. Свяжитесь с нами, чтобы обсудить ваши задачи.
Похожие статьи
Как выбрать размер силиконовой пробки: резьба, диаметр и длина
Экструзия уплотнений в гидравлических тестах: причины и решения