Как выбрать размер силиконовой пробки: резьба, диаметр и длина
Правильный размер силиконовой пробки не определяется ближайшим числом к номинальному диаметру отверстия. Размер складывается из наружного диаметра резьбы, шага, глубины отверстия, площади поверхности, которую нужно оставить чистой, и условий печи. Ошибка в одном измерении приводит в серии либо к проникновению краски, либо к слишком свободной посадке, при которой пробка выпадает в печи.
В этом материале мы разбираем подбор размера по шагам. Объясняем, какой диаметр измерять, чем отличаются резьбовое и гладкое отверстия, почему важна длина корпуса и как читать таблицу размеров. В конце приведен короткий контрольный список для вашей детали.
Какой диаметр измерять
У отверстия не один диаметр. Губки штангенциркуля касаются определенной поверхности, но это не всегда тот диаметр, по которому выбирают пробку.
- Наружный диаметр резьбы: расстояние по вершинам витков. В метрической резьбе обозначение M8 относится именно к нему.
- Внутренний диаметр: расстояние по впадинам витков. Если губки проваливаются между витками, считывается этот размер.
- Диаметр отверстия под резьбу: отверстие до нарезания резьбы. Для резьбовой пробки этого размера недостаточно.
- Диаметр фаски и входа: расширенная зона у устья. Она влияет на посадку пробки с фланцем.
Резьбовые пробки подбирают по наружному диаметру. Пробка, выбранная по внутреннему диаметру, садится высоко на витках и не доходит до поверхности. Это самая частая ошибка при подборе.
Как читать резьбовое отверстие
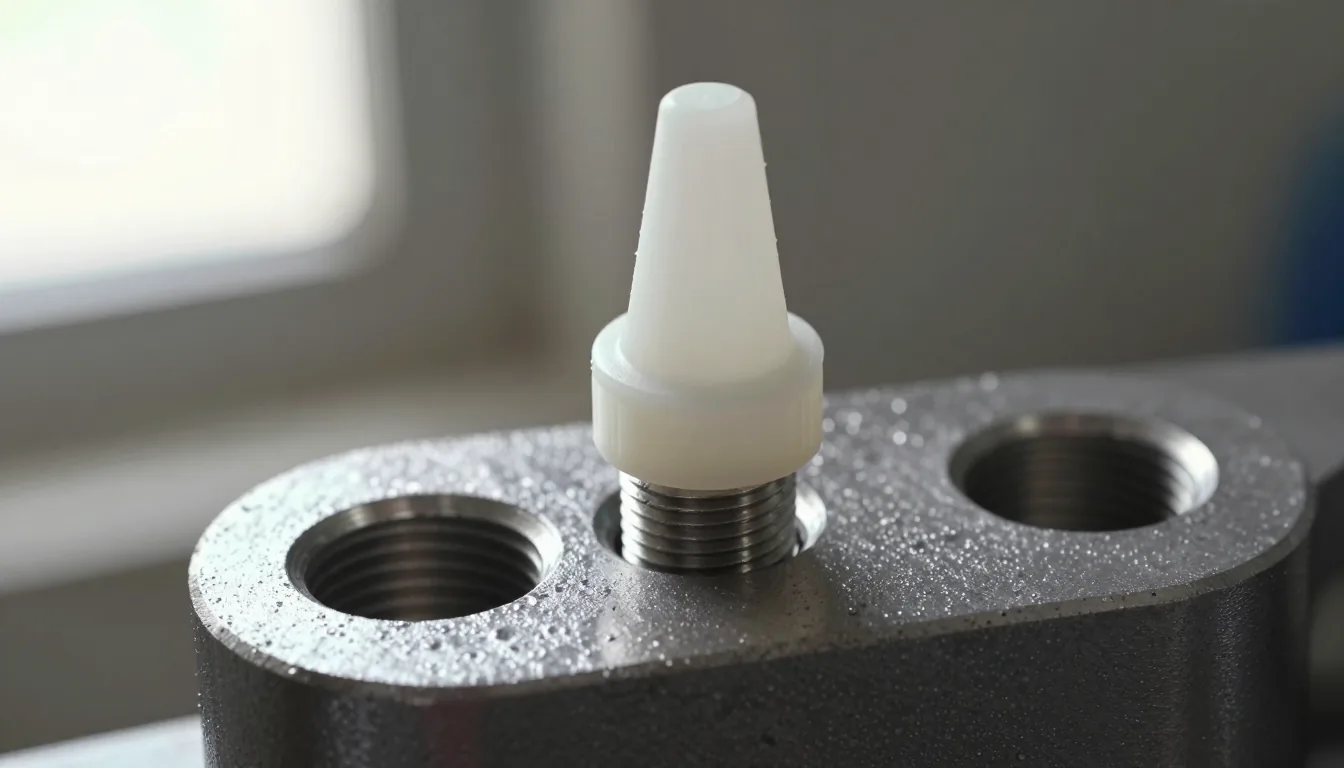
Сначала проверьте, что резьба метрическая. Метрическая резьба записывается диаметром и шагом вместе, например M8 x 1,25. Первое число дает наружный диаметр в миллиметрах. Второе показывает расстояние между витками, то есть шаг.
Порядок измерений:
- Определите шаг резьбомером. Гребенка садится плотно, если шаг верный.
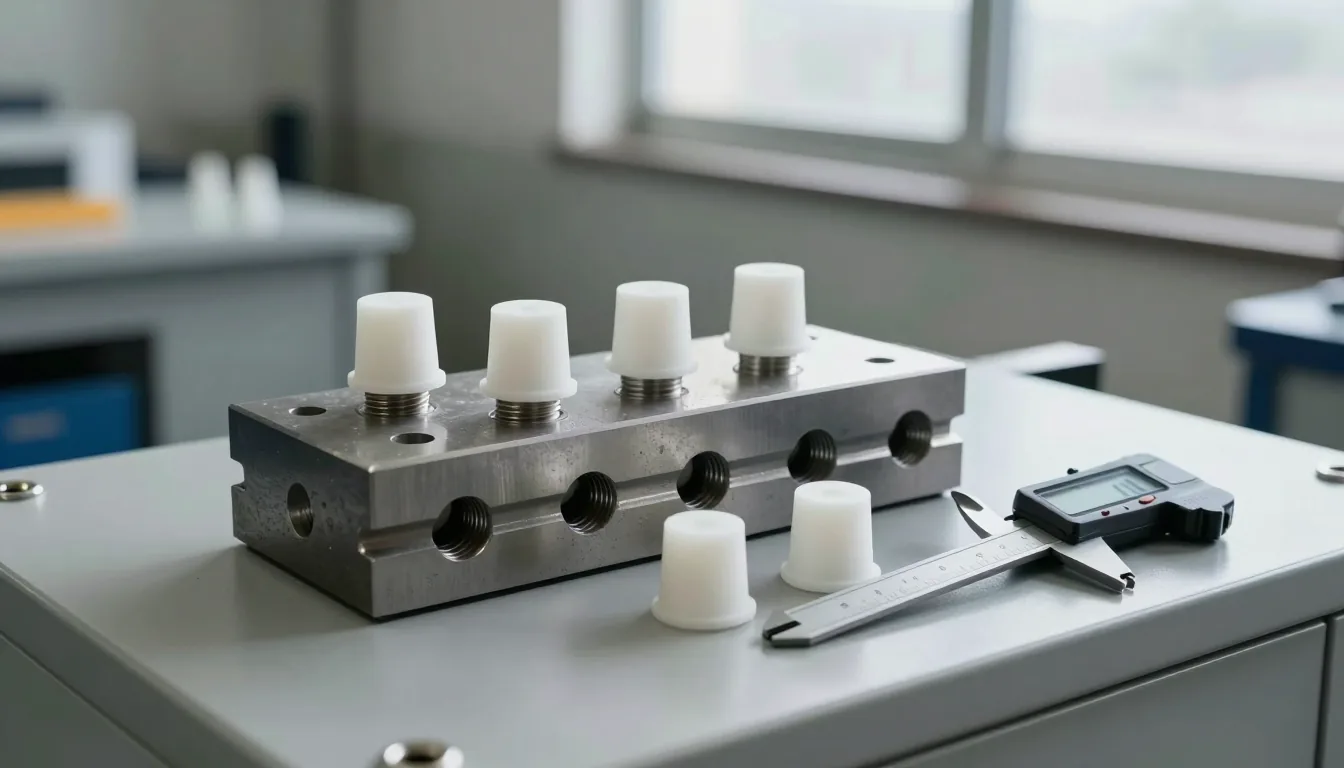
- Измерьте наружный диаметр штангенциркулем. Губки должны касаться вершин витков, а не проваливаться между ними.
- Измерьте глубину отверстия. Стержень глубиномера опускайте до дна.
- Определите, сколько миллиметров поверхности вокруг отверстия должно остаться без покрытия. Этот размер задает диаметр фланца.
Пример: отверстие M8 x 1,25 имеет наружный диаметр 8,0 мм и внутренний около 6,8 мм. Корпус пробки подбирают по 8,0 мм. Если губки провалились между витками и показали 6,8 мм, пробка окажется примерно на 1,2 мм меньше нужного. Ошибка видна сразу при установке: пробка падает в отверстие почти без сопротивления.
Гладкие отверстия
У гладкого отверстия один диаметр, но оно не всегда круглое. В листовом металле овальность, заусенцы от резки и разная толщина меняют измерение.
Берите два замера во взаимно перпендикулярных направлениях. Если разница превышает 0,2 мм, отверстие считается овальным. Подбор по наибольшему диаметру дает плотную посадку в узком направлении. Но слишком плотная пробка может порваться при установке. Для овальных отверстий надежнее коническая пробка с гибким корпусом или модель с чуть большим фланцем.
Толщину листа тоже нужно измерить. В тонком листе корпус пробки выходит с обратной стороны. Выступающая часть собирает порошок и может дать подтек в печи. В толстом листе короткий корпус остается внутри, и герметичность снижается.
Почему важна длина корпуса
Чтобы выполнить задачу, пробка должна пройти устье и войти в резьбу на достаточную глубину. Короткий корпус закрывает только вход. Под давлением порошка или при движении в ванне он может сместиться. Длинный корпус упирается в дно глухого отверстия, выталкивает пробку наружу и отрывает фланец от поверхности.
Для большинства случаев работает простое правило: корпус должен заполнять не менее двух третей глубины и не касаться дна. Для резьбовых пробок правило применяют к длине резьбы. При глубине 12 мм подходит корпус от 8 до 10 мм. При глубине 8 мм достаточно около 6 мм.
В глухом отверстии нужно оставлять зазор у дна. Если пробка упирается в дно, воздух за ней расширяется в печи и выталкивает ее. Небольшой воздушный зазор снижает риск.
Диаметр фланца и запас поверхности
Фланец это широкая часть, которая лежит на поверхности вокруг отверстия. Он выполняет две задачи: держит пробку ровно и не пускает покрытие на поверхность. Диаметр фланца следует за площадью, которая должна остаться чистой.
Например, на монтажной плоскости кольцо шириной 2 мм вокруг гнезда болта должно остаться без покрытия. Фланец обязан полностью закрыть это кольцо. Если он мал, краска заходит на кольцо и нарушает плоскостность соединения. Если велик, на видимой поверхности остается широкое неокрашенное пятно и страдает внешний вид.
Толщина фланца влияет на след от печи. Очень тонкий фланец при нагреве прилипает к поверхности и рвется при снятии. Очень толстый оставляет ступеньку на кромке покрытия.
Допуск и класс посадки
Таблицы обычно дают номинальные значения. Реальные отверстия меняются в пределах допуска, поэтому при выборе нужен класс посадки:
| Посадка | Разница между отверстием и пробкой | Результат |
|---|---|---|
| Свободная | Пробка меньше отверстия на 0,3 мм и более | Легко ставится, высокий риск смещения в печи |
| Нормальная | От 0,1 до 0,3 мм | Ставится рукой, герметичности достаточно для большинства линий |
| Плотная | Меньше 0,1 мм или пробка больше отверстия | Хорошая герметичность, трудная установка и риск разрыва |
На линиях порошковой окраски и катафореза нормальной посадки хватает в большинстве случаев. Плотную выбирают при мойке под высоким давлением, погружении или длительном цикле печи. Плотная не всегда лучше: слишком большая пробка нагружает резьбу при установке и рвется при снятии.
Как читать таблицу размеров
Строка каталога обычно содержит код модели, диаметр резьбы или отверстия, длину корпуса, диаметр фланца, материал и температурный диапазон. Читайте в таком порядке:
- Проверьте буквы типа в коде модели. Они показывают, коническая пробка, резьбовая, ступенчатая или с фланцем.
- Сравните столбец диаметра отверстия со своим замером. Для резьбовой пробки это наружный диаметр.
- Сравните длину корпуса с глубиной отверстия. Примените правило двух третей.
- Сравните диаметр фланца с площадью, которая должна остаться чистой.
- Сверьте материал и температуру с параметрами линии.
Если нужного размера нет, проверьте два ближайших. Когда меньшая сидит свободно, не переходите на больший фланец, а возьмите ту же модель на один размер корпуса больше. Диаметр корпуса и диаметр фланца это разные величины, одна не растет вместе с другой.
После определения размера варианты корпусов можно сравнить на страницах конические пробки SMT, резьбовые пробки DFP и ступенчатые пробки SPP.
Измерительные инструменты
Точность зависит от состояния инструмента. В мастерской достаточно трех приборов: штангенциркуля, резьбомера и глубиномера. Штангенциркуль обнуляют перед каждым применением. Если при сомкнутых губках на экране не ноль, каждое измерение уходит. Изношенные губки читают между витками, а не по вершинам, и дают незаметную ошибку.
Резьбомер определяет шаг. Гребенка должна полностью сесть в резьбу. Если не садится, пробуют размер меньше или больше. Метрическая и дюймовая резьба могут выглядеть похоже, поэтому перед чтением в миллиметрах проверьте маркировку гребенки. У глубиномера стержень должен упираться в дно ровно. Наклон дает значение больше реальной глубины.
Измеряйте не менее двух раз, желательно двумя разными людьми. Один замер на всю партию подводит, как только появляется разброс допуска. Запишите наибольший и наименьший размер отверстия по образцам и выбирайте пробку по этому диапазону.
Как температура меняет посадку
Металл расширяется в печи и возвращается к размеру при остывании. Силиконовая пробка тоже расширяется. Коэффициенты расширения разные, поэтому пробка, плотно сидящая при комнатной температуре, в печи может стать еще плотнее. При снятии это приводит к разрыву. Слишком свободная пробка в печи становится еще свободнее и выпадает.
Измеряйте при комнатной температуре на детали, как она выходит из производства. Если печь горячая и пробка долго остается горячей, посадку на шаг плотнее можно обосновать. Но без пробной детали это решение нельзя переносить в серию.
Проверка на линии
Выбранный размер испытывают на реальной детали до серии. Проверка состоит из трех шагов:
- Сухая примерка: пробку ставят рукой в чистое отверстие. Сопротивление должно чувствоваться, но усилие не требуется.
- Испытание в печи: деталь проходит реальный температурный профиль. Пробка должна остаться на месте и вернуть форму после снятия.
- Контроль размеров: после процесса отверстие проверяют штангенциркулем и резьбомером. Остатков краски и деформации резьбы быть не должно.
Заказ до этих трех шагов приносит сюрпризы на линии. Пробную деталь нужно сохранять, особенно при запуске новой формы или новой линии покрытия.
Частые ошибки при подборе
- Считывание внутреннего диаметра: пробка слишком мала и смещается в печи.
- Номинал вместо замера: изношенное отверстие оставляет пробку свободной.
- Игнорирование длины: короткий корпус не герметизирует, длинный приподнимает фланец.
- Нет сравнения фланца с поверхностью: кромка краски заходит на монтажную плоскость.
- Решение по одной детали: разброс допуска проявляется только в серии.
Короткий контрольный список
- Отверстие резьбовое или гладкое?
- Измерены наружный диаметр и шаг?
- Измерены глубина отверстия и толщина листа?
- Определены площадь поверхности и диаметр фланца?
- Температура печи внутри диапазона изделия?
- Выполнены сухая примерка и испытание в печи?
Ясные ответы на шесть вопросов закрывают большую часть подбора. Если штангенциркуля нет, сфотографируйте деталь рядом с линейкой и пришлите снимок, мы прочитаем значения вместе. Семейства изделий собраны в категории силиконовые защитные колпачки, для резьбовых отверстий смотрите резьбовые пробки DFP, для конических и ступенчатых моделей конические пробки SMT.
Частые вопросы
Может ли пробка быть больше отверстия?
Для плотной посадки пробка может быть равна отверстию или немного больше. После разницы около 0,1 мм установка становится трудной, а пробка может порваться. Допуск сверяйте с данными изделия.
Подойдет ли одна пробка и для M8, и для M10?
Коническая пробка пружинит в ограниченном диапазоне, но один диаметр корпуса не обслуживает два метрических размера резьбы правильно. Резьбовые пробки привязаны к модели. Для конических в данных изделия указан диапазон диаметров корпуса.
Измерять у устья или у дна?
Диаметр измеряют у устья и, по возможности, на второй глубине. Глубину измеряют от дна. Если у устья есть фаска, диаметр читают под фаской, по настоящему размеру отверстия.
Меняется ли размер на пластиковых деталях?
Усадка формы и температура могут менять диаметр отверстия в пластике. Поэтому измеряйте при температуре производства и после того, как деталь стабилизировалась, а не сразу после извлечения из формы.
Ищете профессиональные решения для силиконового маскирования?
YÜZEYTEK предоставляет профессиональные решения для силиконового маскирования и промышленных покрытий по всему миру. Свяжитесь с нами, чтобы обсудить ваши задачи.
Похожие статьи
Экструзия уплотнений в гидравлических тестах: причины и решения
Силиконовая заглушка против крышки из ПВХ: Сравнение химической стойкости