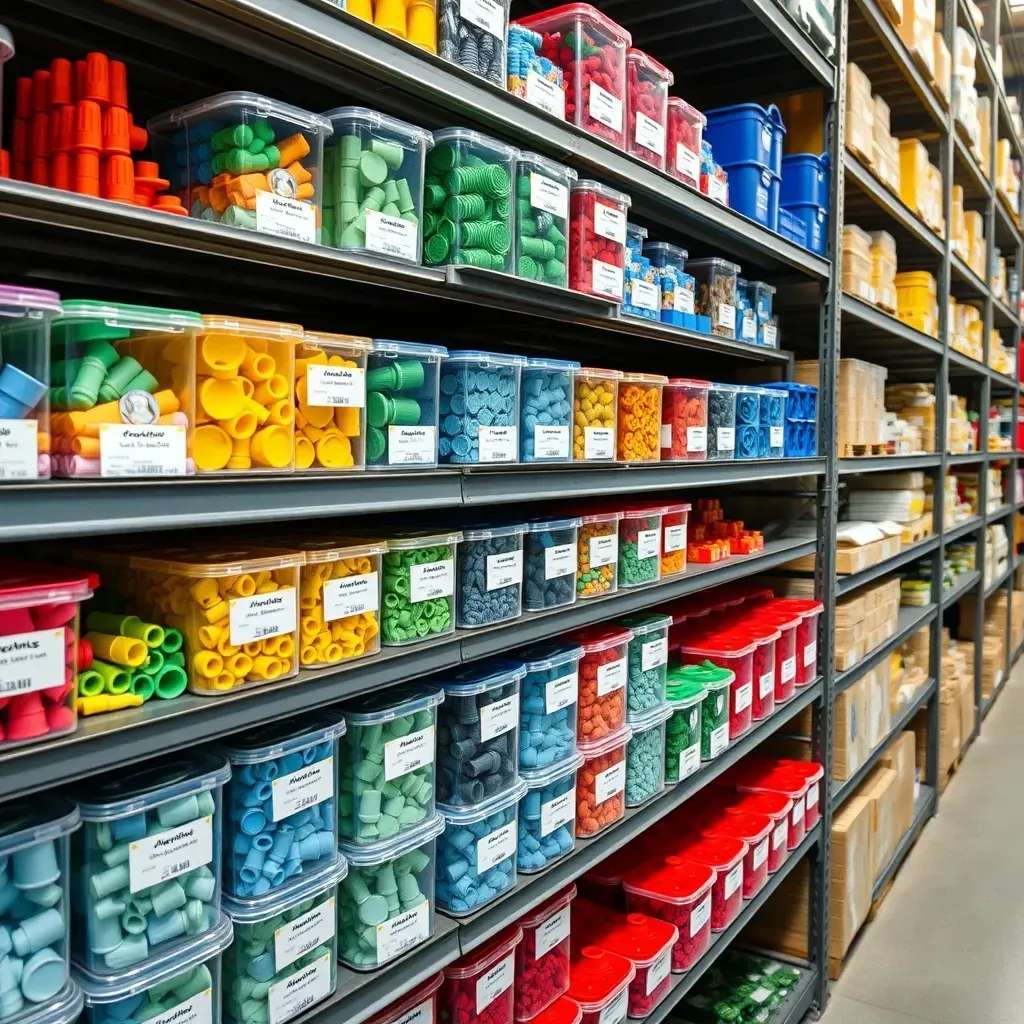
Что такое силиконовая маскировочная пробка? Как она работает при порошковой окраске и e-coat
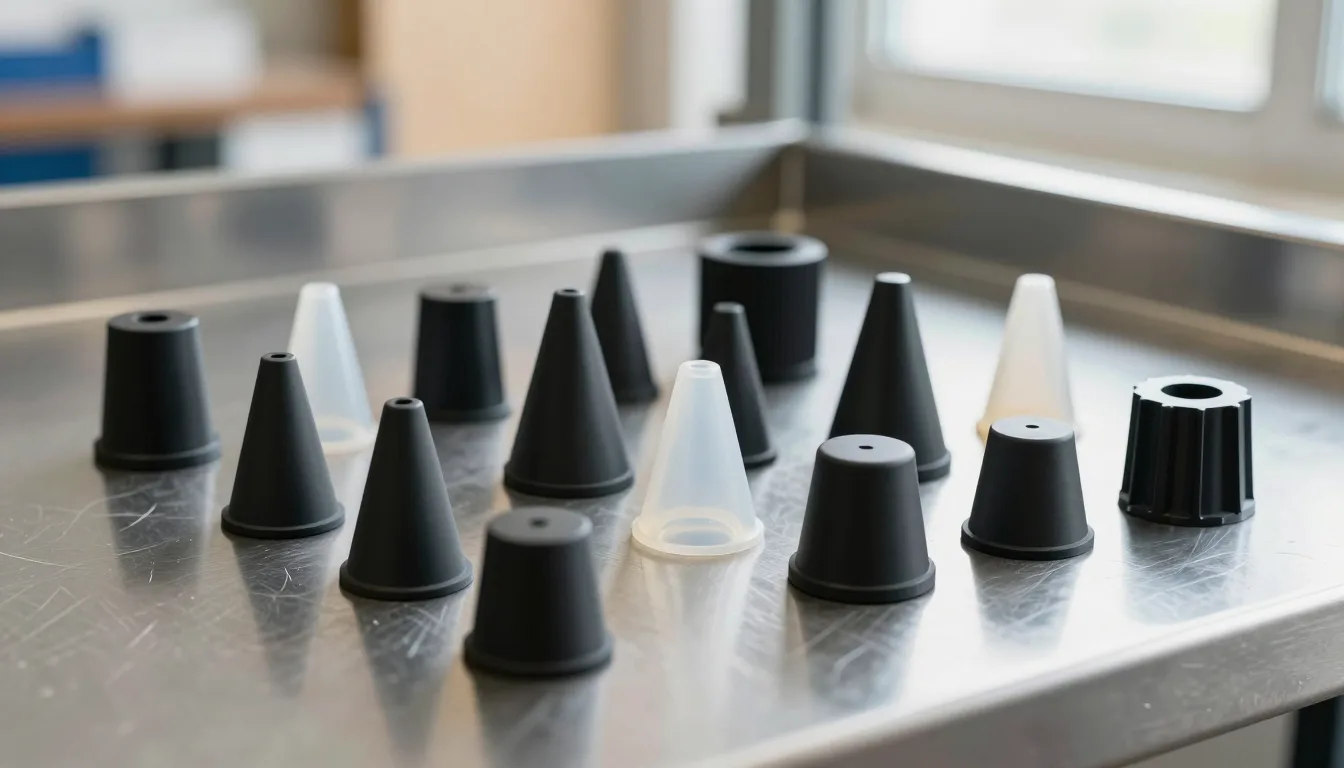
Силиконовая маскировочная пробка представляет собой эластичную деталь, которую устанавливают в резьбовые отверстия, отверстия под штифты и на защищаемые поверхности перед окрашиванием. Ее задача формулируется коротко: не пустить краску внутрь и сохранить резьбу. На линиях порошковой окраски и катафореза от правильного выбора пробки зависит и качество сборки, и количество остановок линии на переделку.
В этом материале мы проходим с пробкой весь процесс. Разберем, где она стоит, почему выдерживает печь, какая геометрия подходит к какому отверстию и какие ошибки чаще всего приводят к браку маскирования. В конце приведена последовательность подбора размера, которую можно применить к своей детали.
Что делает силиконовая маскировочная пробка
Пробка изготавливается формованием из эластомера, рассчитанного на повторный контакт с нагревом и химией покрытия. При напылении или погружении она механически закрывает устье отверстия. Порошок, краска и растворы подготовки не проникают внутрь.
Это не обычная пластиковая заглушка. Печи порошковой окраски обычно работают при температуре от 180 °C до 220 °C. Полимеризация катафорезного грунта проходит при 180 °C до 200 °C. Многие пластмассы в этом диапазоне размягчаются, получают остаточную деформацию и сползают с отверстия. Наши силиконовые пробки рассчитаны на диапазон от -90 °C до +315 °C. Температура печи остается внутри этого интервала, поэтому пробка сохраняет упругость, держится на месте и снимается без следов на покрытии.
Пробка на линии порошковой окраски
Порошок заряжается электростатически и напыляется на заземленную деталь. Заряженные частицы удерживаются на наружной поверхности. В отверстиях и углублениях поле ослабевает. Это эффект клетки Фарадея. Часть порошка все же достигает устья отверстия и первых витков резьбы. После полимеризации этот слой становится твердым, и болт уже не проходит свободно.
Силиконовая пробка перекрывает этот путь двумя способами:
- Закрывает устье отверстия, не пропуская порошок внутрь.
- Сохраняет гибкость при температуре печи и не выползает из отверстия.
С правильной пробкой резьба выходит из печи чистой. Сборка идет в обычном темпе, без прогонки метчиком и ремонта резьбы. Экономия проявляется на следующей операции и поэтому часто остается незамеченной. Тем не менее она реальна.
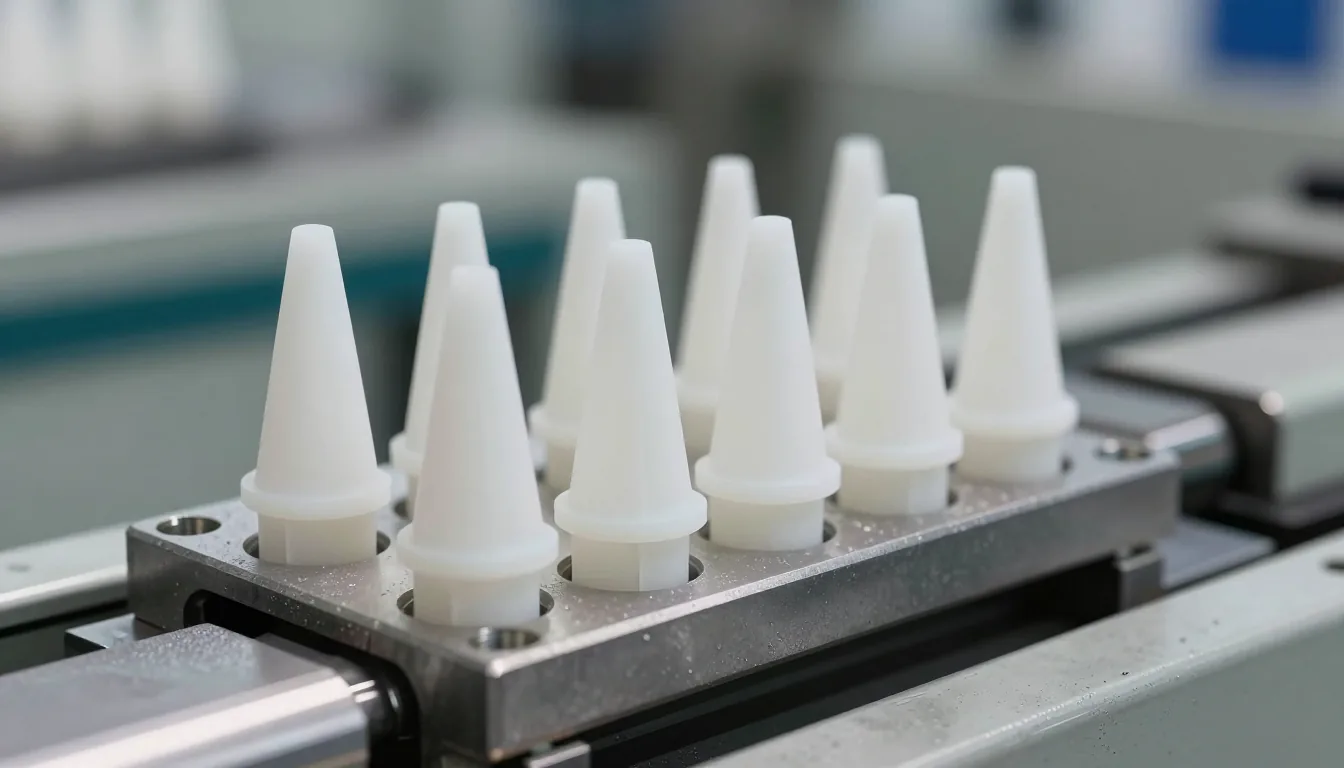
Пробка на линии катафореза
При катафорезе, который также называют электроосаждением или KTL, деталь полностью погружается в ванну с краской. Покрытие осаждается под действием электрического тока. Поскольку деталь находится в ванне целиком, жидкость попадает в каждое открытое отверстие. Краска в резьбе и глухих отверстиях приводит к дефектам сборки и неравномерной толщине слоя.
Здесь важны два свойства пробки. Первое, герметичность: она должна создать барьер, который ванна не пройдет. Второе, химическая стойкость: состав ванны, pH и растворители не должны вызывать набухание или размягчение. Силикон сочетает оба качества. После снятия пробки резьба остается чистой, а кромка покрытия получается ровной.
После ванны деталь направляется в печь. Пробка остается на месте, пока покрытие твердеет. Если снять ее слишком рано, кромка краски может треснуть, а вокруг отверстия появится ореол. Поэтому пробку извлекают после печи, когда деталь остыла до температуры, при которой ее можно брать в перчатках.
Почему силикон
Выбор материала начинается с температуры печи и химии ванны. Силикон выигрывает по пяти пунктам:
- Температурный диапазон: от -90 °C до +315 °C по нашим данным. Печи порошковой окраски и катафореза находятся внутри этого интервала.
- Упругость: твердость от 45 до 60 ед. по Шору A позволяет ставить пробку рукой, и она удерживается в отверстии.
- Стойкость к остаточной деформации: после печи пробка возвращает форму и работает на следующей детали.
- Химическая стойкость: краска, обезжириватель и жидкость ванны не вызывают набухания.
- Бережное отношение к поверхности: правильно подобранная силиконовая пробка не оставляет кольца и пятна на окрашенной плоскости.
Наши силиконовые компаунды и пробки проходят четырехчасовую вторичную вулканизацию. Этот этап удаляет летучие вещества и стабилизирует твердость. Благодаря ему пробки из одной партии ведут себя на линии одинаково.
Когда лучше подходит ПВХ или другой материал
Не каждая линия работает выше 200 °C. Для сушки жидкой краски, покрытий при низкой температуре и процессов при комнатной температуре практичным выбором становятся ПВХ колпачки. Наш диапазон ПВХ составляет от -60 °C до +177 °C, этого достаточно для многих печей жидкой окраски и линий промывки. ПВХ дешевле и жестче, поэтому при установке меньше растягивается. Если температура печи выше 177 °C, нужен силикон. Полиэстеровая маскировочная лента работает от 0 °C до 200 °C, лента Kapton от 0 °C до 260 °C. Лента и пробки часто используются на одной подвеске, выбор зависит от геометрии защищаемой поверхности.
Подвеска имеет значение
Даже правильная пробка может не удержаться, если деталь висит неудачно. В отверстии, направленном вниз, пробку тянет сила тяжести. В отверстии, направленном вверх, порошок скапливается у кромки. Подвески, которые держат отверстия горизонтально или с небольшим наклоном, облегчают работу пробки. Температура в печи распределена неравномерно. Зоны у двери могут быть горячее. Для пробок в таких местах полезно оставлять запас до верхней границы.
Типы пробок и области применения
Отверстия различаются. Резьбовое отверстие, глухое отверстие, отверстие в листовом металле и открытая поверхность требуют разной геометрии. Основные семейства нашего ассортимента:
| Тип пробки | Геометрия | Типичное применение |
|---|---|---|
| SMT конические пробки | Конический корпус, плоская опорная поверхность | Круглые отверстия разных диаметров, быстрая установка |
| DFP резьбовые пробки | Корпус по профилю резьбы | Метрические резьбовые отверстия, защита резьбы под сборку |
| SPP ступенчатые пробки | Две или более ступени диаметра | Отверстия с изменением диаметра по глубине |
| SCT конические пробки с фланцем | Конический корпус с фланцем | Защита поверхности вокруг отверстия |
| UW двусторонние конические пробки | Конус с двух сторон | Отверстия с доступом с обеих сторон, установка без ориентации |
| STM вставные пробки | Цилиндрический корпус с удерживающей канавкой | Прямые отверстия с плотной посадкой |
Геометрия составляет только половину решения. Способ подвешивания, направление пистолета и распределение тепла в печи тоже влияют на результат. Для отверстия, направленного вниз, может понадобиться фланец или удерживающий элемент, даже если обычная коническая пробка подходит по диаметру.
Для конических отверстий подойдут конические пробки SMT, для резьбовых резьбовые пробки DFP, а для защиты поверхности вокруг отверстия пробки SCT с фланцем.
Как выбрать размер
Размер определяет, будет ли пробка работать. Действуйте в таком порядке:
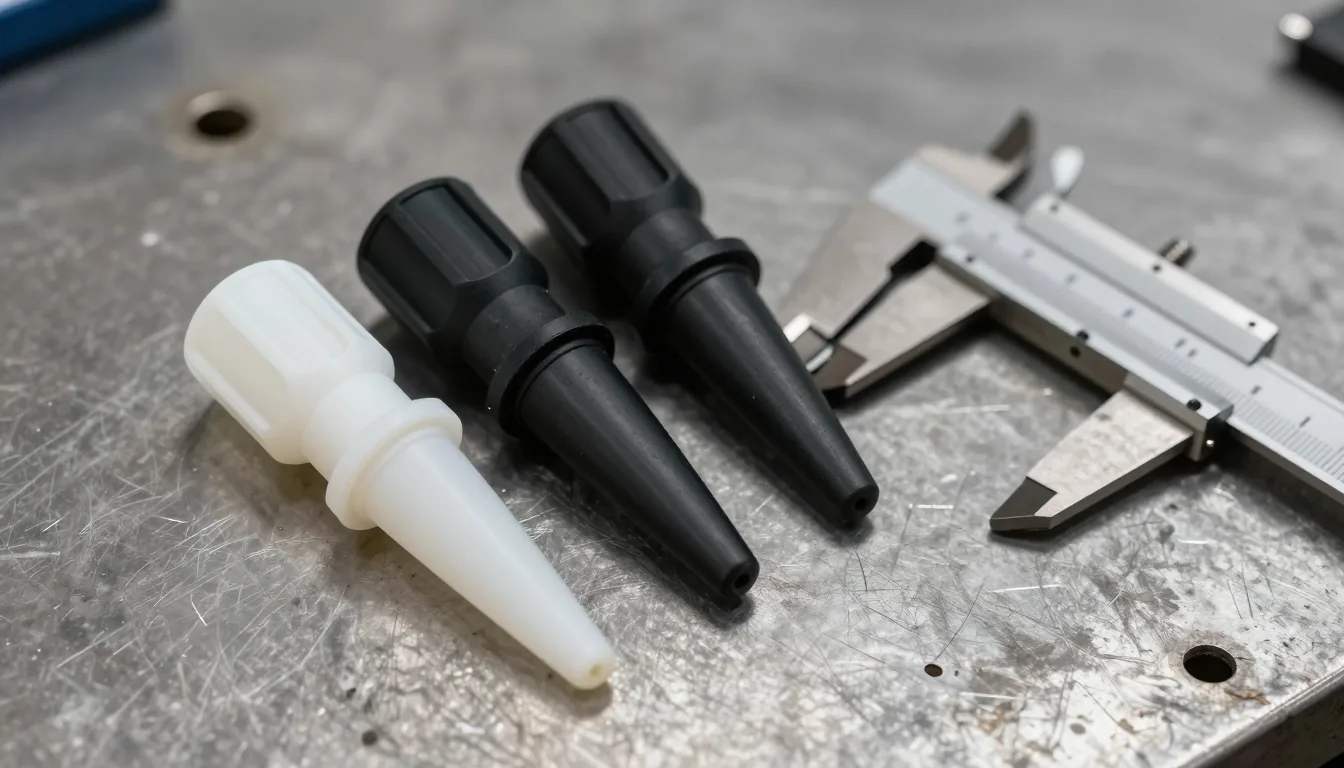
- Измерьте отверстие. Штангенциркулем в двух направлениях. Для овальных отверстий запишите наибольший и наименьший диаметр.
- Проверьте резьбу. На резьбовых отверстиях подтвердите шаг резьбомером. Пробка с неверным шагом заклинит уже на первом витке.
- Измерьте глубину. Корпус должен войти в отверстие, не выступая наружу, но достаточно глубоко для герметичности. В глухом отверстии оставьте зазор у дна.
- Оцените поверхность. Если зона вокруг отверстия должна остаться без покрытия, выбирайте модель с фланцем.
- Уточните температуру печи. Рабочая температура должна оставаться в пределах номинала пробки.
Таблица размеров и допуски будут в следующей статье. Одно правило стоит привести здесь: ближайшая по диаметру пробка не всегда правильная. Корпус подбирают по наружному диаметру резьбы, а не по внутреннему. Если взять не то измерение, пробка сядет высоко и сместится в печи.
Порядок применения
- Очистите отверстие. Удалите стружку, масло и остатки подготовки. Загрязненное отверстие не дает полной посадки.
- Осмотрите пробку. Отбракуйте пробки с разрывом, трещиной или остаточной деформацией. Многоразовые пробки проверяют каждый цикл.
- Установите пробку. Вдавите ее прямо в отверстие. Конической пробке большое усилие не нужно. Резьбовую ставят рукой, находя первый виток и поворачивая по часовой стрелке.
- Проверьте посадку. Фланец должен касаться поверхности, пробка стоять ровно. Перекос становится первой причиной смещения в печи.
- Нанесите покрытие и просушите. Краска может накапливаться на корпусе пробки. Устье отверстия остается закрытым. На выходе из печи пробки должны быть на месте.
- Снимите пробку. Дождитесь температуры, при которой деталь можно держать в перчатках. Снятие с горячей детали рвет силикон и может повредить кромку покрытия.
Частые ошибки
- Слишком маленькая пробка. Она сидит свободно, порошок проходит к резьбе, а затраты появляются позже в виде ремонта резьбы.
- Отказ от фланца. Толщина покрытия вокруг отверстия отличается и на лицевых поверхностях видна как кольцо.
- Установка в замасленное отверстие. Пробка скользит и падает в печи. Чистка выполняется до маскирования, а не после.
- Бесконечное повторное использование. Силикон упруг, но разрывы и изменение твердости со временем появляются. Нужен учет партий и регулярная проверка.
- Игнорирование режима печи. Если линия работает выше номинальной температуры, пробка получает остаточную деформацию.
Контроль качества и прослеживаемость партий
Маскировочную пробку проверяют по трем параметрам: стабильность размеров, твердость и целостность поверхности. Мы берем образцы из каждой партии. Размеры контролируем штангенциркулем и профильным проектором, твердость твердомером Шора A, поверхность проверяем на облой, разрывы и следы формы.
На стороне заказчика стоит провести приемку первой детали. Установить пробку, прогнать через реальную печь, осмотреть отверстие после покрытия и проверить резьбу калибром. Так большинство неожиданностей выявляется до запуска серии.
Подход YÜZEYTEK
YÜZEYTEK с 2014 года производит продукцию для технологий обработки поверхностей в Тузле, Стамбул. Силиконовые маскировочные пробки, силиконовые компаунды, ПВХ колпачки, ленты и пластизольное сырье выпускаются в рамках одной производственной дисциплины. Размеры и температурные данные проверяются для каждой партии.
Для подбора пробки нам нужны размер отверстия, информация о резьбе и температура печи. Пришлите фото и размеры детали, и мы подберем пробку вместе. Семейства изделий собраны в категории силиконовые защитные колпачки, для резьбовых отверстий можно сразу перейти к резьбовым пробкам DFP.
Частые вопросы
Сколько раз можно использовать силиконовую пробку?
Ресурс зависит от температуры печи, химии краски и способа снятия. Осматривайте пробку каждый цикл и отбраковывайте при разрыве, трещине или остаточной деформации. Мы рекомендуем проверку по партиям, а не фиксированное число циклов.
Можно ли использовать одну пробку для порошка и катафореза?
В большинстве случаев да. При катафорезе выше требования к химической стойкости и герметичности. Пришлите состав ванны, и мы подтвердим выбор материала.
Ставить пробку до или после окрашивания?
До. Снимать после полимеризации и остывания. Установка после окрашивания означает, что отверстие уже загрязнено, и маскирование теряет смысл.
Остается ли след вокруг отверстия?
При правильной твердости и размере нет. Слишком твердая или слишком маленькая пробка, установленная с усилием, может оставить кольцо на поверхности.
Ищете профессиональные решения для силиконового маскирования?
YÜZEYTEK предоставляет профессиональные решения для силиконового маскирования и промышленных покрытий по всему миру. Свяжитесь с нами, чтобы обсудить ваши задачи.
Похожие статьи
Чистка силиконовых заглушек: 5 методов продлить срок службы
Маскирование в процессах e-coat и катафореза: подробное практическое руководство