Чистка силиконовых заглушек: 5 методов продлить срок службы
Силиконовые заглушки: 5 методов продлить срок службы
Эффективная очистка силиконовых заглушек требует строгого контроля механических и химических параметров, чтобы сохранить их эластичность и герметизирующие свойства. Придерживаясь регламентированных процедур с использованием ультразвука, специализированных щеток и безопасных растворителей, предприятия способны многократно увеличить цикл использования изделий, радикально снижая прямые закупочные расходы и исключая брак на линии порошковой окраски.
Операционная эффективность и экономический эффект регулярной очистки
Прямые закупочные затраты на маскировочную оснастку являются лишь малой частью общих операционных издержек предприятия. Когда заглушки перестают обеспечивать плотное прилегание из-за остатков полимеров, на конвейере неизбежно возникает необходимость остановки линии. Визуальный контроль готовых узлов требует значительных затрат рабочего времени, а выявление скрытого брака на этапе финишной обработки приводит к дорогостоящей переработке. Регулярное внедрение процедур очистки формирует надежный контур контроля качества и повышает общую эффективность производственной цепочки. Силиконовые маскировочные элементы, рассчитанные на рабочий диапазон температур от -90 до +315 °C, обладают высоким потенциалом многократного применения. Однако их срок службы напрямую зависит от качества обслуживания.
Анализ стоимости многократного использования
Снижение стоимости одного цикла маскирования достигается исключительно за счет увеличения количества циклов. Каждая корректно очищенная деталь откладывается до момента, когда ее структурная целостность перестанет гарантировать защиту резьбовых и посадочных отверстий. Формирование четких регламентов обслуживания позволяет инженерам прогнозировать бюджет на закупку оснастки на несколько месяцев вперед, избегая внеплановых трат. Учет каждого цикла обеспечивает прозрачность технологических процессов и защищает экономику цеха от потерь.
Предотвращение ошибок маскирования и брака
Скопившиеся на посадочных кромках остатки краски и абразива не позволяют заглушке сесть на свое место без перекосов. Это приводит к неполному перекрытию отверстий и загрязнению внутренних полостей деталей. На предприятиях, выпускающих сложную узелковую сборку, такие дефекты критичны, так как они нарушают геометрию последующих операций. Чистая поверхность детали гарантирует абсолютное прилегание. Использование качественных конических заглушек для SMT в сочетании с регулярной чисткой полностью устраняет риски попадания лакокрасочных материалов во внутренние cavities компонентов. Для получения дополнительной информации о выборе конфигурации можно изучить каталог конических заглушек SMT.
Первый шаг: Удаление крупной грязи и остатков покрытия
Процедура восстановления маскировочных свойств всегда начинается с механического удаления крупных частиц налетов и сгустков порошковых красок. Использование сжатого воздуха позволяет быстро сдуть поверхностную пыль, не повреждая нежную кромку силикона. Этот предварительный этап критически важен для последующих методов обработки, поскольку попадание крупных абразивных частиц в рабочую зону вызовет их вдавливании в эластомер. Очистка под давлением под углом выдувает нагар из углублений и каналов, не требуя ручного вмешательства на каждом миллиметре поверхности. Правильно настроенная компрессорная система позволяет обслуживать десятки деталей за один проход, что существенно экономит время на подготовительных этапах.
Поверхностная очистка сжатым воздухом
Использование сжатого воздуха требует строгих мер предосторожности, так как в потоке могут присутствовать микрочастицы масел или влаги из пневматической системы завода. Применение форсунки с распылением под углом 45 градусов предотвращает срезание кончиков деталей и защищает оператора от попадания брызг в глаза. Перед подачей на инструмент воздух обязательно проходит через фильтрующие блоки. Это исключает риск переноса масляной пленки, которая может стать источником химического поражения резины. Регулярная продувка позволяет сохранить первоначальную гладкость поверхности до начала использования агрессивных моющих агентов.
Контроль давления для сохранения структуры эластомера
Высокое давление воздуха может спровоцировать микродеформацию посадочных кромок, особенно при работе с элементами, имеющими толщину стенки менее полутора миллиметров. Возникающие при воздействии высокого давления усталостные напряжения приводят к появлению незаметных на первый взгляд трещин в структуре силикона. Рекомендуется ограничивать рабочее давление на уровне безопасных параметров, исключающих растяжение и скручивание изделия. Сохранение исходных физических характеристик изделия напрямую зависит от корректного подбора настроек оборудования. Контроль давления гарантирует, что заглушка сохранит свой первоначальный профиль после очистки, обеспечив плотное перекрытие резьбы.
Выбор правильной щетки для механической очистки
Механическое воздействие является основным инструментом удаления полимеризованных остатков эпоксидных и акриловых покрытий. Ключевой фактор здесь - баланс между чистящей силой щетины и эластичностью очищаемой детали. Использование слишком жестких инструментов неизбежно приводит к истиранию верхнего слоя полимера и созданию шероховатостей, которые станут ловушками для следующего слоя краски. Силикон обладает отличной химической инертностью, но его поверхностный слой уязвим к физическому абразиву. Правильно подобранный инструмент позволяет удалять застарелые наслоения без нарушения геометрии маскирующего элемента.
Баланс между синтетической и натуральной щетиной
Щетки с синтетическим ворсом предпочтительнее для работы с химически стойкими элементами, так как они не впитывают остатки растворителей. Для удаления тонких слоев порошка хорошо подходят мягкие нейлоновые волокна. Натуральная конина и щетина используются исключительно для сухой чистки и финишной полировки поверхности после агрессивного выветривания. Сочетание жестких щеток для грубого среза с мягкими для полировки обеспечивает наилучшие результаты. Инженерам следует исключить из цеха инструменты, ранее применявшиеся с металлическими порошками или сильными кислотами.
Выявление отслоившихся частиц силикона
При механической обработке на конических поверхностях, особенно при работе с составными коническими заглушками, необходимо внимательно контролировать состояние материала. Отслоившиеся микрофрагменты могут оставаться на щетке и царапать очищаемые поверхности. Регулярная визуальная проверка инструмента предотвращает перенос мусора с одной заглушки на другую. При обнаружении ворсинок в порах материала необходимо немедленно провести промывку. Контроль качества чистящего инструмента является неотъемлемой частью стандарта обслуживания оборудования.
Совместимость химических растворителей со структурой силикона
Химическая очистка позволяет удалять стойкие остатки полимеров, недоступные для традиционной ручной промывки. Выбор правильного реагента критически важен, так как большинство растворителей вызывают необратимое набухание или размягчение эластомера. Для удаления порошковых красок и лаков требуется применять специализированные составы, сертифицированные для работы с полиорганосилоксанами. Промышленная химия предлагает широкую линейку продуктов, однако их использование должно опираться на строгий протокол. Неправильно подобранный агент может растворить не только краску, но и саму деталь, полностью обнуляя стоимость оборудования.
Риск набухания и взаимодействия растворителей
Силиконовые элементы, подвергнутые воздействию растворителей с высокой поверхностной активностью, изменяют свои размеры и форму. Процесс деформации может начаться уже в первые минуты погружения. Уменьшение диаметра маскирующего элемента нарушает натяжение, из-за чего деталь не обеспечивает должного давления в отверстиях деталей. Перед внедрением нового химиката в технологический цикл обязательны лабораторные испытания на совместимость с конкретными типами силикона. Тестирование должно проводиться в тех же температурных режимах, которые присутствуют в цеху очистки.
Особое внимание к SMT коническим заглушкам с тонкими стенками
Конические заглушки для SMT, используемые для маскировки тонких стенок микросхем и разъемов, обладают минимальным запасом прочности. Даже кратковременное воздействие щелочных агентов может привести к их полному разрушению. Для таких элементов требуется максимальная осторожность и использование только специализированных мягких реагентов с малым временем выдержки. Если детали имеют сложную геометрию, рекомендуется использовать альтернативные виды заглушек, рассчитанные на химическую обработку. Изучите фланцевые конические заглушки для более широкого выбора форм и толщины материала.
Ультразвуковая очистка: решение для сложного маскирования
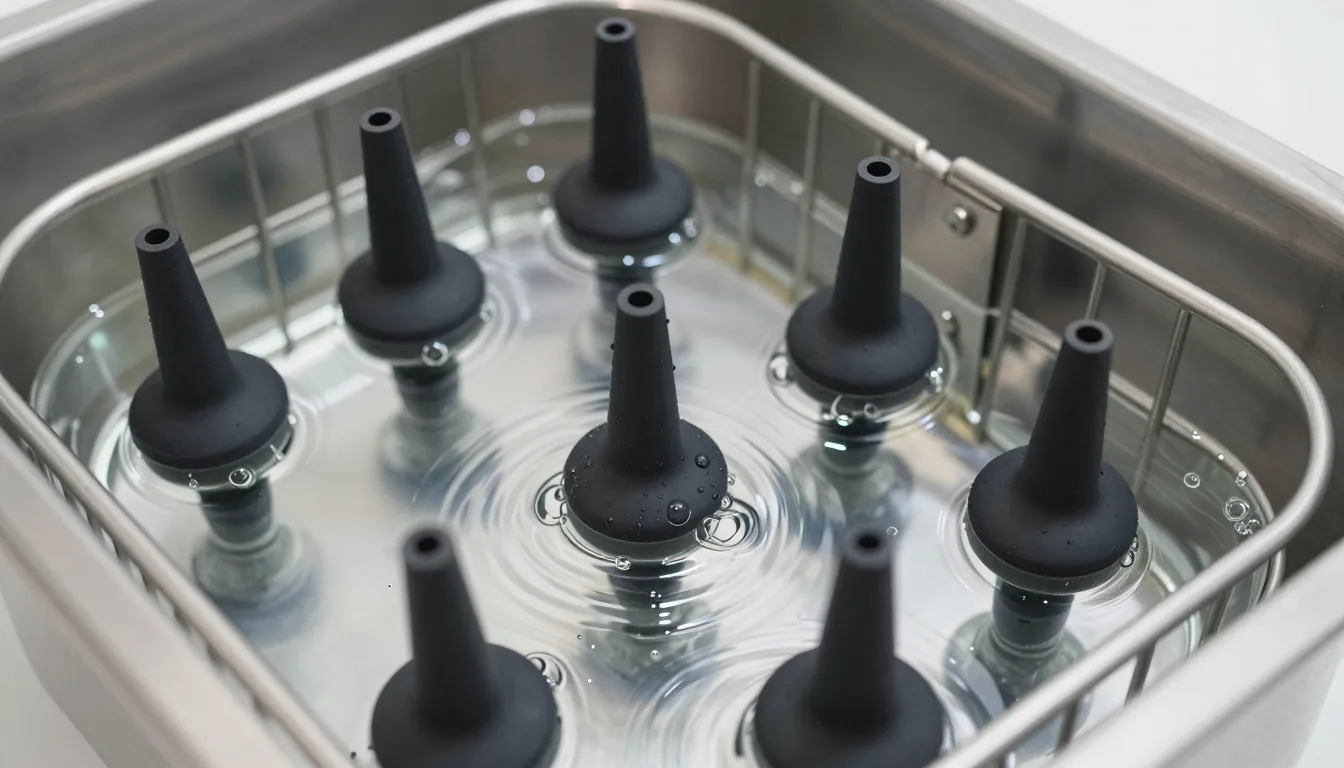
Ультразвуковая ванна является наиболее эффективным методом очистки сложных изделий с множеством скрытых углублений и микроканалов. Кавитация, возникающая в моющем растворе при прохождении высокочастотных звуковых волн, отрывает микроскопические частицы загрязнений даже из самых труднодоступных мест. Это позволяет полностью восстановить исходную гладкость изделия без применения грубого ручного инструмента. Использование промышленных ультразвуковых генераторов требует точной настройки параметров оборудования для исключения разрушения деталей. При верной настройке данный метод позволяет обрабатывать большие партии одновременно, повышая производительность цеха.
Настройка частоты и интенсивности колебаний
Различное расстояние между частотами влияет на силу ударного воздействия пузырьков кавитации. Высокие частоты создают мелкие пузырьки с мягким действием, подходящие для очистки полированных и тонкостенных изделий. Низкие частоты обеспечивают мощное ударное действие, необходимое для снятия толстой намеренно нанесенной корки порошковой краски. Интенсивность генератора должна быть отрегулирована таким образом, чтобы удалять загрязнения, не создавая эрозии на поверхности силикона. Пульт управления должен фиксировать параметры обработки для каждой партии.
Риск повреждения составных заглушек с тонкой толщиной стенки
Составные и конические заглушки с малым диаметром подвержены сильной вибрации. При избыточной мощности оборудования на таких элементах возникает резонанс, способный разорвать тонкие стенки. Использование корзин из нейтральной кавитационно безопасной ткани или перфорированных пластиковых поддонов смягчает контакт деталей между собой. Ультразвук не должен использоваться для деталей, имеющих микропоры от термического старения. Для элементов с фланцами следует применять мягкую посадку, предотвращающую перетирание кромок. Правильное размещение партии в ванне - основа безопасной обработки.
Выбор метода очистки с учетом термостойкости
Промышленная промышленная обработка деталей сопровождается многократным циклическим воздействием высоких температур, что сказывается на физико-химическом состоянии полимера. Силиконовые маскировочные элементы обладают заявленным рабочим диапазоном температур от -90 до +315 °C, что делает их пригодными для высокотемпературной полимеризации порошковых красок. Однако после каждого цикла термического воздействия на их поверхности формируется слой углеродистых и оксидных налетов, требующих удаления. В зависимости от глубины термического повреждения и толщины остатков выбирается соответствующий метод очистки.
Термостойкость в диапазоне от -90 до +315 °C
Очистка после обжига при температурах выше 200 °C часто требует применения мощного ультразвука с нагревом моющей жидкости до 50-60 °C. Высокая температура раствора значительно снижает вязкость остатков лакокрасочных материалов, облегчая их кавитационное удаление. На предприятиях, использующих термозаклепки и заглушки, термический шок может возникать при резком охлаждении деталей из печи в холодный очищающий раствор. Чтобы исключить растрескивание, изделия должны проходить медленное остывание на стеллажах перед погружением в жидкость. Контроль теплового графика защищает структуру от микроразрушений.
Термический удар и образование микротрещин
Быстрый перепад температуры приводит к неравномерному сжатию слоев полимера. На поверхностях заглушек, прошедших многократную процедуру запекания без промежуточной промывки, образуются микротрещины. В этих трещинах концентрируется растворитель и остатки реагентов, что ускоряет дальнейшее разрушение эластомера. Использование специализированных термостойких масел для хранения после очистки помогает компенсировать внутреннее напряжение. В зависимости от условий использования стоит рассмотреть выбор двойных конических заглушек, которые обладают более прочной геометрией при экстремальных температурных режимах.
Протоколы промывки после химической очистки
Остановка процесса химического воздействия должна сопровождаться немедленной и тщательной промывкой. Любой остаток моющего раствора на поверхности маскирующего элемента является источником серьезной опасности на последующих этапах производства. Даже минимальные доли активных химических реагентов, оставшиеся в порах материала, могут спровоцировать нарушение адгезии нового слоя порошковой краски или вызвать коррозию металла маскируемого узла. Контроль за чистотой раствора и качество воды - основные критерии оценки правильности процесса промывки.
Регидратация растворителем и риски контаминации
Погружение очищенной детали в грязный резервуар с отработанным растворителем мгновенно снижает полезный цикл использования изделия. Загрязнение из ванны переносится на поверхность заглушек, создавая тонкую пленку, которая препятствует качественному нанесению порошка. Использование систем проточной воды или многокомпонентных ванн с постоянным фильтрованием решает эту проблему. Каждая партия должна проходить через серию резервуаров с растущей чистотой. Переход от агрессивных растворителей к воде должен осуществляться с помощью промежуточных смесей для предотвращения вспенивания.
Использование деионизированной воды
После химической очистки обязательно проводится финальная промывка деионизированной водой. Обычная промышленная вода содержит хлориды и сульфаты, которые могут вступать во взаимодействие с силиконом при последующем нагревании до 200 °C. Осадочные элементы вызывают локальное помутнение полимера и снижение его эластичности. Деионизированная вода не оставляет следов после высыхания и полностью нейтрализует остатки щелочных и кислотных реагентов. Установки для получения деминерализованной воды должны быть оснащены системами автоматического контроля электропроводности.
Этапы визуального осмотра и инженерного контроля
Финишный контроль качества после очистных процедур является обязательным требованием промышленных стандартов. Визуальный осмотр позволяет исключить попадание на производственную линию деталей с нарушенной геометрией. Инженеры по качеству должны фиксировать изменения в посадочных размерах и состояние контактных поверхностей. Отклонение профиля маскирующего элемента от номинала даже на несколько десятков микрон приводит к протечкам жидких и газообразных компонентов в сборочных узлах. Документирование результатов осмотра помогает выявлять системные ошибки в настройке оборудования.
Контроль поврежденных краев на фланцевых конических заглушках
Фланцы играют ключевую роль в распределении прижимного усилия, прижимаемого непосредственно к поверхности детали. Появление заусенцев, сколов или округлений на кромках фланцевых конических заглушек нарушает герметичность. Осмотр должен проводиться под увеличением при направленном освещении, позволяющем увидеть микроскопические наплывы. При выявлении дефекта деталь немедленно отправляется в утилизацию, так как любые попытки стачивания кромки приводят к изменению угла конуса. Контроль плоскостности фланца - решающий фактор в обеспечении плотности соединения.
Тест на симметрию для двойных конических конструкций
Двойные конические заглушки имеют сложную геометрию, требующую симметричной посадки в обоих направлениях. Для проверки симметрии применяется метод поворотной калибровки, позволяющий оценить биение и отклонение от центральной оси. Если деталь перекручена или имеет овальную форму, она не сможет закрыть обе концевые части отверстий. Регулярное использование калибровочных щупов в зоне контроля качества снижает вероятность выпуска дефектной продукции. Поддержание симметрии возможно только при правильном хранении и использовании мягких методов очистки.
Оптимальные условия хранения для увеличения срока службы
После проведения полного цикла очистки и осмотра маскировочная оснастка требует подготовки к следующему производственному циклу. Условия хранения напрямую влияют на физико-химическую стабильность силикона. Неправильное складирование, особенно при длительном простое линий, способно испортить даже идеально чистые изделия. Воздействие внешних факторов разрушает структуру эластомера. Инженеры по складированию должны обеспечить строгий контроль над параметрами внешней среды в местах расположения стеллажей для хранения резиновых изделий.
Контроль ультрафиолетового излучения и окисления
Ультрафиолетовые лучи и озон в атмосфере цехов вызывают деградацию полимерных цепей на поверхности силикона. Это приводит к образованию налета, потере эластичности и поверхностному растрескиванию. Детали необходимо хранить в закрытых шкафах из непрозрачного пластика или в плотных светонепроницаемых контейнерах. Размещение запасов вблизи окна или мощных промышленных ламп приводит к ускоренному старению. Исключение воздействия прямых солнечных лучей и УФ-излучения позволяет сохранить первоначальный коэффициент упругости.
Предотвращение деформации формы за счет правильной ориентации
Хранение заглушек навалом в пластиковых ящиках приводит к их взаимному вдавливанию и необратимому сплющиванию. Каждый элемент должен занимать свою посадочную ячейку или храниться на вертикальных стержнях стеллажей, исключающих контакт между собой. Деформированные детали не пройдут входной контроль при выдаче на линию и будут возвращены обратно. Правильная ориентация конической формы сохраняет натяжение материала. Создание стеллажной системы хранения требует начальных инвестиций, которые многократно окупаются за счет снижения уровня списаний.
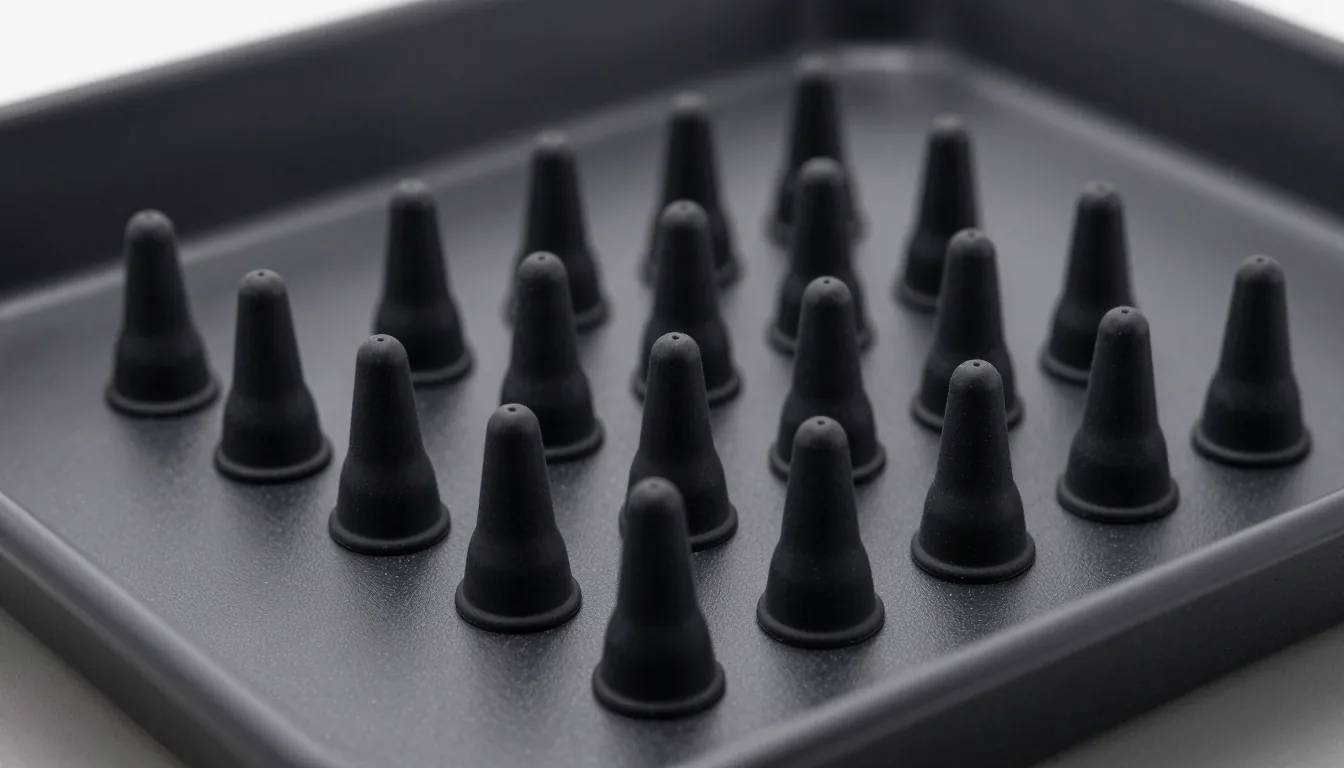
Стратегии эффективного обслуживания для промышленных B2B поставщиков
Построение комплексной системы очистки и хранения маскирующих элементов - это основа стабильной работы предприятий, специализирующихся на порошковой окраске и анодировании. Переход от стихийной очистки к регламентированному обслуживанию оборудования требует внедрения стандартизированных технологических карт. Интеграция процессов очистки с основным производственным циклом исключает потери времени. Для крупных сборочных и покрасочных предприятий важна не только покупка расходных материалов, но и внедрение инжиниринговых решений, позволяющих контролировать состояние каждого миллиметра посадочных мест.
Техническое обслуживание интегрированных систем маскирования
Многие современные линии оснащаются автоматическими системами распыления порошка, где заглушки могут фиксироваться пневматическими манипуляторами. В таких условиях загрязнение маскирующего элемента мгновенно переходит на механизмы позиционирования. Техническое обслуживание должно включать регулярную ревизию вакуумных присосок и конических конусов роботов. Очистка заглушек, установленных непосредственно на деталь, требует применения портативных ультразвуковых агрегатов или локальных форсунок подачи моющего средства. Использование качественных конических заглушек SMT повышает эффективность автоматизированного оборудования. Ознакомьтесь с вариантами продукции, представленными в разделе заглушки из силиконовой массы.
Маскирование труднодоступных зон при помощи силиконовой массы
На сложных поверхностях деталей могут присутствовать углубления или пазы, которые невозможно перекрыть стандартной конической формой. Для обеспечения абсолютной защиты таких зон специалисты используют жидкую силиконовую массу, которая после полимеризации образует прочное и эластичное покрытие. Удаление застывшей силиконовой массы после обработки не оставляет следов на металле и защищает внутреннюю полость. Этот метод часто применяется в комплексе с ультразвуковой очисткой конических элементов. Интеграция этих двух методов позволяет полностью контролировать зоны маскирования и значительно сокращает процент брака.
Итоговый контрольный список и рекомендации
Для обеспечения бесперебойной работы на промышленном уровне инженеры должны опираться на строгие параметры при обслуживании маскировочной оснастки. Систематизация параметров различных методов очистки позволяет избежать ошибок и выбрать оптимальный алгоритм для конкретного типа загрязнений и материала.
| Метод очистки | Совместимость с коническими заглушками SMT | Эффективность удаления остатков порошка | Риск деформации тонкостенных изделий |
|---|---|---|---|
| Ручная щетка с синтетическим ворсом | Высокая | Средняя (только поверхностный слой) | Низкий при умеренном усилии |
| Сжатый воздух под давлением | Высокая | Низкая (только пыль) | Средний при избыточном давлении |
| Химические растворители | Низкая (требует лабораторных испытаний) | Высокая | Очень высокий (вскрытие и набухание) |
| Ультразвуковая очистка | Высокая (при настройке частоты) | Высокая | Средний (резонанс на тонких деталях) |
| Высокооборотная обработка | Средняя | Высокая | Высокий |
Опираясь на приведенную таблицу, предприятие может составить индивидуальный регламент для каждого цеха. Строгий контроль над параметрами процесса позволяет существенно увеличить срок службы силиконовых заглушек, оптимизировать затраты на закупку расходных материалов и обеспечить стабильное качество выпускаемых изделий на уровне международных промышленных стандартов.
- Ölçü ve delik kontrolü
- Takma yönü ve oturma kontrolü
- Sökme ve tekrar kullanım kontrolü
Ищете профессиональные решения для силиконового маскирования?
YÜZEYTEK предоставляет профессиональные решения для силиконового маскирования и промышленных покрытий по всему миру. Свяжитесь с нами, чтобы обсудить ваши задачи.
Похожие статьи
Маскирование в процессах e-coat и катафореза: подробное практическое руководство
Правильное хранение и обслуживание промышленных маскировочных материалов