Dopuri SPP vs SPM: Geometrie Etajată și Criterii de Selecție
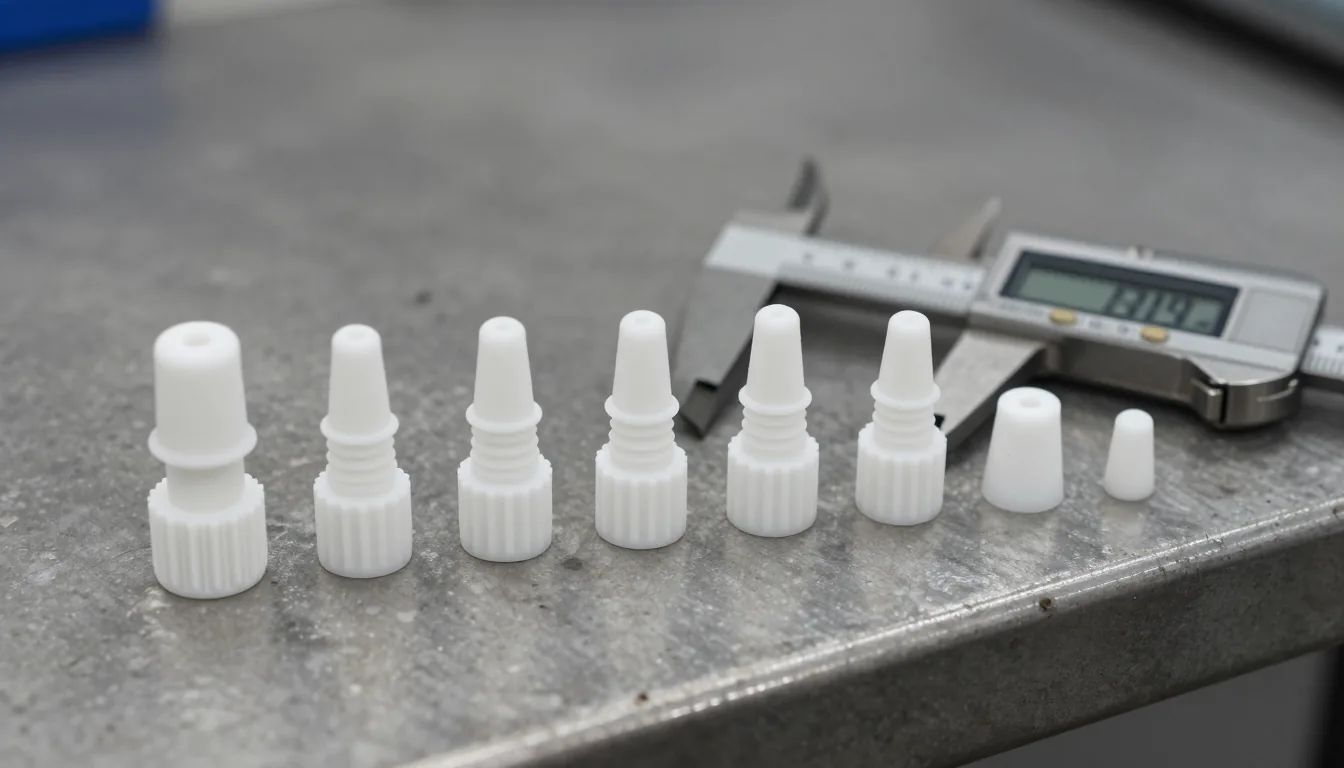
Denumiri tehnice SPP și SPM în limbile europene
Diferența fundamentală dintre dopurile etajate SPP și cele cu trepte SPM rezidă în configurația geometriei lor de contact, care dictează metoda de fixare în orificiu. SPP utilizează un profil în trepte suprapuse pentru ancorare radială, în timp ce SPM se bazează pe o bază largă și un punct de contact îngust pentru o etanșare verticală precisă. Alegerea corectă a materialului, siliconul fiind singura opțiune pentru acest domeniu termic de -90 la +315 grade Celsius, este vitală pentru integritatea proceselor de masking industrial.
Terminologie tehnică și pronunție în limbile UE
În piețele europene, nomenclatura tehnică reflectă funcția produsului: blocarea sau obturarea. În germană, termenul „Stufen-Maskierstopfen” subliniază rolul de mascare, în timp ce „Stufenstopfen” pentru SPM indică o blocare directă. Engleza, limba de referință în industria automotive și aerospațial, distinge clar între „Stepped Plugs” (SPP), care sugerează o structură în trepte multiple, și „Step Plugs” (SPM), care implică o simplificare sau o treaptă unică distinctă. Pronunția acestor termeni este standardizată în documentația de export.
În spaniolă și poloneză, adjectivarea este esențială. „Tapones escalonados” și „Korki stopniowane” pun accent pe escalonarea diametrului, o caracteristică vizibilă care diferă de forma conică simplă. Această distincție lingvistică ajută inginerii de producție să identifice rapid piesele din stoc, reducând erorile de montaj în liniile de asamblare rapide.
Denumiri acceptate pe piețele din Orientul Mijlociu și Est
Pentru piețele din Rusia și țările arabe, traducerea tehnică trebuie să păstreze claritatea funcțională. În rusă, „Ступенчатые пробки” (Stupenchatye probki) este utilizat pentru ambele familii, dar sufixul codului SPP sau SPM rămâne în latină pentru a evita confuzia la comandă. În arabă, „سدادات” (Sadadat) este termenul generic pentru dop, iar specificarea tipului se face prin transliterarea codului produsului.
Utilizarea corectă a denumirilor în aceste regiuni este crucială pentru conformitatea vamală și pentru siguranța operațională. Confundarea dopurilor etajate cu cele cu trepte poate duce la contaminarea componentelor vopsite, generând pierderi financiare semnificative. Prin urmare, etichetele bilingve sunt o cerință standard în exportul acestor accesorii industriale.
Rezistență termică și mecanică a matriței de silicon: limite SPP și SPM
Ambele familii de produse, dopurile SPP și SPM, sunt fabricate exclusiv din silicon de înaltă puritate, un material ale cărei proprietăți elastomere rămân stabile într-un interval termic extrem de larg. Același material de bază asigură o gamă de temperatură operațională de la -90 grade Celsius până la +315 grade Celsius, ceea ce le face ideale pentru cicluri de vopsire în câmpuri de temperatură ridicate. Diferența de performanță nu provine din compoziția chimică, ci din geometria care gestionează dilatarea termică a componentei metalice din spatele dopului.
Rezistența vopselei și a acoperirilor între -90°C și +315°C
În procesele de vopsire cu pulbere, temperaturile de vindecare se încadrează de obicei între 180 și 220 grade Celsius. La aceste temperaturi, siliconul își păstrează elasticitatea, permițând componentei metalice să se dilate și să se contracte fără a genera tensiuni care ar putea crăpa materialul dopului. La temperaturi scăzute, de până la -90 grade Celsius, dopurile își mențin integritatea mecanică, asigurând o etanșare în mediile de depozitare refrigerată sau în condiții de iarnă severă.
Rezistența la temperatură nu este omogenă în toate direcțiile geometrice; o treaptă prea înaltă poate acumula stres termic, în timp ce o bază prea lată poate distribui forța mai eficient. Dopurile sunt testate pentru a supraviețui mai multor cicluri de încălzire și răcire fără a se deforma permanent. Durabilitatea la e-coat (180-200 grade Celsius) este comparabilă, dar solicitările de manipulare în baie electrolitică impun o duritate Shore A calibrată pentru a preveni alunecarea sau desprinderea accidentală în timpul procesului de imersiune.
Anatomia geometriei etajate: suprafață de așezare și treceri de diametru
Geometria dopului este determinantă pentru etanșarea orificiului în condiții de presiune de pulverizare. La dopurile SPP, trecerea de la un diametru la altul creează o suprafață radială care se sprijine pe pereții laterali ai găurii, în timp ce la dopurile SPM, suprafața de așezare este o flancă verticală sau conică a bazei. Această diferență de proiectare influențează direct precizia cu care dopul se adaptează la toleranțele variabile ale găurilor forate sau turnate.
Rolul numărului de trepte în toleranțele inginerești
Fiecare treaptă suplimentară adaugă un punct de ancorare, dar reduce și flexibilitatea globală a structurii superioare. O treaptă distinctă oferă un „stop” clar, prevenind introducerea excesivă a dopului în cavitatea piesei. La dopurile cu mai multe trepte, cum ar fi cele SPP, distribuția forței este fragmentată pe mai multe cercuri de contact, ceea ce este util când pereții găurii nu sunt perfect paraleli. Această adaptabilitate geometrică asigură o protecție uniformă a filetelor sau a suprafețelor interne critice, chiar și în loturile de producție cu variații dimensionale ușoare.
Dimensiunea treptei nu este arbitrară; ea este corelată cu grosimea nominală a peretelui țintă. Dacă treapta este prea mică în raport cu adâncimea de inserție, etanșarea devine instabilă la vibrații. Geometria corectă asigură că diametrul exterior al treptei inferioare este suficient de mare pentru a depăși marginea găurii, creând un efect de reținere. În absența acestei suprafețe de reținere, dopul riscă să fie expulzat sub presiunea jetului de vopsea. O analiză a profilului secțiunii transversale arată o tranziție lină între trepte pentru a minimiza concentrarea stresului în materialul siliconic.
Diferențe geometrice fundamentale între dopuri SPP și SPM
Alegerea între o structură cu mai multe trepte suprapuse și o structură cu trepte distincte depinde de profilul orificiului și de adâncimea de inserție dorită. Dopurile SPP sunt proiectate pentru a ocupa volum, oferind o fixare prin frecare radială pe mai multe niveluri, în timp ce SPM se concentrează pe o etanșare la interfața superioară a găurii. Această distincție structurală determină modul în care fiecare tip răspunde la dilatarea termică a piesei de lucru în timpul procesului de vopsire.
| Caracteristică | SPP Kademeli (Stepped) | SPM Basamaklı (Step) |
|---|---|---|
| Geometrie principală | Trepte suprapuse, profil cilindric escalonat | Treaptă distinctă, profil cu bază și tulpină |
| Mecanism de fixare | Prindere radială pe mai multe diametre | Prindere axială pe baza inferioară |
| Aplicare ideală | Orificii cu adâncime variabilă | Orificii prin care (through-holes) |
| Flexibilitate de montaj | Medie, adaptabilă la toleranțe | Ridică, inserție rapidă |
| Risc de deformare | Minimizat prin distribuția forței | Depinde de grosimea bazei |
| Coduri interne | Variații de lungime și trepte | Variații de diametru și unghi |
Compararea unghiurilor de conicitate cu suprafețele plate de așezare
Dopurile SPP utilizează adesea o conicitate ușoară a treptelor superioare pentru a facilita inserția, în timp ce bazele SPM sunt frecvent plate pentru a asigura un contact uniform cu suprafața piesei. O bază plată la SPM permite dopului să stea la nivelul liniei orificiului, ideal pentru protecția suprafeței exterioare în cazul găurilor perforate complet.
Ghid de selecție pentru piese cu adâncimi multiple: adâncime gaură și așezare etaj
Atunci când o piesă prezintă orificii cu adâncimi diferite, selecția dopului se bazează pe raportul dintre diametrul găurii și lungimea canalului. Dopurile SPP oferă o ancorare profundă în canalele adânci, în timp ce SPM este superior la orificiile de mică adâncime sau la cele care necesită accesibilitate rapidă. O eroare frecventă în industrie este utilizarea SPP pentru găuri prea scurte, unde treapta inferioară nu poate găsi sprijin, ducând la instabilitate.
Scenarii de utilizare pentru dopuri SPP în găuri mici
În orificiile oarbe (blind holes) cu adâncime limitată, dopurile SPP sunt preferate deoarece treptele superioare acționează ca un opritor fizic, prevenind alunecarea excesivă a dopului. Frecarea generată pe toată lungimea treptelor asigură o etanșare rezistentă la scurgeri de vopsea lichidă sau pulbere. Această configurație este critică pentru componentele unde o contaminare internă ar fi fatală funcțional.
Motivul preferinței pentru dopuri SPM în canale adânci
Pentru canale lungi și subțiri, unde accesul lateral este limitat, SPM permite o inserție mai ușoară a unei tulpini subțiri, ancorate la suprafață. Totuși, la adâncimi extreme, riscul de rupere este mai mare dacă Shore A este ridicat, motiv pentru care se recomandă verificarea raportului de aspect. Geometria simplă a SPM reduce riscul de blocare la extragere, un factor esențial pentru productivitate.
Impactul variantelor de duritate Shore A: analiză scala 50-80
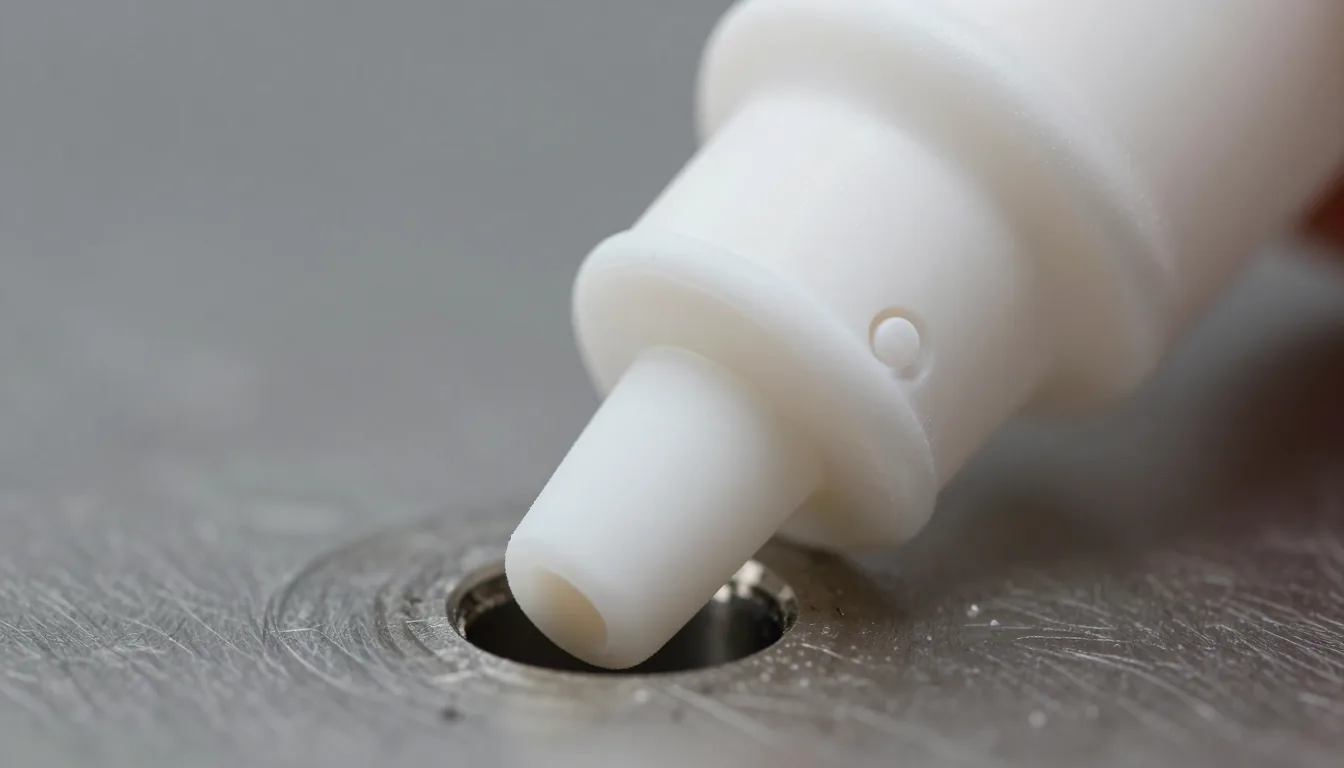
Duratele Shore A de 50-80 nu sunt aleatorii, ci calibrate pentru a echilibra etanșarea cu ușurința manipulare. Un Shore A de 50 oferă o conformabilitate maximă, absorbind imperfecțiunile de suprafață, dar este predispus la tăiere sub presiune. Un Shore A de 80 rezistă mai bine la forțe mecanice, dar necesită o forță de inserție mai mare. Alegerea gradei de duritate trebuie corelată cu metoda de aplicare a vopselei și cu precizia dimensiunilor găurilor.
Avantaje și riscuri ale etanșării cu silicon moale
Proiectarea pentru Shore A 50 se concentrează pe maximizarea suprafeței de contact real. În micro-texturile metalice, siliconul moale penetrează ușor asperitățile, creând o barieră de vâscozitate ridicată împotriva particulelor fine de pulbere. Totuși, acest avantaj vine cu un risc mecanic: în timpul manipulării automatizate, un dop moale poate fi deformat permanent sau tăiat de marginile ascuțite ale găurilor prelucrate rudimentar. De aceea, se recomandă ca marginile găurilor să fie debavurate înainte de aplicare.
La Shore A 80, materialul devine mai rigid, ceea ce previne deformarea la temperaturi înalte și rezistă mai bine la uzura ciclică. Această rigiditate, însă, creează un efect de pompare (pumping effect) la dilatarea termică a piesei, pentru că dopul nu se poate comprima suficient pentru a absorbi variația volumului. În astfel de cazuri, se recomandă utilizarea unui dop cu o geometrie SPP care permite o mică compresie axială. Alegerea Shore A este o decizie de inginerie de proces, nu doar de preferință.
Procedură de montaj: direcție, compresie și strategii de extragere
Procedura de montaj este critică pentru longevitatea produsului și pentru integritatea masking-ului. Dopurile SPP se montează de obicei prin apăsare axială, asigurându-se că treapta inferioară se așază pe umărul găurii. În schimb, SPM poate necesita o mișcare de rotație ușoară pentru a așeza baza plată. Nerespectarea direcției de inserție poate duce la ruperea treptelor în interiorul găurii, generând un defect de producție costisitor.
Utilizarea ustensilelor pentru evitarea supracompresiei
- Inspecția vizuală: Verificați dacă treptele sunt intacte și dacă nu există corpuri străine pe suprafața de etanșare.
- Alinierea: Așezați vârful dopului în centrul orificiului; unghiul de 90 de grade este preferabil pentru a preveni înclinarea.
- Inserția: Apăsați uniform până la așezarea treptei inferioare; evitați lovirea brutală care poate deforma siliconul.
- Verificarea: Asigurați-vă că capul dopului nu obstrucționează alte zone de vopsire necesare.
La extragere, se recomandă utilizarea instrumentelor de prindere specializate care aplică forță pe capul dopului, nu pe trepte, pentru a preveni rupterea acestora din urmă. Dacă un dop SPP a fost suprasolicitat la montaj, extragerea trebuie făcută lent, aplicând o ușoară mișcare de oscilație pentru a rupe aderentă statică.
Managementul dilatării termice în procesele de pudră și E-coat
În timpul vindecării la temperaturi de 180-220 grade Celsius, componentele metalice se dilată semnificativ. Această expansiune a diametrului găurii poate slăbi prinderea dopului, generând risc de expulzare sau de scurgere de vopsea. Dopurile din silicon sunt concepute să compenseze această variație prin elasticitatea materialului, care se comprimă pentru a menține contactul cu pereții metalici care se extind.
Echilibrarea formei la temperaturi de întărire de 180-220°C
Procesul e-coat implică imersiune și temperaturi ușor mai joase (180-200 grade Celsius), dar presiunea hidraulică este o variabilă majoră. Un dop cu Shore A prea moale poate fi deformat hidraulic, lăsând canale pentru scurgere. De aceea, SPP sunt adesea preferate în vopsirea cu pulbere unde presiunea aerului este ridicată, oferind o rezistență structurală mai bună împotriva forțelor de expulzare. Formularea siliconului este calibrată pentru a nu se dezintegra la temperaturi constante de 315 grade, asigurând stabilitate chimică.
La răcirea piesei, materialul se contractă. Dacă dopul s-a dilatat termic mai mult decât metalul, la răcire va rămâne liber în gaură, riscând să cadă la manipulare. Calitatea siliconului asigură că coeficientul de dilatare este compatibil cu utilizarea ciclică, fără a necesita înlocuirea dopului la fiecare utilizare. Stabilitatea dimensională este menținută prin rețeaua de polimerizare a siliconului, care nu se reorganizează plastic la aceste temperaturi de lucru.
Soluții alternative de mascare: comparație cu dopuri DFP și SMT
Deși SPP și SPM sunt specializate pentru masking-ul orificiilor, alte tipuri de dopuri ocupă nișe distincte în portofoliul industrial. Dopurile cu filete DFP sunt concepute pentru a intra în contact cu pereții roșii, utilizând aderența filetelor pentru o ancorare superioară la forțe de forfecare. În timp ce SPP și SPM folosesc frecare pe suprafețe netede, DFP transformă forța de vopsire într-o forță de tracțiune pe filete.
Comparație pe teren între structura etajată și cea conică
Dopurile SMT (conice) sunt preferate când orificiile au o adâncime foarte mare sau o geometrie conică naturală, deoarece profilul conic maximizează contactul radial pe o lungime extinsă fără a necesita multiple trepte. O comparatie directă arată că SPP sunt mai rapide la montaj pe orificii cilindrice standard, în timp ce SMT oferă o stabilitate superioară în poziții verticale unde gravitatea și vibrația acționează împotriva dopului.
Rolul mecanismului cu filet în medii dificile
În medii cu temperaturi extreme sau cu expunere la solvenți agresivi în pre-vopsire, dopurile cu filete DFP sunt adesea alese deoarece filetele oferă o ancorare mecanică robustă care nu depinde strict de elasticitatea materialului. Totuși, acestea necesită găuri cu filete curate, spre deosebire de SPP și SPM care se adaptează la găuri netede. Fiecare tip are un rol specific în lanțul de proces, iar utilizarea incorectă duce la rate de defecte înalte.
Neînțelegeri frecvente și întrebări des adresate
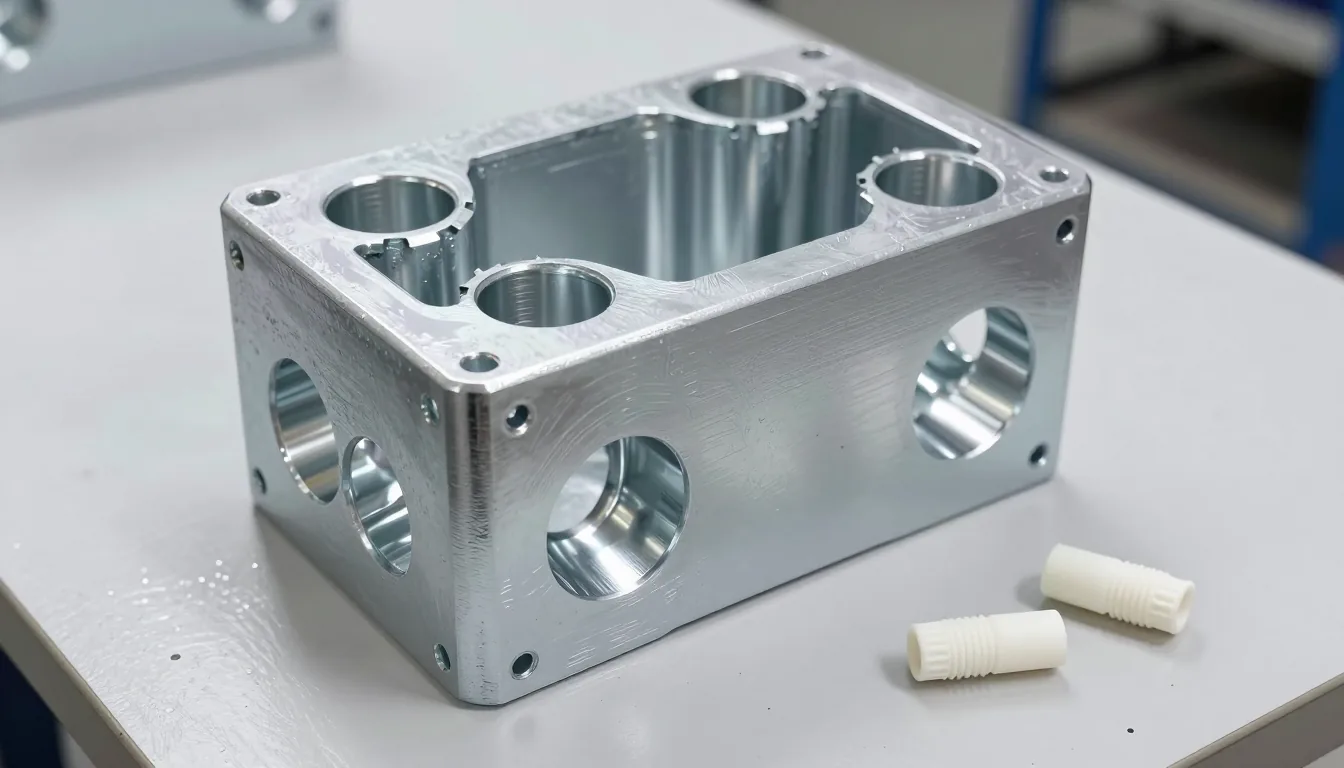
Întrebarea cea mai frecventă din partea inginerilor de producție este dacă aceste două familii de dopuri sunt interschimbabile. Răspunsul tehnic este categoric: nu. Deși ambele sunt din silicon și au aceleași limite de temperatură de -90 la +315 grade Celsius, funcția lor mecanică este diferită. Utilizarea unui dop SPP (cu trepte multiple pentru ancorare radială) într-o aplicație proiectată pentru un dop SPM (cu treaptă unică pentru etanșare la bază) poate duce la contaminarea suprafeței, deoarece profilul nu va sigila uniform zona de contact necesară. Fiecare cod de produs este validat pentru o geometrie specifică de orificiu.
Sunt dopurile SPP și SPM interschimbabile? Fapte tehnice
Nu, interschimbabilitatea este un mit tehnic. Iată motivele corecte:
- Mecanismul de ancorare: SPP se sprijină pe pereții laterali ai găurii (forțe radiale), în timp ce SPM se sprijină pe fața inferioară (forțe axiale). Un SPP într-o gaură scurtă nu va atinge treapta inferioară de ancorare, lăsând dopul instabil. Un SPM într-o gaură adâncă poate aluneca în interior dacă diametrul bazei este mai mic decât orificiul.
- Gestiunea termică: Diferențele de volum de material în trepte determină cum absorbe dopul șocul termic și dilatarea piesei. Un SPP cu trepte multiple poate gestiona o dilatare mai mare prin comprimarea intertreaptelor, în timp ce SPM este mai rigid structural la baza sa.
- Costul defectelor: Alegerea incorectă duce la nevoie de re-vopsire sau la aruncarea piesei. Deși costul unitar al dopului este mic, costul procesului de vopsire anulat este enorm.
Pentru informații exacte privind dimensiunile și compatibilitatea cu diametrul găurii, consultați pagina produsului SPP și pagina produsului SPM. Consultați și dopurile cu filete DFP sau dopurile conice SMT pentru alternative în funcție de geometria orificiului. Toate informațiile sunt în conformitate cu standardul categoriei dopuri din silicon.
Căutați soluții profesionale de mascare din silicon?
La YÜZEYTEK oferim soluții profesionale de mascare din silicon și acoperire industrială la nivel mondial. Contactați-ne imediat pentru nevoile dumneavoastră.
Articole conexe
Dopuri conice, filetate, trepte și cu flanșă: diferențe
Vâscozitatea Plastisol: Setarea corectă pentru cufundare și pulverizare