Dopuri conice SMT: alegerea dimensiunilor și aplicarea în vopsire
Terminologia globală pentru dopurile conice SMT și citirea latină
Dopurile conice SMT sunt utilizate pe scară largă în industria automotive, electrocasnicelor și componentelor metalice pentru mascarea găurilor la vopsirea cu pudră și E-Coat. Corpul conic permite o inserție rapidă și o extragere uniformă, chiar și după cicluri repetate de vârstizare termică.
Un aspect esențial în documentația de cumpărare este diferența dintre codul producătorului și denumirea din catalogul furnizorului. Aceeași piesă poate fi specificată ca SMT, ca dop conic din silicolon sau ca dop de mascare termică, în funcție de piața de desfacere.
| Denumire în Română | Denumire internațională | Cum apare în factura |
|---|---|---|
| Dop conic SMT | SMT masking plug | SMT / Dop conic / 8.0x16.0 |
| Dop conic pentru E-Coat | E-coat plug | E-COAT / Conic / Ø8.0 |
| Dop din silicolon conic | Silicone tapered plug | SI-CONF / 8-16 |
Aceeași logică de codificare se aplică și în documentele de transport. Dacă factura indică un cod din catalogul YüzeyTek, iar comanda internă menționează o altă denumire tehnică, verificarea se face prin dimensiuni, nu prin text. Această practică reduce riscul de livrare a unui produs cu diametru sau lungime diferită. În secțiunea de termeni, veți găsi o tabelă cu denumirile dopurilor din silicolon în mai multe limbi de lucru.
Termeni în limbi de lucru
| Dil | Yazılış | Citire latină aproximativă |
|---|---|---|
| Română | Dopuri conice SMT | do-pu-ri co-ni-che es-em-te |
| Engleză | SMT Tapered Plugs | es-em-ti tei-perd plags |
| Germană | SMT Konus-Maskierstopfen | es-em-te ko-nus mas-ki-er-stop-fen |
| Rusă | Конические пробки SMT | ko-ni-che-ski-e pro-bki es-em-te |
Codul SMT și avantajul corpului conic din silicolon
SMT este codul comercial pentru dopurile din silicolon cu corp conic, destinate mascării găurilor în procesele de vopsire la temperatura înaltă. Silicolonul oferă elasticitate și stabilitate la cicluri repetate de încălzire și răcire, iar geometria conică facilitează montajul fără forță radială excesivă.
Comparativ cu dopurile cu corp cilindric sau cu aripioare, dopurile conice SMT se pretează unei inserții rapide și la eliminarea rapidă a tensiunii la extragere. Corpul se comprimă uniform la inserție și revine elastic la forma inițială după îndepărtare.
În procesele cu pudră la 180-220 °C și E-Coat la 180-200 °C, corpul conic menține un contact controlat cu peretele găurii. La vopsirea cu pudră, dopul se extrage după coacere, iar la E-Coat după uscarea stratului. În linia de curățare și în cuptorul de uscare pentru vopsea lichidă, temperaturile mai joase reduc riscul de deformare permanentă a silicolonului.
Pentru alegerea corectă, consultați [Dopuri conice SMT](/urunler/smt-konik-tapalar) și comparați cu [Dopuri și tampoane din silicolon](/urunler/kategori/silikon-tapa-tipalar). Geometria conică este decisivă acolo unde găurile sunt neregulate sau unde accesorizarea manuală este limitată ca timp.
Pentru alte tipuri de mascare, consultați [Dopuri cu dinți DFP](/urunler/dfp-disli-tapalar) și [Dopuri cu trepte SPP](/urunler/spp-kademeli-tapalar).
Alegerea corectă a dimensiunii: diametrul găurii și adâncimea de așezare
Dimensionarea corectă la [Dopuri conice SMT](/urunler/smt-konik-tapalar) se face pe baza diametrului interior al găurii și a adâncimii utile de așezare. Dopul trebuie să aibă un diametru maxim ușor mai mare decât gaura, pentru a crea interferență radială controlată.
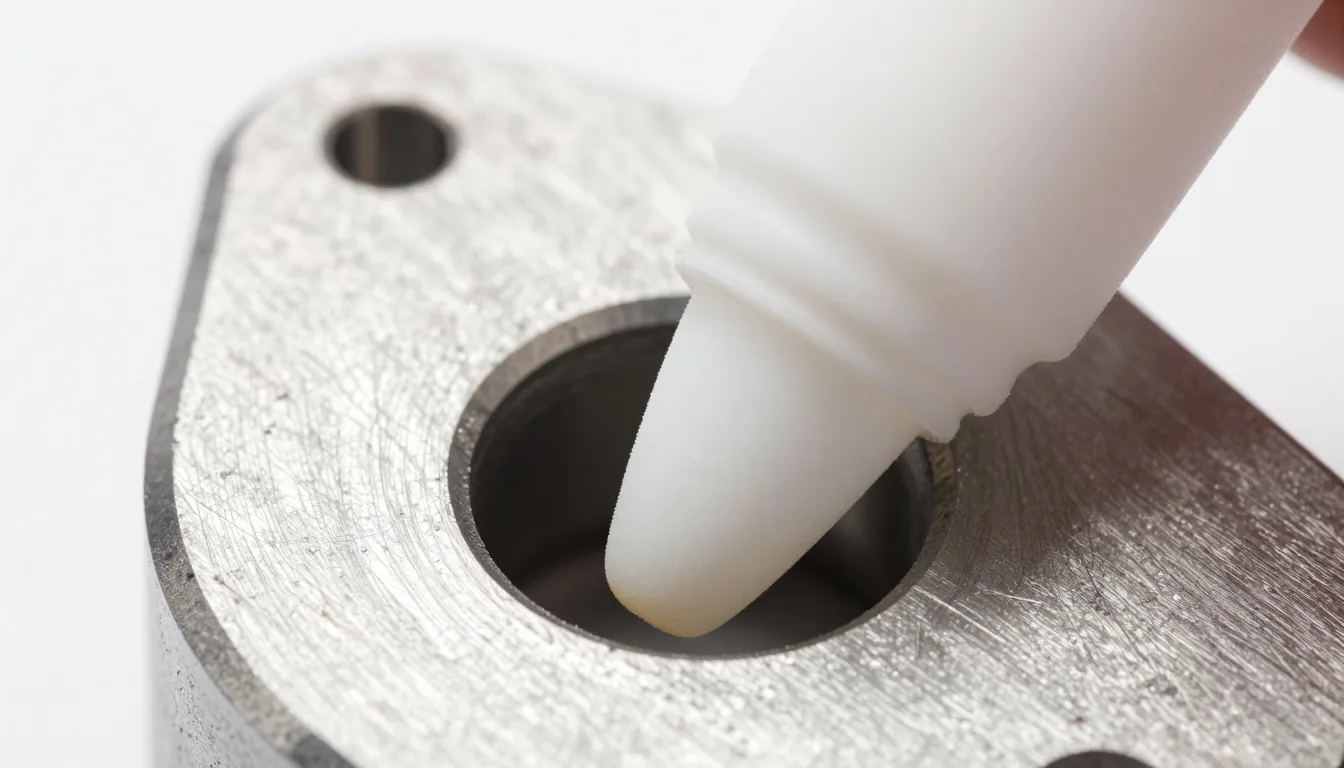
Verificarea conformității în funcție de toleranțele găurii
Un diametru prea mic lasă spațiu între dop și gaură, iar pudra sau E-Coat pot pătrunde pe filet. Un diametru prea mare produce tensiune radială ridicată, extragere dificilă și uzură accelerată. Pentru filet standard, alegeți dopul cu diametru maxim la nivelul vârfului filetat.
- Măsurați diametrul interior real al găurii.
- Comparați cu tabelul de dimensiuni din pagina produsului.
- Selectați varianta cu cea mai mică interferență care acoperă toată adâncimea necesară.
Verificați întotdeauna adâncimea utilă de așezare a dopului; aceasta trebuie să fie mai mare decât adâncimea de pătrundere a vopselei în gaură. Pentru linii cu ritm mare, preferați dopuri cu conicitate moderată și lungime scurtă, cu extragere la 90° față de axa găurii.
Echilibrul de etanșare la corpul conic
Etanșarea la corpul conic rezultă din distribuirea uniformă a presiunii pe toată lungimea de contact. La dopuri conice, presiunea radială crește gradual odată cu adâncimea, ceea ce reduce riscul de alunecare. La inserție uniformă, vârful conic al [Dopuri conice SMT](/urunler/smt-konik-tapalar) acționează ca un piston de etanșare.
La extragere, reducerea forței de extragere se face prin rotirea ușoară a dopului pentru ruperea aderenței. O adâncime de așezare corectă permite atât rezistență la presiune, cât și extragere fără forță excesivă. Pentru control rapid, utilizați [Mâner din silicolon](/urunler/kategori/silikon-sapkali) pentru dopuri mici.
Direcția de inserție, curățarea suprafeței și procedura de asamblare
Direcția corectă de inserție pentru [Dopuri conice SMT](/urunler/smt-konik-tapalar) este cea cu vârful îngust spre adâncimea găurii, iar baza spre exterior. Corpul se comprimă uniform și se așază pe tot peretele găurii, reducând riscul de alunecare. Pentru liniile automate, se poate utiliza un ghidaj cu cap de presare, cu viteză și adâncime limitate.
Aplicarea pe suprafață fără ulei
Înainte de montaj, suprafața din jurul găurii trebuie curățată de uleiuri, emulsii de tăiere și particule metalice. Resturile uleioase reduc aderența și pot produce urme la cuptor. O ștergere ușoară cu lavetă fără scame este suficientă pentru mascare, dacă temperatura nu este extrem.
Montaj manual și controlul blocajului
La montajul manual, dopul se apasă uniform fără rotire excesivă. Rotirea excesivă produce deformare locală și crește uzura la extragere. Controlul blocajului se face prin verificare vizuală: baza nu trebuie să fie sub nivelul găurii, iar suprafața exterioară trebuie să fie accesibilă pentru un cârlig.
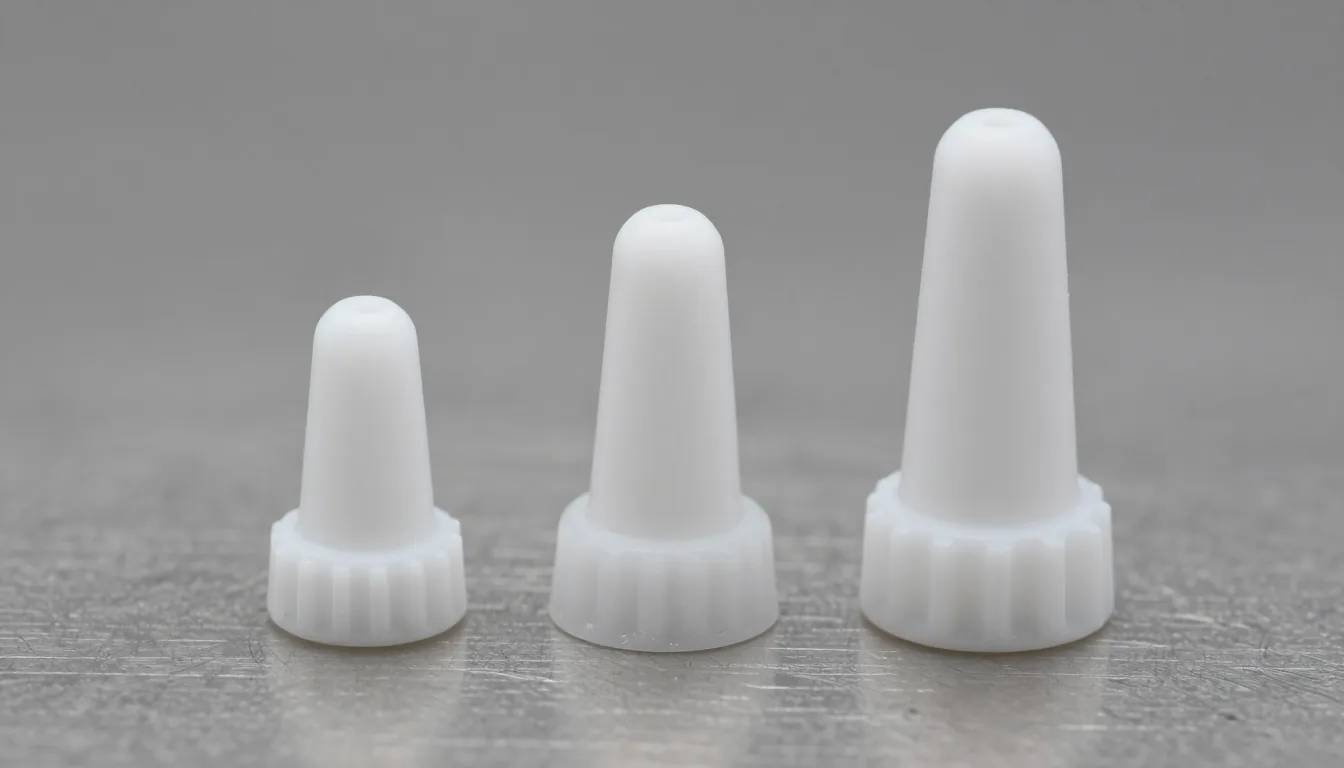
În montajul manual, verificați dacă gaura are rebarba, iar dopul nu este răsturnat sau strâmb. Un montaj corect reduce extracția forțată, deformarea permanentă și riscul de rupere la extragere. Pentru linii cu cadenta mare, folosiți un suport de așezare pentru unghiul corect.
Utilizarea în linia cu pudră la temperaturi ridicate
În liniile cu pudră, dopurile conice SMT rezistă la coacere la 180-220 °C, iar silicolonul își păstrează elasticitatea pentru o extragere uniformă după răcire. Corpul conic permite etanșare pe toată lungimea găurii filetate și menține suprafața exterioară curată.
Riscul de deformare la coacere la 180-220 °C
Pentru controlul deformării, limitați timpul de expunere la temperatura nominală. La temperaturi maxime, silicolonul se întărește ușor, iar forța de extragere poate crește. Un program de coacere echilibrat reduce diferența de duritate între exterior și interior. Dacă dopul rămâne pe loc după coacere, așteptați răcirea la 50-70 °C.
- Utilizați dopul cu diametru maxim la nivelul vârfului filetat.
- Apăsați uniform și controlat, evitând forțele radiale mari.
- Extrageți dopul după coacere prin rotire ușoară și tragere uniformă.
O verificare practică este următoarea: la temperatura maxime, dopul trebuie să fie rigid la atingere, dar să se îndoaie ușor la bază fără fisuri vizibile. Dacă baza este rigidă ca un lemn, așteptați mai mult pentru răcire.
La extragere, nu trageți lateral. Rotiți și trageți de-a lungul axei. Pentru extragere rapidă, consultați [Mâner din silicolon](/urunler/kategori/silikon-sapkali) pentru dopuri mici.
Performanța SMT în procesele cu E-Coat și protecție catodică
În procesele cu E-Coat, dopurile conice SMT rezistă la temperaturi de uscare de 180-200 °C, iar corpul conic reduce riscul de acumulare de lichid între dop și gaură. Silicolonul este compatibil cu băile de protecție catodică și cu solvenții de clătire, fără degradare în ciclurile standard de liniă.
În E-Coat, dopul se extrage după uscarea stratului, când silicolonul este încă elastic, dar stratul de vopsea este stabil. La o extragere prematură, stratul de vopsea se rupe, iar la una târzie forța de extragere poate crește. Un interval practic este după stabilizarea termică a piesei.
Pentru o mascare de lungă durată, verificați dacă dopul se așază pe tot diametrul găurii. În liniile cu cadenta mare, dopul se extrage manual sau la un punct de verificare. Un aspect vizual este că la E-Coat dopul de culoare deschisă lasă un inel de umbre în jurul bazei, fără contact direct cu vopseaua.
Pentru mascare rapidă, consultați [Dopuri cu trepte SPP](/urunler/spp-kademeli-tapalar). La [Dopuri conice SMT](/urunler/smt-konik-tapalar) verificați lungimea de inserție înainte de intrarea în baie, pentru a preveni acumularea lichidului la baza dopului.
Utilizarea SMT în liniile cu vopsea lichidă și cuptoare de uscare
În liniile cu vopsea lichidă, dopurile conice SMT sunt utilizate în cicluri de uscare la 80-150 °C. La aceste temperaturi, silicolonul rămâne moale, iar extragerea este rapidă și cu forțe mici. Corpul conic menține etanșarea fără a necesita adâncime mare de inserție.
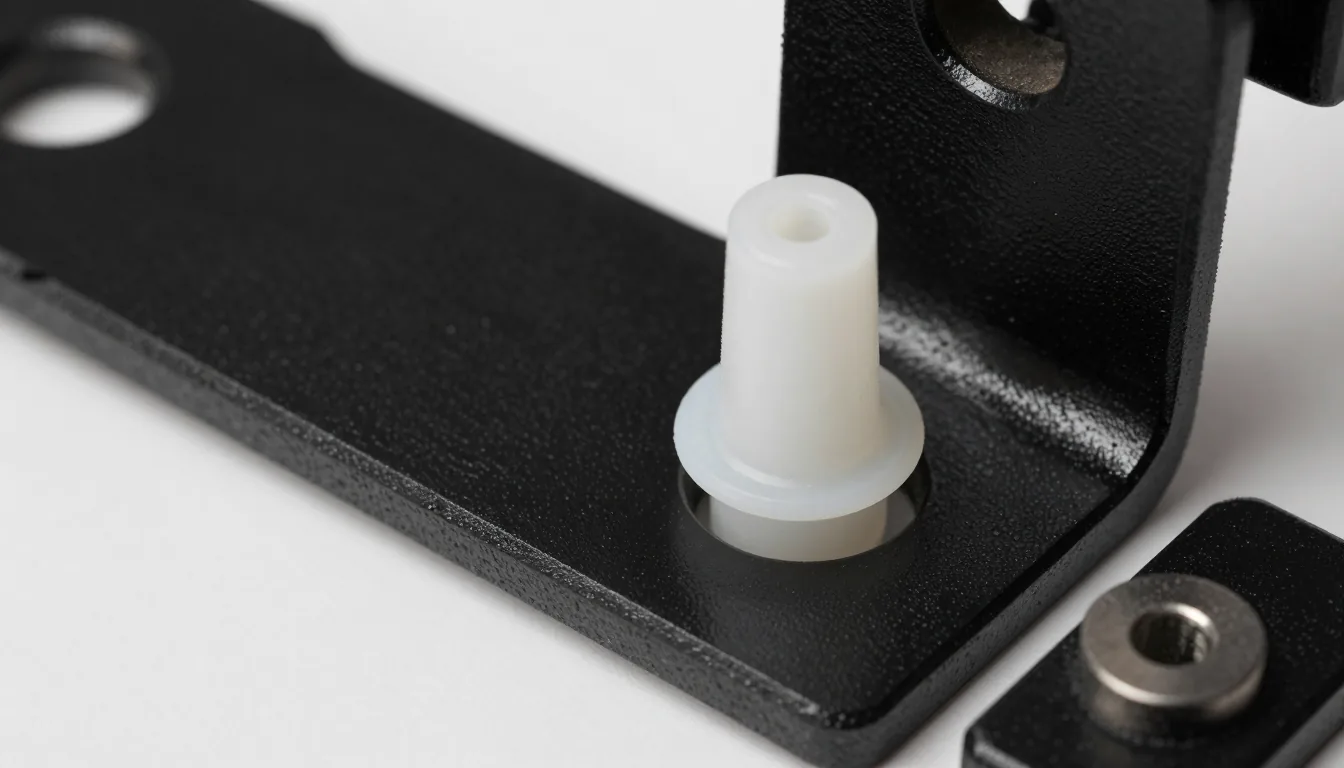
La vopsea lichidă, un aspect important este prevenirea aderenței bazei dopului de suprafața piesei. Dacă baza este în contact direct cu piesa, stratul de vopsea poate lipi de silicolon. Lăsați o mică adâncime pentru o extragere curată.
Pentru controlul adâncimii, folosiți dopuri cu lungime moderată sau adăugați un suport de așezare. La extragere, rotiți ușor dopul pentru a rupe aderenta și trageți uniform pe axă. Dacă apare un inel de vopsea pe baza dopului, verificați dacă adâncimea este prea mare.
În liniile cu uscătoare cu radiație IR, temperatura poate fi neuniformă; verificați vizual dacă baza dopului este prea aproape de suprafață. Pentru linii cu cadenta mare, [Dopuri cu trepte SPP](/urunler/spp-kademeli-tapalar) pot fi o alternativă pentru inserție rapidă.
Atât la pudră, cât și la E-Coat, extragerea după răcire este recomandată pentru o eliberare uniformă a tensiunii. La vopsea lichidă, extragerea se face după uscarea stratului, dar înainte de întărire completă.
Comparație cu dopurile cu dinți (DFP) și cu trepte (SPP)
Alegerea între [Dopuri cu dinți DFP](/urunler/dfp-disli-tapalar), [Dopuri cu trepte SPP](/urunler/spp-kademeli-tapalar) și [Dopuri conice SMT](/urunler/smt-konik-tapalar) se face în funcție de toleranțele găurii, cadenta liniei și cerințele de extragere. Fiecare familie oferă compromisuri diferite între precizia de poziționare, forța de extragere și timpul de montaj.
Diferența de fixare la dopurile cu dinți
DFP folosește dinți radiali pentru ancorare și este utilizat în găuri cu abateri de formă. La găuri cu rebarbe, DFP poate oferi o ancorare mai bună decât un dop conic. Pentru extragere, DFP necesită forță axială și rotire controlată.
- DFP: ancorare la dinți, adâncime mare, extragere cu forță.
- SPP: inserție rapidă, trepte radiale, extragere prin tragere uniformă.
- SMT: inserție uniformă, etanșare controlată, extragere prin rotire ușoară.
Inserție rapidă în structura cu trepte
SPP este o alegere practică pentru inserție și extragere rapidă. Treptele de diametru reduc forța de inserție și oferă puncte de sprijin. La găuri cu diametru variabil, SPP oferă ajustare rapidă. Pentru mascare cu cadenta mare, verificați dacă treptele SPP corespund diametrului mediu al găurii.
Atunci când găurile au diametru constant, SMT oferă un contact uniform pe toată lungimea. La extragere, SMT este preferat dacă doriți un aspect uniform pe gaură. Dacă găurile sunt neregulate, DFP poate reduce riscul de alunecare.
La o decizie tehnică, comparați dimensiunile reale ale găurilor cu tabelele produselor din catalogul YüzeyTek și evaluați cadenta, temperaturile și accesibilitatea la extragere. Această comparare reduce riscul de extragere forțată și de rupere a dopului.
Intervalul Shore pentru duritate și potențialul de reutilizare
Dopurile din silicolon se furnizează cu duritate Shore A în funcție de linie. Un Shore A mai mic oferă flexibilitate la inserție, iar unul mai mare oferă formă stabilă la temperatură ridicată. Potrivit datelor de verificare pentru SMT, Shore A este 50-80 în funcție de varianta produsului.
Semnificația practică a intervalului 50-80 Shore A
În practică, un Shore A 50-60 este utilizat pentru găuri cu adâncime variabilă sau cu formă neregulată. Un Shore A 70-80 este preferat la temperaturi mari, pentru rigiditate la coacere. La alegere, se recomandă Shore A mediu pentru o combinație bună între flexibilitate la montaj și rezistență la extragere forțată.
Teste de rezistență la tragere și uzură
Reutilizarea depinde de extragerea corectă și de verificarea vizuală după ciclu. Verificați fisurile în zona bazei, deformările și urmele de vopsea întărită pe baza dopului. La un ciclu de vârstizare, un dop poate fi utilizat în mod repetat dacă baza este intactă.
- Verificați dacă baza prezintă crăpături de uzură.
- Verificați elasticitatea prin comprimare și revenire.
- Curățați baza de vopsea cu lavetă și soluție de curățare neutru.
În liniile cu temperatură mare, dopurile cu Shore A mai mare au durată de viață mai lungă. La temperaturi moderate, Shore A mediu oferă o extragere rapidă și uzură vizibilă mai mică. Pentru un control simplu, marcați dopurile cu o culoare sau o etichetă pentru trasabilitatea ciclurilor.
Proceduri de extragere și întrebări tehnice frecvente
Extragerea [Dopuri conice SMT](/urunler/smt-konik-tapalar) se face după răcirea piesei și după stabilizarea stratului de vopsea. Rotiți ușor dopul pentru a rupe aderența și trageți pe axa găurii. O extragere uniformă reduce riscul de rupere și de deformare permanentă.
Folosirea mânerului pentru o extragere sigură
Pentru o extragere mai bună, folosiți [Mâner din silicolon](/urunler/kategori/silikon-sapkali). Pentru dopuri fără aripioare, mânerul permite o tragere uniformă pe axă. La dopuri de culoare închisă, evitați rucsacii metalici, care pot zgâria baza și pot rupe silicolonul la tragere.
Ce să faceți dacă apare o pată de arsură
În pudră la temperatura maximă, o pată de arsură poate apărea pe baza dopului. În acest caz, extragerea se face după răcirea completă a piesei și după verificarea dacă silicolonul este încă elastic. Curățați baza dopului de particule înainte de reinserție. Dacă baza este deformată, nu mai utilizați dopul.
- Rotiți ușor pentru ruperea aderenței.
- Trageți pe axă, fără tracțiuni laterale.
- Verificați elasticitatea și integritatea bazei.
La întrebări frecvente, extragerea forțată a produsului la temperatura maxime este cauza cea mai frecventă a ruperii. La liniile cu ritm mare, folosiți dopuri cu diametru corect și adâncime moderată, pentru a reduce forța de extragere.
Produse similare: smt-konik-tapalar, silikon-tapa-tipalar, dfp-disli-tapalar, spp-kademeli-tapalar, silikon-sapkalar
Căutați soluții profesionale de mascare din silicon?
La YÜZEYTEK oferim soluții profesionale de mascare din silicon și acoperire industrială la nivel mondial. Contactați-ne imediat pentru nevoile dumneavoastră.
Articole conexe
Cum alegi dimensiunea corectă a dopului din silicon? Filet, diametru și lungime
Extruzie la garniturile de test: Cauze și Soluții