Cum alegi dimensiunea corectă a dopului din silicon? Filet, diametru și lungime
Dimensiunea corectă a unui dop de silikon nu este numărul cel mai apropiat de diametrul nominal al găurii. Dimensiunea rezultă din citirea împreună a diametrului exterior al filetului, a pasului, a adâncimii găurii, a suprafeței care trebuie să rămână curată și a condițiilor din cuptor. O singură dimensiune citită greșit duce în serie fie la scurgerea vopselei, fie la un dop atât de slăbit încât cade în cuptor.
Acest ghid parcurge alegerea dimensiunii pas cu pas. Explicăm ce diametru se măsoară, diferența dintre o gaură filetată și una netedă, de ce contează lungimea corpului și cum se citește un tabel de dimensiuni. La final găsiți o listă scurtă de verificare pentru piesa dumneavoastră.
Ce diametru se măsoară?
O gaură are mai multe diametre. Ce ating vârfurile șublerului este valoarea citită, dar nu întotdeauna diametrul după care se alege dopul.
- Diametrul exterior al filetului: distanța dintre vârfurile spirelor. La un filet metric, M8 se referă la această valoare.
- Diametrul interior: distanța dintre fundurile spirelor. Dacă vârfurile șublerului intră între spire, se citește această valoare.
- Diametrul găurii de pregătire: gaura dinainte de filetare. La un dop filetat nu este suficientă singură.
- Diametrul teșiturii și al intrării: zona lărgită de la gura găurii. Influențează așezarea unui dop cu flanșă.
Dopurile filetate se aleg după diametrul exterior. Un dop ales după diametrul interior stă ridicat pe spire și nu ajunge niciodată la suprafață. Este cea mai frecventă greșeală de dimensionare.
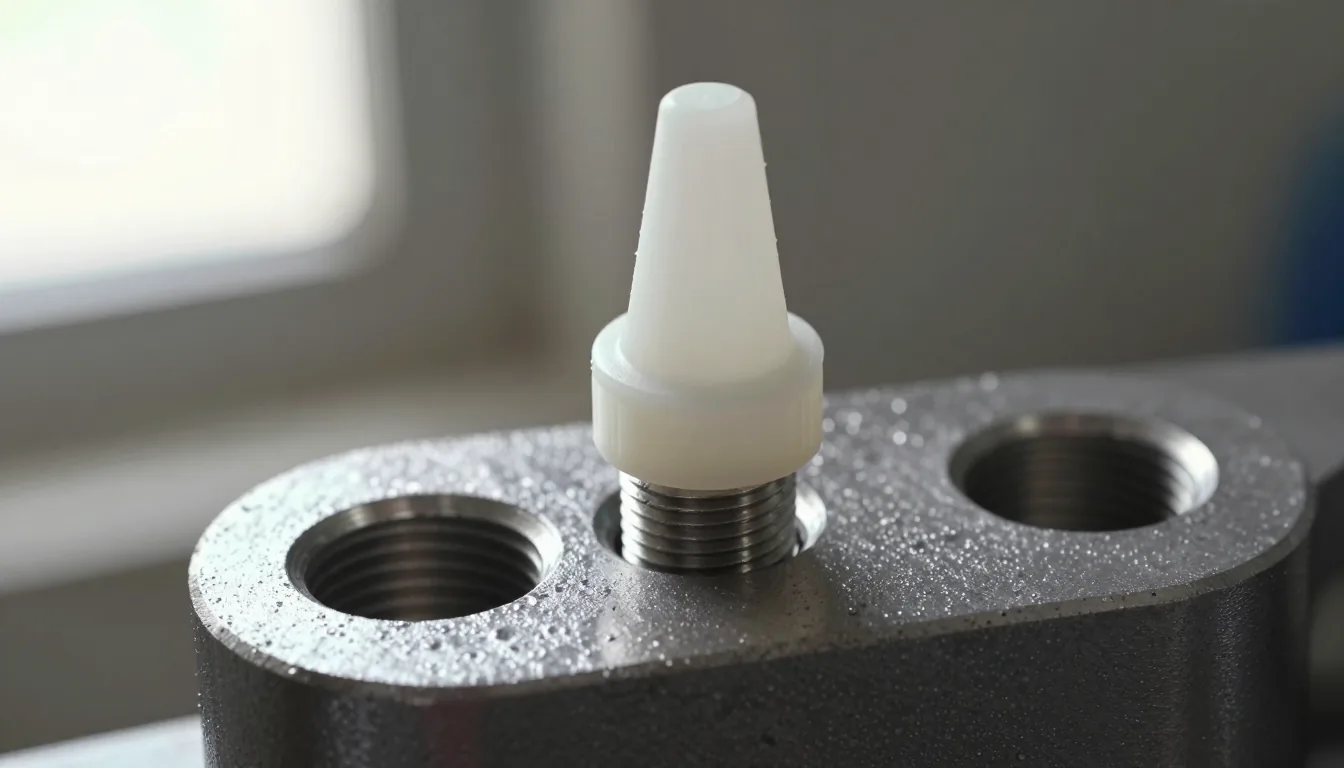
Citirea unei găuri filetate
Mai întâi confirmați că filetul este metric. Un filet metric se scrie cu diametru și pas împreună, de exemplu M8 x 1,25. Primul număr este diametrul exterior în milimetri. Al doilea este distanța dintre două spire, adică pasul.
Măsurați în această ordine:
- Determinați pasul cu piepteni de filet. Pieptenele se așază complet când pasul este corect.
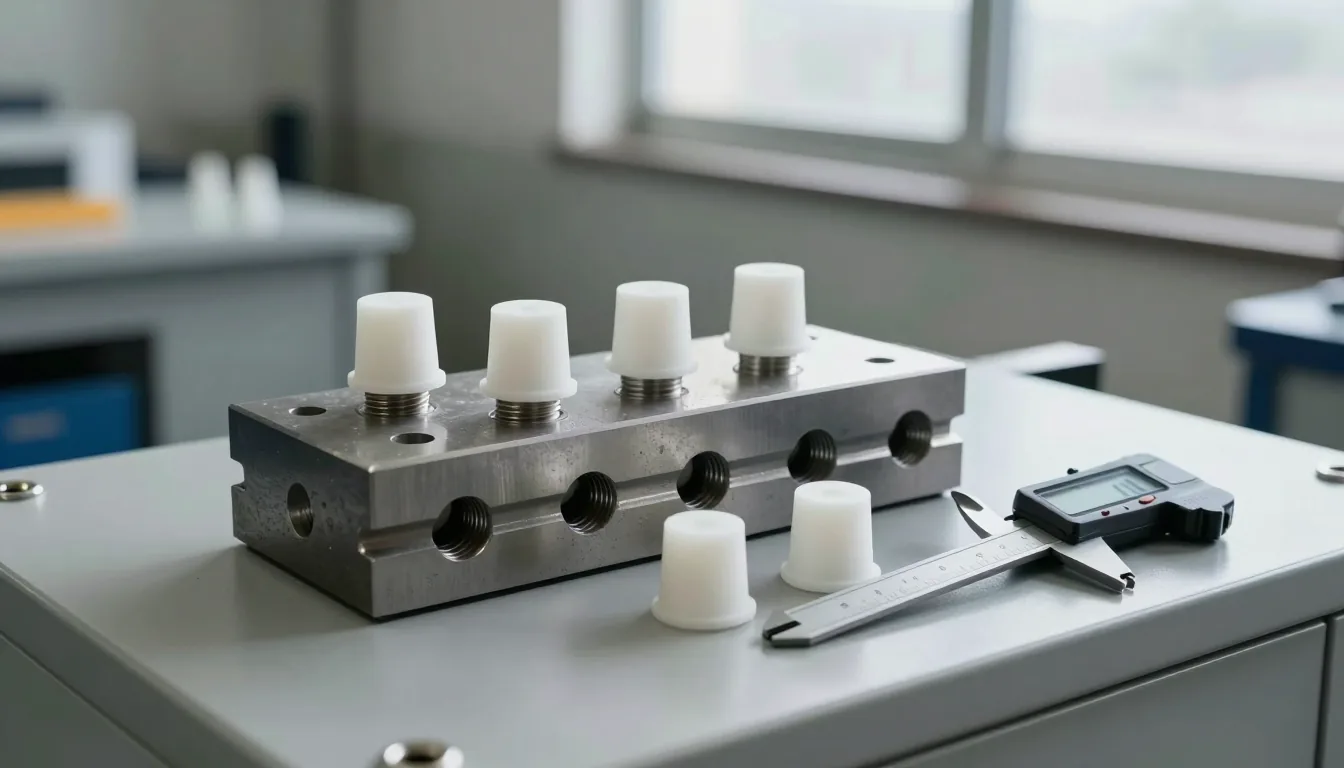
- Măsurați diametrul exterior cu șublerul. Vârfurile trebuie să atingă crestele spirelor, nu să intre între ele.
- Măsurați adâncimea găurii. Extindeți tija până atinge fundul.
- Stabiliți câți milimetri de suprafață din jurul găurii trebuie să rămână fără vopsea. Această valoare fixează diametrul flanșei.
Exemplu: o gaură M8 x 1,25 are diametrul exterior 8,0 mm și diametrul interior în jur de 6,8 mm. Corpul dopului se alege după 8,0 mm. Dacă șublerul intră între spire și citește 6,8 mm, dopul rămâne cu aproximativ 1,2 mm prea mic. Greșeala apare imediat la montaj: dopul cade în gaură aproape fără rezistență.
Găuri netede
O gaură netedă are un singur diametru, dar nu este întotdeauna rotundă. În tabla subțire, ovalitatea, bavurile de tăiere și variația de grosime modifică măsurătoarea.
Luați două citiri în direcții perpendiculare. Dacă diferența depășește 0,2 mm, gaura se consideră ovală. Alegerea după diametrul cel mai mare dă o așezare fermă pe direcția îngustă. Un dop prea strâns se poate rupe însă la montaj. Pentru găuri ovale este mai sigur un dop conic cu corp flexibil sau un model cu flanșă ceva mai mare.
Trebuie măsurată și grosimea tablei. În tabla subțire corpul iese în spate. Parte care iese adună pulbere și poate picura în cuptor. În tabla groasă un corp scurt rămâne în gaură, iar etanșarea slăbește.
De ce contează lungimea corpului
Pentru a-și face treaba, dopul trebuie să treacă de gura găurii și să intre în filet suficient. Un corp scurt acoperă doar intrarea și se poate mișca sub presiunea pulberii sau la mișcarea băii. Un corp lung se sprijină pe fundul găurii înfundate, împinge dopul spre exterior și ridică flanșa de pe suprafață.
În majoritatea cazurilor funcționează o regulă simplă: corpul trebuie să umple cel puțin două treimi din adâncime și să nu atingă fundul. La dopurile filetate regula se aplică lungimii filetului. O gaură de 12 mm primește un corp de 8 până la 10 mm. La 8 mm ajunge un corp de aproximativ 6 mm.
În găurile înfundate trebuie lăsat spațiu la fund. Dacă dopul se sprijină tare, aerul prins se dilată în cuptor și îl împinge afară. Un mic spațiu de aer reduce riscul.
Diametrul flanșei și rezerva de suprafață
Flanșa este partea lată care se sprijină pe suprafața din jurul găurii. Are două roluri: ține dopul drept și împiedică vopseaua să ajungă pe suprafață. Diametrul flanșei urmează zona care trebuie să rămână curată.
Să presupunem că pe o față de montaj un inel de 2 mm în jurul scaunului șurubului trebuie să rămână fără vopsea. Flanșa trebuie să acopere complet acest inel. Dacă este prea mică, vopseaua intră pe inel și planeitatea îmbinării se pierde. Dacă este prea mare, rămâne o zonă nepictată lată pe o suprafață vizibilă și scade calitatea estetică.
Grosimea flanșei contează și ea pentru urmele din cuptor. O flanșă foarte subțire se lipește de suprafață la cald și se rupe la scoatere. Una foarte groasă lasă o treaptă la marginea vopselei.
Toleranță și clasă de ajustare
Tabelele dau de obicei valori nominale. Găurile reale variază în interiorul toleranței, de aceea alegerea are nevoie de o clasă de ajustare:
| Ajustare | Diferența dintre gaură și dop | Rezultat |
|---|---|---|
| Slabă | Dopul este mai mic decât gaura cu 0,3 mm sau mai mult | Montaj ușor, risc mare de deplasare în cuptor |
| Normală | Între 0,1 și 0,3 mm | Se montează manual, etanșare suficientă pentru majoritatea liniilor |
| Strânsă | Sub 0,1 mm sau dopul mai mare decât gaura | Etanșare bună, montaj dificil și risc de rupere |
Pe liniile de vopsire cu pulbere și e-coat, ajustarea normală acoperă majoritatea aplicațiilor. Ajustarea strânsă se alege la spălare de înaltă presiune, scufundare sau ciclu lung de cuptor. Strâns nu este automat mai bun: un dop supradimensionat solicită filetul la montaj și se rupe la scoatere.
Cum se citește un tabel de dimensiuni
Un rând de catalog conține de obicei codul modelului, diametrul filetului sau al găurii, lungimea corpului, diametrul flanșei, materialul și intervalul de temperatură. Citiți în această ordine:
- Verificați literele de tip din codul modelului. Arată dacă dopul este conic, filetat, în trepte sau cu flanșă.
- Comparați coloana diametrului cu măsurătoarea proprie. La dopurile filetate aceasta este diametrul exterior.
- Comparați lungimea corpului cu adâncimea găurii. Aplicați regula celor două treimi.
- Comparați diametrul flanșei cu zona care trebuie să rămână curată.
- Confirmați materialul și temperatura față de linia dumneavoastră.
Dacă dimensiunea nu apare, încercați cele mai apropiate două modele. Când cel mic stă slăbit, nu treceți la o flanșă mai mare, ci alegeți același model cu un diametru de corp mai sus. Diametrul corpului și cel al flanșei sunt dimensiuni diferite; creșterea uneia nu o crește pe cealaltă.
După stabilirea dimensiunii, variantele de corp pot fi comparate pe paginile dopuri conice SMT, dopuri filetate DFP și dopuri în trepte SPP.
Instrumente de măsurare și utilizarea lor
Precizia depinde de starea instrumentului. Trei unelte acoperă atelierul: șublerul, pieptenele de filet și adâncimetrul. Șublerul se resetează înainte de fiecare utilizare. Dacă la fălcile închise afișajul nu arată zero, fiecare măsurătoare se deplasează. Fălcile uzate citesc între spire în loc de pe vârfuri și produc o eroare tăcută.
Pieptenele de filet determină pasul. Dinții trebuie să intre complet în filet. Dacă nu intră, se încearcă o dimensiune mai mică sau mai mare. Filetul metric și cel în țoli pot semăna, de aceea verificați marcajul pieptenelui înainte de a citi în milimetri. La adâncimetru, tija trebuie să atingă fundul drept. Înclinată arată mai mult decât adâncimea reală.
Măsurați de cel puțin două ori, ideal de două persoane diferite. O singură citire pentru tot lotul eșuează de îndată ce apare variația de toleranță. Notați cea mai mare și cea mai mică gaură din piesele de probă și alegeți dopul după acest interval.
Cum schimbă temperatura ajustarea
Piesele metalice se dilată în cuptor și revin la dimensiune la răcire. Dopul de silikon se dilată și el. Coeficienții sunt diferiți, așa că un dop strâns la temperatura camerei poate deveni și mai strâns la cald. La scoatere apare riscul de rupere. Un dop prea slab devine și mai slab la cald și cade.
Măsurați la temperatura camerei, pe piesa așa cum iese din producție. Dacă cuptorul lucrează fierbinte și dopul stă mult timp la cald, o ajustare cu un pas mai strânsă poate fi justificată. Fără o piesă de probă, decizia nu se transferă în serie.
Verificarea pe linie
Testați dimensiunea aleasă pe piesa reală înainte de serie. Verificarea are trei etape:
- Probă uscată: dopul se introduce manual într-o gaură curată. Trebuie simțită rezistență, dar fără nevoie de forță.
- Probă în cuptor: piesa trece prin profilul real de temperatură. Dopul trebuie să rămână pe poziție și să revină la formă după scoatere.
- Control dimensional: după proces, gaura se verifică cu șublerul și pieptenele. Nu trebuie să existe resturi de vopsea sau deformare a filetului.
O comandă înainte de aceste trei etape aduce surprize pe linie. Piesa de probă trebuie păstrată, mai ales la pornirea unei forme noi sau a unei linii noi de acoperire.
Greșeli frecvente de dimensionare
- Citirea diametrului interior: dopul este prea mic și se mișcă în cuptor.
- Nominalul luat drept măsurătoare: o gaură uzată lasă dopul slăbit.
- Ignorarea lungimii: corpul scurt nu etanșează, cel lung ridică flanșa.
- Fără comparație între flanșă și suprafață: marginea vopselei intră pe fața de montaj.
- Decizia pe o singură piesă: variația de toleranță apare doar în serie.
Listă scurtă de verificare
- Gaura este filetată sau netedă?
- S-au măsurat diametrul exterior și pasul?
- S-au măsurat adâncimea și grosimea tablei?
- S-au stabilit suprafața și diametrul flanșei?
- Temperatura cuptorului este în intervalul produsului?
- S-au făcut proba uscată și proba în cuptor?
Răspunsuri clare la aceste șase întrebări încheie cea mai mare parte a alegerii. Dacă nu aveți șubler, fotografiați piesa lângă o riglă și trimiteți imaginea; citim valorile împreună. Familiile de produse sunt în categoria capace protectoare din silikon, pentru găuri filetate la dopuri filetate DFP, iar pentru modele conice și în trepte la dopuri conice SMT.
Întrebări frecvente
Poate dopul să fie mai mare decât gaura?
La o ajustare strânsă poate fi egal sau puțin mai mare. După aproximativ 0,1 mm montajul devine dificil și dopul se poate rupe. Confirmați adaosul cu datele produsului.
Același dop se potrivește la M8 și M10?
Un dop conic lucrează într-un interval limitat, dar un singur diametru de corp nu deservește corect două filete metrice. Dopurile filetate sunt specifice modelului. La cele conice, fișa produsului indică intervalul de diametre acoperit de corp.
Se măsoară la gură sau la fund?
Diametrul se măsoară la gură și, dacă este posibil, la o a doua adâncime. Adâncimea se măsoară de la fund. Dacă gura are teșitură, citiți diametrul sub teșitură, la dimensiunea reală a găurii.
Se schimbă dimensiunea la piesele din plastic?
Contracția formei și temperatura pot modifica diametrul găurii în plastic. De aceea măsurați la temperatura de producție și după ce piesa s-a stabilizat, nu imediat după scoaterea din formă.
Căutați soluții profesionale de mascare din silicon?
La YÜZEYTEK oferim soluții profesionale de mascare din silicon și acoperire industrială la nivel mondial. Contactați-ne imediat pentru nevoile dumneavoastră.
Articole conexe
Extruzie la garniturile de test: Cauze și Soluții
Dop de silicon vs. capac din PVC: Comparație de rezistență chimică