Ce este un dop de mascare din silicon? Cum funcționează la vopsirea în pulbere și e-coat
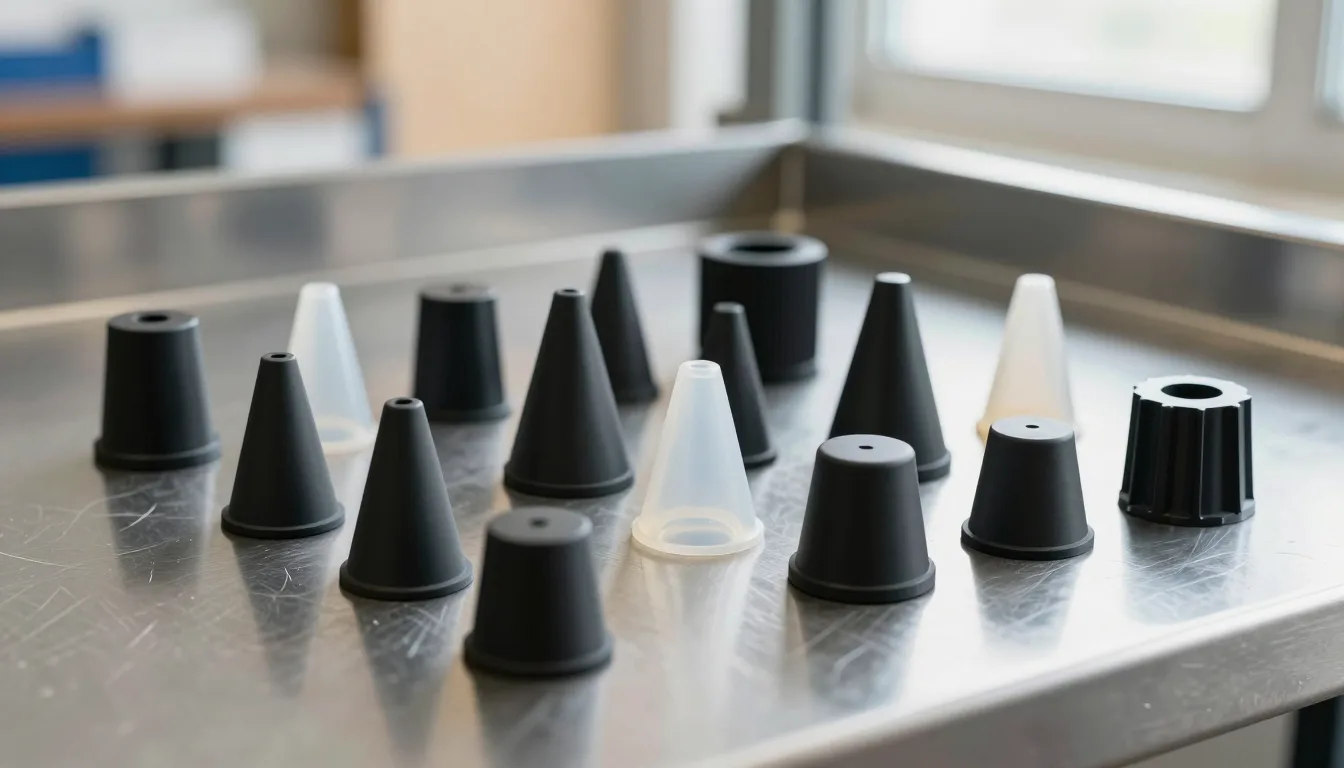
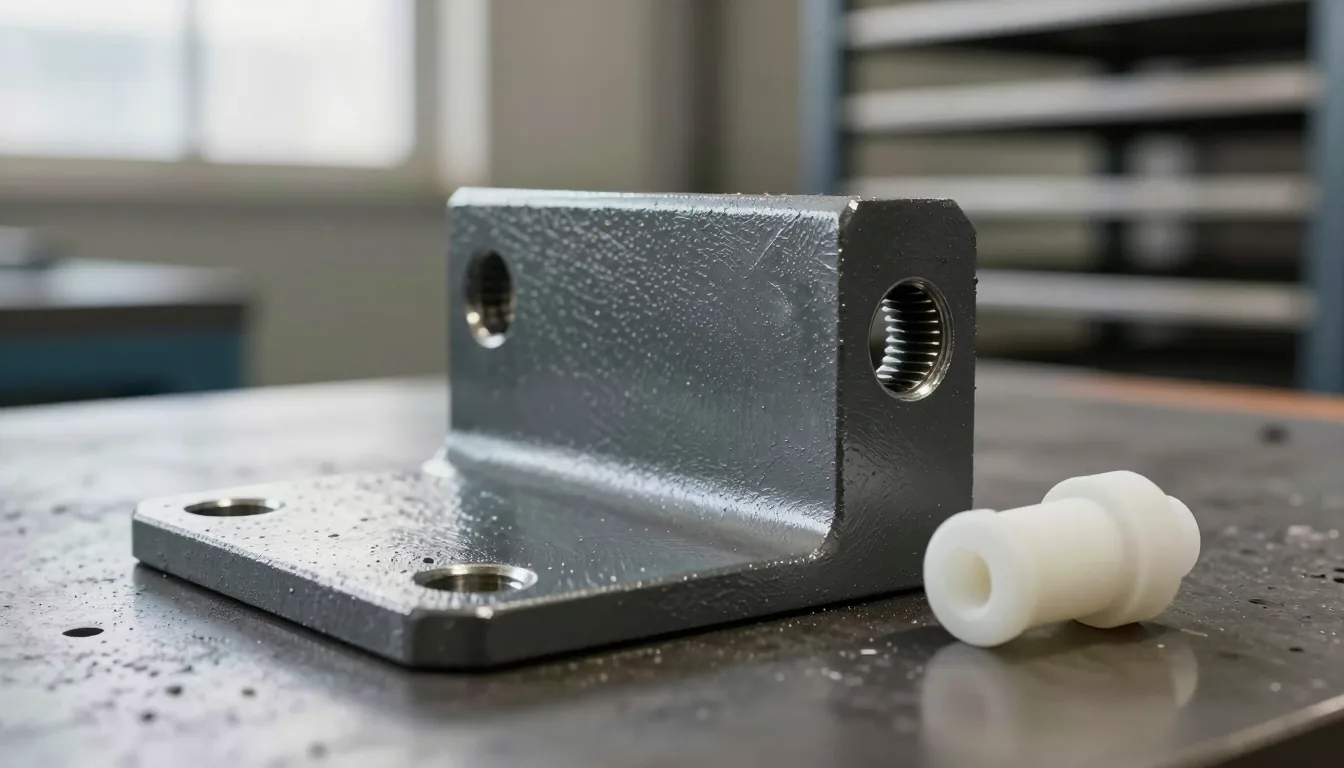
Dopul silikon de mascare este o piesă flexibilă care se introduce în găurile filetate, în locașurile pentru știfturi și pe suprafețele care trebuie să rămână neacoperite înainte de vopsire. Rolul lui se rezumă la o frază: vopseaua nu intră, filetul rămâne intact. Pe liniile de vopsire cu pulbere și de e-coat, alegerea dopului decide atât calitatea montajului, cât și numărul de opriri ale liniei pentru remedieri.
Acest ghid urmărește dopul prin tot procesul. Explicăm unde stă, de ce rezistă în cuptor, ce geometrie se potrivește fiecărei găuri și ce greșeli produc majoritatea defectelor de mascare. La final găsiți o ordine de alegere a dimensiunii, pe care o puteți aplica piesei dumneavoastră.
Ce face un dop silikon de mascare
Dopul este o piesă turnată din elastomer, gândită pentru contact repetat cu căldură și cu substanțele de acoperire. Când piesa este pulverizată sau scufundată, dopul închide mecanic gura găurii. Pulberea, vopseaua și lichidele de pretratare nu pot pătrunde în interior.
Nu este același lucru cu un capac obișnuit din plastic. Cuptoarele de vopsire cu pulbere lucrează de obicei între 180 °C și 220 °C. Întărirea e-coatului se face între 180 °C și 200 °C. Multe mase plastice se înmoaie în acest interval, capătă o deformare permanentă și alunecă din gaură. Dopurile noastre din silikon sunt realizate pentru intervalul de la -90 °C la +315 °C. Cuptorul rămâne în interiorul acestui interval, astfel dopul își păstrează elasticitatea, rămâne pe poziție și se scoate fără să lase urme pe vopsea.
Dopul pe linia de vopsire cu pulbere
Pulberea este încărcată electrostatic și pulverizată pe piesa legată la pământ. Particulele încărcate aderă la suprafața exterioară. În găuri și în zonele adâncite câmpul slăbește. Acesta este efectul cuștii Faraday. Totuși, o parte din pulbere ajunge la gura găurii și la primele spire ale filetului. După întărire, pulberea devine un strat dur și șurubul nu mai înaintează liber.
Dopul din silikon blochează această cale în două moduri:
- Închide gura găurii, astfel încât pulberea să nu intre.
- Își păstrează flexibilitatea la temperatura cuptorului, astfel încât să nu iasă din gaură.
Cu dopul potrivit, filetele ies curate din cuptor. Montajul merge în ritmul normal, fără refiletare și fără reparații. Economia apare la o stație ulterioară și de aceea este adesea trecută cu vederea, dar este reală.
Dopul pe linia de e-coat
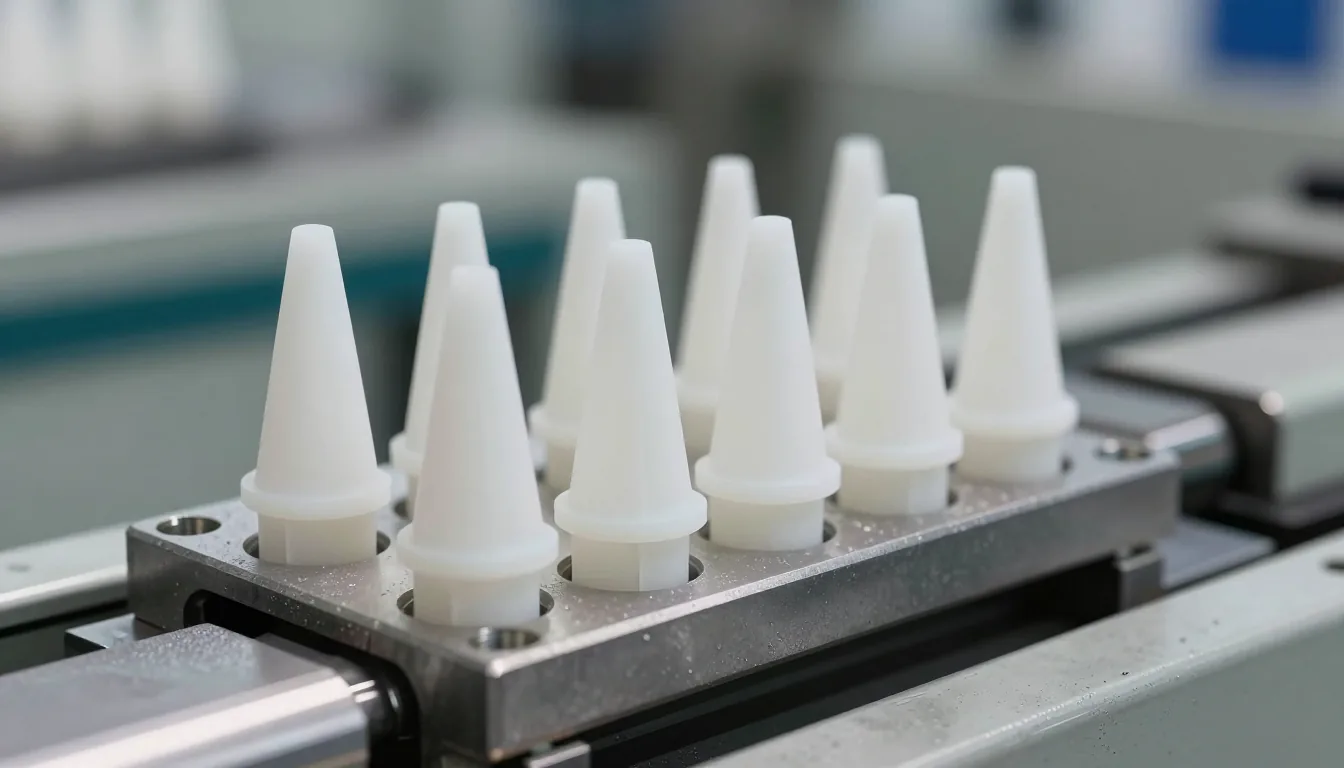
La e-coat, numit și cataforeză sau depunere electroforetică, piesa este scufundată complet în baia de vopsea. Stratul se depune sub acțiunea curentului electric. Fiindcă piesa este complet scufundată, lichidul ajunge în fiecare gaură deschisă. Vopseaua din filete și din găurile înfundate provoacă defecte de montaj și grosimi neuniforme.
Aici contează două proprietăți ale dopului. Prima este etanșeitatea: trebuie să formeze o barieră pe care baia să nu o treacă. A doua este rezistența chimică: compoziția băii, pH-ul și solvenții nu trebuie să umfle sau să înmoaie dopul. Silikonul le echilibrează pe amândouă. La scoatere, filetul este curat, iar marginea vopselei rămâne dreaptă.
După baie, piesa intră în cuptor. Dopul rămâne pe poziție cât timp stratul se întărește. Dacă este scos prea devreme, marginea vopselei poate crăpa și poate apărea un halou în jurul găurii. De aceea se scoate după cuptor, când piesa poate fi ținută cu mănuși.
De ce silikon
Alegerea materialului începe cu temperatura cuptorului și cu chimia băii. Silikonul se remarcă prin cinci aspecte:
- Interval de temperatură: de la -90 °C la +315 °C conform datelor noastre. Cuptoarele de pulbere și de e-coat se află în acest interval.
- Elasticitate: duritatea Shore A între 45 și 60 permite montarea manuală și menținerea dopului în gaură.
- Rezistență la deformare permanentă: după cuptor, dopul revine la formă și lucrează la piesa următoare.
- Rezistență chimică: vopseaua, degresanții și lichidul băii nu îl umflă.
- Protecția suprafeței: un dop silikon dimensionat corect nu lasă inel sau pată pe fața vopsită.
Masele noastre silikonice și dopurile trec printr-un posttratament de patru ore. Această etapă elimină componentele volatile și stabilizează duritatea. Datorită ei, dopurile din același lot se comportă identic pe linie.
Când PVC sau alt material este mai potrivit
Nu toate liniile lucrează peste 200 °C. Pentru uscarea vopselei lichide, acoperirile la temperatură joasă și procesele la temperatura camerei, capacele din PVC sunt o alegere practică. Intervalul nostru PVC este de la -60 °C la +177 °C, suficient pentru multe cuptoare de vopsea lichidă și linii de spălare. PVC-ul costă mai puțin și este mai rigid, deci se întinde mai puțin la montaj. Dacă cuptorul depășește 177 °C, este nevoie de silikon. Banda poliesterică de mascare lucrează de la 0 °C la 200 °C, iar banda Kapton de la 0 °C la 260 °C. Banda și dopul stau adesea pe același suport, iar alegerea urmează geometria suprafeței protejate.
Și suportul de vopsire contează
Un dop corect poate eșua dacă piesa atârnă prost. Într-o gaură orientată în jos, gravitația trage dopul afară. Într-o gaură orientată în sus, pulberea se adună la margine. Suporturile care țin găurile orizontale sau ușor înclinate ușurează munca dopului. Nici temperatura din cuptor nu este uniformă. Zonele de lângă ușă pot fi mai fierbinți. Dopurile din aceste poziții merită o marjă față de limita superioară.
Tipuri de dopuri și utilizări
Găurile nu sunt la fel. O gaură filetată, una înfundată, o deschidere în tablă și o suprafață liberă cer geometrii diferite. Principalele noastre familii:
| Tip de dop | Geometrie | Utilizare tipică |
|---|---|---|
| Dopuri conice SMT | Corp conic și suprafață plană de sprijin | Găuri rotunde de diferite diametre, montaj rapid |
| Dopuri filetate DFP | Corp potrivit profilului filetului | Găuri metrice, protecția filetului de montaj |
| Dopuri în trepte SPP | Două sau mai multe trepte de diametru | Găuri cu diametru variabil pe adâncime |
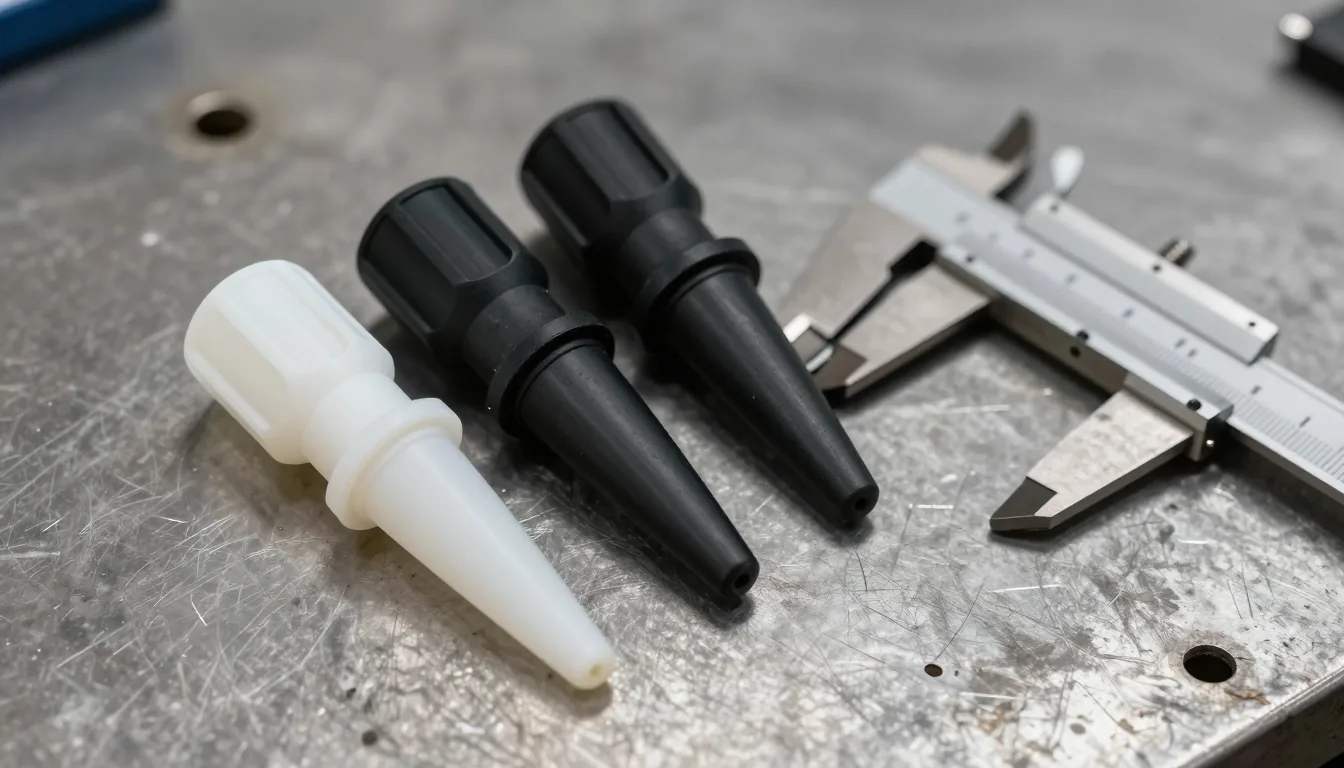
| Dopuri conice cu flanșă SCT | Corp conic cu flanșă | Protejează și suprafața din jurul găurii |
| Dopuri conice duble UW | Conic la ambele capete | Găuri accesibile din două părți, fără orientare |
| Dopuri de împingere STM | Corp cilindric cu canal de reținere | Găuri drepte care cer fixare fermă |
Geometria este doar jumătate din decizie. Modul de suspendare, direcția pistolului și distribuția căldurii în cuptor schimbă și ele rezultatul. O gaură orientată în jos poate avea nevoie de flanșă sau de reținere, chiar dacă un dop conic obișnuit se potrivește la diametru.
Pentru găuri conice există dopuri conice SMT, pentru filete dopuri filetate DFP, iar pentru protecția suprafeței dopuri SCT cu flanșă.
Cum se alege dimensiunea
Dimensiunea decide dacă dopul își face treaba. Urmați această ordine:
- Măsurați gaura. Cu șublerul, în două direcții. La găurile ovale notați diametrul cel mai mare și cel mai mic.
- Verificați filetul. La găurile filetate, confirmați pasul cu piepteni de filet. Un dop filetat cu pas greșit se va opune de la prima rotație.
- Măsurați adâncimea. Corpul trebuie să intre fără să iasă în afară, dar suficient de adânc pentru etanșare. La găurile înfundate lăsați spațiu la fund.
- Uitați-vă la suprafață. Dacă zona din jurul găurii trebuie să rămână nevopsită, alegeți un model cu flanșă.
- Confirmați temperatura cuptorului. Temperatura de lucru trebuie să rămână în intervalul nominal al dopului.
Tabelele de dimensiuni și toleranțele sunt subiectul articolului următor. O regulă își are locul aici: dopul cel mai apropiat de diametrul găurii nu este automat corect. Corpul se alege după diametrul exterior al filetului, nu după cel interior. Cine pornește de la măsura greșită obține un dop ridicat, care se mișcă în cuptor.
Ordinea de aplicare
- Curățați gaura. Îndepărtați așchiile, uleiul și resturile de pretratare. O gaură murdară împiedică așezarea completă.
- Verificați dopul. Eliminați dopurile rupte, crăpate sau deformate permanent. Dopurile refolosite se verifică la fiecare ciclu.
- Montați dopul. Apăsați-l drept în gaură. Cel conic nu cere forță mare. Cel filetat se pune manual, găsind prima spiră și rotind în sensul acelor de ceasornic.
- Verificați așezarea. Flanșa trebuie să atingă suprafața, iar dopul să stea drept. Un dop înclinat este prima cauză a deplasării în cuptor.
- Vopsiți și întăriți. Vopseaua se poate depune pe corpul dopului. Gura găurii rămâne închisă. La ieșirea din cuptor, dopurile trebuie să fie la loc.
- Scoateți. Așteptați ca piesa să poată fi ținută cu mănuși. Tragerea unui dop fierbinte îl rupe și poate deteriora marginea vopselei.
Greșeli frecvente
- Dop prea mic. Stă desprins, pulberea ajunge la filet, iar costul apare mai târziu ca reparație a filetului.
- Lipsa flanșei. Grosimea vopselei diferă în jurul găurii și se vede ca un inel pe suprafețele vizibile.
- Montaj în gaură unsuroasă. Dopul alunecă și cade în cuptor. Curățarea precede mascarea, nu o urmează.
- Refolosire fără limită. Silikonul este elastic, dar rupturile și modificările de duritate apar în timp. Este nevoie de urmărirea lotului și de control periodic.
- Ignorarea profilului cuptorului. Dacă linia depășește temperatura nominală, dopul capătă o deformare permanentă.
Controlul calității și urmărirea loturilor
Un dop de mascare se măsoară pe trei planuri: stabilitatea dimensională, duritatea și integritatea suprafeței. Luăm probe din fiecare lot. Dimensiunile se verifică cu șublerul și proiectorul de profil, duritatea cu durometrul Shore A, iar suprafața se examinează pentru bavuri, rupturi și urme de formă.
La client merită aprobată prima piesă. Montați dopul, treceți piesa prin cuptorul real, verificați gaura după vopsire și testați filetul cu un calibru. Astfel, majoritatea surprizelor apar înainte de startul seriei.
Abordarea YÜZEYTEK
YÜZEYTEK produce din 2014 în Tuzla, Istanbul, produse pentru tehnologiile de tratare a suprafețelor. Dopurile silikon de mascare, masele silikonice, capacele PVC, benzile și materiile prime plastisol se realizează cu aceeași disciplină de producție. Dimensiunile și datele de temperatură sunt verificate pentru fiecare lot.
Pentru alegerea dopului avem nevoie de dimensiunea găurii, informația despre filet și temperatura cuptorului. Trimiteți o fotografie și dimensiunile piesei, iar noi stabilim dopul împreună cu dumneavoastră. Familiile de produse sunt în categoria capace protectoare din silikon, iar pentru găuri filetate puteți trece direct la dopurile filetate DFP.
Întrebări frecvente
De câte ori poate fi refolosit un dop din silikon?
Durata depinde de temperatura cuptorului, chimia vopselei și modul de scoatere. Verificați dopul la fiecare ciclu și eliminați-l la ruptură, crăpătură sau deformare permanentă. Recomandăm controlul pe lot, nu un număr fix de cicluri.
Același dop poate fi folosit pentru pulbere și e-coat?
În majoritatea cazurilor da. La e-coat contează mai mult rezistența chimică și etanșeitatea. Trimiteți compoziția băii și confirmăm materialul.
Se montează înainte sau după vopsire?
Înainte. Se scoate după întărire și răcire. Montajul după vopsire înseamnă că gaura este deja contaminată, iar mascarea nu mai are niciun efect.
Rămâne urmă în jurul găurii?
Nu, cu duritatea și dimensiunea corecte. Un dop prea dur sau prea mic, împins cu forța, poate lăsa un inel pe suprafață.
Căutați soluții profesionale de mascare din silicon?
La YÜZEYTEK oferim soluții profesionale de mascare din silicon și acoperire industrială la nivel mondial. Contactați-ne imediat pentru nevoile dumneavoastră.
Articole conexe
Curățarea dopurilor de silicon: 5 metode pentru durată de viață
Mascarea în procesele e-coat și cataforeză: ghid complet de aplicare