Selecția dopurilor pentru E-Coat: De ce siliconul și cum se menține
Necesitatea dopurilor în procesul de E-Coat (Catoforeză)
Procesul de electrocoatare (e-coat) reprezintă una dintre cele mai eficiente metode de protecție anticorozivă pentru componentele metalice din industria auto și cea a electrocasnicelor. În timpul imersiunii în baie, fluidul conductiv circulă cu viteză și presiune, căutând orice orificiu sau cavitate pentru a se infiltra. Fără o protecție adecvată, aceste zone devin capcane pentru vopsea, generând defecte de finisaj care necesită reparații costisitoare sau rebut total al piesei. Dopurile de protecție, sau „tapa”, sunt soluția tehnică pentru a bloca accesul lichidului în zonele interzise. Deși pare o componentă simplă, alegerea materialului și a geometriei este critică. Un dop inadecvat nu doar că va aluneca din cauza greutății proprii sau a turbulențelor, dar poate acționa și ca un conductor electric accidental, atrăgând pigmentul electrostatic și creând acumulări nedorite de vopsea. Obiectivul principal este menținerea poziției fixe în timpul agitării mecanice și a ciclului termic de uscare. Industria cere o repetabilitate perfectă a procesului. Un operator nu poate verifica manual fiecare centimetru pătrat după aplicare. De aceea, ingineria dopurilor se concentrează pe două piloni: rezistența mecanică la deplasare și inerția chimică/electrică față de lac. În secțiunile următoare, analizăm cum fizica fluidelor și electrotehnica influențează performanța acestor accesorii aparent banale, dar esențiale pentru calitatea finisajului final.
Problemele dopurilor cauzate de presiunea lichidului din baie
În cadrul băii de catoforeză, piesele sunt scufundate și apoi scoase din lichid. Acest ciclu generează forțe hidrodinamice semnificative. Un dop slab fixat va fi expulzat în timpul manipulării sau sub presiunea jeturilor de clătire, lăsând componenta expusă riscurilor de contaminare.
Forța fluidului și riscul de desprindere a dopurilor
Vâscozitatea băii de e-coat diferă de cea a apei sau a solvenților clasici. Când piesa este mișcată prin liniile de transport, accelerarea și decelerarea bruscă creează inerție. Dacă masa dopului este insuficientă sau dacă suprafața de contact cu metalul este mică, forța de frecare statica poate fi depășită de forța centrifugă sau de fluxul turbulenței. În acest caz, dopul alunecă, iar lichidul intră în cavitatea protejată. Pentru a contracara acest efect, designul trebuie să maximizeze suprafața de aderență și să utilizeze materiale cu coeficienți de frecare stabili în medii umede.
Efectul pendulului și problemele de flotabilitate
O altă problemă frecventă este flotabilitatea negativă sau pozitivă în exces. Dacă dopul este prea ușor, acesta va „pluti” spre suprafața lichidului dacă nu este fixat perfect în orificiu. Dacă piesa are o poziție verticală în timpul uscării, un dop nedus suficient în interior poate cădea din cauza gravitației înainte de固化rea vopselei. Invers, un dop prea dens poate crea un cuplu de forțe care destabilizează poziția piesei în rack-ul de transport. Echilibrul dintre greutatea materialului și geometria de montaj este vital pentru a preveni deplasarea accidentală în fazele critice de imersiune și ridicare.
Atracția electrostatică și riscul acumulării de vopsea
Electrocoatarea se bazează pe principiul atracției electrice: particulele de pigment încărcate pozitiv sunt atrase către catedrala catodică (piesa metalică conectată la polul negativ). Un accesoriu de protecție trebuie să fie un izolator perfect sau să aibă o rezistență superioară față de metal pentru a nu devia câmpul electric.
Cerința de izolare la suprafața dopului
Dacă materialul dopului are conductivitate electrică ridicată sau o constantă dielectrică neadecvată, acesta devine o parte a circuitului electric. În loc ca vopseaua să acopere uniform metalul, ea se va depune preferențial pe suprafața dopului sau va fi respinsă de la marginile acestuia, creând „halo”-uri de vopsea sau goluri. Un dop din silicon de înaltă puritate oferă o rezistență electrică extremă, asigurând că linia de câmp electric rămâne concentrată pe componenta metalică expusă, și nu pe instrumentul de protecție.
Scurgerile de vopsea în câmpul electric
Acumularea de vopsea pe dop nu este doar o problemă estetică, ci una funcțională. Dacă dopul este scos și vopseaua rămasă pe el cade în baie, aceasta contaminează bath-ul de electrocoatare, ducând la defecte pe alte piese procesate ulterior. De asemenea, dacă vopseaua etanșează dopul în orificiu prin curentul electric, demontajul devine imposibil fără a distruge stratul de vopsea de pe piesă. Izolarea corectă previne aderența electrostatică a lacului pe dop, permițând o extragere curată și păstrarea integrități băii.
Rezistența dopurilor la temperatura de coacere de 180°C
După aplicare, piesele trec printr-un cuptor de polimerizare la temperaturi cuprinse între 180 și 200 de grade Celsius. Această fază termică este extrem de agresivă pentru materialele plastice convenționale, care se topesc, se deformează sau eliberează gaze.
Dilatarea termică și riscul de blocare
Materialesle se dilată diferit. Metalul componentei se expandă, iar dacă dopul se expandă într-un ritm diferit sau mai puțin controlat, pot apărea două scenarii catastrofale. Primul este deformarea permanentă a dopului, care se lipește de pereții orificiului. Al doilea este „cold flow”-ul (curgerea la rece) sub stres termic, unde siliconul, dacă nu este formulat corespunzător, își pierde elasticitatea și se turează, devenind rigid și imposibil de scos. Materialul trebuie să își păstreze memoria elastică și dimensiunile nominale în aceste condiții extreme.
Dificultatea îndepărtării vopselei la temperaturi ridicate
Vopseaua e-coat polimerizată este extrem de dură și aderență la metale. Dacă dopul absoarbe orice cantitate mică de lichid sau dacă suprafața sa devine porousă la cald, vopseaua va adera ireversibil la dop. La racire, coeficienții de contracție diferiți ai vopselei, metalului și dopului creează tensiuni. Un dop care nu rezistă termic va crăpa sau se va lipi, forțând operatorul să folosească unelte care vor zgâria piesa. Rezistența la temperatură înaltă (+315°C în cazul siliconului special) este singura garanție pentru o extragere curată după ciclu.
De ce silicon? Alegerea critică a materialului pentru E-Coat
Printre toate polimerii disponibili, siliconul vulcanizat se distinge prin proprietății unice de rezistență termică și stabilitate chimică, fiind alegerea standard pentru procesele de finisaj auto.
Rezistența siliconului la temperaturi înalte (+315°C)
Intervalul de operare al siliconului de tip HTV (High Temperature Vulcanized) este vast, de la -90°C până la +315°C. Aceasta înseamnă că dopul rămâne elastic și funcțional chiar și în momentele de vârf ale procesului de uscare. Spre deosebire de EVA (Etilen-Vinil Acetat) sau PVC, siliconul nu suferă de degradare oxidativă rapidă la temperaturile de polimerizare a lacurilor. Această stabilitate dimensională permite utilizarea repetată a aceluiași dop pentru mii de cicluri, reducând costurile operaționale și deșeurile industriale.
Neutralitatea chimică și saturația lichidă
Băile de e-coat conțin rășini epoxidice, acid acetic și alte solvenți organici. Multe materiale plastice absorb acești solvenți, se umflă și își pierd toleranțele dimensionale. Siliconul este chimic inert față de majoritatea solvenților organici și rășinilor catodice. Nu absoarbe lichidul din baie, deci nu își modifică volumul sau greutatea. Această neutralitate asigură că diametrul exterior al dopului rămâne constant, menținând etanșeitatea perfectă pe toată durata imersiunii, fără riscul de a deveni prea mare (rupând orificiul) sau prea mic (lăsând vopsea să treacă).
Dopuri rezistente la lichide pentru băile de E-Coat
Materialul este doar jumătate din soluție. Geometria dopului determină capacitatea sa de a rămâne fix în fața forțelor externe. Designul ergonomic și structural este adaptat specific orificiilor auto, cum ar fi cele de scurgere, cele de aerisire ale barelor de protecție sau găurile de fixare din șasiu. Proiectarea dopurilor pentru e-coat implică utilizarea cotelor tolerante la mică milimeți. Deoarece piesele sunt procesate în serie, un dop cu o toleranță largă nu va oferi o etanșare perfectă în toate exemplarele din lot. Modelele moderne combină rigiditatea bazelor cu flexibilitatea marginilor de contact, creând un efect de „valvă” care permite aerului să iasă din cavitate în timpul scufundării, dar împiedică intrarea lichidului. Pentru o vizualizare a gamei tehnice disponibile pentru astfel de aplicații critice, puteți explora detaliile tehnice ale produselor specializate în
aici. Selecția corectă a tipului de geometrie (flansată, conică, filetata) este decizională pentru succesul liniului de producție.
Dopuri tip scobură cu flanșă SWC
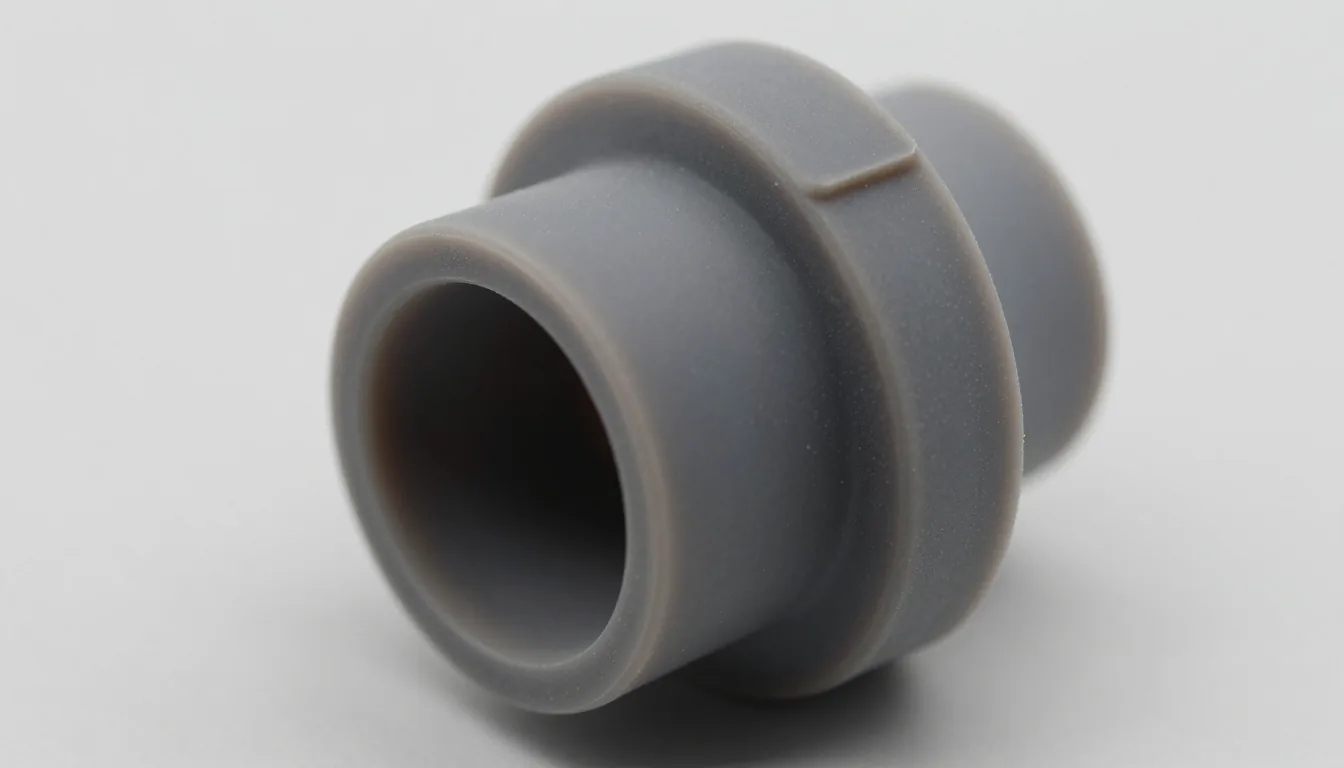
Dopurile de tip SWC (Sealing Washer Cap) reprezintă standardul de industrie pentru gaurile prin care se scurge apa sau aerul comprimă. Acestea combină o tija centrală de ghidaj cu un corp expansibil care umple spațiul orificiului. Flanșa de sus este crucială în procesul de e-coat. Ea servește ca stop mecanic împotriva deplasării în sus și creează o zonă de umbră electrice, protejând marginea interioară a găurii de acumularea excesivă de vopsea pe fața externă. Designul permite o inserție rapidă și o extragere ușoară, datorită formei conice inversate pe exterior. Materialele utilizate pentru aceste componente sunt de obicei siliconuri roșii sau negre, recunoscute pentru rezistența lor. Pentru mai multe informații despre variațiile disponibile și dimensiuni, consultați pagina dedicată
produselor SWC. Această familie de dopuri este ideală pentru orificiile rotunde simple unde nu există filet sau adâncimi complexe.
Forme conice și tipuri de ieșire cu flanșă
Pentru componente cu geometrii complexe sau unde adâncimea orificiului este variabilă, se utilizează forme conice specializate. Acestea oferă o auto-centrare naturală pe măsură ce sunt împinse în locaș.
Dopuri conice cu flanșă SCT
Tipul SCT (Sealing Conical Tip) este optimizat pentru orificiile în care adâncimea de penetrare trebuie să fie precisă. Conicitatea permite o etanșare gradată. Flanșa de bază asigură oprirea dopului la adâncimea corectă, prevenind pierderea în interiorul piesei sau alunecarea completă. Sunt preferate în zonele unde presiunea jetului de spălare este ridicată, deoarece unghiul conic respinge fluidul în loc să îl blocheze static. Detaliile tehnice pentru
acest tip de doparată toleranțe stricte pentru compatibilitate automată.
Dopuri conice cu suport pentru prevenirea căderii
În liniile automate, riscul ca un dop să cadă din orificiu înainte de uscarea vopselei este un coșmar logistic. Dopurile conice cu „tutmă” (cuier de agățare sau inel de prindere) rezolvă această problemă. Inelul permite operatorului sau robotului să prindă ferm dopul pentru inserție și, important, să îl țină în mâină sau să îl agățe de un suport până la momentul extragerii. Aceasta elimină necesitatea de a căuta dopurile căzute în baie sau pe podea, accelerând ciclul de lucru. Mai multe opțiuni cu sisteme de prindere ergonomic sunt disponibile pentru
aceste modele.Ușurința în extragere și echilibrul durității
Un dop care nu se scoate este la fel de util ca unul inexistent, ba chiar mai periculos deoarece poate deteriora piesa. Deși duritatea Shore este o caracteristică comună a cauciucurilor, pentru e-coat, elasticitatea după ciclul termic este mai importantă decât duritatea inițială. Siliconul de înaltă calitate își menține flexibilitatea la temperaturi înalte. La racire, acesta revine rapid la forma inițială, eliberând aderența mecanică față de pereții metalici. O formulă corectă a siliconului previne fenomenul de „sticking” (lipire) cu vopseaua epoxidică rășinată. Dacă dopul este prea dur, el nu se va deforma suficient pentru a se detașa de microrugozitățile metalului, necesitând forță excesivă la extragere, ceea ce riscă ruperea filetelor din piesa auto. Echilibrul între rigiditate (pentru a nu aluneca în apă) și flexibilitate (pentru extragere ușoară) se obține prin controlul gradului de cross-linking în vulcanizare. Aceasta asigură o durată de viață lungă a accesoriului, amortizând investiția inițială prin utilizări multiple.
Lista de verificare pentru alegerea dopurilor în aplicații E-Coat
Pentru a garanta un proces de catoforeză fără defecte, inginerii de producție și achiziții trebuie să verifice anumite criterii obiective înainte de a comanda dopuri pentru liniile de e-coat. Nu este suficient ca produsul să se potrivească în gaură; el trebuie să reziste la tot lanțul tehnologic. Tabelul de mai jos sintetizează punctele critice de verificare. Omiterea oricărei coloane poate duce la costuri ascunse prin rebut sau întreruperi de producție.
| Criteriu de Verificare | Cerința Tehnică pentru E-Coat | Risc în Caz de Non-Conformitate |
|---|---|---|
| Rezistența la Temperatură | Minim +315°C continuu, fără deformare | Topire, deformare permanentă, contaminearea cupei |
| Rezistența Chimică | Inert la rășini epoxidice, acid acetic, apă demineralizată | Umflare, pierderea dimensiunilor, absorbtie lichid |
| Proprietăți Electrice | Izolator electric, constantă dielectrică stabilă | Atracție electrostatică a vopselei pe dop, scurt-circuit accidental |
| Design Mecanic | Flanșă anti-alunecare sau formă conică auto-centrantă | Alunecare în baia de clătire, cădere în piesă |
| Durabilitate | Număr mare de cicluri (depreferat >5000) | Costuri ridicate cu consumabile, oprirea liniei pentru schimbare dopuri |
Pentru aplicații specifice, cum ar fi orificiile cu filet care necesită o etanșare specială pentru a preveni intrarea vopselei în filetu, dopurile de tip DFP cu dinți sunt adesea recomandate, deși necesită o manevrare atentă pentru a nu zgâria fileturile delicate ale pieselor auto. Detalii despre aceste soluții de protecție specializate pot fi găsite în catalogul nostru de
dopuri cu dinți. De asemenea, pentru liniile de producție unde se folosesc sisteme automate de plasare și extragere a dopurilor, geometria uniformă este esențială pentru sensibilitatea senzorială a roboților. Dopurile de tip SPP, cu trepte de diametru, oferă o precizie de inserție foarte bună, facilitând automatizarea. Vă încurajăm să evaluați opțiunile
pentru aplicații cu cerințe de precizieîn funcție de automatizarea disponibilă în uzină. Alegerea corectă a dopului este o investiție în calitatea produsului final și în eficiența liniilor de producție, minimizând pierderile materiale și temporale.
- Ölçü ve delik kontrolü
- Takma yönü ve oturma kontrolü
- Sökme ve tekrar kullanım kontrolü
Căutați soluții profesionale de mascare din silicon?
La YÜZEYTEK oferim soluții profesionale de mascare din silicon și acoperire industrială la nivel mondial. Contactați-ne imediat pentru nevoile dumneavoastră.
Articole conexe
Dopuri SPP vs SPM: Geometrie Etajată și Criterii de Selecție
Dopuri conice, filetate, trepte și cu flanșă: diferențe