Viscosidad del Plastisol: Ajuste correcto para inmersión y pulverización
Características y impacto industrial de la viscosidad del plastisol
El ajuste de la viscosidad del plastisol depende directamente del método de aplicación elegido, donde la inmersión requiere alta viscosidad y la pulverización exige baja viscosidad para garantizar un recubrimiento uniforme. Esta elección técnica previene defectos críticos como goteos o atomización deficiente que comprometen la calidad final del producto.
Comportamiento no newtoniano: traducción específica del sector
El plastisol exhibe un comportamiento no newtoniano, lo que significa que su viscosidad varía según la velocidad de deformación aplicada. En el sector de recubrimientos industriales, esto implica que el material se comporta como un sólido en reposo, pero fluye cuando se aplica tensión de cizallamiento. Esta propiedad reológica es fundamental porque permite mantener la forma del recubrimiento una vez depositado, evitando el deslizamiento en superficies verticales. La gestión precisa de esta característica permite optimizar el espesor de capa sin aditivos adicionales que puedan alterar las propiedades químicas del polímero tras la fusión.
Impacto del flujo en la suavidad superficial
La fluidez controlada determina directamente la textura superficial final, eliminando imperfecciones menores durante la fase de fusión. Un flujo adecuado permite que las burbujas atrapadas escapen y que las marcas de aplicación se nivelen espontáneamente. Si la viscosidad es excesiva durante la pulverización, la superficie presenta naranja o picado; si es insuficiente, se generan escurridos indeseados. La sinergia entre la formulación base y el método de aplicación asegura que la superficie final sea lisa y homogénea, cumpliendo con los estándares estéticos exigidos por la industria del calzado, juguetes y accesorios de moda.
Rol estratégico de la alta viscosidad en el recubrimiento por inmersión
Para métodos de inmersión, se emplea una viscosidad elevada que actúa como una barrera física contra el drenaje excesivo. Esto permite generar películas gruesas en un solo ciclo de mojado, optimizando la productividad y reduciendo el consumo de material.
Límites reológicos para evitar goteo y escurrimiento
La clave para un recubrimiento por inmersión exitoso reside en superar la fuerza gravitacional mediante una estructura interna del fluid que resiste el flujo bajo tensión de cizallamiento cero. El plastisol debe poseer un límite elástico que soporte su propio peso inmediatamente después de la extracción del tanque. Si este límite es bajo, se forman cortinas de goteo que arruinan el espesor uniforme. El control reológico riguroso garantiza que, tras la inmersión, el material permanezca adherido en la geometría deseada hasta la fase de gelificación, permitiendo espesores consistentes incluso en piezas con geometría compleja.
Equilibrio tixotrópico para la formación de película gruesa
La tiksotropía permite que el material recupere rápidamente su viscosidad tras ser agitado o sumergido. Este fenómeno es vital para crear capas gruesas sin que el material se deslice. Al sacar la pieza del tanque, la viscosidad aumenta abruptamente, "congelando" la capa depositada. Esta capacidad de recuperación depende de la red de partículas de PVC y la relación con el plastificante. Para espesores superiores a 0,5 mm, el equilibrio tiksotrópico debe ser ajustado finamente para evitar huecos en los vértices internos de la pieza, asegurando una cobertura total y uniforme en todas las superficies expuestas durante el proceso de inmersión.
Requisito de baja viscosidad en aplicaciones de pulverización
En pulverización, la baja viscosidad es imperativa para permitir la atomización efectiva del material a través de boquillas estrechas. La baja resistencia al flujo facilita la formación de gotas finas y una distribución homogénea sobre la superficie del sustrato.
Umbral crítico de flujo para prevenir obstrucciones en la boquilla
Las boquillas de spray industrial poseen orificios de diámetro reducido que exigen materiales con baja viscosidad para evitar obstrucciones. Un plastisol demasiado espeso causará pulsos irregulares, goteos o bloqueos totales, deteniendo la línea de producción. La viscosidad debe situarse por debajo de un umbral específico que permita al aire o la presión hidráulica vencer la cohesión del fluid. Este umbral depende del tamaño de la boquilla; por lo tanto, la selección del material debe alinearse con los parámetros del equipo de aplicación. El uso de aditivos tixotrópicos en exceso puede aumentar la viscosidad en reposo, lo que es contraproducente para el spray, donde se busca un flujo laminar constante y continuo.
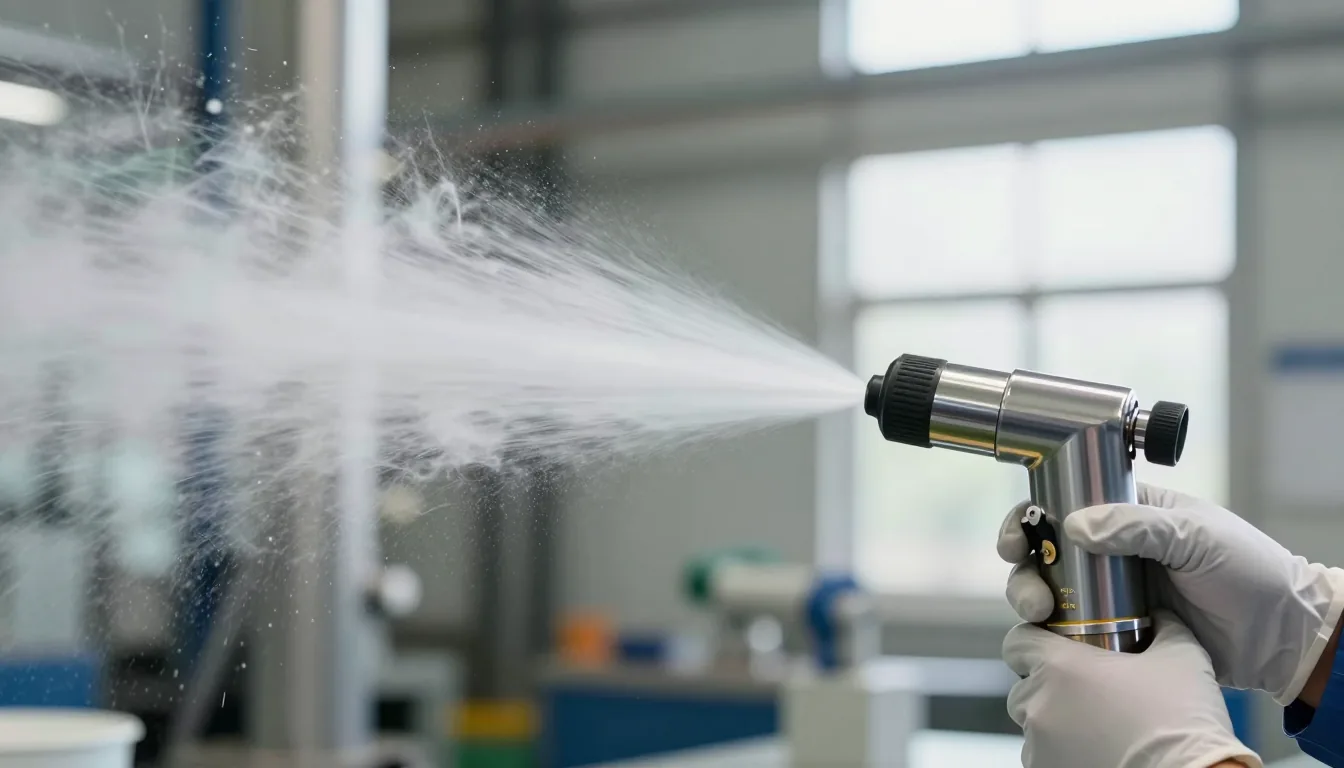
Análisis de eficiencia de atomización y riesgo de piel de naranja
La atomización eficiente genera microgotas que se fusionan en la superficie antes de la fusión completa. Si la viscosidad es ligeramente superior al óptimo, las gotas no fluyen suficientemente para nivelarse, creando una textura conocida como "piel de naranja". Este defecto estético es irreparable tras el horneado. Por el contrario, una viscosidad extremadamente baja puede causar escurrimientos. El punto dulce se encuentra donde la velocidad de evaporación del disolvente (si presente) o la velocidad de aplicación coincide con la capacidad de nivelación del plastisol. La calibración precisa del equipo de pulverización, junto con la viscosidad adecuada, minimiza este riesgo, garantizando una terminación estética de alta calidad.
Cambio de viscosidad durante el tratamiento térmico y gelificación
El comportamiento reológico cambia drásticamente durante la etapa de fusión a temperaturas de 170-180 °C, momento en el que las partículas de PVC absorben el plastificante y la estructura cambia de líquida a sólida elástica.
Cinética de polimerización en el rango de 170-180 °C
La transición de la fase líquida a la fase sólida no es instantánea. Dentro de la ventana de temperatura de 170-180 °C, el plastisol experimenta una reducción inicial de viscosidad antes de la gelificación, permitiendo una última nivelación de la superficie. Este "efecto de nivelación" es crucial para alisar cualquier irregularidad generada durante la aplicación. Sin embargo, una vez que las partículas se hinchan y entrelazan, la viscosidad aumenta exponencialmente hasta fijar la forma. Controlar el tiempo de permanencia en esta ventana térmica es vital; una exposición demasiado corta resultará en una fusión incompleta, mientras que una excesiva puede causar degradación o burbujas. La curva de calentamiento debe ser uniforme para asegurar que la cinética de polimerización sea homogénea en toda la pieza.
Pruebas de laboratorio y campo para determinar la viscosidad correcta
La medición precisa de la viscosidad requiere tanto equipos de laboratorio estandarizados como pruebas rápidas de campo para validar la aplicabilidad real en la línea de producción.
Protocolos de uso del viscosímetro Brookfield
El viscosímetro Brookfield es el estándar de la industria para medir la viscosidad aparente del plastisol a diferentes velocidades de rotación. El protocolo estándar implica medir a 10, 20 y 50 rpm. La diferencia entre estos valores indica el grado de pseudoplasticidad o tiksotropía. Un valor alto a baja rpm garantiza que el material no se derrame en reposo, mientras que una caída significativa a alta rpm asegura que fluya bien durante la aplicación. Es esencial controlar la temperatura de la muestra a 23 °C ± 1 °C, ya que la viscosidad del plastisol es altamente sensible a los cambios térmicos. Las mediciones deben tomarse a intervalos de tiempo definidos (ej. 10, 30, 60 minutos) para evaluar la estabilidad del lote.
| Aplicación | Viscosidad Típica (cP) a 20 rpm | Rango de Tensión de Cizallamiento | Objetivo Principal |
|---|---|---|---|
| Inmersión (Gloves) | 10.000 - 30.000 | Bajo | Espesor uniforme, sin goteo |
| Spray (Manual) | 2.000 - 5.000 | Medio-Alto | Atomización fina, nivelación rápida |
| Rojo (Rodillo) | 5.000 - 15.000 | Medio | Cobertura constante, mínimo escurrimiento |
Pruebas aceleradas de flujo para el control de calidad
Para entornos de producción dinámica, se emplean pruebas de flujo acelerado, como el uso de copas Ford o Zahn. Estas pruebas miden el tiempo de escurrimiento en segundos, proporcionando una lectura rápida y correlacionable con la viscosidad absoluta. Aunque menos precisas que el viscosímetro de rotación para determinar la estructura interna, son excelentes para el control de calidad en línea. Si el tiempo de escurrimiento cambia más de un 10% respecto al estándar del lote, se detiene la aplicación para inspección. Esta vigilancia continua previene la variación del espesor de capa a lo largo del turno de trabajo, asegurando que la viscosidad se mantenga dentro de las especificaciones dictadas por la formulación base del plastisol seleccionado.
Ajustes de formulación para recubrimientos en superficies planas
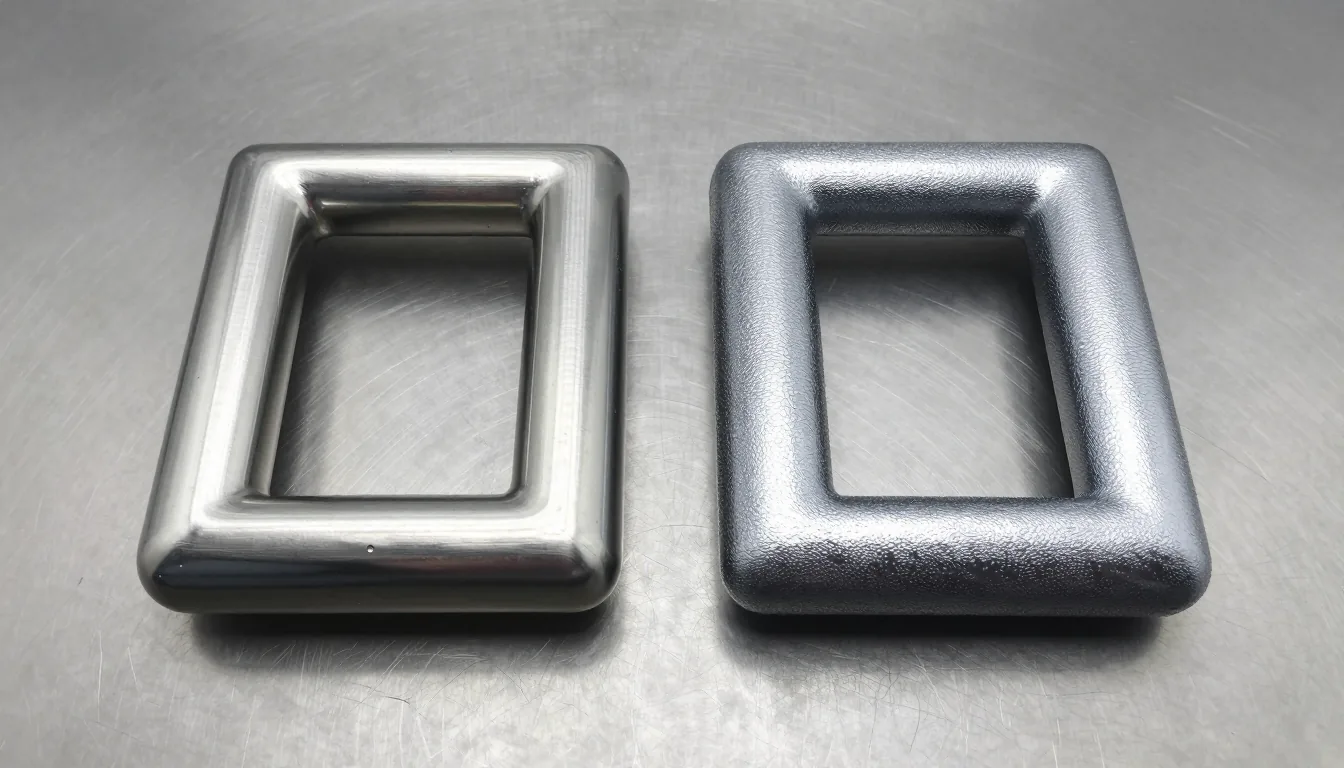
Para superficies planas, la priorización recae en la nivelación máxima, lo que requiere fórmulas con una viscosidad inicial moderada pero una recuperación lenta para permitir el alisado por gravedad antes de la fijación térmica. En productos como alfombrillas o fundas de asiento, la viscosidad debe equilibrarse para evitar que el material se acumule en los bordes de la pieza debido a la tensión superficial, un problema común conocido como "efecto borde".
Criterios de selección basados en válvulas y equipos de aplicación
La selección del viscosidad no es independiente del hardware; los sistemas de una sola válvula tienen limitaciones en la presión y el volumen de flujo. El plastisol debe ser compatible con la capacidad de succión y la longitud de la manguera. Una alta viscosidad en equipos con bombas de baja presión resultará en un flujo intermitente y patrones de spray inestables. Por lo tanto, es obligatorio verificar el diagrama de presión-viscosidad del fabricante de la boquilla. Si el equipo no puede manejar la viscosidad requerida por la aplicación, se debe modificar la formulación o cambiar el equipo, pero nunca ajustar la viscosidad a expensas de la calidad del recubrimiento. Esto es crítico en sistemas automatizados donde la repetibilidad es la métrica principal.
Impacto de la selección de materias primas en el perfil de viscosidad
La selección de resinas de PVC de diferentes grados K y tipos de plastificantes altera inherentemente la viscosidad base. Resinas de alto K tienden a requerir menos aditivos tixotrópicos, mientras que las de bajo K pueden necesitar ajustes. La granulometría de la resina también juega un papel; partículas más finas generan más fricción interna, aumentando la viscosidad. Elegir un
plastisol hamaadillasespecífico requiere probar su comportamiento en las condiciones específicas de la fábrica. No todos los lotes son intercambiables. La trazabilidad de la materia prima es esencial para mantener un perfil de viscosidad consistente. Los cambios en el proveedor de resina pueden requerir revalidación completa del protocolo de aplicación, ya que pequeñas variaciones en la absorción de plastificante cambian el punto de gelificación y el flujo final.
Problemas comunes de aplicación y soluciones prácticas
- Escamación en Spray: Indica viscosidad demasiado alta o presión de aire insuficiente. Reducir viscosidad con disolvente aprobado o aumentar presión.
- Cortes en Inmersión: Viscosidad demasiado baja o velocidad de extracción excesiva. Aumentar espesante o reducir velocidad de subida.
- Burbujas Permanentes: Viscosidad inadecuada o falta de tiempo de reposo. Permite desaireación o ajuste de nivelación.
- Textura Rugosa: Contaminación o viscosidad fuera de rango. Filtrar material y verificar temperatura.
La solución rápida siempre implica aislar si el problema es de material o de equipo. Antes de ajustar la formulación, siempre verifique las condiciones ambientales. Una caída de temperatura de 5 grados puede aumentar la viscosidad hasta un 20%, simulando un problema de formulación incorrecta. Mantener registros detallados de cada parada de producción ayuda a correlacionar los problemas con cambios específicos en el proceso, permitiendo una resolución raíz en lugar de un parche temporal. Esta disciplina técnica es la marca de un procesamiento industrial maduro.
Cumplimiento de normas industriales y estabilización del proceso
La conformidad con normas internacionales requiere documentación rigurosa de los parámetros de viscosidad para cada lote de producción. Implementar un sistema de control estadístico de procesos (CEP) en la medición de viscosidad previere desviaciones antes de que afecten la calidad. La estandarización no solo cubre la medición, sino también la logística interna del material. Los tanques de mezcla deben tener sistemas de agitación controlados para evitar el cizallamiento excesivo que puede degradar la resina o incorporar aire. Las especificaciones de flujo se vinculan con los datos de temperatura de curado en
duz yuzey plastisolpara asegurar que la cinética de fusión coincida con la reología de aplicación. La integración de sensores IoT en los equipos de mezcla permite monitoreo en tiempo real. Para soluciones avanzadas de diseño, consulte
textura yuzey plastisol y tekli vana kollaripara maximizar la eficiencia operativa.
¿Busca soluciones profesionales de enmascaramiento de silicona?
En YÜZEYTEK ofrecemos soluciones profesionales de enmascaramiento de silicona y recubrimiento industrial en todo el mundo. Póngase en contacto con nosotros de inmediato para sus necesidades.
Artículos relacionados
Residuos de adhesivo de cinta Kapton: 4 causas y prevención
Tapones cónicos SMT: selección de medidas y aplicación en revestimiento