Tapones cónicos SMT: selección de medidas y aplicación en revestimiento
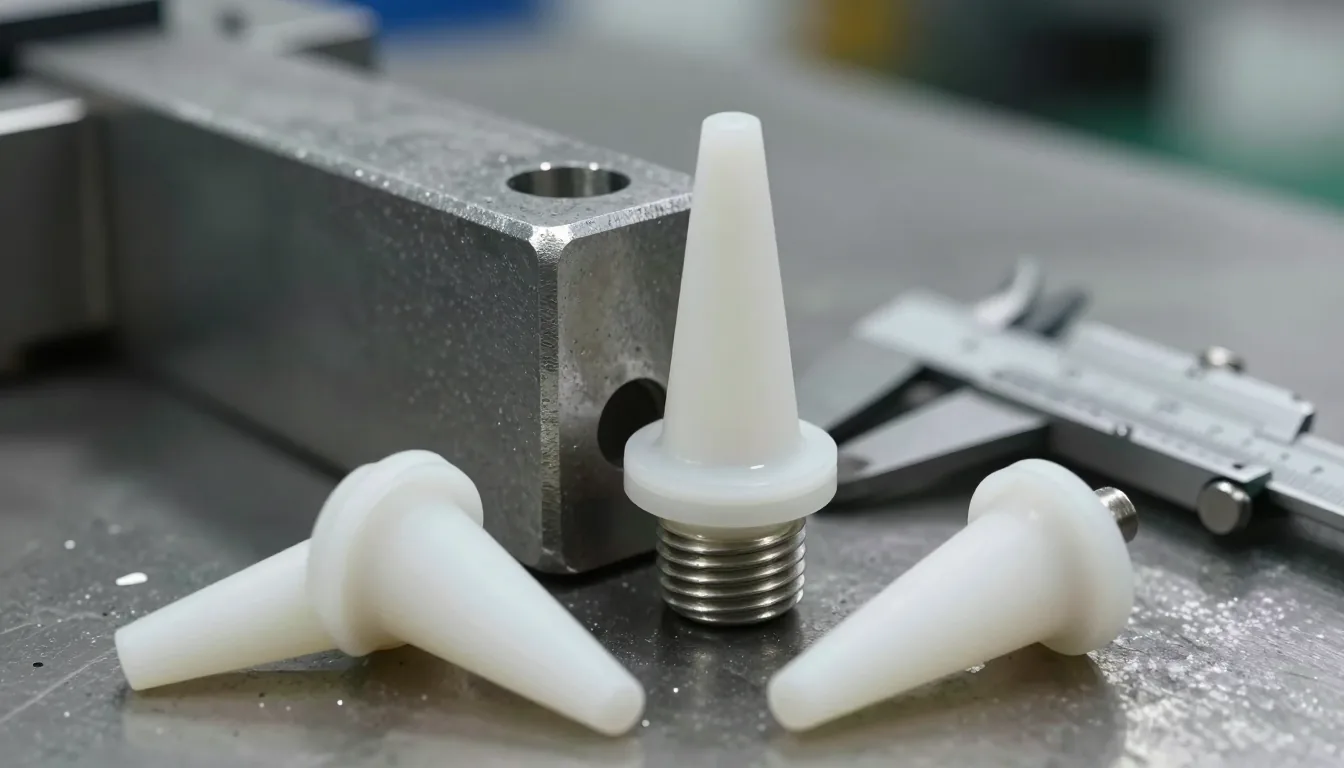
Tapones cónicos SMT: selección de medidas y aplicación en revestimiento
La identificación estandarizada de componentes es el primer paso para eliminar errores en cadenas de montaje globales. Los Tapones cónicos SMT son dispositivos de silicona de grado industrial diseñados para bloquear orificios durante procesos de pintura y galvanizado, garantizando una protección física hermética contra la infiltración de recubrimientos.
Al operar en entornos internacionales, la terminología técnica debe trascender las barreras del idioma para evitar la selección incorrecta de piezas. A continuación se presenta la nomenclatura técnica oficial en los principales mercados europeos y de exportación. Esta lista funciona como una hoja de ruta para ingenieros de compras y técnicos de producción.
| Idioma | Nomenclatura técnica oficial | Transliteración aproximada |
|---|---|---|
| Español (ES) | Tapones cónicos SMT | ta-PON-es CO-ni-kos es-eme-te |
| Inglés (EN) | SMT Tapered Plugs | ess-em-tee TEY-erd PLAGS |
| Alemán (DE) | SMT Konus-Maskierstopfen | es-em-tey KO-nus mas-KEER-stop-fen |
| Polaco (PL) | Korki stożkowe SMT | KOR-ki STOJ-ko-veh es-em-tey |
| Rumano (RO) | Dopuri conice SMT | DO-pu-ri ko-NEE-che es-em-tey |
| Árabe (AR) | سدادات SMT المخروطية | sad-da-tat es-em-tey al-makhru-teey-a |
| Ruso (RU) | Конические пробки SMT | ka-ni-che-ski-ye PROB-ki es-em-tey |
| Turco (TR) | SMT Konik Tapalar | es-em-tey ko-NEEK TA-pa-LAR |
Terminología técnica europea: diferencias clave
En la región EMEA, los términos técnicos reflejan la evolución de la industria del recubrimiento de superficies. En Alemania, la composición de palabras largas describe con precisión el uso del elemento. En España y Francia, los sustantivos tienden a ser más directos y acentúan la forma geométrica. Comprender esta lógica de formación de palabras facilita la lectura rápida de fichas técnicas y la comunicación fluida con proveedores locales.
Estándares de nomenclatura en mercados de Oriente Medio y Slavos
En los mercados rusos y de Oriente Medio, el prefijo o el sufijo del término suele indicar el material de fabricación. El uso de sistemas no latinos exige que los departamentos de ingeniería mantengan hojas de datos bilingües. Esto asegura que la orden de compra coincida exactamente con las especificaciones de geometría cónica del fabricante.
Código SMT y geometría del cuerpo cónico en el sector industrial
El prefijo SMT define el estándar de manufactura de la pieza, mientras que la forma cónica optimiza la fuerza de retención sin necesidad de herramientas. Esta combinación de diseño permite un ajuste preciso dentro de una amplia variedad de tolerancias de agujeros taladrados o fresados en acero y aluminio.
El material base es silicona de alta calidad, capaz de soportar temperaturas extremas desde menos 90 grados hasta más 315 grados Celsius. La composición del polímero garantiza que el tapón no se funda ni libere residuos durante el horneado. Además, su elasticidad controlada evita que se marque la superficie de la pieza de trabajo al momento de la extracción.
Ventajas del diseño cónico frente al tapón recto en enmascarado
La conicidad crea un sello mecánico basado en la fricción controlada. Al aplicar presión manual, el tapón se asienta de manera progresiva. Un tapón cilíndrico requeriría una fuerza de inserción excesiva o herramientas de encaje a presión. La geometría cónica compensa las pequeñas variaciones de diámetro de la broca utilizada en el taller de mecanizado. Esto reduce significativamente el riesgo de rotura del tapón durante la instalación rápida.
Elasticidad del silicone SMT y su ajuste mecánico óptimo
La dureza Shore A del material oscila entre 50 y 80 dependiendo del modelo específico. Esta rigidez media asegura que el tapón conserve su forma en líneas de producción automatizadas. A la vez, la flexibilidad suficiente permite que el cuerpo se comprima para adaptarse al fondo de la cavidad. Las referencias en tapones cónicos SMT se diseñan para mantener esta relación de elasticidad incluso tras múltiples ciclos térmicos.
Selección de la medida SMT según el diámetro del agujero
La elección correcta se basa en el diámetro nominal del orificio y en el ángulo de conicidad del tapón. El objetivo es lograr una interferencia mínima que garantice la estanqueidad sin deformar las paredes del material base. Para seleccionar con precisión, es imprescindible medir el diámetro real del orificio en la pieza terminada antes de realizar cualquier pedido en serie.
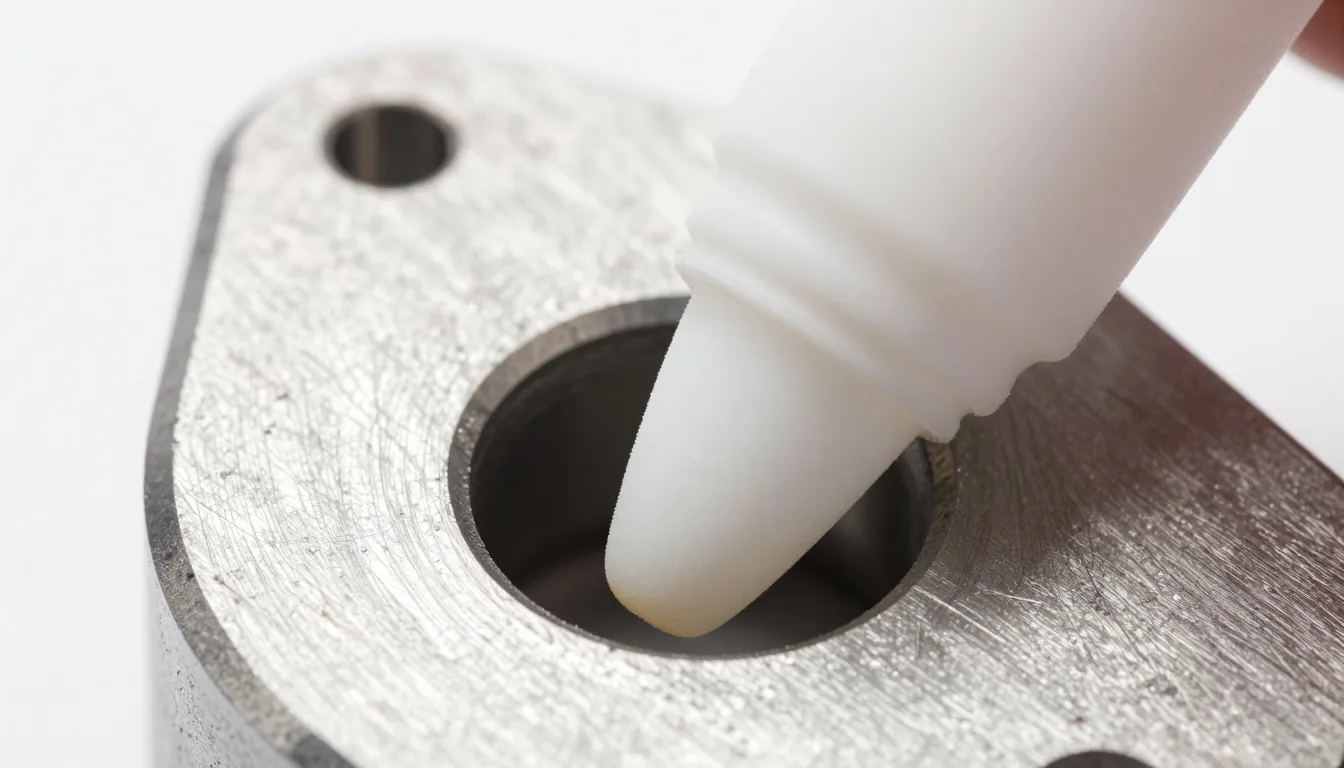
La tabla dimensional completa para cada referencia se encuentra en la categoría de tapones de silicona para enmascarar. Se recomienda solicitar las fichas de especificación para confirmar el diámetro superior y la longitud útil de cada inserto según el modelo elegido.
Cálculo de tolerancias mínimas y máximas del orificio
Cada tapón SMT está diseñado para un rango específico de diámetros. Si el agujero es más pequeño que el diámetro inferior del cono, el material se deformará de forma permanente. Si el agujero supera el diámetro superior, el recubrimiento se filtrará por los bordes. Las mediciones deben realizarse con calibradores de precisión para evitar la selección de un tamaño que no proporcione el bloqueo necesario durante la inmersión o la pulverización.
Impacto de la profundidad de asentamiento en la estanqueidad
El sellado efectivo requiere que el tapón penetre hasta el punto de conicidad adecuado. Insertar el tapón demasiado poco deja los bordes desprotegidos ante el polvo electrostático. Por el contrario, una inserción excesiva puede hacer que el punto de cierre de la pieza sobresalga hacia la superficie de trabajo. Esto genera defectos de forma y complicaciones en las líneas donde los robots de manipulación realizan la colocación del producto final.
Rendimiento térmico en líneas de E-Coat y pintura en polvo
El rendimiento a alta temperatura es la métrica principal de validación para los tapones de silicona en aplicaciones de pintura electrostática. La silicona SMT mantiene su integridad estructural sin fundirse, degradarse o transferir residuos a la pieza metálica tratada. Este comportamiento estable permite su uso prolongado en hornos industriales de curado continuo, reduciendo los tiempos muertos por cambios de consumibles.
Los procesos de pintura en polvo operan frecuentemente entre 180 y 220 grados Celsius. En estos escenarios, los termoplásticos comunes se ablandan y pierden su función. Los tapones SMT conservan sus propiedades mecánicas intactas en este rango térmico. Su superficie lisa impide que las partículas de resina se adhieran a la silicona, facilitando la limpieza rápida de la pieza una vez enfriada en la banda de salida.
Prevención de deformación en hornos de pintura en polvo (180-220 °C)
La reticulación molecular de la silicona industrial evita la fluencia del material bajo calor constante. En hornos de pintura en polvo, el flujo de aire caliente puede provocar que materiales de menor calidad pierdan su geometría cónica original. El diseño sólido de los tapones SMT permite disipar el calor rápidamente. De este modo, el tapón no actúa como aislante térmico para la cavidad del orificio, asegurando un curado homogéneo de la capa de pintura aplicada sobre el sustrato metálico.
Resistencia química en tanques de E-Coat y acabado superficial
Durante la aplicación de recubrimientos electroforéticos, las piezas se sumergen en baños acuosos con partículas de resina catódicas a temperaturas de 180 a 200 grados. El tapón SMT debe soportar la exposición a ácidos débiles presentes en los tanques de pretratamiento y pintura. Además, su acabado exterior de baja fricción evita la acumulación de residuos viscosos en los canales internos del tapón, permitiendo un uso múltiple sin requerir soluciones químicas agresivas de limpieza.
Ergonomía del montaje manual y eficiencia en cadena de producción
La colocación manual es un factor clave en la eficiencia del enmascarado. El tapón cónico con su punta aguda permite una inserción rápida y centrada, incluso a ciegas o en posiciones de difícil acceso. Esta ergonomía reduce la fatiga de los operarios al final de los turnos largos. Un tiempo de instalación reducido se traduce directamente en una mayor capacidad de producción de piezas terminadas.
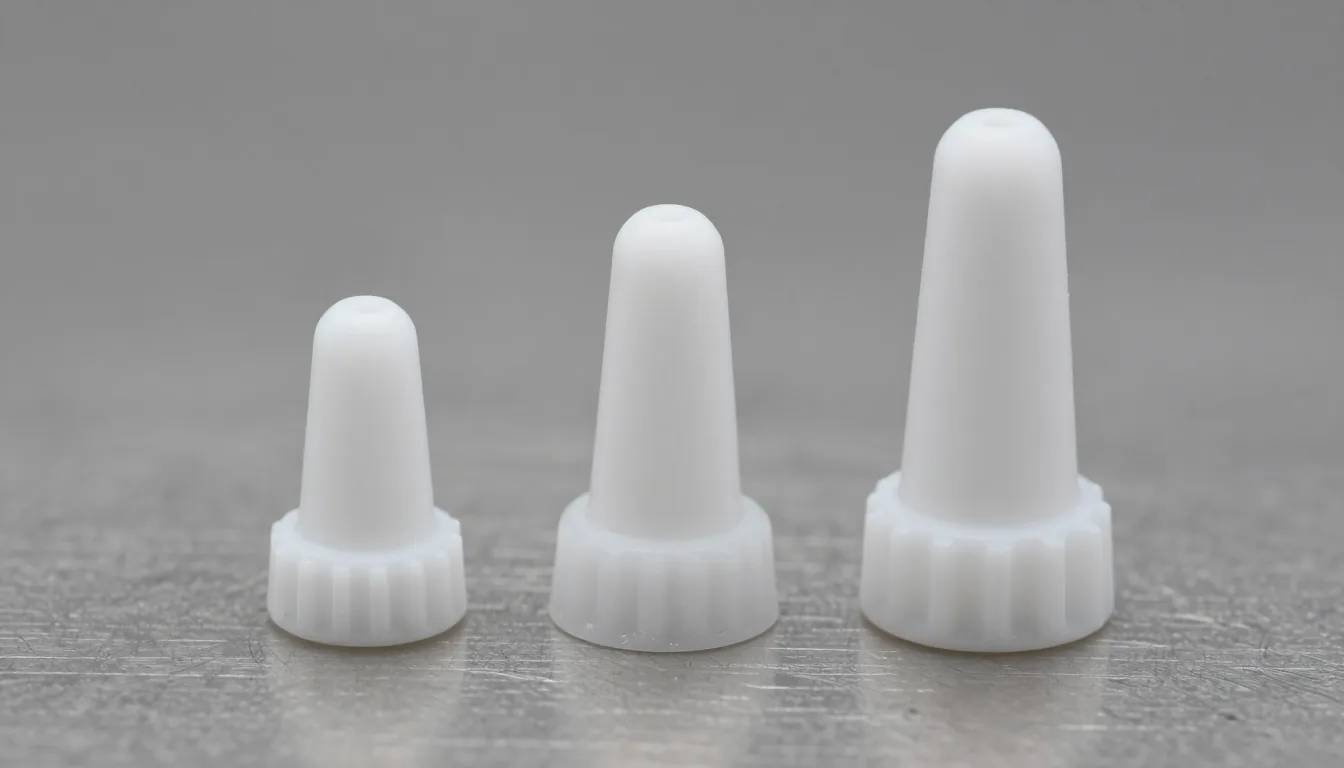
Aplicaciones de modelos SMT de punta abierta y punta cerrada
El modelo de punta cerrada es el estándar para orificios ciegos. Su punta sólida bloquea el paso de la pintura en el fondo de la cavidad. En contraste, el modelo de punta abierta permite que las pequeñas cantidades de aire atrapado dentro del agujero escapen durante la inmersión en e-coat. Esto evita la formación de burbujas de aire que podrían generar ampollas en el recubrimiento final del componente metalizado.
Reducción de errores operativos en ciclos de inserción y extracción
La forma cónica ofrece un retorno táctil claro que confirma el asentamiento adecuado del tapón. Los operarios no necesitan herramientas de torque ni llaves especiales para fijar los componentes. Al finalizar el proceso, la extracción se realiza con un simple tirón manual. Las referencias de silicón con manijas complementan este sistema ofreciendo un agarre más ergonómico para orificios ubicados en profundidades elevadas de la pieza metálica.
Comparativa: Tapones cónicos SMT frente a tapones roscados DFP
La selección entre un tapón cónico SMT y un tapón roscado DFP depende exclusivamente de la geometría del orificio en el sustrato de metal. Los tapones SMT se utilizan para orificios lisos de tolerancia estándar, donde la velocidad de enmascarado es el objetivo principal. Por otro lado, los insertos roscados DFP garantizan un bloqueo mecánico absoluto en agujeros con rosca métrica o imperial.
- Identificar si el agujero cuenta con fileteado (rosca).
- Si el agujero es liso, seleccionar un diámetro de tapón SMT de ajuste por interferencia.
- Si el agujero está roscado, elegir la referencia DFP con paso y diámetro idénticos.
Velocidad de montaje temporal con estructura cónica SMT
El enmascarado rápido es indispensable en líneas de ensamblaje con tiempos de ciclo muy reducidos. El uso del SMT permite al operario colocar el tapón mediante un simple empuje manual, eliminando la necesidad de roscar el componente. Esta eliminación de pasos agrega eficiencia cuando se trata con cientos de orificios por pieza industrial. El SMT es la solución óptima en producción de alta escala con piezas de geometría simple y sin roscas internas.
Fortalezas de los tapones roscados DFP en puntos fijos
Los tapones DFP proporcionan una fijación permanente durante la inmersión. Su diseño helicoidal evita que el tapón se desprenda por la vibración mecánica dentro de las bombas de circulación de pintura. Aunque el tiempo de colocación es superior al del SMT, la seguridad de que el tapón permanecerá en su posición hasta la salida del horno es absoluta en piezas pesadas. Consulte las especificaciones de los tapones roscados DFP para verificar los tamaños de rosca disponibles en el catálogo.
Comportamiento de tapones SMT y SPP escalonados en agujeros profundos
La profundidad del orificio determina la estabilidad del tapón durante el transporte y el curado. Los tapones cónicos SMT funcionan excepcionalmente bien en agujeros poco profundos o pasantes donde se requiere rapidez. Cuando las cavidades son profundas, la presión del aire atrapado y la vibración pueden desplazar los tapones cónicos. En estos casos, las alternativas escalonadas garantizan un anclaje superior mediante una base de apoyo más amplia.
Estabilidad del posicionamiento de la estructura escalonada en cavidades profundas
El diseño escalonado o en forma de campana genera múltiples puntos de fricción en las paredes del orificio. Al insertar el SPP en un agujero profundo, los diferentes diámetros de los anillos impiden que la pieza se hunda más de lo previsto. Este tope mecánico permite una extracción fácil y sin esfuerzo de los orificios profundos donde una herramienta de sustracción manual no puede alcanzar el fondo del agujero para empujar la pieza desde el otro lado.
Para evaluar las opciones para orificios de gran longitud, se recomienda revisar la información de los tapones escalonados SPP. Su selección debe hacerse considerando la relación entre la longitud útil y el diámetro exterior del tapón para evitar deformaciones en el interior de la pieza.
Ventaja del enmascarado rápido con SMT cónicos en agujeros superficiales
En placas planas con múltiples orificios pequeños y superficiales, la punta de los tapones SMT actúa como un guía natural. El operario apoya el borde inferior del tapón sobre el orificio y aplica presión uniforme. El cono se ajusta a las paredes del orificio, creando el sellado necesario para evitar que entre polvo. Este método de enmascarado reduce significativamente el tiempo de operación frente a los métodos roscados o de encaje por fricción profunda.
Resistencia a la abrasión en pintura líquida y tratamientos de superficie
El tratamiento de superficies con pintura líquida introduce desafíos diferentes al recubrimiento en polvo. Durante los procesos de inmersión en pintura líquida, los fluidos de alta viscosidad pueden depositarse sobre las piezas. Los tapones SMT resisten la abrasión generada por las corrientes de fluidos en los canales de bombeo industrial. Además, su resistencia al impacto protege las partes de la pieza que permanecen desnudas durante el secado.
Prueba de adherencia superficial en hornos de secado (80-150 °C)
Los hornos de secado operan a temperaturas moderadas, entre 80 y 150 grados. A pesar de ser menor que la pintura en polvo, esta fase presenta un alto riesgo de adhesión por evaporación de solventes. Los solventes secos crean un pegamento natural que fija las protecciones plásticas al metal. La naturaleza del polímero de silicona SMT evita que las resinas líquidas se fusionen con la superficie del tapón. El desprendimiento es limpio, sin necesidad de raspar la pieza terminada con elementos metálicos cortantes.
Integridad del material SMT en limpieza con disolventes
La limpieza posterior a la pintura suele incluir la aplicación de desengrasantes y disolventes industriales. La estructura molecular de la silicona SMT es químicamente inerte frente a la mayoría de solventes industriales y detergentes alcalinos. El tapón no absorbe líquidos, impidiendo que los químicos penetrantes alteren las medidas de la pieza. Tras el secado, el tapón vuelve a sus dimensiones originales, permitiendo su inserción en el siguiente lote de productos en la línea de producción.
¿Busca soluciones profesionales de enmascaramiento de silicona?
En YÜZEYTEK ofrecemos soluciones profesionales de enmascaramiento de silicona y recubrimiento industrial en todo el mundo. Póngase en contacto con nosotros de inmediato para sus necesidades.
Artículos relacionados
Cómo elegir el tamaño correcto de tapón de silicona: rosca, diámetro y longitud
Extrusión de juntas de prueba: Causas y Soluciones