SPP vs. SPM Stopfen: Stufen-Geometrie und Auswahlkriterien
SPP vs. SPM Stopfen: Technische Nomenklatur im Marktvergleich
SPP Stufen-Maskierstopfen und SPM Stufenstopfen sind zwei unterschiedliche Familien von Silikon-Maskierungselementen, die sich primär in ihrer Spitzengeometrie und ihrer Sitzfunktion unterscheiden. Der SPP-Typ verfügt über eine abgerundete, konisch zulaufende Spitze für enge Durchgangslöcher, während der SPM-Typ eine flache, zylindrische oder leicht abgestufte Stirnseite für tiefe Bohrungen und Kanäle besitzt. Beide Produkte bestehen aus temperaturbeständigem Silikon und decken einen Einsatzbereich von -90 °C bis +315 °C ab. Diese thermische Bandbreite macht sie für die meisten industriellen Lackier- und Beschichtungsprozesse geeignet. Die technische Namensgebung variiert je nach Markt und Norm, weshalb eine eindeutige Zuordnung anhand der Produktfamilie entscheidend ist. Eine Verwechslung kann zu fehlerhafter Maskierung und teuren Nacharbeiten führen. Die folgende Tabelle zeigt die offiziellen Bezeichnungen in mehreren Sprachen, wie sie im internationalen Handel verwendet werden. Dies erleichtert die Dokumentation und die Kommunikation mit internationalen Partnern. Besonders bei der Bestellung von Sondermaßen ist die exakte Terminologie wichtig, um Missverständnisse zu vermeiden.
Europäische Fachterminologie und Ausspracheleitlinien
In den europäischen Märkten haben sich etablierte Fachbegriffe durchgesetzt, die oft auf lateinischen oder griechischen Wurzeln basieren. Im Deutschen beschreibt „Stufen" die abgestufte Form der Stopfen, die eine kontrollierte Einführung in das Bohrungsloch ermöglicht. Im Englischen ist der Begriff „Stepped" der Standard, wobei „Plug" das universelle Wort für Verschluss ist. In Frankreich oder Italien werden ähnliche deskriptive Begriffe wie „bouchon à étages" oder „tappi a gradini" verwendet, wobei die Aussprache an die lokalen phonetischen Regeln angepasst wird. Die lateinischen Ableitungen finden sich auch in skandinavischen Sprachen wieder, wo „Stöpsel" oder „Kork" mit beschreibenden Adjektiven kombiniert werden. Eine einheitliche Aussprache ist in multinationalen Teams oft eine Herausforderung, wenn nicht auf die englische Standardterminologie zurückgegriffen wird.
Marktspezifische Bezeichnungen im Nahen Osten und Osteuropa
In der arabischen Welt und den GUS-Staaten ist die Terminologie stark von der technologischen Importgeschichte geprägt. Die russische Bezeichnung „Ступенчатые пробки" (Stupenchatye probki) betont die stufenförmige Struktur und ist in der technischen Dokumentation der Russischen Föderation sowie in Kasachstan oder Weißrussland verbreitet. Die Aussprache erfordert hier eine genaue Betonung der Silben, um Verwechslungen mit anderen Dichtungsarten zu vermeiden. Im Arabischen wird der Begriff „سدادات متدرجة" (Sadadāt mutadrarāh) verwendet, was sich auf die sequentielle Abfolge der Stufen bezieht. Diese Termini sind nicht nur beschreibend, sondern auch kodifiziert in vielen lokalen Industriestandards. Eine korrekte Anwendung dieser Begriffe in Angeboten und Datenblättern schafft Vertrauen und reduziert Rückfragen aus den jeweiligen Märkten erheblich.
- Deutsch: SPP Stufen-Maskierstopfen (S-P-P S-tu-fen-Mas-ki-er-sto-pfen)
- Englisch: SPP Stepped Plugs (S-P-P S-t-e-p-t P-lu-g-s)
- Türkisch: SPP Kademeli Tapalar (S-P-P Ka-de-me-li Ta-pa-lar)
- Russisch: Ступенчатые пробки SPP (S-tu-pen-cha-tye pro-b-ki S-P-P)
- Arabisch: سدادات SPP متدرجة (Sa-da-dat S-P-P mu-ta-da-ra-ja)
- Spanisch: Tapones escalonados SPP (Ta-po-nes es-ca-lo-na-dos S-P-P)
- Polnisch: Korki stopniowane SPP (Kor-ki stop-njo-wa-ne S-P-P)
- Rumänisch: Dopuri etajate SPP (Do-pu-ri e-ta-ja-te S-P-P)
Thermische und mechanische Beständigkeit der Silikonmatrix
Die Leistungsfähigkeit beider Stopfenfamilien basiert auf der spezifischen Zusammensetzung der Silikonmatrise, die eine außergewöhnliche thermische Stabilität gewährleistet. Beide Typen sind für Temperaturen von -90 °C bis +315 °C zertifiziert, was sie für kryogene Tests sowie für Hochtemperatur-Verfahren wie Pulverbeschichtung und E-Coat geeignet macht. Dieser breite Temperaturbereich resultiert aus der chemischen Struktur der Si-O-Bindungen, die auch bei extremen Schwankungen ihre elastischen Eigenschaften bewahren. Der Shore-A-Härtegrad variiert je nach Produktvariante zwischen 50 und 80, was die Anpassungsfähigkeit an unterschiedliche Toleranzen und Druckverhältnisse ermöglicht. Eine Shore 50-Variante ist beispielsweise deutlich weicher und passt sich besser an unregelmäßige Oberflächen an, während eine Shore 80-Variante höheren mechanischen Belastungen standhält. Die thermische Beständigkeit ist keine absolute Grenze, sondern ein Bereich, in dem die physikalischen Eigenschaften wie Elastizität und Dimensionsstabilität innerhalb definierter Toleranzen bleiben. Überschreitungen können zu dauerhaften Verformungen führen, die die Maskierfunktion gefährden.
Beständigkeit von Beschichtungen bei -90°C bis +315°C
Innerhalb dieses thermischen Fensters zeigen die Stopfen eine hohe Beständigkeit gegen organische Lösungsmittel und wasserbasierte Lacke, die typischerweise bei 180-220 °C (Pulver) oder 180-200 °C (E-Coat) aushärten. Die Silikonmatrix bildet eine Barriere, die das Eindringen von Partikeln und chemischen Dämpfen in den maskierten Bereich verhindert. Bei den genannten Temperaturbereichen bleibt das Material flexibel, sodass keine Risse entstehen, die durch thermische Spannung induziert werden könnten. Wichtig ist die Unterscheidung zwischen kurzzeitiger Hitzeeinwirkung während des Prozesses und der Langzeitlagerung bei Raumtemperatur. Die Haltbarkeit ist in geschlossenen Systemen unter Normalbedingungen sehr hoch, jedoch sollten direkte Kontaktflächen mit aggressiven Säuren vermieden werden, da dies die Oberfläche angreifen kann, ohne die Grundfestigkeit sofort zu brechen. Die Kombination aus thermischer Trägheit und chemischer Inertheit macht diese Materialien zum Standard in der Automobil- und Elektronikindustrie.
Geometrische Anatomie: Abdichtfläche und Durchmesserübergänge
Die Anatomie der Stufen ist der entscheidende Faktor für die Dichtungsqualität. Jede Stufe dient einem spezifischen Zweck in der Interaktion mit dem Bauteilloch. Der größte Durchmesser am Kopf oder an der größten Stufe dient der Positionierung und verhindert das Durchrutschen in tiefere, engere Bohrungsabschnitte. Die Übergänge zwischen den Stufen sind präzise abgerundet oder angeschrägt, um eine gleichmäßige Druckverteilung auf die Innenwand des Lochs zu gewährleisten. Eine scharfkantige Stufe würde Kerbspannungen erzeugen und die Lebensdauer des Silikons sowie die Oberflächengüte des Bauteils gefährden. Die Sitzfläche, also die Zone, in der der Stopfen feststeckt, muss eine geringfügige Überdimensionierung gegenüber dem Bohrungsmaß aufweisen, um die elastische Verformung für den Dichteinschluss auszunutzen. Diese Überdimensionierung ist bewusst konstruiert und variiert nach dem Durchmesser der Bohrungsöffnung. Bei SPP-Typen sind die Stufen so geformt, dass sie sich beim Einsetzen sukzessive in die Verengungen des Werkstücks pressen, was eine hohe axiale Haltekraft erzeugt.
Einfluss der Stufenzahl auf Ingenieurtoleranzen
Die Anzahl der Stufen ist kein kosmetisches Detail, sondern eine direkte Antwort auf die Toleranzen der verarbeiteten Bauteile. Ein Stopfen mit mehr Stufen bietet eine höhere Toleranzkompensation, da die Wahrscheinlichkeit, dass mindestens eine Stufe eine stabile Kontaktposition findet, mit der Zahl der Variablen steigt. Dies ist besonders relevant, wenn die Bohrungen mit variablen Durchmessern oder konischen Wandungen gefertigt werden. Die Toleranzketten der Stufen sind so ausgelegt, dass sie den zulässigen Spielbereich des jeweiligen Lochtyps abdecken. Eine zu hohe Anzahl an Stufen auf einer kurzen Länge kann jedoch die Montage erschweren, wenn das Silikon zu wenig komprimierbar ist. Daher balancieren Ingenieure die Anzahl der Stufen gegen die Shore-Härte aus. Bei sehr weichen Mischungen (Shore 50) können mehr Stufen ohne erhöhten Montageaufwand verwendet werden, während bei harten Mischungen die Stufenzahl oft reduziert wird, um eine sichere Montage ohne Werkzeug zu ermöglichen.
Grundlegende geometrische Unterschiede: SPP vs. SPM Stopfen
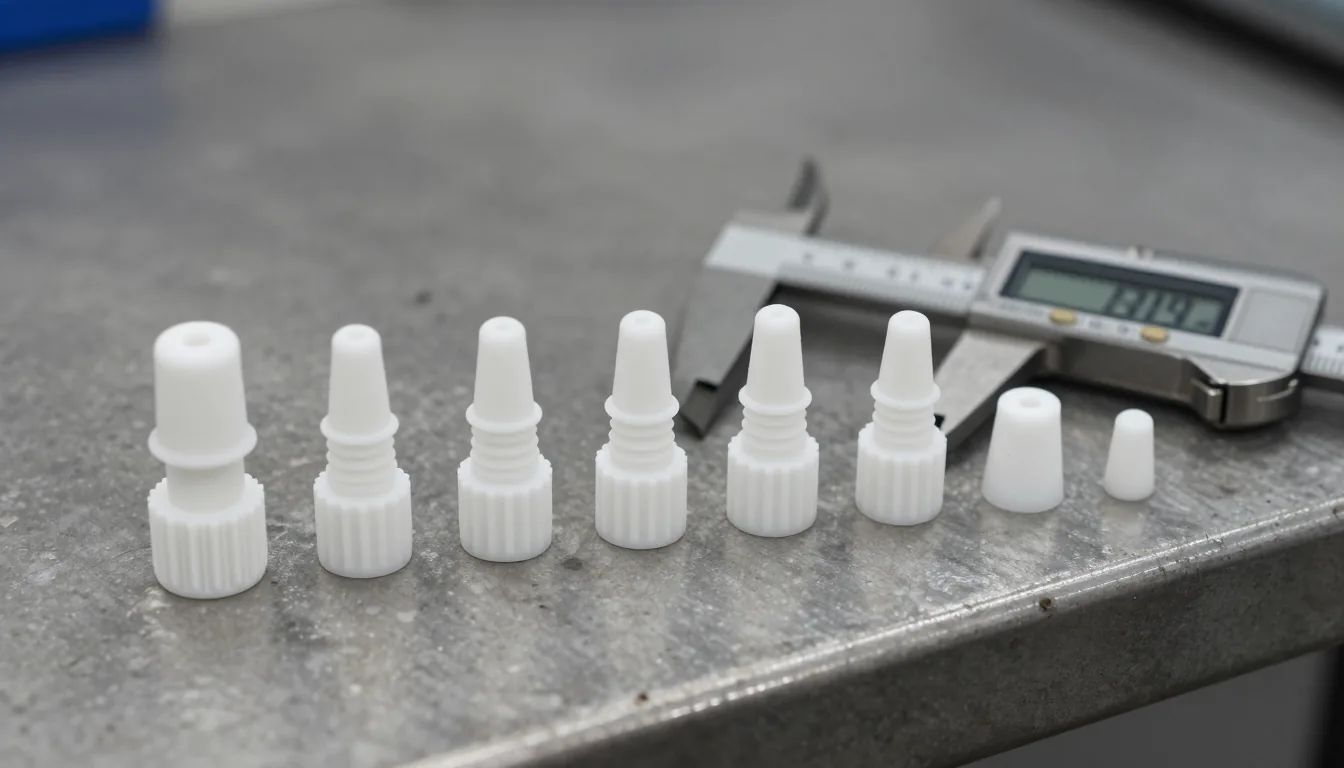
Die geometrische Differenzierung zwischen SPP und SPM manifestiert sich vor allem in der Kopfform und der Spitzenausbildung. Der SPP Stufen-Maskierstopfen ist typischerweise mit einer abgerundeten Spitze konzipiert, die eine sanfte Führung beim Einführen in die Bohrung bietet und scharfe Kanten vermeidet. Sein Profil ist oft leicht konisch bis zum größten Durchmesser. Der SPM Stufenstopfen hingegen possesses häufig einen flachen oder leicht gewölbten Abschluss an der Spitze, der für das Verschließen von offenen Kanälen oder Blindlöchern ohne enge Einführpassage optimiert ist. Die SPP-Serie ist auf das Durchstecken durch enge Toleranzringe ausgelegt, während die SPM-Serie oft zur Abdichtung von Enden oder zum Verschließen von Löchern mit geringerer Wanddicke gedacht ist. Eine visuelle Unterscheidung ist an der Profilansicht erkennbar: SPP wirkt „spitz zulaufend", SPM wirkt „blockig abgestuft". Diese Unterschiede sind funktionell bedingt und nicht austauschbar.
Vergleich von Konizitätswinkeln und planaren Sitzflächen
Die Konizität der SPP-Stopfen erzeugt beim Einsetzen einen axialen Kraftvektor, der das Material tief in die Bohrung zieht und gleichzeitig radial abdichtet. Die Konuswinkel sind so gewählt, dass sie eine Selbstzentrierung in der Bohrung bewirken. Im Gegensatz dazu relying SPM-Stopfen primär auf den Reibungswert ihrer zylindrischen Stufen. Sie erzeugen weniger Selbstführungs-Effekt, bieten dafür aber oft eine größere Kontaktfläche am Ende des Kanals. Eine zu hohe Konizität bei SPM würde die Montage in geraden, blinden Löchern erschweren. Die Vergleichbarkeit zeigt sich am besten in der Anwendung: Wo ein SPP durch einen Ring geschoben wird, sitzt ein SPM eher „auf" oder „in" einer offenen Öffnung. Eine falsche Wahl der Geometrie führt dazu, dass der Stopfen beim Beschichten herausspringt oder nicht dicht schließt.
Wahlguide für zweistufige Bauteile: Bohrlochtiefe und Passung
Die Wahl zwischen SPP und SPM hängt kritisch von der Geometrie des zu maskierenden Loches ab, insbesondere von der Tiefe und der Form des Grundes. Bei dünnwandigen Bauteilen oder Durchgangslöchern mit konischen Einführungen ist der SPP-Stufen-Maskierstopfen die bevorzugte Lösung, da seine konische Spitze den Widerstand minimiert und die Stufen die Dichtheit im Durchgangsbereich sicherstellen. Die Tiefe des Stopfens muss so gewählt werden, dass die letzte Stufe bündig mit der Unterseite oder der gegenüberliegenden Wand abschließt, um ein Ausbluten der Beschichtung zu verhindern. Bei dickeren Materialien mit Blindbohrungen, deren Grund nicht durchgängig ist, greift man auf SPM-Stopfen zurück. Hier dient die flache Stirnseite als Dichtfläche gegen den Bohrungsgrund. Eine zu lange SPM-Spitze in einer kurzen Blindbohrung führt zu Spannung und Verformung des Silikons, was die Maskierung unkontrolliert macht.
Anwendungsszenarien für SPP Stufen-Maskierstopfen in flachen Bohrungen
In der Fertigung von dünnem Blech oder Aluminiumgehäusen mit Durchgangsbohrungen ist die Wandstärke oft nur wenige Millimeter. SPP-Stopfen sind hier ideal, da sie durch ihre Bauform keine Überlängen-Problematik aufweisen. Die Stufen greifen in die Wandstärke ein und werden durch den Widerstand des Materials gehalten. Der konische Eingang reduziert die Gefahr von Riefen an der Bohrungskante während der Montage. Ein praktischer Tipp: In sickerdünnen Materialen sollte auf eine Shore-Härte von 60-70 zurückgegriffen werden, um ein Durchbeulen des Bleches beim Einsetzen des Stopfens zu vermeiden, was die Flucht des Bauteils beeinträchtigen würde.
Gründe für die Präferenz von SPM Stufenstopfen in tiefen Kanälen
Bei tiefen, geraden Bohrungen oder in Baugruppen, bei denen die Rückseite nicht zugänglich ist (Blindlöcher), ist der SPM-Stufenstopfen überlegen. Seine zylindrische Form erlaubt ein tiefes Eindringen ohne konische Kraftspitze, die auf den Grund treffen könnte und das Teil beschädigt. Die Dichtwirkung entsteht durch den Druck der Stufen gegen die Seitenwände des langen Kanals. Dies ist besonders in der Hydraulik oder Pneumatik-Montage relevant, wo tiefe Sacklöcher verschlossen werden müssen, bevor die gesamte Baugruppe in den Lackierofen kommt. SPP würde in tiefen, geraden Löchern zu instabil sitzen, da der Halteeffekt der Stufen allein oft nicht ausreicht, um die axiale Flucht über lange Distanzen zu garantieren.
Shore A Härte 50-80: Auswirkungsanalyse in der Praxis
Die Shore-A-Skala zwischen 50 und 80 ist nicht nur eine Zahl auf dem Datenblatt, sondern eine direkte Steuergröße für die Montagekraft und die Dichtungsleistung. Ein Shore 50-Material ist weich, gummiartig und verformt sich leicht, um Unebenheiten oder Toleranzüberschreitungen in der Bohrungsgeometrie auszugleichen. Es erfordert geringe Montagekräfte, bietet aber eine geringere axiale Haltekraft, was bei Vibrationen oder beim Herausheben des Teils aus dem Lackiergestell ein Risiko für das Lösen des Stopfens darstellt. Shore 80 ist hart, fast kunststoffartig, und behält seine Form unter Druck sehr gut bei. Es erfordert eine höhere Einpresskraft und bietet eine maximale Haltekraft in präzise geführten Bohrungen. Die Wahl muss immer im Kontext der Oberflächenqualität getroffen werden: Weiches Silikon neigt weniger zu Riefen im weichen Bauteilwerkstoff, hartes Silikon kann bei zu hoher Kompression in harte Legierungen Kratzer verursachen, wenn die Bohrungskante nicht entgratet ist.
Dichtvorteile und Risiken von weichem Silikon im Einsatz
Weiche Shore-Varianten (50-60) sind der König der Dichtungsleistung bei unpräzisen Gusslöchern oder gestanzten Blechen. Sie füllen Mikrorisse und Unebenheiten aus, durch die bei harter Ausführung Lack eindringen könnte. Das Risiko ist die „Setzbildung" bei hohen Temperaturen, was jedoch bei modernen Silikonmischungen im angegebenen Temperaturfenster minimal ist. Ein häufiger Fehler ist die Verwendung zu weicher Stopfen in dünnen Wänden, die unter der Einpresskraft durch die Wand durchschlagen oder das Teil verziehen. Eine Balance ist entscheidend: Shore 65 ist oft der ideale Kompromiss für allgemeine Automobilkomponenten, die weder extrem tiefen Toleranzen noch empfindlichen Oberflächen unterliegen.
Montagetechnik: Einbaurichtung, Kompression und Demontage
Der Prozess der Montage folgt einer klaren Logik, um die Integrität des Stopfens und des Bauteils zu wahren. Zuerst wird der Stopfen an der flachen Seite oder am Kopf gegriffen, niemals an der Spitze, um ein Abreißen oder Abflachen zu vermeiden. Die Richtung wird so gewählt, dass die konische oder abgerundete Seite zuerst in die Einführkante des Lochs trifft. Bei SPP-Typen wird der Stopfen mit gleichmäßigem, axialem Druck eingeführt, bis die gewünschte Stufe bündig mit der Oberfläche abschließt oder die definierte Einstecktiefe erreicht ist. Bei SPM-Stopfen für Blindlöcher ist Vorsicht geboten: Ein zu tiefes Einpressen über den Widerstand des Stopfens hinaus kann zur Verformung des Bohrungsgrundes oder zum Aufplatzen des Materials führen. Ein häufiger Fehler ist das Verdrehen des Stopfens während des Einsetzens, was zu unkontrollierten Falten im Silikon führt und die Dichtwirkung an kritischen Stellen reduziert. Die Verwendung von Montagehilfen, wie einem weichen Hammerkopf oder einer Führungshülse, verbessert die Wiederholgenauigkeit in seriellen Fertigungsprozessen.
Vermeidung von Überkompression durch geeignete Werkzeugnutzung
Um eine gleichmäßige Kompression zu gewährleisten und die Hände der Operatoren zu entlasten, sollten in Serienprozessen Werkzeuge verwendet werden. Eine einfache Montagehilfe mit einer weichen Polyurethan-Platte, die genau auf die Stirnseite des Stopfens passt, verteilt die Kraft radial gleichmäßig. Dies verhindert, dass sich der Stopfen verkantet oder seitlich in der Bohrung verklemmt. Für die Demontage ist die Technik umgekehrt, aber kritisch: Ein direkter Zug an der Spitze ist verboten. Stattdessen wird ein kleiner Haken oder ein Saugnapf an der Oberfläche des Stopfenkopfes angesetzt, um die Haltekraft der Stufen zu überwinden. Bei hartem Shore-Material in engen Bohrungen kann ein leichter, oszillierender Druck oder ein kurzes Aufwärmen (innerhalb der Grenzen) die Demontage erleichtern, ohne das Material zu beschädigen.
Thermische Ausdehnung im Pulverbeschichtungs- und E-Coat-Prozess
In der Pulverbeschichtung bei Temperaturen von 180 bis 220 °C und im E-Coat-Prozess bei 180 bis 200 °C expandieren die Bauteile thermisch. Die Stopfen müssen diese Ausdehnung kompensieren, ohne sich aus dem Loch zu lösen oder die Beschichtung abzublättern. Silikon hat einen höheren thermischen Ausdehnungskoeffizienten als Metalle, jedoch ist die Masse gering genug, dass die Kräfte im Gleichgewicht mit der Haftreibung stehen. Entscheidend ist, dass der Stopfen nicht als starres Distanzstück fungiert, sondern als elastisches Element. Bei SPP-Stopfen ermöglicht die konische Form eine leichte Nachstellung, die durch die thermische Verformung des Metalls ausgeglichen wird. Die Gefahr entsteht, wenn der Stopfen zu stramm sitzt und das Metall sich beim Erhitzen ausdehnt, wodurch der Stopfen unter Spannung steht. Beim Abkühlen kontrahiert das Metall wieder, der Stopfen entspannt sich, aber wenn die Elastizitätsgrenze überschritten wurde, bleibt eine permanente Deformation zurück, die die Dichtheit beim nächsten Zyklus gefährdet. Die korrekte Dimensionierung der Stufe für den Durchmesser verhindert dies.
Formstabilität bei Härtungstemperaturen von 180-220°C
Während der Einbrennphase bei 180-220 °C muss das Silikon seine elastische Rückstellkraft beibehalten. Bei Shore 50-60 Varianten ist diese Rückfederung sehr schnell und effektiv. Nach dem Entnehmen aus dem Ofen, bevor die Bauteile abgekühlt sind, sollten die Stopfen idealerweise noch auf den Teilen verbleiben oder nach dem Abkühlen mit den gleichen Montagetipps wie beim Einsetzen entnommen werden. Eine sofortige Demontage bei hoher Temperatur kann zu einem „Kleben" des weichen Silikons an der warmen Lackierung führen oder die Beschichtung im Bohrungsrand abziehen. Die thermische Beständigkeit bis +315 °C gibt jedoch einen Puffer, falls die Temperatur im Prozess kurzzeitig höher ansteigt, etwa durch Strahler oder ungleichmäßige Ofenverteilung. Die Formstabilität der Stufen ist so ausgelegt, dass sie unter diesen Bedingungen nicht „kriecht" oder sich dauerhaft verflacht.
Verwandte Produkte: spp-kademeli-tapalar, spm-basamakli-tapalar, silikon-tapa-tipalar, dfp-disli-tapalar, smt-konik-tapalar
Glossar der Fachbegriffe
| Term | Türkçe |
|---|---|
| SPP Stufen-Maskierstopfen | SPP Kademeli Tapalar |
| SPM Stufenstopfen | SPM Basamaklı Tapalar |
Suchen Sie professionelle Silikon-Maskierungslösungen?
Als YÜZEYTEK bieten wir weltweit professionelle Silikon-Maskierungs- und Industriebeschichtungslösungen. Kontaktieren Sie uns direkt mit Ihrem Anliegen.
Ähnliche Beiträge
Kegel-, Gewinde-, Stufen- und Flanschstopfen: Die Unterschiede
Plastisol-Viskosität: Richtige Einstellung für Tauch- und Spritzanwendung