E-Coat Tapa Auswahl: Silikon Plug für elektrostatischen Schutz
Kritische Versagenspunkte bei der Plug-Auswahl im Kathodeneintauchbad
Die Wahl des richtigen Dichtstopfens entscheidet über die Qualität der E-Coat-Beschichtung und die Effizienz des gesamten Fertigungsprozesses. Bei Versagen des Plugs während des Tauchgangs entstehen Lackansammlungen in Bohrungen, die mühsam nachgearbeitet werden müssen. Falsche Materialien erweichen unter den thermischen Belastungen des Ofens oder versagen durch elektrochemische Einflüsse im Bad. Diese Fehler führen zu Produktmängeln, erhöhten Ausschussquoten und unnötigen Stillstandzeiten in der Lackierlinie. Eine präzise Analyse der Prozessparameter und der Werkstückgeometrie bildet die Grundlage für eine sichere Abdichtung.
Ein häufiges Problem ist die mangelnde Beständigkeit gegenüber aggressiven Chemikalien. Normale Kunststoffe können im sauren oder alkalischen Medium der Kathodeneintauchbäder aufquellen oder ihre Elastizität verlieren. Dies führt zu Undichtigkeiten, die im Einbrennofen zu verstopften Bohrungen resultieren. Die Kombination aus thermischer Stabilität und chemischer Inertheit ist daher zwingend erforderlich. Silikon-basierte Lösungen bieten hier überlegene Eigenschaften, die in der industriellen Praxis bewährt sind.
Weitere Risiken lauern in der mechanischen Befestigung. Vibrationen während des Transports oder des Tauchvorgangs können lose sitzende Stopfen lösen. Wenn der Plug im Ofen schmilzt oder sich verformt, wird das Werkstück unbrauchbar. Die Kosten für die Nacharbeit übersteigen den Preis des Verschlussmaterials um ein Vielfaches. Daher sollte die Auswahlkriterien nicht nur den Preis, sondern vor allem die Prozesssicherheit berücksichtigen. Hochwertige Dichtungen minimieren das Risiko von Produktionsunterbrechungen und sichern die Wiederholgenauigkeit der Lackierqualität.
Um die Zuverlässigkeit der Abdichtung unter realen Bedingungen zu gewährleisten, sollten die Anforderungen des E-Coat-Prozesses klar definiert sein. Dazu gehören die maximale Temperatur im Einbrennofen, die Dauer des Tauchgangs und die Aggressivität des Lackmediums. Eine systematische Evaluierung der verfügbaren Plug-Typen hilft, das optimale Produkt für die spezifische Anwendung auszuwählen.
Physische Herausforderungen beim E-Coat-Prozess: Temperatur, Flüssigkeit und chemischer Druck
Der Kathodeneintauchprozess stellt extrem hohe Anforderungen an die verwendeten Materialien. Hohe Temperaturen, aggressives chemisches Milieu und mechanischer Druck wirken simultan auf die Dichtstopfen ein. Nur Materialien mit ausgezeichneter Hitzebeständigkeit und chemischer Stabilität überleben diesen Prozesszyklus ohne Deformation. Die physikalische Integrität des Plugs muss von der Vorbereitung über den Tauchgang bis zur Aushärtung im Ofen gewährleistet sein. Jede Schwachstelle im Material führt zu Prozessabbrüchen oder Qualitätsmängeln.
Materialstabilität bei 180-200 °C Ofentemperatur
Nach dem Eintauchen in das Lackbad durchlaufen die Werkstücke einen Ofengang bei Temperaturen von 180 bis 200 °C. Bei dieser Hitze verliert das Lackmedium seine flüssige Konsistenz und härtet chemisch aus. Gleichzeitig wird das Verschlussmaterial extremen thermischen Belastungen ausgesetzt. Herkömmliche Dichtungen können bei diesen Temperaturen erweichen, schmelzen oder ihre mechanischen Eigenschaften dauerhaft verlieren. Ein solcher Materialversagen führt dazu, dass der Stopfen sich im Bohrungsquerschnitt verformt und nicht mehr entfernt werden kann.
Aggressive Umgebungsbedingungen im Kathodeneintauchbad
Das Lackmedium enthält Lösungsmittel, Harze und Katalysatoren, die ein chemisch aggressives Milieu darstellen. Dieses Medium greift viele Polymere an und verändert ihre Molekularstruktur. Über mehrere Zyklusläufe hinweg kann diese Exposition zu einer Versprödung oder Quellung des Dichtmaterials führen. Ein gequollener Stopfen passt nicht mehr in die Bohrung oder verliert seine Dichtwirkung. Die chemische Beständigkeit ist daher ebenso kritisch wie die thermische Stabilität. Silikonverbindungen zeigen hier eine signifikante Resistenz gegenüber den meisten im E-Coat-Prozess verwendeten Chemikalien, was ihre Lebensdauer und Funktionalität im Einsatz sicherstellt.
Elektrostatische Anziehung: Farbakkumulation auf dem Plug
Im Kathodeneintauchverfahren bewegt sich die Lacksuspension durch ein elektrisches Feld. Dieses Feld zieht die Farbpartikel gezielt auf die elektrisch leitfähigen Metalloberflächen des Werkstücks. Nicht-leitfähige Materialien wie Dichtstopfen bleiben theoretisch farbfrei. In der Praxis treten jedoch Phänomene auf, die zu unerwünschter Lackansammlung auf oder neben dem Stopfen führen können. Ein Missverständnis dieser elektrochemischen Prozesse führt zu Nacharbeiten und Kosten, die durch falsche Geometrie oder Materialwahl vermieden werden können. Das Verständnis der elektrostatischen Wechselwirkung ist entscheidend für saubere Ergebnisse.
Faraday-Käfig-Effekt und Lackansammlung in Hohlräumen
In tiefen Bohrungen oder Hohlstrukturen wirkt der sogenannte Faraday-Effekt. Das elektrische Feld wird in abgeschatteten Bereichen schwächer, was zu einer ungleichmäßigen Lackablagerung führt. Ein falsch platzierter Stopfen kann Feldlinien stören und dazu führen, dass sich Lack auf der Stopfenoberfläche oder im Randbereich absetzt. Geometrien, die eine flache, bündige Oberfläche mit dem Werkstück bilden, minimieren dieses Risiko. Konische oder abgerundete Formen leiten die Feldlinien besser. Bei tiefen Bohrungen entsteht oft eine Lackkruste am Rand des Stopfens, wenn das Feld nicht korrekt gelenkt wird. Die richtige Platzierung und Geometrie verhindern diese störenden Kantenbildungen im Finish.
Bedeutung des dielektrischen Materials des Plugs
Das Material des Stopfens beeinflusst die Feldlinienverteilung. Ein stark dielektrisches Material kann lokale Ladungsansammlungen verursachen, die die Farbsuspension magnetisieren. Silikon besitzt eine spezifische Dielektrizitätskonstante, die sich im E-Coat-Prozess bewährt hat. Es führt zu geringeren Ladungsstörungen als viele harte Kunststoffe. Ein Material mit zu hoher Leitfähigkeit würde die Farbpigmente direkt anziehen, was zu einer massiven Verklebung mit dem Werkstück führt. Der ideale Plug ist elektrisch isolierend, aber nicht so stark polarisierend, dass er selbst zu einem Anziehungspunkt wird. Die Materialwahl bestimmt somit direkt die Qualität des Oberflächenfinishes nach dem Entfernen des Verschlusses.
Widerstand gegen hydrostatischen Druck: Risiko des Aufschwimmens im Bad
Beim Eintauchen des Werkstücks wirkt auf den Dichtstopfen ein erheblicher Auftrieb. Je nach Tauchtiefe und Stopfenvolumen kann diese Kraft das Verschlussmaterial aus der Bohrung drücken. Ein loser Stopfen führt nicht nur zum Lackeintrag, sondern kann auch die Pumpleistung des Systems beeinträchtigen. Mechanische Haltekräfte müssen den hydraulischen Auftrieb sicher kompensieren. Feste Geometrien und Reibungswerte werden gezielt ausgelegt, um diese Kräfte zu managen. Der hydrostatische Druck ist eine unterschätzte Größe in der Prozesskette, die bei der Dimensionierung der Stopfen berücksichtigt werden muss.
Auswirkung des Flüssigkeitsdrucks auf die Plug-Festigkeit
Wasser oder Lacklösung erzeugt Auftrieb, der proportional zum verdrängten Volumen ist. Ein Stopfen aus leichtem Material hat ein geringeres spezifisches Gewicht, was den Auftrieb erhöht. Ein schwerer, gut dimensionierter Stopfen bleibt besser in Position. Der Auftrieb wird durch die Dichte der Flüssigkeit und das Tauchvolumen bestimmt. In tiefen Tanks oder bei langen Eintauchzeiten ist die Kraft ausreichend, um nicht fixierte Plugs zu verdrängen. Eine enge Passung ist nötig, doch zu starke Kompression kann das Silikon beschädigen. Die Balance zwischen Reibungswiderstand und Auftriebskraft ist entscheidend. Konische Stopfen wandeln den axialen Druck effektiv in einen radialen Dichtdruck um, was das Risiko des Herausdrückens signifikant senkt.
Wirkungslosigkeit durch falsche Stopfengröße und Dichtung
Eine ungenaue Größenwahl führt zu Lücken. Durch diese Spalten kann die Lacksuspension eindringen. Auch bei korrektem Durchmesser kann die Toleranz des Bohrungsquerschnitts problematisch sein. Die meisten Bohrungen sind nicht exakt rund oder haben Grate. Ein starrer Plug kann sich nicht an die Oberfläche anpassen. Silikon stopfen sind elastisch und füllen Toleranzen. Bei falscher Länge ragt der Stopfen zu weit heraus oder geht zu tief. Ein zu langer Stopfen erhöht den Hebel für den Auftrieb. Ein zu kurzer Stopfen bietet zu wenig Reibungsfläche. Eine sorgfältige Vermessung der Bohrungsparameter verhindert diese Fehler. Nur wenn die Geometrie perfekt auf die Toleranz passt, ist die Abdichtung dauerhaft sicher.
- Durchmesser der Bohrung in µm messen
- Maximale Tauchtiefe berechnen
- Konische Steigung des Stopfens prüfen
- Materialdichte und Auftrieb berücksichtigen
Wissenschaftliche Grundlage der Silikonwahl: Flexibilität im Bereich von -90/+315 °C
Silikon ist das Material der ersten Wahl für anspruchsvolle Dichtungsanwendungen in der Automobilindustrie. Die spezifische Polymerstruktur aus Silizium und Sauerstoff verleiht dem Material eine außergewöhnliche thermische Stabilität und Elastizität. Im Vergleich zu herkömmlichen Dichtungen bleibt die Shore-Härte über einen weiten Temperaturbereich konstant. Diese Eigenschaft ist entscheidend, wenn der Stopfen sowohl dem kalten Eintauchbad als auch der heißen Ofenphase ausgesetzt ist. Ein Material, das im Bad flexibel ist, aber im Ofen zu einem harten, spröden Klumpen wird, erfüllt die Anforderungen nicht.
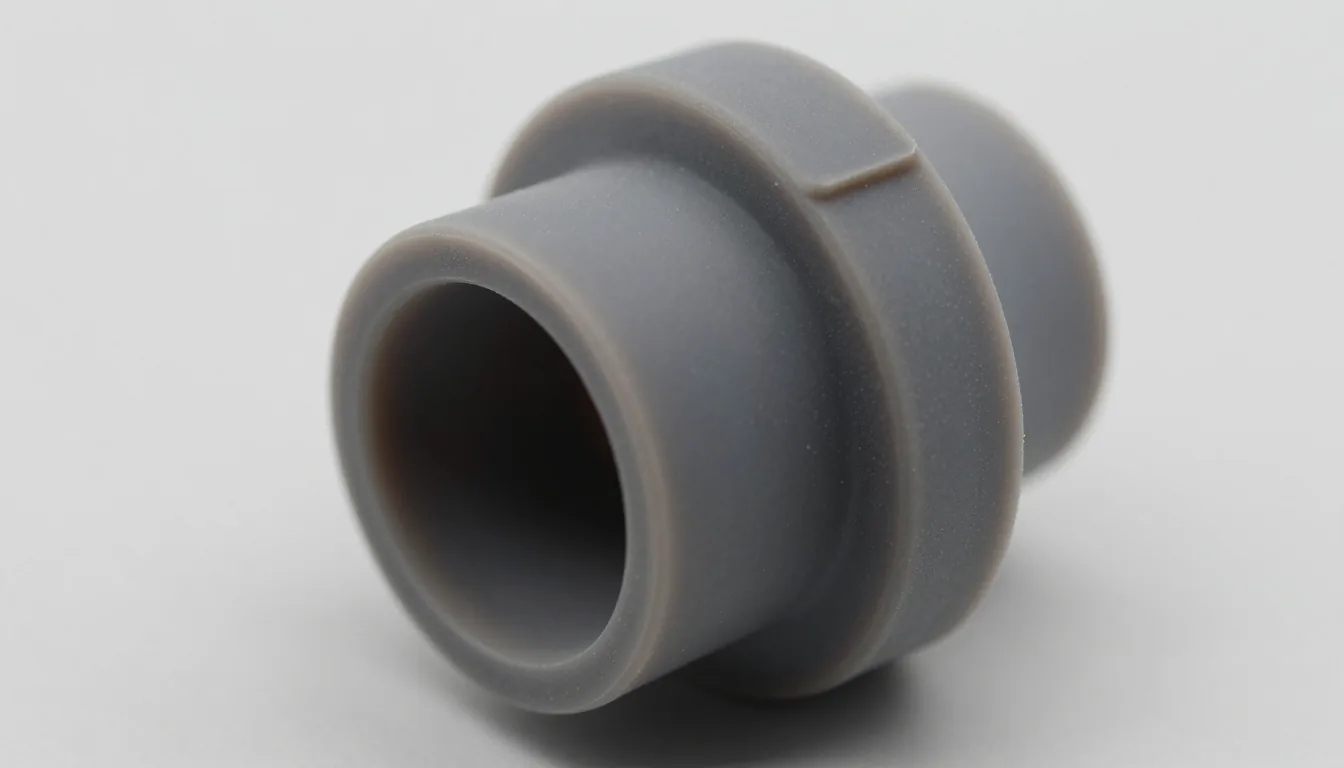
Der Einsatztemperaturbereich von Silikon reicht von extremen Kältegraden bis zu über 300 °C. Der obere Grenzwert von +315 °C bietet eine erhebliche Sicherheitsmarge über der typischen Einbrenntemperatur von 200 °C. Selbst wenn der Ofen kurzzeitig übersteuert, bleibt das Material stabil. Bei tiefen Temperaturen, wie sie in der Lagerung oder bei Transport auftreten können, verhärtet das Silikon nicht. Es behält seine Rückstellkraft bei. Diese thermische Invarianz verhindert, dass der Stopfen im kalten Bad zu fest wird und die Bohrung beschädigt, oder im Ofen zu weich wird und fließt.
Die chemische Inertheit ist ein weiterer entscheidender Faktor. Das Siloxan-Grundgerüst reagiert nicht mit den sauren oder alkalischen Bestandteilen des Kathodeneintauchlackes. Im Gegensatz zu Polyurethanen oder PVC, die durch Hydrolyse angegriffen werden können, bleibt die Struktur von Silikon intakt. Die Gasdurchlässigkeit ist gering, was verhindert, dass Dampf im Inneren der Bohrung Kondensat bildet. Diese wissenschaftlichen Eigenschaften machen Silikon zum einzigen praktikablen Material für wiederverwendbare, prozesssichere Stopfen im Kathodeneintauchverfahren.
Mechanische Haltemechanismen: Optionen für druckbeständige Stopfen
Die mechanische Funktion eines Stopfens hängt stark von seiner geometrischen Konstruktion ab. Die Wahl des richtigen Haltemechanismus ist entscheidend, um den Prozesskräften standzuhalten. Unterschiedliche Bohrungsgeometrien erfordern unterschiedliche Dichtungsprinzipien. Flansche, Konen und Rippenstrukturen erhöhen die Reibung und die Dichtkraft. Die Wahl des richtigen Produkts für die spezifische Bohrungsart ist der Schlüssel zu einer prozesssicheren Abdichtung. Eine falsche Mechanik führt zu Undichtigkeiten oder zum Verlust des Stopfens im Lackbecken.
Vorteile der SWC-Flanschstopfen bei vertikalen Bohrungen
Flanschstopfen bieten eine große Auflagefläche auf der Werkstückoberfläche. Bei vertikalen Bohrungen verhindert der Flansch, dass der Stopfen durch das Eigengewicht des Werkstücks oder durch Vibrationen herausfällt. Die Dichtwirkung entsteht durch die axiale Kompression des elastischen Materials gegen die Bohrungsöffnung. Diese Konstruktion ist besonders geeignet, wenn das Werkstück aufrecht in den Tauchkessel eintaucht. Der Flansch verteilt den Druck gleichmäßig und verhindert eine lokale Beschädigung der Kante. Die Formgebung des Flansches sollte dabei so gewählt werden, dass sie keine Lackansammlungen in Ecken zulässt. SWC-Flanschstopfen eignen sich besonders für offene, gut zugängliche Bohrungen an der Oberseite des Teils.
Dichtungsleistung konischer Flanschstopfen vom Typ SCT
Konische Geometrien nutzen eine Keilwirkung zur Abdichtung. Wenn der Stopfen in die Bohrung gedrückt wird, wandelt sich die axiale Kraft in eine radiale Dichtkraft um. Diese selbsthemmende Eigenschaft ist sehr effektiv. Konische Flanschstopfen kombinieren die axiale Haltekraft des Flansches mit der radialen Dichtwirkung des Konus. Das Material wird gleichmäßig in die Bohrungsunregelmäßigkeiten gepresst. Diese Bauform ist ideal für Bohrungen mit Toleranzen, da sie die Toleranzunterschiede ausgleicht. Die Reibung ist höher, was die Positionssicherheit im Ofen erhöht. Der SCT flanschbare konische Stopfen bietet eine sehr hohe Dichte und bleibt auch unter starkem Auftrieb sicher in der Bohrung.
Stopfengeometrie-Design für beschichtungsfreie Oberflächen
Das Design der Stopfenoberfläche bestimmt direkt die Qualität des E-Coat-Ergebnisses. Unebene Oberflächen oder scharfe Kanten stören das elektrostatische Feld und führen zu "Lackstegen". Diese Stege sind nach dem Entfernen des Stopfens am Werkstück sichtbar und erfordern aufwendige Nacharbeit. Glatte, abgerundete Übergänge und eine optimale Oberflächenenergie sind entscheidend. Das Ziel ist ein Stopfen, der die Bohrung abdichtet, aber im Lackierprozess selbst "unsichtbar" für die Lackpartikel ist.
Optimierung des Flüssigkeitsstroms bei Tutmali-Konikstopfen
Bei konischen Stopfen mit Haltebügel muss der Fluss des Lacks um den Stopfen herum laminar bleiben. Turbulenzen führen zu Luftblasen und ungleichmäßiger Beschichtung. Die Form des Halters und des Kopfes beeinflusst die Strömungsdynamik. Ein optimierter Halter lenkt die Lacksuspension sanft um den Stopfen. Die Oberfläche des Halters sollte glatt sein, um keine Partikelanziehung zu verursachen. Tutmali Konikstopfen sind so gestaltet, dass die Flüssigkeit gleichmäßig abfließt. Dies verhindert, dass sich Lack in den Kanten des Halters ansammelt. Ein sauberer Fluss sorgt für ein gleichmäßiges Finish im Randbereich der Bohrung.
Schutz der Gewindeabschnitte bei DFP-Gewindestopfen
Gewindebohrungen stellen eine besondere Herausforderung dar. Das Gewinde muss vor dem Lackeintrag geschützt werden, um die Schraubfunktion zu erhalten. Standardglattgewinde haben kleine Hohlräume, in denen Lack verbleibt. DFP-Gewindestopfen haben eine spezielle Geometrie, die das Gewinde im Inneren des Stopfens führt. Der Stopfen sitzt fest auf der Bohrungsöffnung, während der Dichtkörper das Gewinde verdrängt. So bleibt der Bereich für die Schraube sauber. Die Gewindestopfen sollten so platziert werden, dass sie den Lackstrom nicht behindern, sondern die Gewindegänge effektiv isolieren. Die Passung muss präzise sein, damit kein Lack durch die Gewindegänge kapillar aufsteigt.
Abtrennung während des Prozesses: Präventionsmethoden
Der Verlust des Dichtstopfens im Lackkessel ist ein katastrophales Szenario. Nicht nur ist die Bohrung unzureichend beschichtet, das Material des Stopfens kann auch in die Filteranlage der Tauchlinie gelangen. Dies kann zu Verstopfungen und teuren Anlagenreinigungen führen. Die Prävention dieses Risikos beginnt bei der Auswahl des Materials und der Geometrie. Ein Stopfen, der sich im Prozess löst, hat keine Chance, wiederverwendet zu werden. Die Kosten für die Reinigung des Bades sind um ein Vielfaches höher als der Verlust eines Werkstücks.
Um das Ablösen zu verhindern, muss die Reibungskraft den Auftrieb und die Schwerkraft übersteigen. Bei horizontalen Bohrungen wirkt das Gewicht des Werkstücks dem Auftrieb entgegen. Bei vertikalen Bohrungen mit der Bohrung nach unten ist das Risiko am höchsten. Hier müssen Stopfen mit hoher Reibung oder Halteelementen verwendet werden. Auch Vibrationen während des Transports auf Förderketten spielen eine Rolle. Vibriert das Werkstück, kann ein lockerer Stopfen herausgeschüttelt werden. Eine gute Passung und eine hohe Shore-Härte im Einsatzbereich verhindern dies. Die Verwendung von Stopfen mit Flanschen oder Bügeln kann das Risiko durch die zusätzliche mechanische Verankerung weiter minimieren.
Regelmäßige Inspektion der Stopfen ist notwendig. Verschleißte oder aufgerissene Silikonstopfen haben eine geringere Rückstellkraft und rutschen leichter heraus. Ein Wartungsplan für die Plug-Verwaltung stellt sicher, dass nur makellose Dichtungen in den Prozess gelangen. Die Sauberkeit der Bohrungen vor dem Einsetzen ist ebenfalls kritisch. Ölfilme oder Wassertröpfchen reduzieren die Reibung. Eine trockene, saubere Bohrung gewährleistet eine maximale Haltekraft des Stopfens während des gesamten Tauchgangs.
Einfache Entnahme und Arbeitssicherheit beim Entfernen
Nach dem Aushärten des Lacks im Ofen ist der Stopfen die einzige Komponente, die entfernt werden muss. Eine schwierige Entnahme führt zu Verletzungen der Mitarbeiter und Beschädigungen des lackierten Werkstücks. Häufig werden Werkzeuge verwendet, die die empfindliche Lackoberfläche zerkratzen. Die ergonomische Gestaltung des Stopfens ist daher ein wichtiger Aspekt der Produktionsqualität. Ein gut entfernbarer Stopfen beschleunigt den Nacharbeitsprozess und schützt die Gesundheit der Werker.
Ergonomischer Beitrag der Ausreißer-Designs
Stopfen mit einer Ausreißer-Öse oder einem Griff ermöglichen das Ziehen mit der Hand oder einem Haken. Das Design des Halters muss robust genug sein, um der Zugkraft standzuhalten, aber nicht so scharfkantig, dass es beim Berühren unangenehm ist. Ergonomisch geformte Griffe erleichtern das Anpacken in Schutzhandschuhen. Die Länge des Halters ist entscheidend: Zu kurz und man kommt nicht mit den Fingern oder Werkzeugen heran. Zu lang und der Hebel ist zu groß, was die Dichtung beim Aufziehen beeinträchtigen könnte. Ein gleichmäßiger Zug führt zum sauberen Herausgleiten des Stopfens ohne Materialverformung.
Wiederverwendbarkeit bei SPP-stufigen Stopfen
Der SPP gestufte Stopfen ist auf Langlebigkeit ausgelegt. Stufenstrukturen erlauben es, den Stopfen in verschiedenen Bohrungsgrößen zu verwenden, was die Lagerhaltung vereinfacht. Die Struktur bleibt auch nach vielen Zyklen intakt. Die Elastizität des Silikons sorgt dafür, dass der Stopfen beim Herausziehen nicht reißt. Eine saubere Entnahme ist nur möglich, wenn das Material nicht verklebt ist. Die glatte Oberfläche verhindert Lackverklebungen. Hochwertige SPP-Stopfen können hunderte Male wiederverwendet werden, was die Prozesskosten drastisch senkt.
Checkliste für die Auswahl E-Coat-kompatibler Stopfen
Die Zusammenfassung der kritischen Parameter hilft bei der systematischen Produktwahl. Eine Checkliste stellt sicher, dass keine wichtigen Kriterien übersehen werden. Diese Punkte sollten vor der Bestellung der Stopfen mit den Prozessdaten abgeglichen werden. Die richtige Spezifikation vermeidet spätere Änderungen und Ausschuss.
| Parameter | Minimalanforderung | Optimaler Wert für E-Coat |
|---|---|---|
| Temperaturbeständigkeit | 180 °C | +315 °C (Silikon) |
| Chemische Beständigkeit | Mittel | Sehr Hoch (Lösungsmittelfest) |
| Geometrie-Optionen | Glatt | Konisch oder Gewinde (je nach Bohrung) |
| Entnahmemöglichkeit | Klebehaken | Bügel oder Flansch |
| Wiederverwendbarkeit | 1-5 Zyklen | 50+ Zyklen |
Die Wahl der richtigen Kategorie für die spezifische Bohrungsart ist der letzte Schritt. Für offene Löcher sind DFP-Gewinde- oder Flanschstopfen oft ideal. Für enge Passungen eignen sich konische Varianten besser. Eine Musterbestellung zur Validierung im realen Prozess ist vor der Serienbestellung empfehlenswert. Testen Sie die Entnahme unter realen Bedingungen im Ofen nach dem Aushärten. Nur der Praxistest bestätigt die Zuverlässigkeit des Materials unter den spezifischen Bedingungen Ihrer Fertigungslinie.
Suchen Sie professionelle Silikon-Maskierungslösungen?
Als YÜZEYTEK bieten wir weltweit professionelle Silikon-Maskierungs- und Industriebeschichtungslösungen. Kontaktieren Sie uns direkt mit Ihrem Anliegen.
Ähnliche Beiträge
SPP vs. SPM Stopfen: Stufen-Geometrie und Auswahlkriterien
Kegel-, Gewinde-, Stufen- und Flanschstopfen: Die Unterschiede