دليل سدادات السيليكون للحجب: أنواع SMT وDFP وSPP وكيفية الاختيار
دليل سدادات السيليكون للحجب في اللغات العالمية
يُطلق على منتج الحجب الذي يملأ الفتحات خلال عمليات الطلاء اسم سدادات سيليكون للحجب (Silicone Masking Plugs). يحدد الجدول أدناه الرسم الصحيح لهذا المصطلح في لغات متعددة مع النطق اللاتيني التقريبي. هذا المعجم يحسم الخلافات حول كتابة الاسم عند الاستيراد أو في المواصفات الفنية.
| اللغة | الرسم الرسمي | النطق اللاتيني |
|---|---|---|
| التركية | Silikon Tapa-Tıpalar | Silikon Tapa-Tıpalar |
| الإنجليزية | Silicone Masking Plugs | Silicone Masking Plugs |
| الألمانية | Silikon-Maskierstopfen | Silikon-Maskierstopfen |
| الروسية | Силиконовые маскировочные пробки | Silikonovyye Mashirotovochnyye Probki |
| العربية | سدادات سيليكون للحجب | Suddaat Silicon lil-Hijab |
| الإسبانية | Tapones de silicona para enmascarar | Tapones de silicona para enmascarar |
| البولندية | Silikonowe korki maskujące | Silikonowe korki maskujące |
| الرومانية | Dopuri de mascare din silicon | Dopuri de mascare din silicon |
دليل تسمية سدادات السيليكون بالحروف اللاتينية والعربية
عند قراءة كتيبات الصيانة الأوروبية، ستواجه كلمة "Maskierstopfen" في الألمانية. المقطع "Stopfen" يعني السدادة، بينما يحدد المقطع "Maskier" وظيفة الإخفاء. أما في النصوص الروسية، فالتركيب مختلف جذرياً. كلمة "пробки" (Probki) تعني السدادات، ويسبقها صفة "маскировочные" (Mashirotovochnyye) التي تصفها بأدوات التغطية. في العربية، نستخدم كلمة سدادات لأنها تعبر عن الغلق التام للفتحات، وهو ما يفوق مجرد الوصل أو الانسداد.
اختلافات النطق في اللغات الأوروبية لسدادات الحجب
عند التنسيق الهاتفي مع الموردين الدوليين، يختلف النطق اللاتيني لنفس المنتج. في الفرنسية والإسبانية، تتداخل حروف العلة لتعطي رنيناً موسيقياً عند قول كلمة "Masking". في الألمانية، تظهر الحروف الساكنة المركبة بشكل أكثر حدة. الميزة الأساسية للسيليكون (Silicone) ككلمة تقنية عالمياً هي ثباتها النسبي بين اللغات. هذا التشابه يمنع الالتباس مع المطاط (Rubber) عند طلب عينات، إذ يبقى الفرق الكيميائي واضحاً للمهندسين والمصنعين على حد سواء في كل الأسواق.
تحديد نطاق الفئات: ما ضمن الفئة وما خارجها
تضم هذه الفئة السدادات القابلة لإعادة الاستخدام والمصنوعة من مطاط السيليكون، وهي مصممة للعمل ضمن نطاق حراري يمتد من 90 درجة مئوية تحت الصفر حتى 315 درجة مئوية. تدخل ضمن الفئة السدادات التي تستخدم لحماية الفتحات المغلقة أثناء الطلاء، وتُخرج منها السدادات البلاستيكية أحادية الاستخدام التي تلتصق بالسطح أو تختفي حرارياً. يوضح هذا التحديد دور الفئة الأساسية في خطوط الإنتاج.
الفرق بين السدادات ذات الرؤوس الخاصة والفتحات القياسية
تعتمد السدادات القياسية على ملاءمة أقطار الأسطوانات الداخلية للفتحات، وتوفرها ضمن هذه الفئة. أما الأدوات الخاصة، كموصلات الضغط العالي أو الأنابيب المعاكسة، فهي تحتاج لتصاميم فريدة خارج التصنيف المعتاد. في السدادات المخصصة لخطوط الوقود مثلاً، لا يكفي سد الفتحة، بل يتطلب الأمر حماية الأنظمة المجاورة، مما يعني أن فئة السدادات المعتادة تركز فقط على سد الثقوب المستديرة أو المجوفة في قطع الغيار الميكانيكية.
الفرق الجوهري بين البلاستيك والسيليكون في سدادات الحجب
لا يتحمل البلاستيك درجات حرارة الأفران العالية، فيذوب أو يتشوه عند 100 درجة مئوية تقريباً، بينما يحافظ السيليكون على خواصه حتى 315 درجة مئوية. هذا الفارق يمنع انصهار السدادة داخل القطعة المعدنية أثناء عملية الطلاء الحراري. من الناحية الميكانيكية، يمتلك السيليكون مرونة تجعله ينفصل عن المعدن بسهولة عند التبريد. أما البلاستيك فيتمدد وينكمش بشكل عشوائي، مما قد يترك بقايا لاصقة أو يمزق الطلاء المحيط بالفتحة عند محاولة إزاحته.
سدادات SMT المخروطية للحماية الأساسية للفتحات
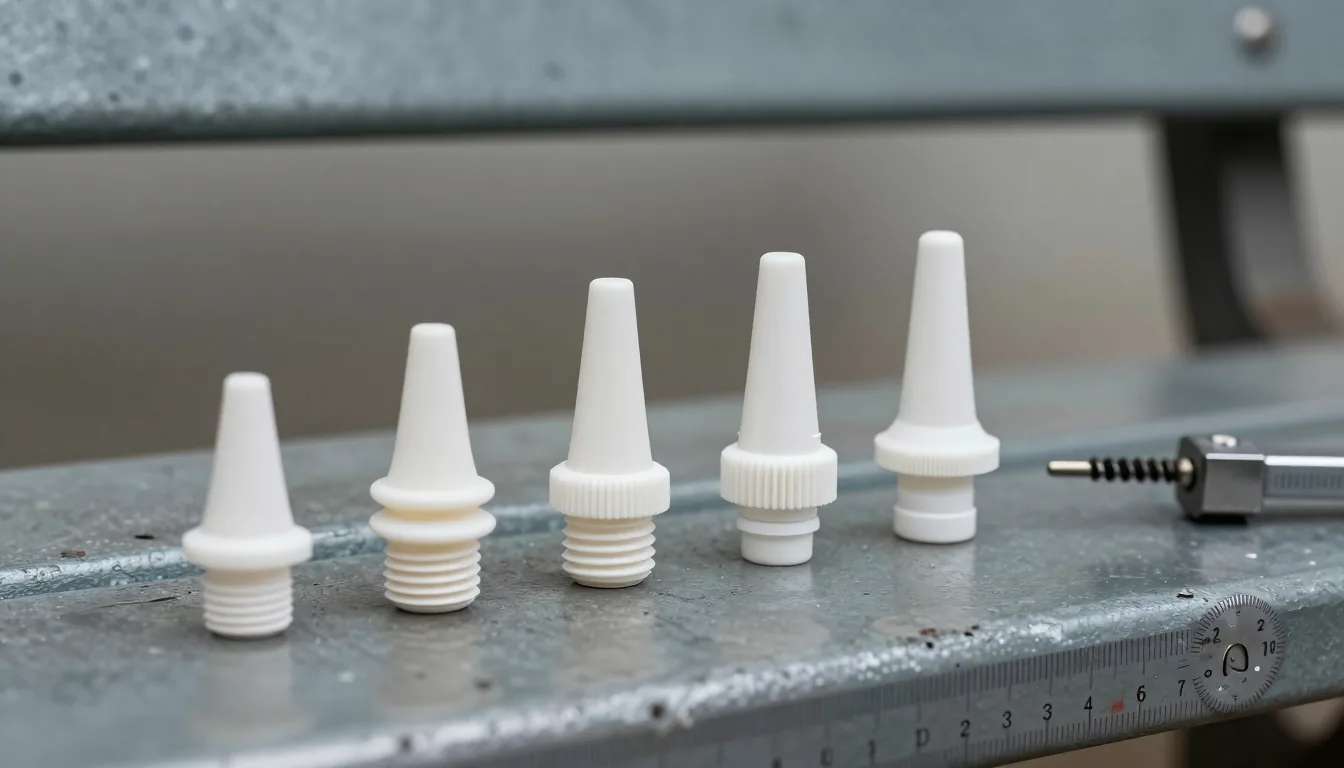
تُستخدم سدادات SMT المخروطية (SMT Tapered Plugs) لحماية الفتحات الداخلية العادية أثناء الطلاء. يعتمد عمل هذا الشكل على مبدأ الاحتكاك، حيث يُضغط الجزء المخروطي داخل الفتحة لتوسيع السيليكون في كل الاتجاهات. يعتمد اختيار هذا الطراز على مطابقة قطر القاعدة مع عمق الفتحة. هذا التصميم متين ويتحمل عمليات التركيب اليدوية المتكررة دون أن ينحني أو يتشقق.
دور زوايا المخروط في تثبيت سدادات SMT المخروطية
تعتمد زاوية المخروط في سدادات SMT على التدرج التدريجي في الاتساع. كلما زادت زاوية المخروط، قل العمق اللازم للفتحة لتثبيت السدادة بإحكام، مما يقلل من احتمالية السقوط أثناء الحركات الفيزيائية للقطعة داخل الفرن. أما المخاريط ذات الزوايا الحادة، فتحتاج إلى فتحات أعمق لتوليد قوة احتكاك كافية لمنع تسرب الطلاء. عند اختيار الزاوية، يجب مراعاة التآكل المستمر لفتحات المعدن عبر الاستخدام المكثف، لأن الفتحة الأوسع تتطلب مخروطاً أوسع لاستعادة نفس مستوى الإحكام الأصلي.
تغيرات وتحديثات فئة سدادات SMT المخروطية
تتفرع عائلة سدادات SMT المخروطية إلى أشكال متنوعة لتغطية الأقطار الدقيقة المطلوبة في خطوط التجميع. يتوفر الشكل المصمت بالكامل لحماية الفتحات من الرذاذ الخفيف الذي يتسرب عبر الشقوق الدقيقة. أما الفتحات التي تحتوي على حواف حادة أو نتوءات من عملية التصنيع، فتستفيد من أشكال مخروطية متدرجة قليلاً، حيث تلتف أطراف السيليكون حول العوائق المعدنية. هذا التنوع يجعل عائلة SMT الخيار الأول للمصانع التي تبحث عن التوازن بين سرعة التركيب ومقاومة تسرب الدهانات.
سدادات DFP الملولبة لإخفاء الأجزاء الملولبة
تعمل سدادات DFP الملولبة (DFP Threaded Plugs) على سد الفتحات الملولبة الداخلية أو الخارجية. يعتمد مبدأ عملها على الالتواء في الأخاديد المحفورة مسبقاً في القطعة المعدنية. في هذه الفئة، يلعب السيليكون دوراً مزدوجاً؛ فهو يسد عمق اللولب ويحمي حوافه من التآكل الناتج عن الصبغات السائلة. هذا الطراز ضروري جداً للقطع التي تتطلب تجميعاً ميكانيكياً دقيقاً بعد خروجها من الفرن، لأن أي طلاء داخل اللولب يعيق إدخال البراغي.
التوافق بين سدادات DFP الملولبة والأسنان الداخلية والخارجية
عند تثبيت سدادات DFP في الأسطح الداخلية، يتمدد السيليكون ليملأ الأخاديد ويمنع تسرب السوائل عبر اللولب. أما في الفتحات الخارجية، فيعمل السيليكون كعازل يمتد حول سطح اللولب ويحميه من الغبار والطلاء المتطاير. من المهم التأكد من تطابق عرض اللولب بدقة. إذا كان اللولب أوسع من السدادة، فإن السدادات ستتحرك وتسمح بتسرب الطلاء في الخطوط الداخلية، مما يؤدي إلى رفض القطعة المعدنية عند التجميع النهائي.
تشوه الشكل عند تطبيق العزم على السدادات الملولبة
يؤثر ضغط اليد أثناء لف سدادات DFP في اللولب على شكل السيليكون. إذا تم لف السدادة بعنف زائد، ينضغط السيليكون في قاعدة اللولب ويخرج من الأقطار المجاورة. هذا التشوه قد يغطي الأجزاء المجاورة للفتحة المخصصة للطلاء، مما يفسد عملها الأساسي. الحل يكمن في تطبيق ضغط متساوٍ ودقيق، مع مراعاة صلابة السيليكون (Shore A). في درجات الصلابة العالية، تحتاج إلى قوة لف أكبر، مما يتطلب تدريباً دقيقاً للعاملين لتجنب تشوهات السيليكون.
سدادات SPP متدرجة الحل المثالي للثقوب الانتقالية
تعالج سدادات SPP المتدرجة (SPP Stepped Plugs) مشكلة الفتحات غير المنتظمة التي يتغير قطرها من المدخل إلى القاع. صُممت هذه السدادات بأجزاء أسطوانية متتالية بأحجام مختلفة لتناسب التدرج الدقيق في فتحات المعدن. يوفر هذا التصميم إحكاماً ممتازاً في الفتحات المعقدة التي لا يمكن للسدادات المخروطية البسيطة سدّها، مما يمنع وصول الرذاذ إلى الأنفاق الداخلية العميقة في هيكل السيارة أو الماكينة.
فوائد العزل في سدادات SPP متدرجة البنية
تعمل السدادات المتدرجة كسلسلة من الحواجز المتتالية داخل الفتحة. إذا كان هناك ضغط داخلي أو تدفق هواء داخل الهيكل المعدني، يمنع الشكل المتدرج دخول الطلاء عبر منعطفات اللولب. تعمل كل درجة على سد قطر معين، مما يؤدي إلى تقليل المساحة الفارغة تدريجياً حتى تختفي. هذا يحمي الزوايا الحادة داخل الفتحة من الترسبات السميكة التي يصعب إزالتها لاحقاً، ويضمن بقاء السطح الداخلي نظيفاً تماماً.
التصميم المتموضع لسدادات SPP متدرجة في الثقوب المتغيرة القطر
عند تركيب سدادات SPP في فتحات متدرجة، يجب ملاحظة الفرق بين فتحة البداية وفتحة النهاية. في فتحات البداية، يتم تثبيت القاعدة الأكبر لتوفر نقطة ارتكاز ثابتة. أما في فتحة النهاية، فيدخل الجزء الأضيق بعمق محدد. إذا تم دفع السدادة بقوة زائدة، قد تنثني الأجزاء الأرق وتتلف. لذلك، تتطلب هذه السدادات توجيهاً دقيقاً وتأكيداً بصرياً للتأكد من وصول كل جزء متدرج إلى فتحة القطر المقابلة له تماماً.
سدادات SCT المخروطية ذات الحافة لتنظيف السطح الخارجي
تُستخدم سدادات SCT المخروطية ذات الحافة (SCT Flanged Tapered Plugs) لإغلاق الفتحات التي تتطلب حماية السطح المحيط من قطرات الدهان السائلة. يبرز حافة السيليكون من فتحة المعدن لتعمل كدرع واقي حول الفتحة نفسها. تعتمد سدادات SCT على مبدأ سد الفتحة بالمخروط من الداخل، مع استخدام الحافة الخارجية كغطاء سطحي يمنع انتشار الطلاء خارج محيط الفتحة.
دور حافة سدادات SCT المخروطية في منع تناثر الطلاء
عند رش الطلاء عالي الضغط، تنعكس قطرات سائلة من الأسطح المائلة المجاورة للفتحة. بدون حافة، تتجمع هذه القطرات على حافة الفتحة وتدخل إلى اللولب الداخلي. تعمل الحافة في سدادات SCT كحاجز طارد، حيث تنزلق القطرات على انحدار الحافة وتعود للخارج. هذا يضمن أن حافة الفتحة المعدنية تبقى نظيفة تماماً وجاهزة للتجميع النهائي مع المطاط الصناعي أو حلقات الإحكام.
موقع سدادات SCT المخروطية ذات الحافة في الثقوب العميقة
يُستخدم هذا الطراز عندما تكون مساحة السطح المحيط بالفتحة صغيرة وتحتاج إلى حماية إضافية. في الثقوب العميقة التي لا تتحمل ضغطاً ميكانيكياً كبيراً، تعمل الحافة على رفع نقطة الارتكاز بعيداً عن فتحة اللولب. هذا يقلل من احتمال تمزق السيليكون عند إزالة السدادة من الأسطح الملوثة بالدهان السائلة. في خطوط الإنتاج عالية السرعة، تسمح الحافة للعامل بإمساك السدادة بسهولة عند خلعها دون لمس السطح المعدني الملوث.
الفئات الخاصة الأخرى: أنواع UW وSTM وأنواع القابضة
بالإضافة إلى العائلات الأساسية SMT وDFP، توجد فئات خاصة مثل UW وSTM وYMTP. تعالج هذه الطرازات مشاكل هندسية دقيقة لا تحلها السدادات المصمتة العادية. تُستخدم السدادات القابضة أو ذات الخطافات (Tutmalı) في الأماكن التي يجب أن تبقى فيها السدادات معلّقة بالقطعة المعدنية أثناء الغسيل المائي، مما يمنع فقدان السدادات في أحواض السوائل.
تفسير رموز UW وYMTP في سدادات الحجب
تُشير الرمز UW إلى السدادات ذات الأجنحة الجانبية المصممة لتثبيت السيليكون في فتحات ذات انحناءات أو أشكال بيضاوية. تُستخدم YMTP عادة في التطبيقات التي تتطلب فتحات مفتوحة لتفريغ الغازات المحبوسة داخل الهيكل أثناء التسخين. هذه التصميمات المتخصصة تمنع ضغط الهواء الداخلي الذي قد يؤدي إلى دفع السدادات القياسية من مكانها أثناء عملية الأفران الحرارية.
أنواع السدادات القابضة المزودة بخطاف تثبيت
يحتوي طراز STM على خطاف معدني أو حلقة سيليكونية تبرز من رأس السدادة. تُعلق هذه الخطافات على حافة القطعة المعدنية. عند إخراج القطعة من الفرن ولفّها في أحواض المذيبات، تبقى السدادات معلقة في مكانها. هذا يمنع تسرب المذيبات إلى الثقوب المكشوفة، ويزيد من عمر السدادة لأنها لا تسقط في الأوساخ أو تختلط مع قطع الغيار الصغيرة في الصناديق.
معايير اختيار الحرارة والصلابة لسدادات السيليكون
تتطلب عملية اختيار السدادات تحديد نوع السيليكون بناءً على المدى الحراري والصلابة (Shore A) المناسبين. تعمل مادة السيليكون في نطاق واسع من 90 درجة تحت الصفر إلى 315 درجة مئوية. في عمليات طلاء المسحوق، تتعرض الأفران عادةً لدرجة حرارة تتراوح بين 180 و220 درجة مئوية. أما عمليات الطلاء الكهربائي بالكهرباء (E-coat)، فتتراوح درجة حرارة التصلب فيها بين 180 و200 درجة مئوية. يجب اختيار المادة التي لا تتصلب حرارياً عند هذه المستويات.
مدى حرارة طلاء المسحوق وطلاء E-coat لسدادات الحجب
في طلاء المسحوق، تتعرض المادة لضغط الهواء الساخن الذي قد يذيب البلاستيك، لكن السيليكون يتحمل هذه البيئة. يجب التأكد من أن السدادة المصنوعة من السيليكون لا تتحلل كيميائياً ولا تفقد مرونتها. أما في الطلاء الكهربائي بالكهرباء (E-coat)، فينبغي اختيار المادة التي لا تمتص الماء عند التبلل. بعض أنواع السيليكون تمتص الماء وتنتفخ، مما قد ينفجر عند تسخينه لاحقاً في الفرن. لذلك يجب تحديد نوع السيليكون المناسب حسب السائل المستخدم.
تأثير صلابة Shore A على قوة إمساك سدادات السيليكون
تتراوح صلابة السيليكون عادة بين 45 و80 Shore A. السدادات الصلبة (مثلاً 70 Shore A) توفر قوة إمساك عالية في الفتحات واسعة النطاق، مما يمنع انزلاقها أثناء الاهتزازات العالية في خط الإنتاج. أما السدادات الأرق (50 Shore A)، فتدخل بسهولة في الفتحات العميقة وتوزع الضغط بشكل متساوٍ. في الفتحات الدقيقة، تستخدم صلابة 55 إلى 60 Shore A كحل وسط بين سرعة التركيب وقوة الاحتكاك، مما يقلل من إجهاد عامل التجميع.
فصل المحتوى الحالي والروابط الداخلية في دليل السدادات
تتضمن هذه الصفحة تصنيفات المنتجات وخطوات الاختيار التفصيلية لكل عائلة سدادات. يختلف هذا عن المقالات العامة التي تركز على مبادئ حماية الأسطح. تهدف هذه الصفحة إلى أن تكون مرجعاً فنياً للمهندسين الذين يبحثون عن أكواد المنتجات وأرقام الطراز، بدلاً من المعلومات النظرية حول حماية الأسطح من التآكل.
لماذا تحتاج إلى دليل فئات منفصل لسدادات السيليكون؟
يبحث المشتركون في هذه الصفحة عن مواصفات أقطار السدادات وأبعادها لتطابق أبعادهم في التصميم ثلاثي الأبعاد. المقالات التمهيدية لا تقدم بيانات أبعاد دقيقة ولا أرقام الطراز. من خلال فصل هذه الصفحة، يمكن للمستخدمين الوصول إلى أكواد الطراز مثل SMT أو DFP مباشرة، وتحديد الأبعاد الداخلية والخارجية لكل منتج على حدة دون إرباك القارئ بمعلومات لا علاقة لها بالاختيار الهندسي الدقيق.
استراتيجية التوجيه نحو مقال التعريف الأساسي لسدادات الحجب
يتم ربط هذه الصفحة بشكل مباشر مع دليل التعريف الأساسي للسدادات المصنوعة من السيليكون. هذا الربط يضمن أن القارئ الذي يحتاج إلى شرح عام لكيفية عمل السيليكون أو طرق تخزينه يمكنه الرجوع إلى المصدر الأساسي. أما المستخدم الذي يحتاج إلى تفاصيل تقنية متعلقة بالاختيار، فيتم توجيهه مباشرة إلى الفئات المتخصصة. هذا الفصل يحسن تجربة المستخدم ويقلل من الارتباك حول استخدام المنتج في البيئات المختلفة.
قائمة المعلومات المطلوبة للحصول على عرض سعر دقيق لسدادات الحجب
للحصول على عرض سعر مناسب، يجب تقديم ستة أنواع من البيانات الأساسية إلى المورد. تساعد هذه البيانات في تحديد نوع السيليكون وكمية الإنتاج المطلوبة بدقة. من دون هذه المعلومات، قد يُقدم عرض لمنتج لا يناسب درجة الحرارة المطلوبة أو شكل الفتحات في خطوط الإنتاج.
البيانات الحاسمة الستة المطلوبة من موردي سدادات السيليكون
- الأكواد الرئيسية للفتحات في تصميم قطع الغيار.
- المدى الحراري الأقصى الذي تتعرض له القطعة أثناء عملية الطلاء.
- تفاصيل شكل الفتحة (هل هي أسطوانية أم مخروطية أم متدرجة؟).
- الكمية المطلوبة في كل دفعة تصنيع شهرية أو سنوية.
- عدد مرات الاستخدام المتوقع لكل سداد قبل تلفها.
- نوع السائل المستخدم لتنظيف السدادات بعد كل استخدام (مثل المذيبات أو الماء).
أسئلة شائعة في المواصفات التقنية لسدادات السيليكون وإجاباتها
- س: هل يمكن استخدام السدادات البلاستيكية بدلاً من السيليكون؟
ج: كلا، تذوب البلاستيك في فرن الطلاء الحراري وتتسبب بتلف القطعة. - س: كيف أختار المقاس الصحيح؟
ج: تعتمد المقاسات على قطر الفتحة والعمق. يرجى مراجعة أرقام الطراز في دليل المنتجات الخاص بفئتك. - س: هل تحتاج السدادات إلى تشحيم عند تركيبها؟
ج: كلا، تشحيم السيليكون يمنع تثبيت الطلاء عند تجميع القطعة لاحقاً.
منتجات ذات صلة: silikon-tapa-tipalar, smt-konik-tapalar, dfp-disli-tapalar, spp-kademeli-tapalar, sct-flansli-konik-tapalar
هل تبحث عن حلول احترافية للحجب بالسيليكون؟
في YÜZEYTEK نقدم حلول حجب بالسيليكون وطلاء صناعي احترافية حول العالم. تواصل معنا فورًا لتلبية احتياجاتك.
مقالات ذات صلة
ما هي سدادة الحجب السيليكونية؟ كيف تعمل في الطلاء بالمسحوق والطلاء الكهربائي
تنظيف السدادات السيليكونية: 5 طرق لإطالة العمر الافتراضي