ما هي سدادة الحجب السيليكونية؟ كيف تعمل في الطلاء بالمسحوق والطلاء الكهربائي
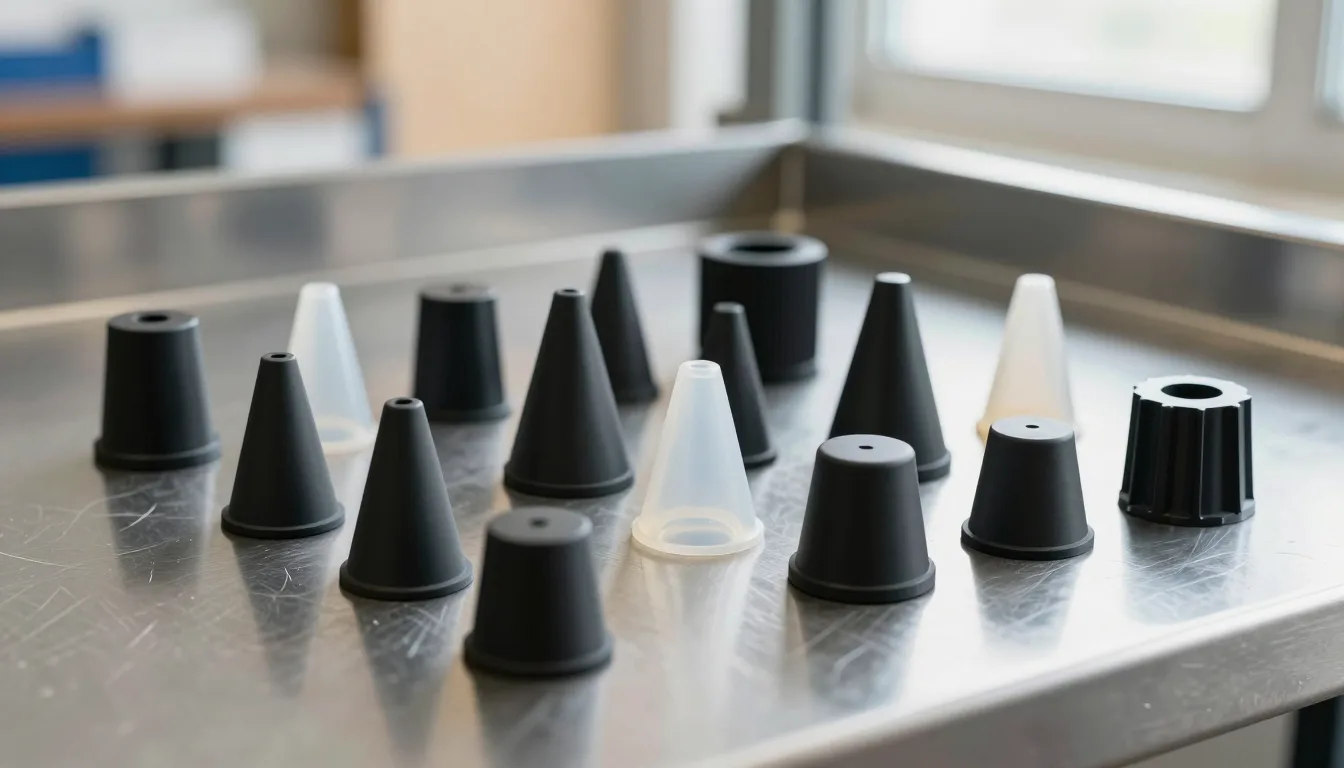
سدادة الحجب السيليكونية قطعة مرنة تُدخل في الثقوب الملولبة وفتحات المسامير والأسطح التي يجب حمايتها قبل الطلاء. وظيفتها تُختصر في جملة واحدة: تمنع الطلاء من الدخول وتحافظ على سلامة القلاووظ. وفي خطوط الطلاء بالمسحوق والطلاء الكهربائي بالغمر، يحدد اختيار السدادة المناسبة جودة التجميع وعدد مرات توقف الخط لإعادة العمل.
نتتبع في هذا الدليل رحلة السدادة داخل العملية. نوضح أين تجلس، ولماذا تصمد داخل فرن المعالجة، وأي شكل هندسي يناسب أي ثقب، والأخطاء التي تسبب معظم حالات فشل الحجب. وفي النهاية تجد تسلسل اختيار المقاس الذي يمكن تطبيقه على قطعتك.
ما وظيفة سدادة الحجب السيليكونية؟
السدادة قطعة مطاطية مصبوبة من مادة مرنة مصممة لتحمل الحرارة ومواد الطلاء بصورة متكررة. عند رش القطعة أو غمرها، تُغلق السدادة فتحة الثقب ميكانيكيًا، فلا يتسرب المسحوق أو الطلاء أو سوائل المعالجة إلى الداخل.
ليست السدادة غطاء بلاستيكيًا عاديًا. تعمل أفران الطلاء بالمسحوق عادة بين 180 و220 درجة مئوية، وتتم معالجة الطلاء الكهربائي بالغمر بين 180 و200 درجة مئوية. كثير من المواد البلاستيكية تلين في هذا النطاق، وتأخذ تشوهًا دائمًا، وتنزلق من الثقب. أما سداداتنا السيليكونية فمصنفة من 90 درجة مئوية تحت الصفر إلى 315 درجة مئوية. تبقى حرارة الفرن داخل هذا النطاق، فتحافظ السدادة على مرونتها، وتبقى في مكانها، وتُفك دون أن تترك أثرًا على الطلاء.
دور السدادة في خط الطلاء بالمسحوق
يُشحن المسحوق كهربائيًا ويُرش على قطعة مؤرضة. تلتصق الجزيئات المشحونة بالسطح الخارجي، ويضعف المجال الكهربائي داخل الثقوب والتجاويف. تُعرف هذه الظاهرة بقفص فاراداي. ورغم ذلك تصل كمية من المسحوق إلى فتحة الثقب وإلى أول لفات القلاووظ. بعد المعالجة يتحول هذا المسحوق إلى طبقة صلبة، فلا يدور البرغي بحرية.
تسد السدادة السيليكونية هذا المسار بطريقتين:
- تُغلق فتحة الثقب ميكانيكيًا، فلا يدخل المسحوق.
- تحافظ على مرونتها في حرارة الفرن، فلا تخرج من الثقب.
مع السدادة الصحيحة تخرج القلاووظ من الفرن نظيفة. يسير التجميع بوتيرته الطبيعية دون إعادة تشكيل اللولب أو إصلاحه. يظهر التوفير في محطة لاحقة، لذلك يُغفل حسابه كثيرًا، لكنه توفير حقيقي.
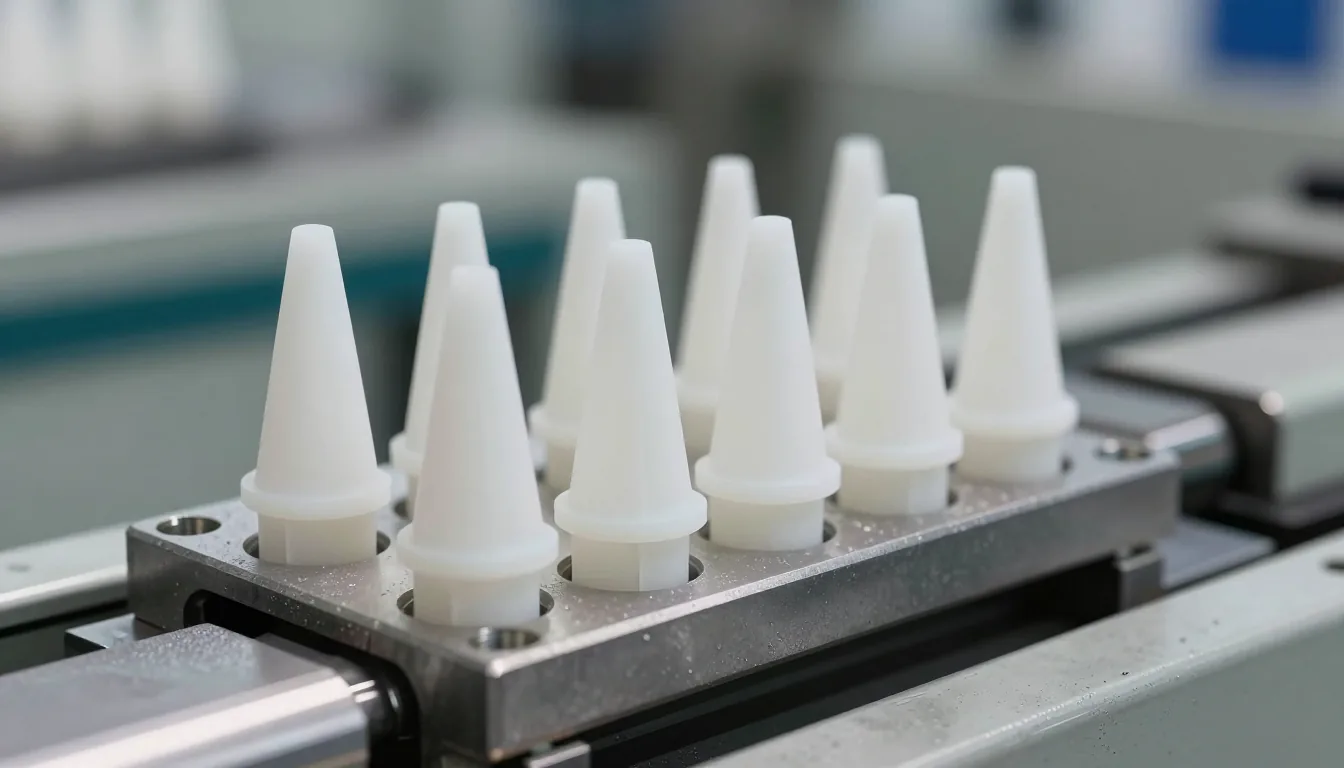
دور السدادة في خط الطلاء الكهربائي بالغمر
في الطلاء الكهربائي بالغمر، المعروف أيضًا بالكاتافوريز، تُغمر القطعة كاملة في حوض الطلاء، ويترسب الطلاء بفعل التيار الكهربائي. ولأن القطعة مغمورة بالكامل، تصل السوائل إلى كل ثقب مفتوح. وجود الطلاء داخل القلاووظ والثقوب المغلقة يسبب عيوب تجميع وسماكة غير متساوية.
تظهر هنا خاصيتان مهمتان. الأولى الإحكام: يجب أن تشكل السدادة حاجزًا لا ينفذ منه سائل الحوض. الثانية مقاومة المواد الكيميائية: لا يجوز أن يؤدي تركيب الحوض ودرجة الحموضة والمذيبات إلى انتفاخ السدادة أو تليينها. تحقق السيليكون توازنًا بين الخاصيتين. عند فك السدادة تكون القلاووظ نظيفة وحافة الطلاء مستقيمة.
بعد الحوض تدخل القطعة إلى الفرن. تبقى السدادة في مكانها حتى تتصلب الطبقة. إذا فُكت مبكرًا جدًا فقد تتشقق حافة الطلاء وتظهر هالة حول الثقب. لذلك تُفك السدادة بعد الفرن، عندما تبرد القطعة بما يكفي لحملها بالقفاز.
لماذا السيليكون؟
يبدأ اختيار المادة من حرارة الفرن وكيمياء الحوض. يتميز السيليكون بخمس نقاط:
- نطاق الحرارة: من 90 درجة مئوية تحت الصفر إلى 315 درجة مئوية وفق بياناتنا. تقع أفران المسحوق والغمر داخل هذا النطاق.
- المرونة: صلابة من 45 إلى 60 وحدة على مقياس شور A تجعل السدادة سهلة الإدخال باليد وثابتة داخل الثقب.
- مقاومة التشوه الدائم: تعود السدادة إلى شكلها بعد الفرن وتعمل على القطعة التالية.
- مقاومة المواد الكيميائية: الطلاء ومزيل الشحوم وسائل الحوض لا تسبب انتفاخها.
- الحفاظ على السطح: السدادة السيليكونية بالمقاس الصحيح لا تترك حلقة أو بقعة على السطح المطلي.
تمر مركبات السيليكون وسداداتنا بمعالجة لاحقة مدتها أربع ساعات. تُخرج هذه المرحلة المواد المتطايرة وتثبت قيمة الصلابة. وبفضلها تتصرف السدادات من الدفعة نفسها بالطريقة نفسها على الخط.
متى يكون PVC أو مادة أخرى الخيار الأفضل؟
ليست كل خطوط الإنتاج تعمل فوق 200 درجة مئوية. في تجفيف الطلاء السائل والطلاءات منخفضة الحرارة والعمليات في درجة حرارة الغرفة، تكون أغطية PVC عملية. يقع نطاق منتجات PVC لدينا بين 60 درجة تحت الصفر و177 درجة مئوية، وهو كافٍ لكثير من أفران الطلاء السائل وخطوط الغسيل. مادة PVC أقل تكلفة وأكثر صلابة، لذلك تقدم مرونة أقل عند التركيب. إذا تجاوزت حرارة الفرن 177 درجة مئوية، فاختيار السيليكون ضروري. يعمل شريط البوليستر للحجب من 0 إلى 200 درجة مئوية، وشريط كابتون من 0 إلى 260 درجة مئوية. كثيرًا ما يُستخدم الشريط والسدادة على التعليق نفسه، ويتبع الاختيار شكل السطح المراد حمايته.
تصميم التعليق مهم أيضًا
قد تفشل السدادة الصحيحة إذا عُلقت القطعة بطريقة غير مناسبة. في الثقب المتجه إلى الأسفل تسحب الجاذبية السدادة إلى الخارج. وفي الثقب المتجه إلى الأعلى يتجمع المسحوق عند الحافة. التعليقات التي تحمل الثقوب أفقيًا أو بميل بسيط تسهل عمل السدادة. كما أن حرارة الفرن غير متساوية، فقد تكون المناطق القريبة من الباب أكثر حرارة. السدادات في هذه المواقع تحتاج هامش أمان من الحد الأعلى.
أنواع السدادات واستخداماتها
الثقوب ليست متشابهة. الثقب الملولب والثقب المغلق وفتحة الصاج والسطح المفتوح تحتاج كلها شكلًا هندسيًا مختلفًا. أبرز عائلات منتجاتنا:
| نوع السدادة | الشكل الهندسي | الاستخدام المعتاد |
|---|---|---|
| سدادات SMT المخروطية | جسم مخروطي وسطح استناد مسطح | ثقوب دائرية بأقطار مختلفة، تركيب سريع |
| سدادات DFP الملولبة | جسم مطابق لملف القلاووظ | ثقوب ملولبة متريّة، حماية قلاووظ التجميع |
| سدادات SPP المتدرجة | درجتان أو أكثر من الأقطار | ثقوب يتغير قطرها مع العمق |
| سدادات SCT المخروطية ذات الشفة | جسم مخروطي مع شفة | حماية السطح المحيط بالثقب أيضًا |
| سدادات UW المزدوجة المخروطية | مخروط من الطرفين | ثقوب يمكن الوصول إليها من الجهتين، دون اتجاه محدد |
| سدادات STM الإدخالية | جسم أسطواني مع قناة تثبيت | ثقوب مستقيمة تحتاج تثبيتًا محكمًا |
الشكل الهندسي نصف القرار فقط. طريقة تعليق القطعة واتجاه مسدس الرش وتوزيع الحرارة داخل الفرن تغير النتيجة أيضًا. قد يحتاج الثقب المتجه إلى الأسفل إلى شفة أو عنصر تثبيت، حتى لو كانت السدادة المخروطية العادية مناسبة للقطر.
للثقوب المخروطية تُستخدم سدادات SMT المخروطية، وللثقوب الملولبة سدادات DFP الملولبة، ولحماية السطح حول الثقب سدادات SCT ذات الشفة.
كيف تختار المقاس الصحيح؟
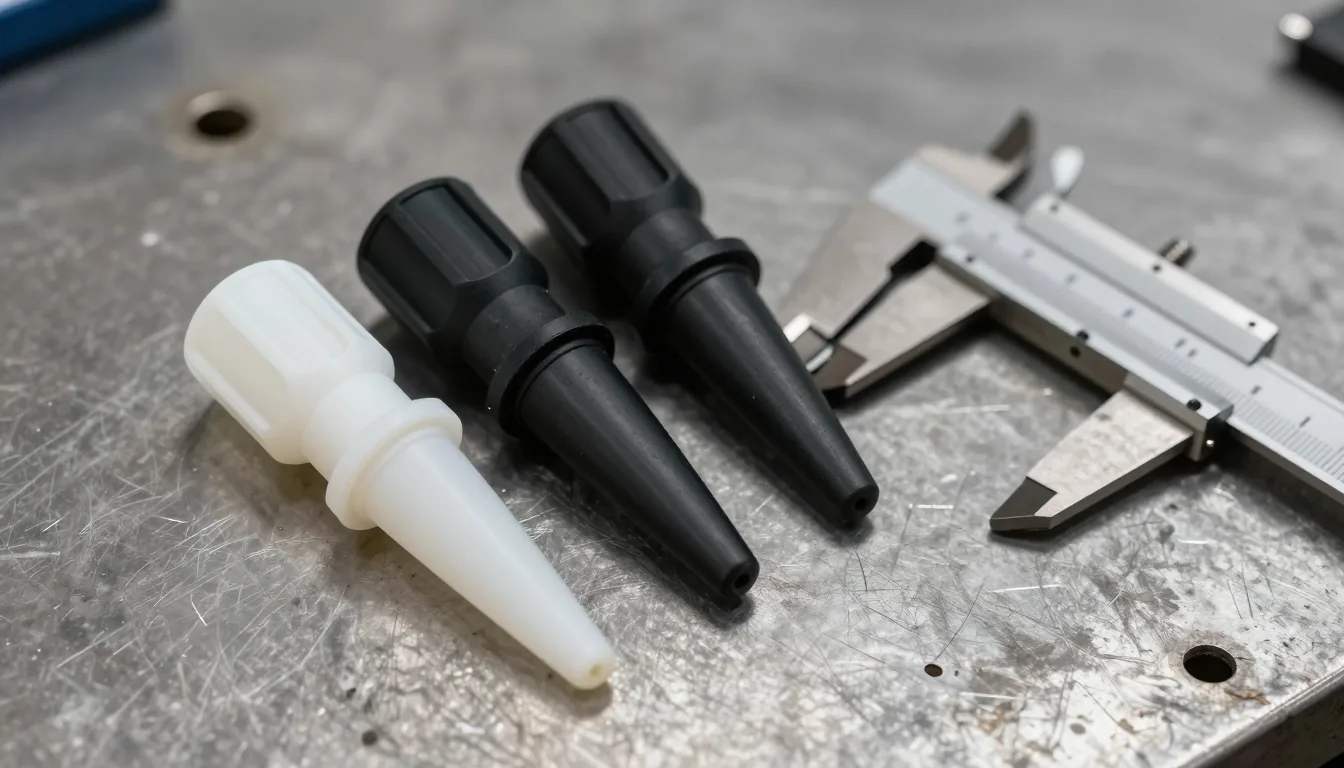
يحدد المقاس ما إذا كانت السدادة ستؤدي عملها. اتبع هذا الترتيب:
- قِس الثقب. استخدم القدمة ذات الورنية في اتجاهين. في الثقوب البيضاوية سجّل أكبر قطر وأصغره.
- تحقق من القلاووظ. في الثقوب الملولبة أكد خطوة اللولب بأمشاط القلاووظ. السدادة ذات الخطوة الخاطئة ستقاوم من أول لفة.
- قِس العمق. يجب أن يدخل الجسم في الثقب دون أن يبرز، وبعمق كافٍ للإحكام. اترك فراغًا في قاع الثقوب المغلقة.
- افحص السطح. إذا كانت المنطقة حول الثقب يجب أن تبقى دون طلاء، فاختر موديلًا بشفة.
- أكد حرارة الفرن. يجب أن تبقى حرارة التشغيل داخل النطاق المحدد للسدادة.
نتناول جداول المقاسات والتفاوتات في المقال التالي. وهنا نذكر قاعدة واحدة: السدادة الأقرب إلى قطر الثقب ليست دائمًا الصحيحة. يُختار الجسم حسب القطر الخارجي للقلاووظ لا القطر الداخلي. ومن يختار القياس الخطأ يجد السدادة مرتفعة عن السطح ثم تتحرك داخل الفرن.
خطوات التطبيق
- تنظيف الثقب. أزل الرايش والزيت وبقايا المعالجة. الثقب الملوث يمنع الجلوس الكامل.
- فحص السدادة. استبعد أي سدادة بها تمزق أو تشقق أو تشوه دائم. تُفحص السدادات المعاد استخدامها في كل دورة.
- إدخال السدادة. اضغطها مستقيمة داخل الثقب. السدادة المخروطية لا تحتاج قوة كبيرة. تُثبت الملولبة باليد بإدخال أول لفة والتدوير مع عقارب الساعة.
- التحقق من الجلوس. يجب أن تلامس الشفة السطح وأن تستقيم السدادة. الميل هو السبب الأول للحركة داخل الفرن.
- الطلاء والمعالجة. قد يتراكم الطلاء على جسم السدادة، وتبقى فتحة الثقب مغلقة. عند مخرج الفرن يجب أن تكون السدادات في مكانها.
- الفك. انتظر حتى تبرد القطعة بما يكفي لحملها بالقفاز. سحب السدادة وهي ساخنة يمزقها وقد يضر بحافة الطلاء.
أخطاء شائعة في المصنع
- اختيار سدادة صغيرة. تجلس مرتخية ويصل المسحوق إلى القلاووظ، وتظهر التكلفة لاحقًا في إصلاح اللولب.
- الاستغناء عن الشفة. تختلف سماكة الطلاء حول الثقب وتظهر حلقة مرئية على الأسطح الظاهرة.
- الإدخال في ثقب مدهون بالزيت. تنزلق السدادة وتسقط في الفرن. التنظيف يسبق الحجب لا يليه.
- إعادة استخدام السدادة بلا حد. السيليكون مرن، لكن التمزق وتغير الصلابة يظهران مع الوقت. يلزم تتبع الدفعات والفحص الدوري.
- تجاهل ظروف الفرن. إذا تجاوز الخط الحرارة المقدرة، تأخذ السدادة تشوهًا دائمًا.
ضبط الجودة وتتبع الدفعات
تُقاس سدادة الحجب بثلاثة أمور: ثبات المقاس والصلابة وسلامة السطح. نأخذ عينات من كل دفعة. نقيس الأبعاد بالقدمة وجهاز عرض المقطع، والصلابة بمقياس شور A، ونفحص السطح بحثًا عن الزوائد والتمزقات وآثار القالب.
في جانب العميل يستحق اعتماد القطعة الأولى وقتًا. ركّب السدادة، وشغّل القطعة في الفرن الحقيقي، وافحص الثقب بعد الطلاء، واختبر القلاووظ بالمقياس. بهذه الخطوة تظهر معظم المفاجآت قبل بدء الإنتاج التسلسلي.
منهج YÜZEYTEK
تنتج YÜZEYTEK منذ عام 2014 منتجات تقنيات معالجة الأسطح في منطقة توزلا بإسطنبول. تُصنع سدادات الحجب السيليكونية ومركبات السيليكون وأغطية PVC والشُرَط ومواد البلاستيزول ضمن الانضباط الإنتاجي نفسه. تُتحقق الأبعاد وبيانات الحرارة لكل دفعة.
لاختيار السدادة المناسبة نحتاج مقاس الثقب ومعلومات القلاووظ وحرارة الفرن. أرسل صورة قطعتك ومقاساته، ونحدد السدادة معًا. تجد عائلات المنتجات في فئة أغطية السيليكون الواقية، وللثقوب الملولبة يمكن الانتقال مباشرة إلى سدادات DFP الملولبة.
أسئلة شائعة
كم مرة يمكن إعادة استخدام السدادة السيليكونية؟
يتوقف العمر على حرارة الفرن وكيمياء الطلاء وطريقة الفك. افحص السدادة في كل دورة واستبعدها عند التمزق أو التشقق أو التشوه الدائم. نوصي بفحص مرتبط بالدفعات بدلًا من رقم ثابت للدورات.
هل يمكن استخدام السدادة نفسها للمسحوق والطلاء الكهربائي؟
في معظم الحالات نعم. في الطلاء الكهربائي تكون مقاومة المواد الكيميائية والإحكام أكثر أهمية. أرسل تركيب الحوض ونؤكد اختيار المادة.
هل تُركب السدادة قبل الطلاء أم بعده؟
قبله. وتُفك بعد المعالجة والتبريد. تركيبها بعد الطلاء يعني أن الثقب تلوث بالفعل، ولا يبقى للحجب أي فائدة.
هل تبقى علامة حول الثقب؟
لا تبقى عند اختيار الصلابة والمقاس الصحيحين. السدادة الصلبة جدًا أو الصغيرة جدًا التي تُدخل بقوة قد تترك حلقة على السطح.
هل تبحث عن حلول احترافية للحجب بالسيليكون؟
في YÜZEYTEK نقدم حلول حجب بالسيليكون وطلاء صناعي احترافية حول العالم. تواصل معنا فورًا لتلبية احتياجاتك.
مقالات ذات صلة
تنظيف السدادات السيليكونية: 5 طرق لإطالة العمر الافتراضي
الحجب في عمليات E-coat والكاتافوريز: دليل تطبيقي شامل