Выбор заглушек для E-Coat: Силикон против электростатики
Критические точки отказа при выборе заглушек для ванны катафореза
Правильно подобранные силиконовые заглушки гарантируют герметичное перекрытие отверстий и стабильное положение внутри детали на всех этапах электроосаждения. Основная проблема состоит в том, что даже минимальная смещение или пропуск жидкости приводят к браку готовой продукции и необходимости дорогостоящей ручной доработки.
Понимание реальных нагрузок позволяет сократить простои линии и снизить уровень дефектов. Инженеры производств сталкиваются с тремя ключевыми рисками: всплыванием элементов из-за гидродинамического воздействия, отложением диэлектрического состава на поверхности заглушки и деформацией материала при высокотемпературной сушке. Каждый из этих факторов может быть нейтрализован за счет правильного выбора геометрии, твердости и химического состава изделия.
Вместо универсальных решений из резины или полипропилена специалисты рекомендуют использовать специализированные силиконовые компоненты. Они обладают упругостью, сохраняют форму при нагреве и не проводят электрический ток, что критично для электростатического процесса. Ниже мы разберем физику процессов в ванне и подберем конструкции, которые выдерживают реальные цеховые условия.
Физические испытания процесса E-Coat: температура, жидкость и химическая среда
Электроосаждение протекает в агрессивной жидкой среде при длительном воздействии высоких температур. Силиконовые изделия демонстрируют стабильные характеристики в диапазоне от −90 до +315 °C, что полностью перекрывает технологические требования.
Стабильность материала в печи при 180-200 °C
После нанесения покрытия детали попадают в сушильную камеру, где температура воздуха поддерживает 180-200 °C. Обычные эластомеры теряют жесткость, текут или растрескиваются. Силикон сохраняет первоначальные механические свойства, не выделяя летучих веществ и не оставляя следов на поверхности металла. Это исключает загрязнение ванны и снижает риск отслоения краски в зоне контакта.
Агрессивные условия катафорезного ванны
Жидкость содержит водно-смолистые дисперсии, растворители и стабилизаторы. Длительное погружение вызывает набухание дешевых полимеров, изменение диаметра заглушки и нарушение уплотнения. Силиконовая матрица устойчива к органическим растворителям и слабо реагирует на ионы водорода или катафорирующих смол. Результат предсказуем: деталь выходит из ванны без следов отложения в закрытых полостях.
Влияние электростатического притяжения: осаждение покрытия на поверхность заглушки
Диэлектрические свойства силикона блокируют электрическое поле и предотвращают миграцию заряженных частиц краски к поверхности изделия.
Эффект Фарадея и скопление краски в зазорах
Эффект экранирования полей приводит к снижению интенсивности покрытия в глубоких отверстиях. Если заглушка не полностью перекрывает вход, частичный ток вызывает неравномерное наращивание слоев по краю. Полное прилегание и плавный переход в фланец минимизируют зазоры. Правильная конусность и упругость позволяют изделию плотно облекать кромку, устраняя зоны, где электрическое поле распределяется неоднородно.
Важность диэлектрической проницаемости материала
Пороговые значения диэлектрической проницаемости определяют глубину проникновения поля в изделие. Чем выше изоляционные показатели, тем меньше заряженных частиц оседает на боковых гранях. Силиконовые смеси с модифицированными добавками обладают минимальной электропроводностью, обеспечивая эффект «невидимости» для процесса осаждения. Это сокращает количество наплывов и облегчает дальнейшую сборку.
- Изоляция: предотвращение проводимости тока в зону обработки.
- Формообразование: плавное сопряжение с поверхностью детали.
- Экранирование: снижение локальной напряженности электрического поля.
Прочность заглушек против гидравлического давления: риск всплытия в ванне
Механическая устойчивость к выталкивающей силе и гидродинамическому напору определяет целостность процесса окунания.
Влияние давления жидкости на смещение изделия
При погружении или извлечении компонентов возникает разница давлений между внешней и внутренней сторонами отверстия. Динамическое движение жидкости при перемещании конвейерной подвески создает локальные перепады, способные выдавить слабо зафиксированный элемент. Коническая форма с плавным профилем снижает коэффициент аэродинамического (гидродинамического) сопротивления и равномерно распределяет нагрузку. Упругое деформирование компенсирует толчки, возвращая изделие в исходное положение.
Ошибки в выборе размера и нарушения герметичности
Слишком малый диаметр вызывает протечки, а чрезмерный приводит к перекосу и деформации кромки отверстия. Требуется точная подгонка по посадочному месту. Использование изделий с фиксаторами или упругими лепестками обеспечивает предварительное натяжение до контакта с деталью. Это исключает зазоры, через которые жидкость может попасть во внутреннюю полость или вызвать скопление краски на границе.
Научная основа выбора силикона: диапазон гибкости от −90 до +315 °C
Термический диапазон −90/+315 °C определяет применимость силикона в условиях пикового нагрева и хранения компонентов. Данный материал не требует предварительного прогрева, сохраняет эластичность при хранении на стеллажах в холодных складах и мгновенно принимает нагрузку при контакте с деталью.
Химическая инертность силикона не вступает в реакцию с катафорирующими смолами, не окисляется и не выделяет пластификаторов. Это критично для предотвращения «силиконовых пятен» или отслаивания краски после сушки. При возврате изделия в помещение с комнатной температурой оно мгновенно восстанавливает геометрические размеры, что обеспечивает пригодность для многократного использования без потери упругости.
По сравнению с термопластичными пластиками, силикон демонстрирует линейную зависимость деформации от нагрузки. Это позволяет рассчитать необходимое усилие запрессовки и предсказать поведение элемента в потоке жидкости. Стабильность характеристик снижает вариативность процесса и повышает процент выхода годной продукции.
Механизмы механического захвата: варианты конусных заглушек
Фланцевые и конические конструкции обеспечивают надежную фиксацию за счет упругой деформации и распределения усилия по контактной поверхности.
Преимущества фланцевых заглушек серии SWC для вертикальных отверстий
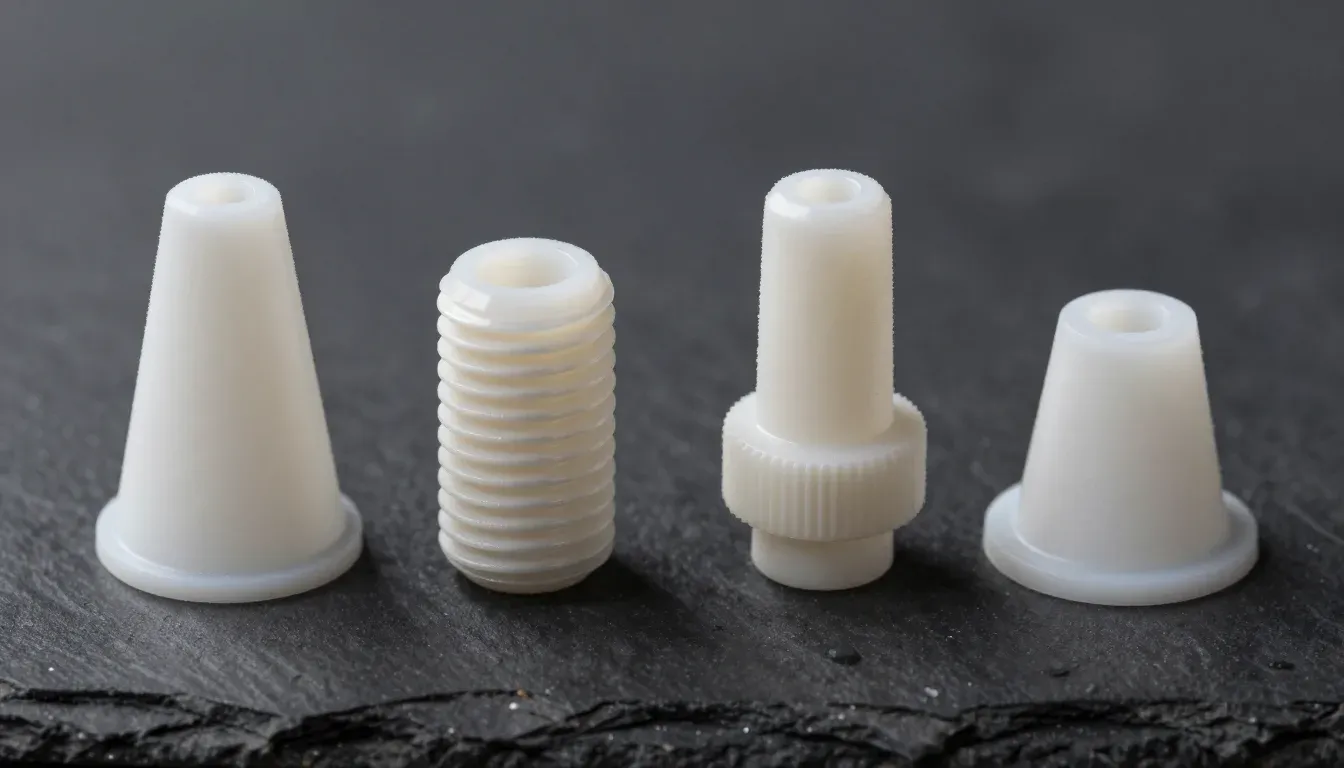
Изделия SWC с фланцем разработаны для монтажа в горизонтальных и вертикальных посадочных местах. Верхняя площадка выполняет роль ограничителя хода и одновременно увеличивает площадь перекрытия. Благодаря упругому обхвату фланец плотно прилегает к плоскости детали, предотвращая заклинивание или частичное смещение при вибрации подвесок.
Эффективность конусных заглушек серии SCT
Конические изделия SCT используют принцип клинового уплотнения. Чем глубже посадка, тем выше радиальное давление на стенки. Это гарантирует отсутствие просачивания жидкости даже при значительном давлении в ванне. Конусность подбирается под допуски отверстия, что позволяет сохранить целостность обработанной поверхности металла без риска замятия кромок.
Геометрия заглушек для обеспечения чистых поверхностей
Форма изделия напрямую влияет на гидродинамику потока и качество прилегания к металлу.
Оптимизация направления потока в конусных заглушках с фиксатором
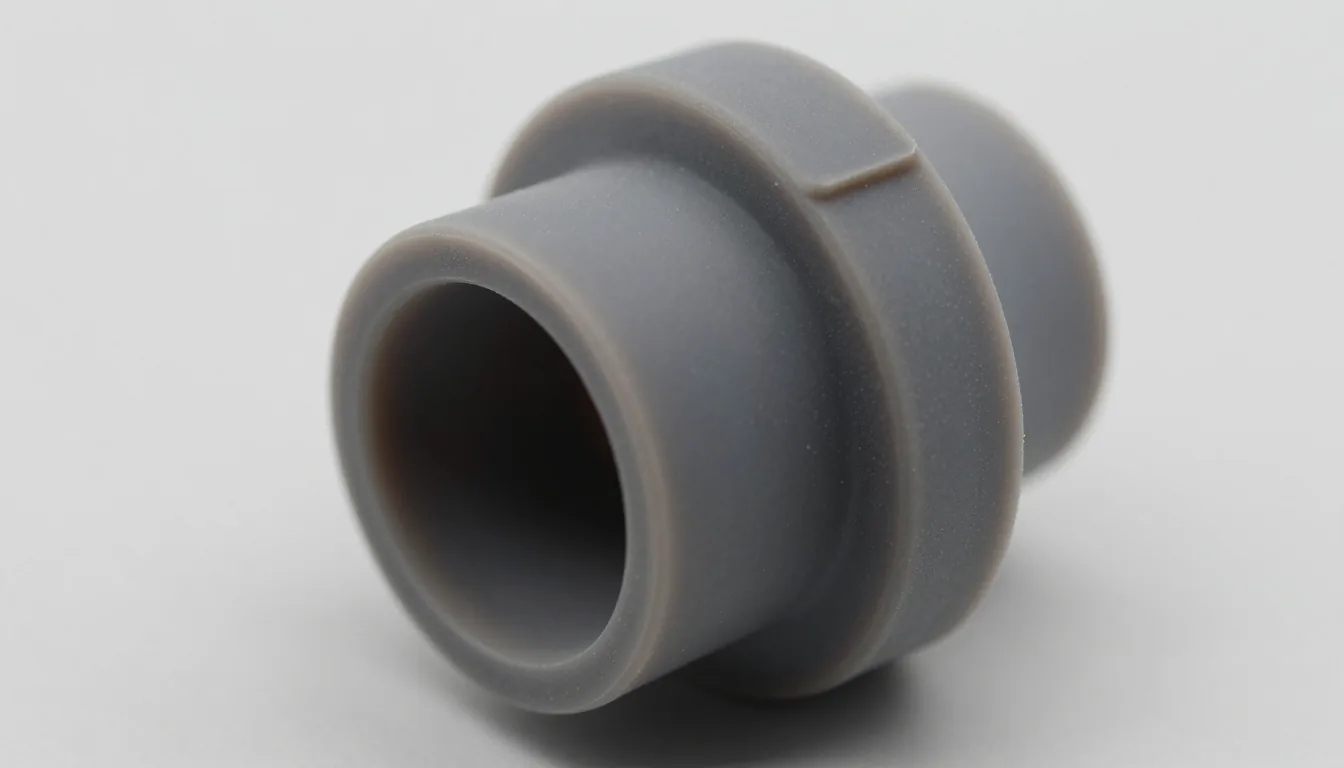
Плавные радиусы и отсутствие острых кромок снижают турбулентность при движении жидкости вдоль поверхности. Это уменьшает отложение загрязнений на стыке и облегчает удаление заглушки. Модели с дополнительными упорами обеспечивают повторное центрирование при извлечении из ванны, исключая смещение в момент перехода в зону сушки.
Защита резьбовых участков в винтовых заглушках серии DFP
Наружная резьба на корпусе позволяет точно дозировать глубину установки. При этом важно, чтобы профиль резьбы не мешал обтеканию. Специальные винтовые модификации защищают внутренние витки от попадания вязкой краски, сохраняя функциональность резьбы после обработки. Изделие легко закручивается вручную без применения инструмента, что повышает производительность.
Предотвращение выпадения заглушек во время процесса
Смещение изделия из посадочного места является главной причиной брака после сушки. Удержание обеспечивается комбинацией формы, материала и правильного монтажа.
Перед загрузкой в конвейер оператор выполняет визуальный контроль фланца и упругого хвостовика. Если заглушка не до конца вошла в гнездо, гидравлическая нагрузка при погружении выбьет ее. Важно контролировать допуски отверстия: заусенцы, следы сварки или остаточные масла нарушают адгезию. Регулярная проверка посадочных мест и использование конических профилей с увеличенным коэффициентом трения силикон-металл исключают потерю элементов.
При конвейерной транспортировке вибрация передается на каждую единицу. Упругие хвостовики работают как демпферы, поглощая высокочастотные колебания. Это предотвращает постепенное выталкивание, известное как эффект «ползания». Инженеры рекомендуют фиксировать компоненты в одной ориентации относительно потока и использовать направленные конусы для снижения выталкивающей силы.
| Тип заглушки | Основной механизм фиксации | Зона применения в E-Coat |
|---|---|---|
| SWC с фланцем | Ограничение хода фланцем + радиальное уплотнение | Горизонтальные и вертикальные глухие отверстия |
| SCT коническая | Клиновое натяжение по конусу | Высокое давление, глубокие полые каналы |
| Конусная с держателем | Демпферный хвостовик + обхврат кромки | Сквозные отверстия, вибрационные линии |
| DFP винтовая | Точная регулировка глубины резьбой | Резьбовые посадочные места, точная подгонка |
Удобство извлечения и требования по охране труда
После выхода из печи изделия должны сниматься без заеданий и повреждения покрытия.
Вклад дизайна с язычками для извлечения в эргономику
Отсутствие острых кромок и мягкий материал предотвращают порезы и микротравмы на сборочном участке. Формирование упругих язычков или утолщений на хвостовой части позволяет быстро подцепить заглушку пальцами или пластиковым инструментом. Это снижает время такта на операцию и сокращает количество ошибок при снятии.
Многоразовость изделий серии SPP с ступенчатой конструкцией
Ступенчатые заглушки серии SPP адаптируются под несколько смежных размеров отверстий. Одна позиция может обслуживать несколько типов деталей, что снижает номенклатуру и повышает экономическую эффективность. После промывки изделия сохраняют эластичность, не требуют замены каждый цикл и выдерживают множественные термические циклы.
Чек-лист выбора заглушек, совместимых с процессом E-Coat
Итоговый подбор компонента выполняется по параметрам процесса, геометрии детали и требованиям к обслуживанию.
- Термический допуск: материал должен выдерживать 180-200 °C без течи или потери эластичности. Только силикон гарантирует стабильный диапазон −90/+315 °C.
- Гидравлическое давление: коническая форма с фланцем или фиксатором противостоит выталкиванию при погружении.
- Диэлектрическая проницаемость: полная изоляция поверхности, исключающая налипание диэлектрического состава.
- Размер и посадка: выбор конусности по фактическим зазорам детали, без перерасхода и замятия кромок.
- Эргономика: наличие хвостовиков для ручного снятия, совместимость с многоразовым использованием в конвейерных линиях.
Соблюдение этих параметров обеспечивает бесперебойную работу линии, снижение затрат на переделку и сохранение качества покрытия. Регулярный аудит посадочных мест, контроль износа силиконовых компонентов и точная настройка конвейера позволяют поддерживать стабильный процент выхода годной продукции.
Часто задаваемые вопросы
Как заглушки остаются на месте при электроосаждении? Решения для стойкости к давлению жидкости и нагреву до 200°C с использованием силикона.
Ищете профессиональные решения для силиконового маскирования?
YÜZEYTEK предоставляет профессиональные решения для силиконового маскирования и промышленных покрытий по всему миру. Свяжитесь с нами, чтобы обсудить ваши задачи.
Похожие статьи
Пробки SPP vs SPM: Геометрия ступеней и критерии выбора
Конические, резьбовые, ступенчатые и фланцевые пробки: в чём разница