بقايا لاصق شريط Kapton: 4 أسباب وكيفية منعها
مقدمة: جذور مشكلة بقايا لاصق كابتون
تظهر بقايا لاصق شريط كابتون على الأسطح عادةً بسبب تفاعلات حرارية معقدة تتجاوز حدود استقرار المادة اللاصقة أو تطبيق تقنيات إزالة غير صحيحة. يعتمد حل هذه المشكلة بشكل أساسي على التحكم الدقيق في درجات الحرارة، وزوايا السحب، وظروف المعالجة، لضمان فصل نظيف دون ترك أثر على السطح المعدني أو البلاستيكي.
يُعد شريط كابتون، المصنوع من بولي إيميد، حلاً قياسياً في التطبيقات الإلكترونية والصناعية التي تتطلب مقاومة حرارية تصل إلى 260 درجة مئوية. ومع ذلك، فإن طبيعة المادة اللاصقة الحساسة للحرارة تجعلها عرضة للتصلب أو التحلل إذا لم تتم إدارتها بعناية. في هذا الدليل، نستعرض أربعة أسباب رئيسية لبقاء اللاصق على السطح، ونقدم إجراءات وقائية عملية تضمن كفاءة الإنتاج وجودة السطح النهائي.
1. التحلل الحراري: حد استقرار السلسلة البوليمرية
يعتبر الانحراف الحراري العامل الأكثر تأثيراً في فشل الفصل النظيف للشريط. تتكون المادة اللاصقة من سلاسل بوليمرية مصممة لتحمل درجات حرارة محددة ضمن نطاق تشغيلي محكم. عندما تتجاوز درجة حرارة المعالجة الحدود الموصى بها، تبدأ هذه السلاسل في التغير البنيوي الدائم. هذا التغير لا يؤثر فقط على خصائص الالتصاق الأولي، بل يغير بشكل جوهري كيفية تفاعل اللاصق مع السطح عند التبريد.
حد 260 درجة مئوية ودرجة التحول الزجاجي
تصل شريط كابتون إلى حد تحمّل نظري قدره 260 درجة مئوية، لكن الأداء الأمومي للالتصاق يتدهور قبل الوصول لهذا الحد بكثير. تلعب درجة التحول الزجاجي دوراً محورياً هنا؛ فهي النقطة التي تتحول فيها المادة من حالة مرنة مطاطية إلى حالة صلبة زجاجية. تجاوز هذه النقطة يؤدي إلى تجمد حركة الجزيئات، مما يجعل إزالة الشريط مستحيلة دون كسر طبقة الالتصاق نفسها. لذلك، يجب ضبط أفران المعالجة لتكون دقيقة جداً، مع هامش أمان يمنع التعرض المفرط للحرارة حتى لثوانٍ معدودة، لأن التراكم الحراري قد يسبب تلفاً لا رجعة فيه في خصائص الفصل.
التحلل التأكسدي للمادة اللاصقة
بالإضافة إلى التغيرات الفيزيائية، يتعرض اللاصق لتحلل أكسدي كيميائي عند التعرض الطويل للهواء الساخن. الأكسجين في الفرن يتفاعل مع الروابط العضوية في اللاصق، مما يؤدي إلى تكوين مركبات صلبة ملتصقة بالسطح المعدني. هذا التفاعل الأسرع عند درجات الحرارة العالية يخلق بقايا لونية (اصفرار أو اسوداد) وبقايا صلبة يصعب مسحها بالمذيبات القياسية. الوقاية هنا تتطلب إما تقليل وقت التعرض للحرارة إلى أدنى حد ممكن، أو استخدام بيئات خاملة (مثل النيتروجين) في التطبيقات الحرجة، لضمان بقاء الخصائص الكيميائية لللاصق مستقرة وقابلة للإزالة.
2. ديناميكيات التصلب: العلاقة بين وقت المعالجة والضغط
لا يعتمد نجاح إزالة الشريط فقط على الحرارة، بل على تفاعل دقيق بين الوقت والضغط أثناء التطبيق. التصلب غير المكتمل أو الزائد عن الحد يخلق مشاكل مماثلة من حيث البقايا. فهم هذه الديناميكية يساعد في ضبط معايير التشغيل لتجنب التصاق دائري أو غير متساوي.
وقت المعالجة الحرارية الكافي
يحتاج اللاصق إلى وقت كافٍ ليتشكّل بشكل متجانس تحت الضغط، ولكن هذا الوقت يجب أن يكون متوازناً. إذا كانت فترة المعالجة قصيرة جداً، قد لا يلتصق الشريط بإحكام كافٍ، مما قد يؤدي إلى تسرب سوائل أو مواد كيميائية تحت الشريط، والتي تتفاعل لاحقاً وتخلق بقايا لزجة. من ناحية أخرى، الوقت الزائد يعزز عمليات التصلب الحراري المذكورة سابقاً. الحل يكمن في تحديد "نافذة معالجة" مثالية لكل منتج، حيث يكتمل التشكل الميكانيكي للالتصاق دون بدء التدهور الحراري الكيميائي. هذا يتطلب اختباراً صارماً لعينات أولى لتحديد التوازن الدقيق.
الضغط غير الكافي أثناء التطبيق
يؤدي الضغط غير المتجانس أثناء وضع الشريط إلى مناطق ذات التصاق ضعيف وأخرى ذات التصاق قوي مفرط. المناطق ذات الالتصاق المفرط قد تنغرس في مسامات السطح أو تشوه الطبقة اللاصقة، مما يزيد من طاقة الفصل اللازمة للإزالة. عندما يُسحب الشريط، تنفصل هذه المناطق بقوة أقل أو أكثر، مما يترك بقايا في نقاط محددة. يجب استخدام بكرات الضغط الآلية أو أدوات يدوية مصممة هندسياً لضمان توزيع ضغط متساوي عبر عرض الشريط بأكمله، خاصة عند التعامل مع أسطح غير منتظمة أو منحنية، لضمان تلامس كامل ومنتظم يمنع تشكل "جيوب هوائية" تتحول لاحقاً إلى نقاط تصاق دائمة.
3. ميكانيكية الإزالة: التأثير المثلثي للزاوية، السرعة، والصدمة الحرارية
كيفية سحب الشريط من السطح هي الخطوة الأخيرة والحاسمة التي تحدد وجود البقايا من عدمه. كثير من المهندسين يهملون هذه المرحلة، معتقدين أن المادة اللاصقة هي المسؤولية الوحيدة. الحقيقة أن ميكانيكية السحب تلعب دوراً كبيراً في كفاءة الفصل.
قاعدة الزاوية 90 درجة وسطح الكسر
أظهرت الدراسات التجريبية أن السحب بزاوية قريبة من 90 درجة (عمودية على السطح) يقلل من مساحة التلامس التي تتعرض للقص في وقت واحد، مما يسمح بفصل تدريجي ومنظم. السحب بزاوية منخفضة (أقل من 30 درجة) يضع قوة قص هائلة على طول خط كبير من اللاصق، مما يزيد من احتمالية تمزق الطبقة اللاصقة بدلاً من انفصالها عن السطح. يجب تدريب الفنيين على سحب الشريط بسرعة ثابتة وبزاوية حادة نحو الخلف مباشرة، مع الحفاظ على توتر متساوٍ لمنع التموجات التي قد تقطع الشريط وتترك جزءاً منه ملصقاً بالسطح.
خطأ الإزالة قبل التبريد
أحد الأخطاء الشائعة هو سحب الشريط عندما يكون السطح لا يزال ساخناً. عند هذه المرحلة، يكون اللاصق في حالة لزوجة عالية وشبه سائلة، مما يجعله يندمج مع سطح المعدن بدلاً من الانفصال. عند التبريد لاحقاً، يتجمد هذا الاندماج ويصبح جزءاً من السطح. القاعدة الذهبية هي الانتظار حتى يبرد السطح إلى درجة حرارة الغرفة أو أقل قليلاً، حيث يتحول اللاصق إلى حالة صلبة ومطاطية تسهل انفصاله نظيفاً. يجب قياس درجة حرارة السطح بمقياس حرارة بالليزر قبل بدء الإزالة، ووضع علامة واضحة في مسار الإنتاج تمنع الإزالة المبكرة.
4. تجهيز السطح: التحكم في الخشونة والتلوث
جودة السطح المستهدف هي الأساس الذي تُبنى عليه كل النتائج اللاحقة. لا يمكن لالتصاق نظيف أن يحدث على سطح غير نظيف أو غير مناسب فيزيائياً.
قيمة Ra والاحتجاز الميكانيكي
خشونة السطح، المقاسة بقيمة Ra، تحدد مدى تغلغل اللاصق في تجاعيد المعدن المجهرية. الأسطح الخشنة جداً تسمح للاصق بالتدفق داخل التجاعيد وتشكيل ما يسمى بـ "الاحتجاز الميكانيكي"، حيث يصبح اللاصق محصوراً في الحفر المجهرية، مستحيل الإزالة إلا بتجريف ميكانيكي. يجب تلميع الأسطح المتعامل معها مع شريط كابتون إلى قيمة Ra منخفضة (مثلاً أقل من 0.8 ميكرومتر) لتقليل مساحة التماسك الميكانيكي. قبل التطبيق، يجب فحص السطح تحت ضوء مكبر للتأكد من خلوها من الحفر العميقة أو الخدوش التي قد تعمل كمصائد للاصق.
تفاعل الجزيئات الزيتية والغبارية مع اللاصق
الملوثات مثل زيود التشحيم، الأصابع البشرية، أو الغبار الصناعي تتفاعل مع مكونات اللاصق. هذه الملوثات تعمل إما كعازل يمنع الالتصاق الحقيقي (مما يؤدي إلى تقشير جزئي وبقايا حواف) أو كمحفز لتفاعلات كيميائية غير مرغوبة تحت الشريط أثناء المعالجة الحرارية. يجب تنظيف الأسطح باستخدام مذيبات متطايرة سريعة الجفاف (مثل الأيزوبروبيل الكحولي النقي) ومسحها بقطع قماش غير مبرشمة قبل كل تطبيق. تكرار عملية التنظيف مهم، خاصة إذا كان هناك تأخير بين التنظيف ووضع الشريط، لمنع تراكم تلوث ثانوي في بيئة المصنع.
5. أخطاء التبريد: التبلور وتصلب طبقة اللاصق
عملية التبريد بعد المعالجة الحرارية ليست مجرد انخفاض في درجة الحرارة، بل هي مرحلة تحول طوري حاسمة. التبريد السريع وغير المتحكم فيه قد يفرض إجهادات حرارية على طبقة اللاصق.
التبريد السريع مع الإجهاد الحراري
عند إخراج القطع من الفرن، قد يعمد بعض العمال إلى تبريدها بالماء البارد أو الهواء المكثف لتسريع الإنتاج. هذا الصدمة الحرارية تسبب انكماشاً غير متساوٍ بين السطح المعدني وطبقة اللاصق. المعدن ينكمش بشكل مختلف عن البوليمر، مما يولد إجهاداً قصياً على واجهة الالتصاق. هذا الإجهاد قد يكسر الروابط الميكانيكية أو يجعل السطح متشققاً ميكروسكوبياً، مما يسهل اختراق البقايا. يجب السماح بالتبريد الطبيعي في بيئة محمية أو باستخدام تبريد تدريجي بطيء لتقليل الإجهاد الحراري والحفاظ على تماسك الطبقة اللاصقة ككتلة واحدة قابلة للفصل.
درجة حرارة السطح وتوقيت الإزالة
كما ذُكر سابقاً، التوقيت هو كل شيء. يجب تحديد نقطة حرارة آمنة للإزالة، غالباً ما تكون تحت 50 درجة مئوية، حيث يكون اللاصق صلباً بما يكفي للفصل لكن ليس صلباً جداً لدرجة الهشاشة. استخدام مجسات حرارة مدمجة في خط الإنتاج أو فحص عشوائي بالحراريات يضمن الالتزام بهذا التوقيت. أي محاولة للإزالة عندما تكون الحرارة مرتفعة، حتى قليلاً، تزيد من مخاطر البقايا بشكل أسي. يجب أن تكون هذه المعايير جزءاً من تعليمات العمل المكتوبة والمثبتة في محطات الإزالة.
6. مواد بديلة: حلول البوليستر الأخضر منخفضة اللزوجة
في بعض التطبيقات التي لا تتطلب درجات حرارة قصوى، قد يكون شريط كابتون خياراً غير مثالي بسبب حساسيته للحرارة والضغط. هنا تبرز أهمية تقييم بدائل أخرى توفر توازناً أفضل بين المقاومة الحرارية وسهولة الإزالة.
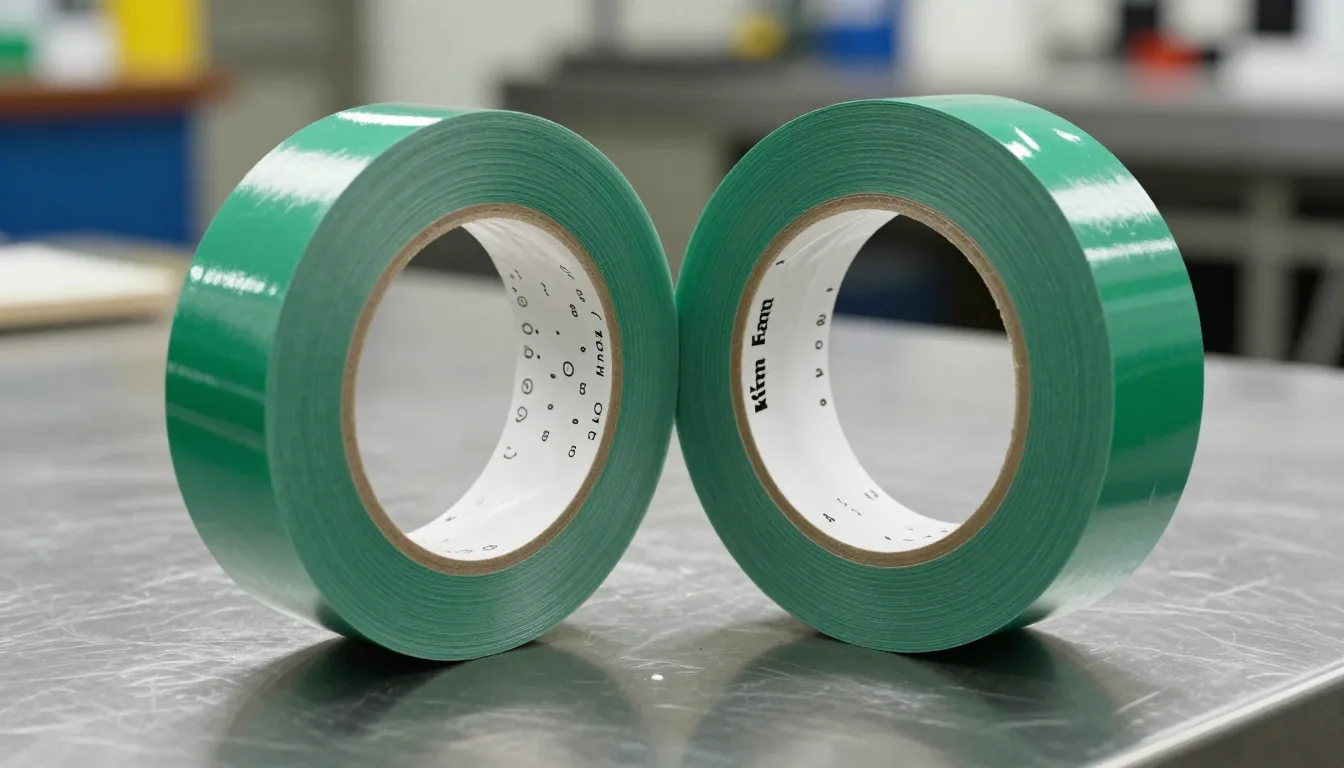
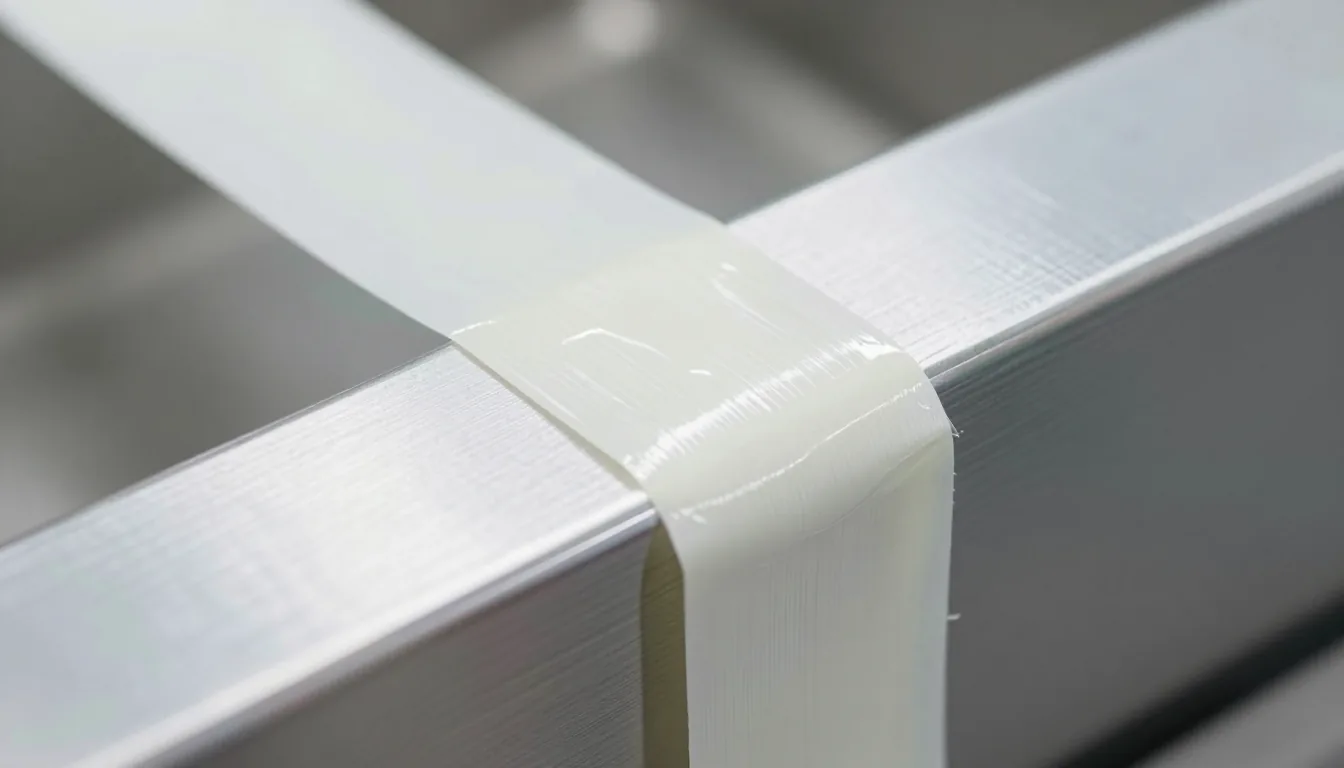
شريط البوليستر الأخضر (Masking Tape) يمثل حلاً عملياً للعديد من التطبيقات الإلكترونية والصناعية المتوسطة الحرارة. يتميز هذا الشريط بتكوين لاصق مختلف يهدف إلى البقاء مستقراً دون الالتصاق الدائم بالأسطح المعدنية أو البلاستيكية. على عكس كابتون الذي يعتمد على بولي إيميد صلب، يعتمد البوليستر على مرونة أكبر في الغلاف الخارجي، مما يسمح بتشتت الإجهادات أثناء السحب بشكل أفضل. كما أن المادة اللاصقة المصممة لهذا النوع تكون ذات لزوجة منخفضة تحت الحرارة، مما يمنعها من التدفق داخل مسامات السطح الخشن بسهولة. اختيار هذا الشريط يجب أن يعتمد على تقييم دقيق لدرجة الحرارة القصوى في العملية؛ إذا كانت أقل من 150 درجة مئوية، فإن البوليستر الأخضر غالباً ما يعطي نتائج أنظف وأسرع إزالة، مع تقليل تكاليف التنظيف اللاحقة بشكل ملحوظ.
7. تحليل مخاطر البقايا في أشرطة التقويم القرصية
يختلف تطبيق الأشرطة القرصية عن الأشرطة الطويلة في طبيعة الضغط والمناطق المعزولة. هذه الأشرطة، المصممة لتغطية مناطق دائرية محددة، تتعرض لضغط مركزي قوي قد يضاعف من مشاكل الالتصاق الحراري إذا لم يتم التعامل معها بحذر.
في التطبيقات الدقيقة، مثل عزل الوصلات الكهربائية أو حماية مكونات الحساسية، تُستخدم أشرطة التقويم القرصية بكثرة. مشكلة البقايا هنا تكون أكثر تعقيداً بسبب الشكل الدائري الذي يخلق مركز ضغط حيث لا يوجد اتجاه واضح للسحب. إذا تعرضت هذه الأشرطة لحرارة عالية، قد يتصلب مركز القرص ويصعب رفعه، مما يؤدي إلى تمزيقه وترك حافة دائرية ملصقة. الحل يكمن في استخدام أشرطة قرصية ذات خلفية أقوى (Carrier) تسمح بأخذها بالكامل في قطعة واحدة، وتجنب وضعها في مناطق ذات إجهاد حراري متدرج عالي. يجب أيضاً التأكد من أن قطر القرص يتطابق تماماً مع المنطقة المراد عزلها، لتجنب تداخل الحواف الذي يزيد من احتمالية التقشير الجزئي والبقايا.
8. التوافق مع الإجراءات: دليل العمل القياسي (SOP)
الاتساق في التطبيق هو الضامن الوحيد لتكرار النتائج الناجحة. الاعتماد على خبرة الفنيين الفردية ليس كافياً في بيئات الإنتاج الضخم حيث يجب أن تكون الجودة ثابتة بنسبة 100%.
يجب أن يتضمن كل خط إنتاج يستخدم شريط كابتون دليل عمل قياسي مفصلاً يحدد بالضبط خطوات التحضير، والتطبيق، والمعالجة، والإزالة. هذا الدليل يجب أن يكون مثبتاً مرئياً في مكان العمل، ويتضمن صوراً للأخطاء الشائعة (مثل البقايا الصفراء) وكيفية تجنبها. يجب تضمين جدول للمعايير الحرارية لكل نوع شريط، وزوايا السحب المسموح بها، وأدوات التنظيف المعتمدة. كما يجب إجراء تدقيق داخلي دوري للتأكد من أن الفنيين يتبعون هذه الخطوات حرفياً. عدم الالتزام بالإجراء (مثلاً: سحب الشريط بسرعة أكبر لتوفير الوقت) هو السبب الخفي وراء معظم شكاوى الجودة المتعلقة بالبقايا. تعزيز ثقافة الجودة والالتزام بالإجراء يقلل من التكاليف الخفية الناتجة عن إعادة العمل والتنظيف المكثف.
9. بروتوكولات تنظيف البقايا وأمان التشغيل الصناعي
عند ظهور بقايا، يجب التعامل معها بحذر شديد لمنع تلف السطح الأساسي أو سلامة الموظف. التنظيف الميكانيكي العنيف قد يخدش المعدن، بينما المذيبات الخاطئة قد تتفاعل مع المواد المحيطة.
الخطوة الأولى دائماً هي محاولة الإزالة الميكانيكية اللطيفة باستخدام أدوات من البلاستيك أو المطاط عند تبريد السطح. إذا فشلت هذه الطريقة، يلجأ إلى المذيبات. يجب استخدام مذيبات متوافقة كيميائياً مع كل من المعدن والمواد المحيطة به. عادةً، المذيبات الأليفاتية أو الكحولية تكون آمنة ومعتمدة، لكن يجب تجنب المذيبات الحارقة أو تلك التي تترك طبقة زيتية. في البيئات المغلقة، يجب توفير تهوية جيدة واستخدام معدات وقاية شخصية مثل القفازات المقاومة للمذيبات والنظارات الواقية. يجب تجنب الحلول "المعجزة" التي تعد بإزالة كل شيء في ثانية، فهي غالباً ما تكون ضارة طويل المدى. التنظيف الناجح هو عملية صبور ومدروسة، وليس قوة غاشمة.
10. الوقاية على المدى الطويل: سلسلة التوريد وظروف التخزين
جودة الشريط تبدأ قبل دخوله خط الإنتاج. التخزين غير السليم أو الشراء من مصادر غير موثوقة يمكن أن يضعف خصائص المادة اللاصقة بشكل لا يمكن اكتشافه إلا بعد ظهور البقايا في المنتج النهائي.
يجب تخزين أشرطة كابتون في درجات حرارة ورطوبة محددة، بعيداً عن أشعة الشمس المباشرة والحرارة المرتفعة. التعرض للحرارة أثناء التخزين قد يبدأ عملية تصلب مبكر للمادة اللاصقة، مما يجعلها عرضة للبقاء على السطح حتى في ظروف تشغيل مثالية. كما يجب فحص تاريخ الصلاحية، حيث أن المواد اللاصقة تفقد مرونتها مع الزمن. عند اختيار الموردين، يجب طلب بيانات فنية تفصيلية عن نطاق درجات حرارة التشغيل والاستقرار الكيميائي. الاستثمار في شريط عالي الجودة من مورد موثوق (شريط كابتون) أقل كلفة على المدى الطويل من توفير تكلفة الوحدة الأولية ثم دفع ثمن إعادة العمل والتنظيف. الإدارة الفعالة لمخزون المواد الاستهلاكية هي خط الدفاع الأول ضد مشاكل البقايا المتكررة.
لمزيد من المعلومات حول أنواع الأشرطة الصناعية المتوافقة مع التطبيقات الحساسة، يمكنك الاطلاع على مجموعة أشرطة البوليستر الخضراء التي توفر حلاً بديلاً منخفض اللزوجة. كما أن استخدام الأدوات المناسبة مثل أدوات الرفع والصناعات أو مقابض الصناعات المفردة يساهم في تحسين بيئة العمل وتقليل الأخطاء البشرية أثناء العمليات الدقيقة.
| المشكلة | السبب الجذري | الحل الوقائي |
|---|---|---|
| بقايا لزجة صفراء | تجاوز درجة حرارة 260 درجة مئوية | ضبط الفرن بدقة وتقليل وقت المعالجة |
| بقايا صلبة بيضاء | إزالة الشريط أثناء السخونة | انتظار تبريد السطح لدرجة حرارة الغرفة |
| بقايا في الحواف فقط | ضغط غير متجانس أثناء التطبيق | استخدام بكرات ضغط آلية موحدة |
- تنظيف السطح بمذيب متطاير قبل 5 دقائق من التطبيق.
- وضع الشريط مع ضغط متساوٍ بواسطة بكرة يدوية نظيفة.
- معالجة الحرارة ضمن النطاق المحدد دون تجاوزات.
- انتظار التبريد الكامل إلى أقل من 50 درجة مئوية.
- سحب الشريط بزاوية 90 درجة بسرعة ثابتة وبطيئة.
هل تبحث عن حلول احترافية للحجب بالسيليكون؟
في YÜZEYTEK نقدم حلول حجب بالسيليكون وطلاء صناعي احترافية حول العالم. تواصل معنا فورًا لتلبية احتياجاتك.
مقالات ذات صلة
سدادات SMT المخروطية: دليل الحجم والاستخدام في الطلاء
كيف تختار مقاس سدادة السيليكون المناسب؟ دليل القطر والطول والسن